 HWAMDA
Fabricación de preformas PET de un vistazo
Las preformas PET se fabrican por moldeo por inyección. La resina PET seca se funde, se inyecta en un molde refrigerado de varias cavidades, se mantiene bajo presión, se enfría hasta que es rígida y se extrae. Cada ciclo produce una preforma por cavidad, de modo que un molde de 72 cavidades fabrica 72 preformas cada vez que se abre. Los ocho pasos son:
- 1. Preparar la resina
- Gránulos de PET grado botella, más color o rPET si se requiere.
- 2. Secar la resina
- Eliminar la humedad antes de fundir el PET.
- 3. Transportar y alimentar
- Llevar la resina seca a la máquina en un sistema cerrado.
- 4. Fundir
- El husillo y el cilindro calefactado convierten los gránulos en un fundido homogéneo.
- 5. Llenar y mantener
- El fundido se inyecta a través de una cámara caliente en cada cavidad y se compacta.
- 6. Enfriar en el molde
- El agua fría retira calor hasta que las preformas son rígidas.
- 7. Extraer y post-enfriar
- El molde se abre, las preformas se liberan y siguen enfriándose.
- 8. Inspeccionar y embalar
- Las preformas se revisan, se cuentan y se embalan para su almacenamiento o envío.
La botella se fabrica después, cuando la preforma se recalienta y se moldea por estirado-soplado.
Paso 1: Partir de resina PET grado botella
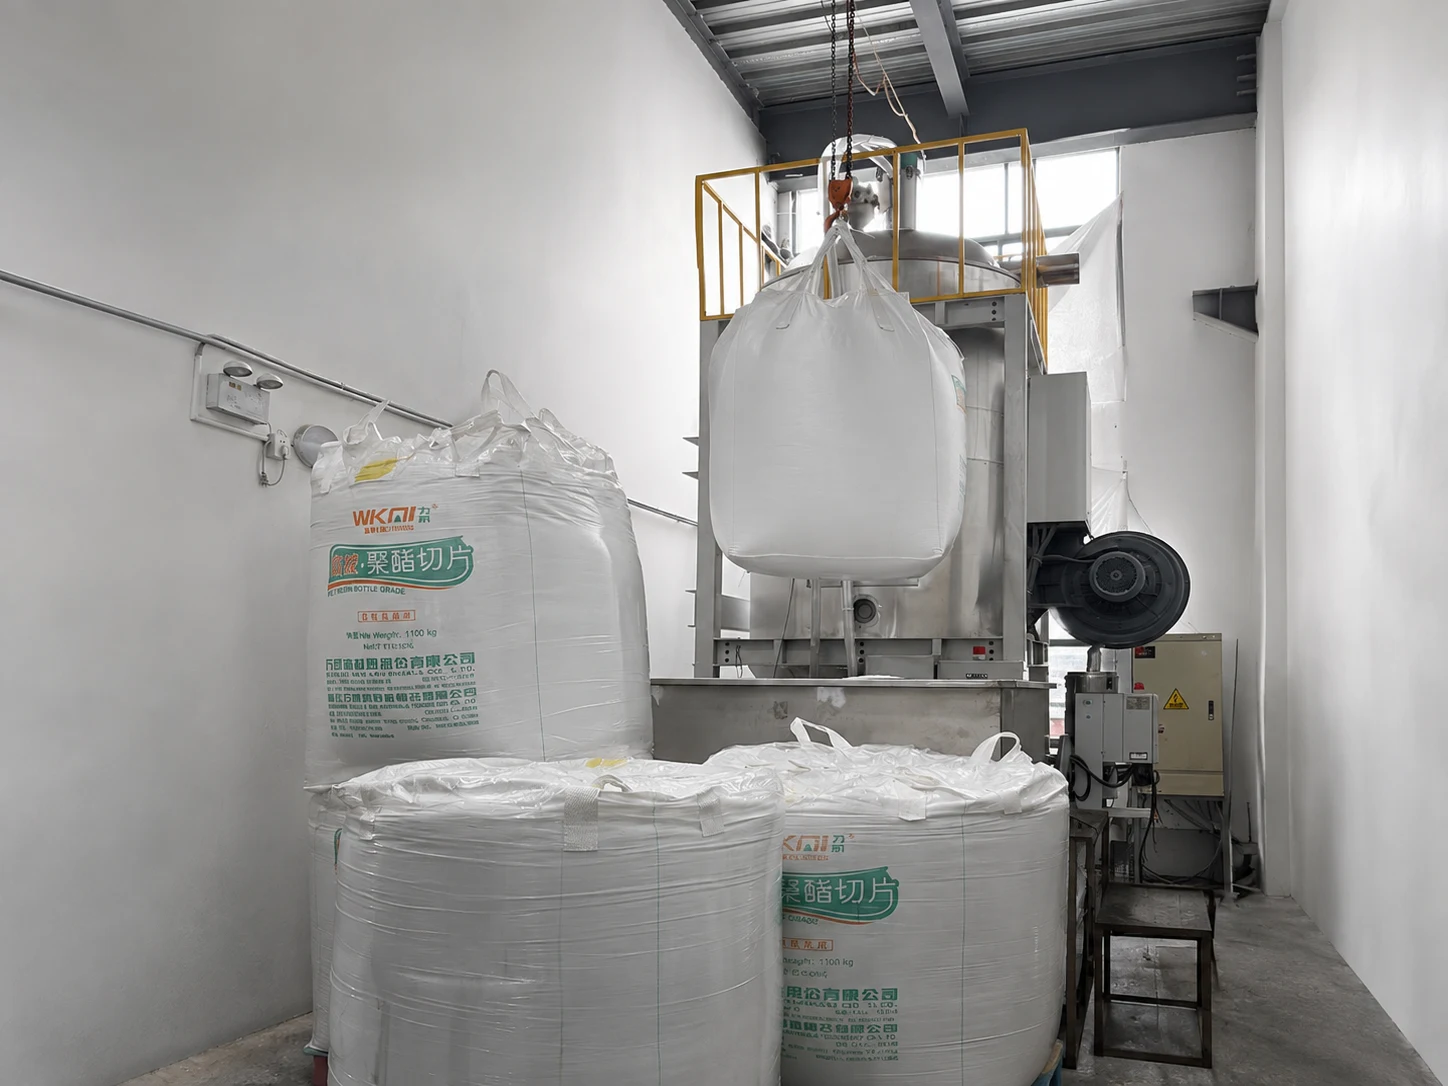
Las preformas se fabrican con gránulos de PET grado botella, que suelen llegar en big bags. El grado se elige según la botella: el agua, las bebidas con gas y los productos de llenado en caliente pueden usar grados distintos. El color se añade después en la máquina con masterbatch, y se puede mezclar PET reciclado (rPET). Los sacos se mantienen cerrados y almacenados en un lugar seco y limpio hasta que la resina se carga en el secador.
Paso 2: Secar la resina
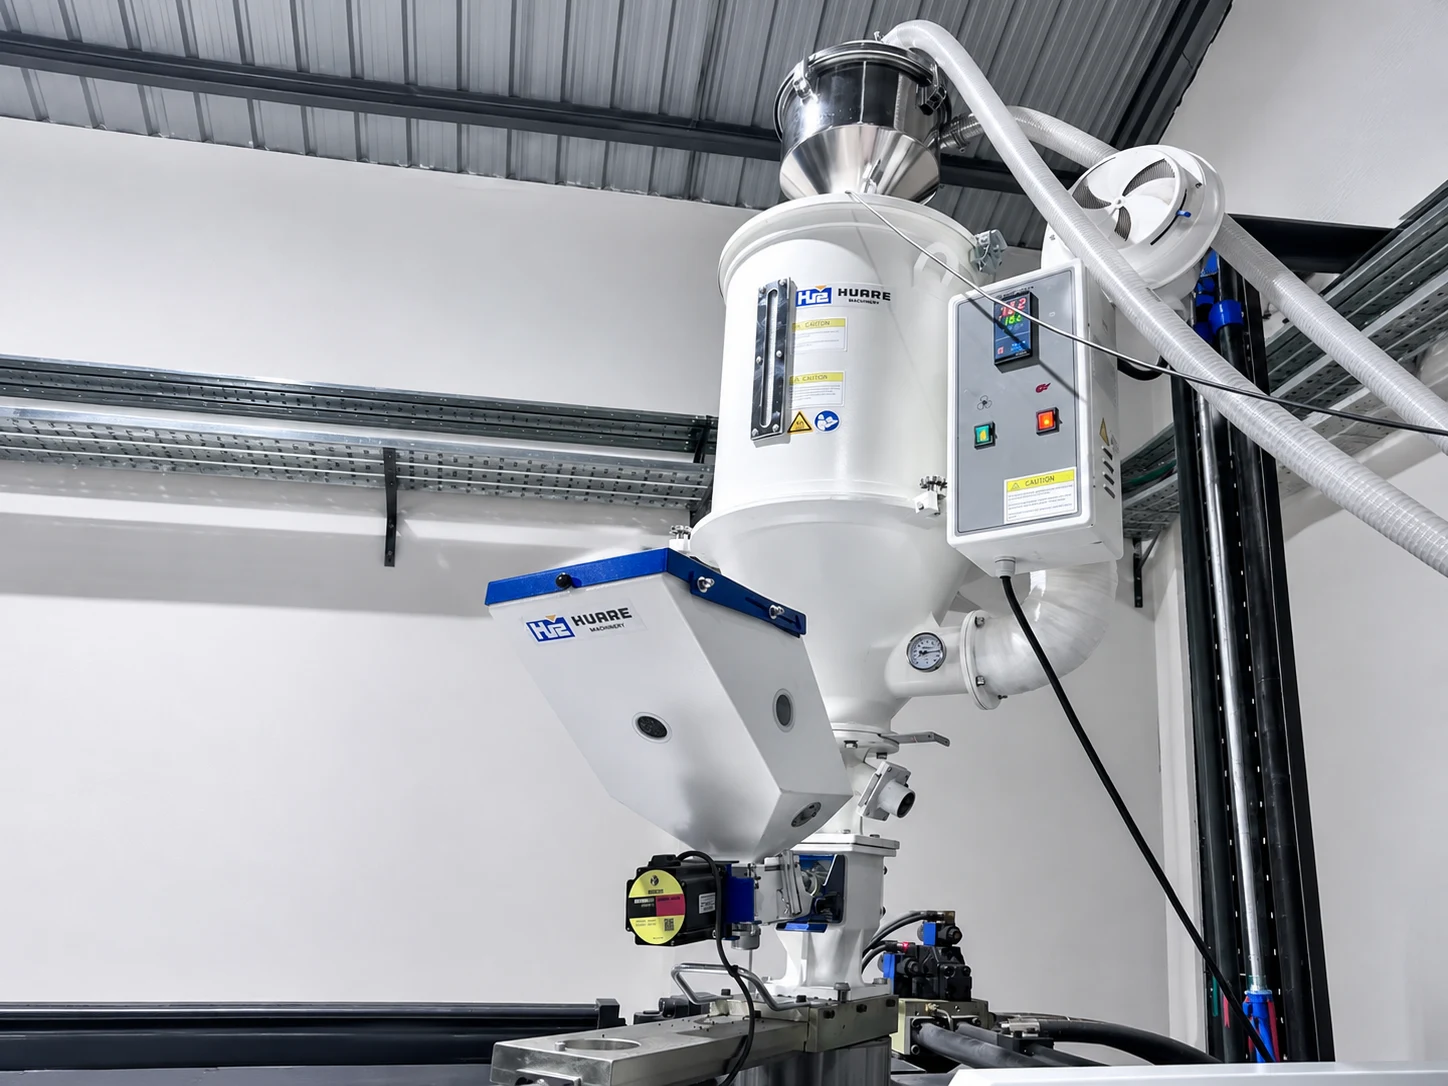
El PET absorbe humedad del aire, y el agua que queda en los gránulos degrada el polímero al fundirse. El resultado son preformas más débiles y turbias, y un peso inestable. Por eso la resina pasa por un secador deshumidificador, ajustado según los datos del proveedor de la resina, antes de llegar a la máquina.
Paso 3: Transportar y alimentar la resina seca
El PET seco llega a la tolva de la máquina mediante un cargador por vacío o un sistema de transporte centralizado. Las tuberías cerradas protegen la resina del aire húmedo y del polvo entre el secador y el husillo. Si las preformas son de color, un dosificador de masterbatch en la boca de alimentación añade una cantidad medida de color en cada inyectada.
Paso 4: Fundir (plastificar) el PET
Dentro de la unidad de inyección, un husillo giratorio hace avanzar los gránulos por un cilindro calefactado. El calor del cilindro y la fricción del husillo funden el PET hasta formar un fundido homogéneo y transparente, que se acumula delante del husillo como una dosis medida para todas las cavidades.
El PET es sensible a su historial térmico. Si permanece demasiado tiempo o a demasiada temperatura en el cilindro, puede amarillear y generar más acetaldehído, un subproducto que puede afectar al sabor del agua embotellada. Por eso las máquinas de preformas usan husillos diseñados para PET y una unidad de inyección dimensionada para la dosis.
Paso 5: Llenar las cavidades y mantener la presión
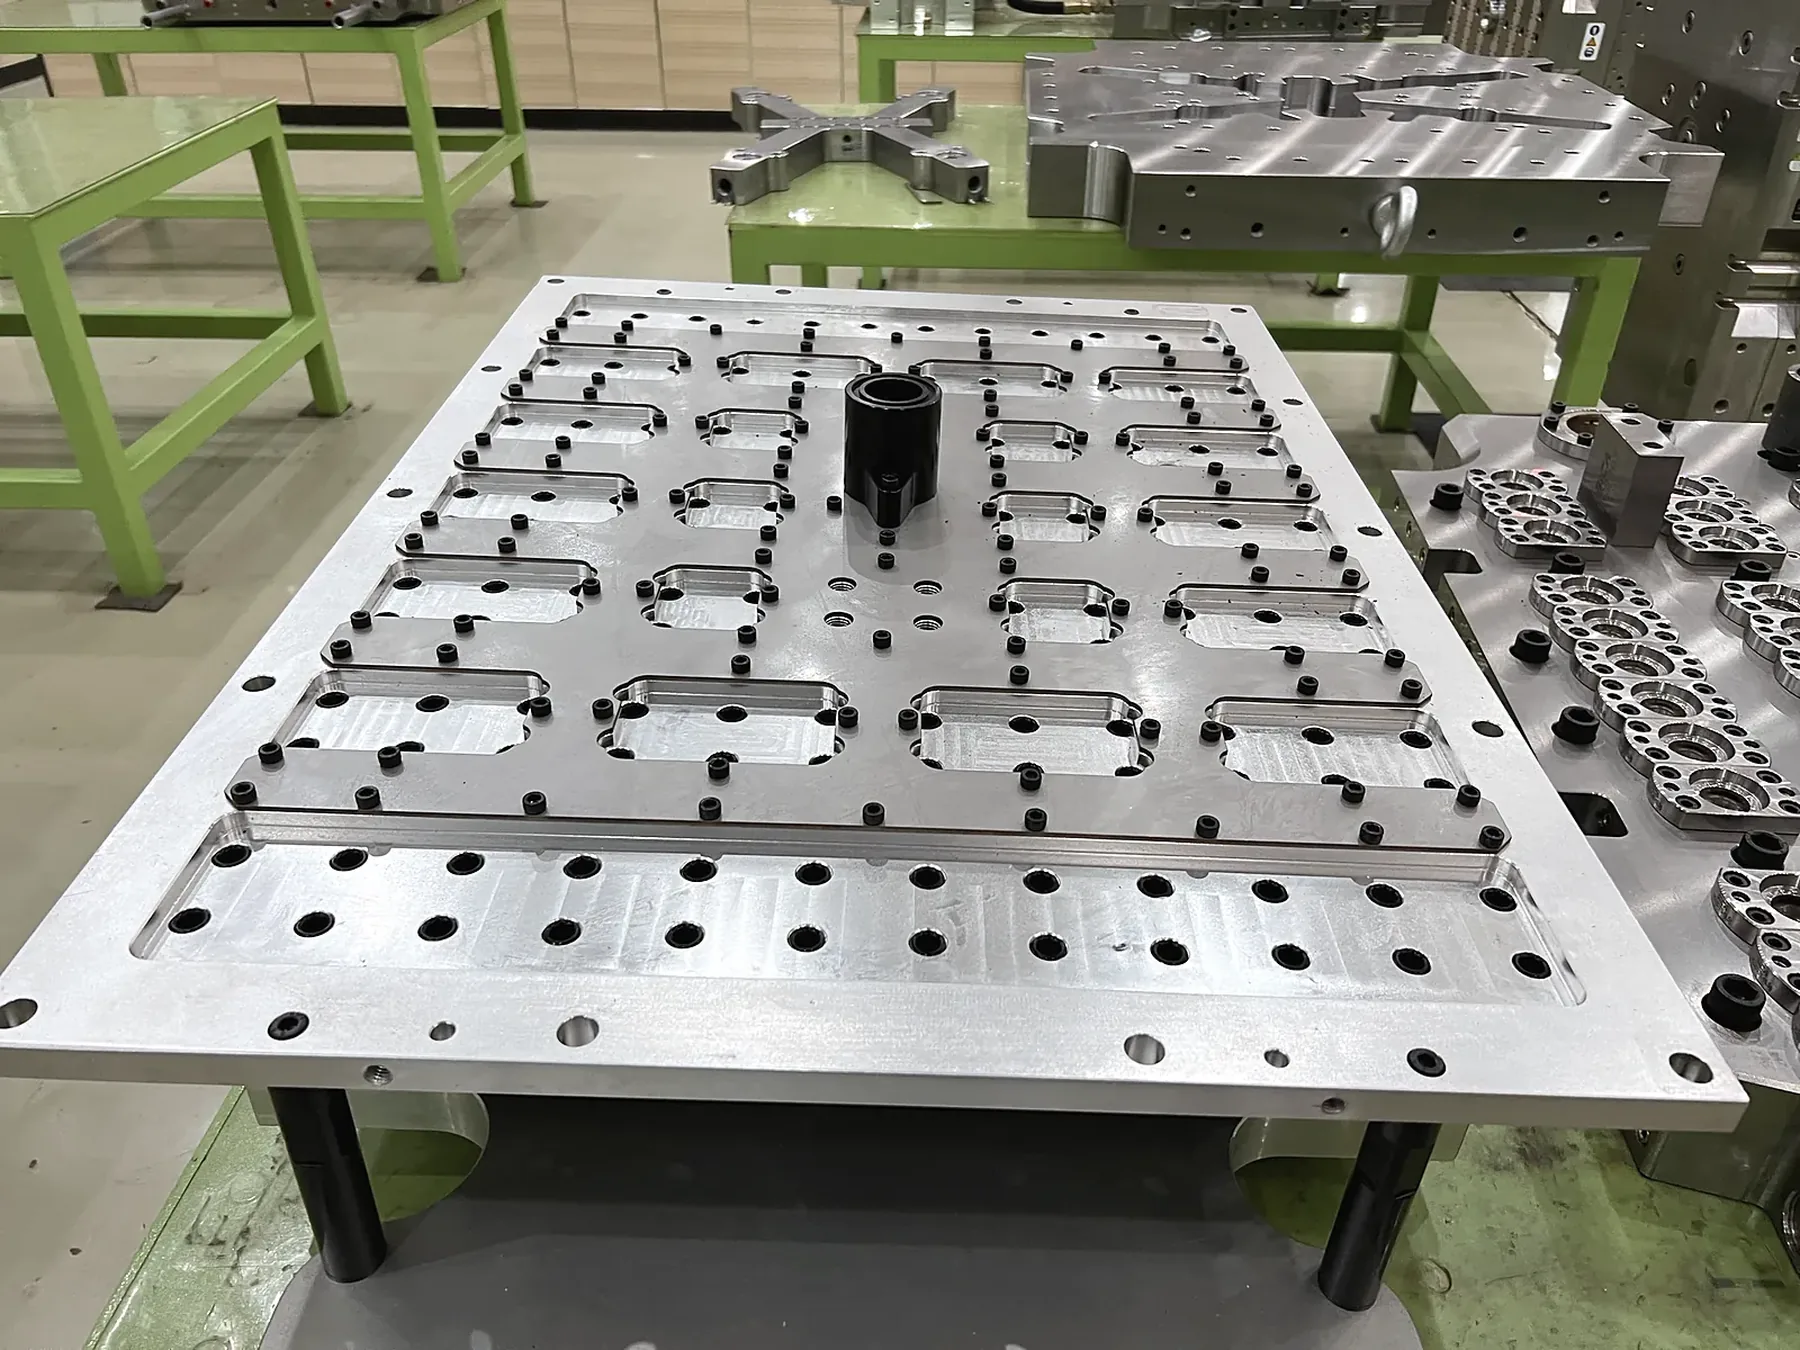
El husillo avanza y empuja el fundido a través de la boquilla hacia la cámara caliente del molde, un distribuidor calefactado que mantiene el PET fundido hasta cada cavidad. En cada cavidad se abre un punto de inyección (normalmente de obturador) y el fundido llena el espacio entre la cavidad y el macho, desde el fondo de la preforma hasta el cuello.
Una vez llenas las cavidades, la presión de mantenimiento sigue introduciendo un poco más de material mientras el PET se contrae al enfriarse. Después se cierran los puntos de inyección. Todas las cavidades deben llenarse al mismo ritmo y con el mismo peso, porque una cavidad lenta repite su defecto en cada ciclo.
Paso 6: Enfriar la preforma en el molde
El agua fría circula por canales en los machos y las cavidades y retira el calor de las paredes de la preforma. La preforma debe enfriarse con la rapidez suficiente para mantenerse transparente y volverse lo bastante rígida para liberarse sin deformarse.
El enfriamiento suele ser la parte más larga del ciclo, y las paredes más gruesas necesitan más tiempo. Por eso el enfriador, los circuitos de agua del molde y el estado de sus superficies influyen directamente en la velocidad a la que se pueden fabricar preformas.
Paso 7: Abrir, extraer y post-enfriar
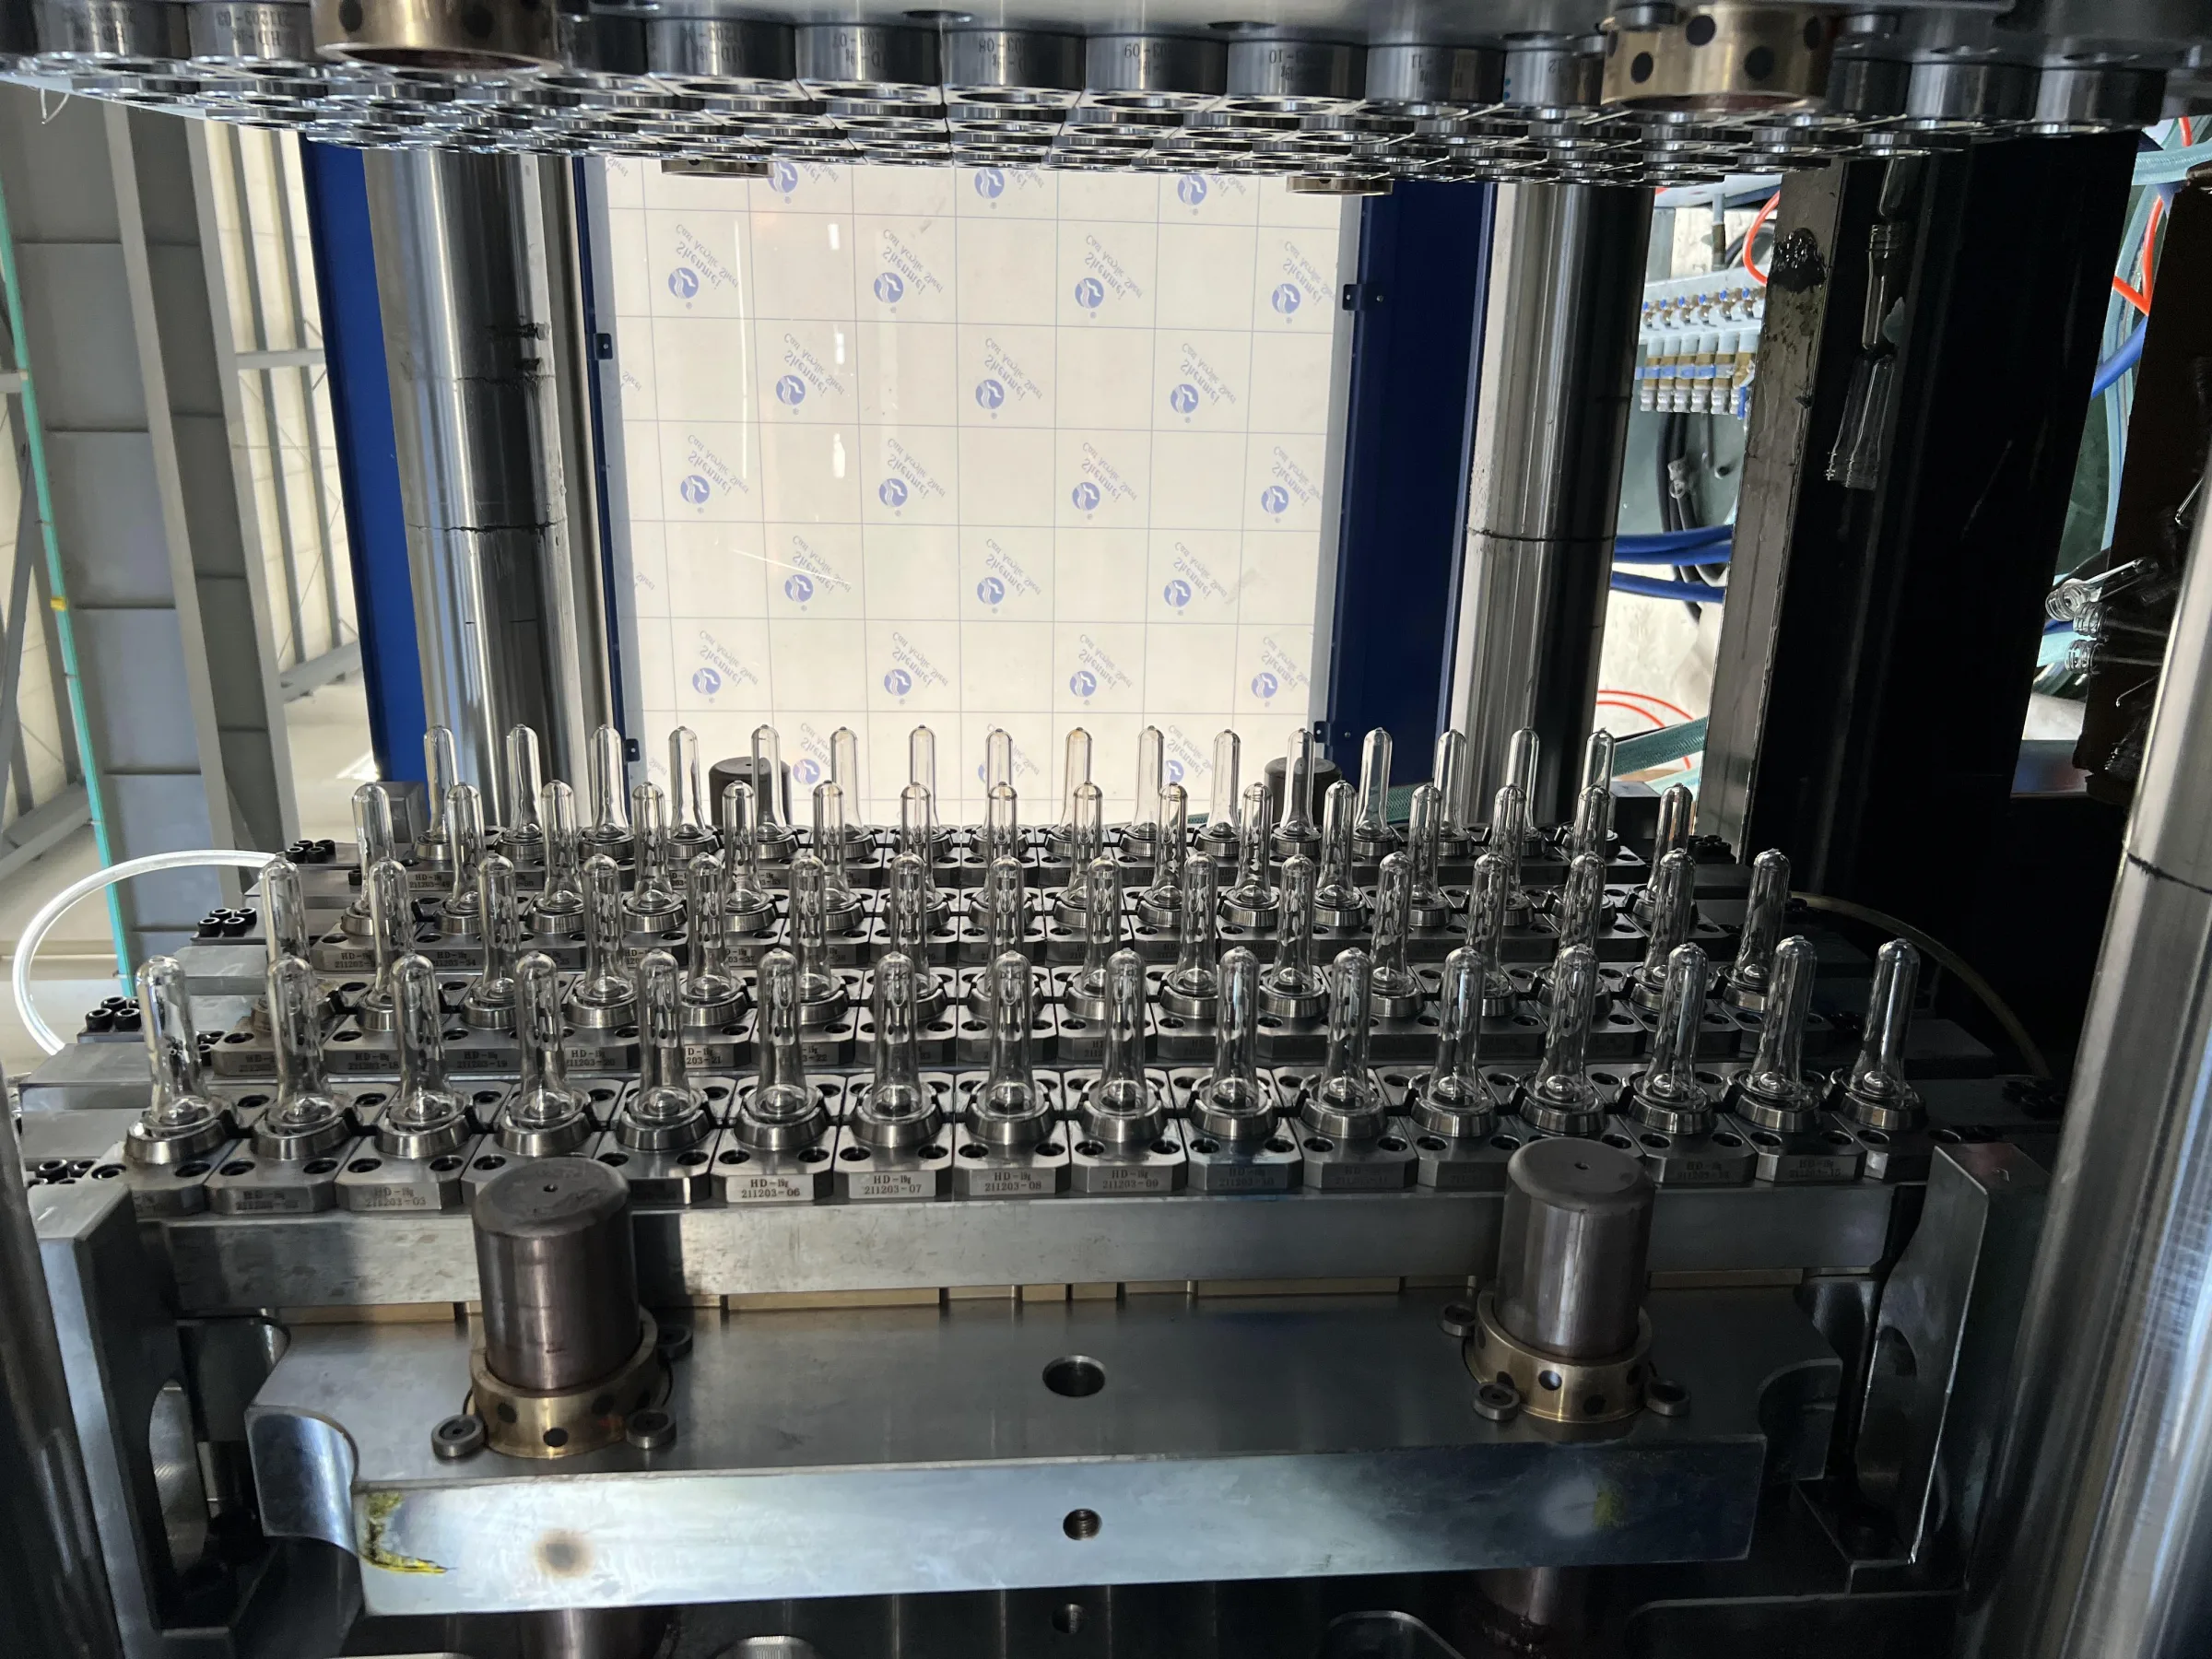
El molde se abre y las preformas quedan sobre los machos. Como la rosca es una contrasalida, el cuello se forma con insertos partidos (mordazas de cuello) que se separan para liberarlo. Después, las preformas se empujan fuera de los machos.
En la producción con muchas cavidades, un robot de extracción recibe las preformas en tubos refrigerados por agua y las mantiene allí mientras ya se moldea la siguiente inyectada. Este post-enfriamiento completa el enfriamiento fuera del molde, de modo que el tiempo de enfriamiento en el molde, y con él el ciclo, puede ser más corto.
Paso 8: Inspeccionar, embalar y almacenar
Las preformas ya frías caen sobre una cinta transportadora y se revisan antes del embalaje. Los controles habituales son el peso, las dimensiones del cuello, el aspecto y el punto de inyección, con muestras de cada cavidad. Las preformas aprobadas se embalan en cajas o contenedores a granel, se etiquetan por lote y se almacenan limpias, secas y protegidas de la luz solar directa hasta el soplado.
Ciclo y producción: ¿cuántas preformas por hora?
Un ciclo incluye el llenado, el mantenimiento, el enfriamiento, la apertura del molde y la extracción. Depende sobre todo del peso y el espesor de pared de la preforma, del enfriamiento del molde y del método de extracción. La producción horaria teórica es:
Preformas por hora = cavidades × 3.600 ÷ tiempo de ciclo en segundos.
Los dos ejemplos siguientes se registraron en máquinas HWAMDA durante pruebas de molde de clientes antes del envío. Solo ilustran el cálculo; su propio ciclo depende del diseño de la preforma, del molde y del enfriamiento.
| Modelo | Cavidades | Peso de preforma | Ciclo registrado | Producción teórica |
|---|---|---|---|---|
| HMD430PET | 72 | 16,5 g | 9,9 s | 72 × 3.600 ÷ 9,9 ≈ 26.180 por hora |
| HMD500PET, con robot de post-enfriamiento | 96 | 15,2 g | 8,8 s | 96 × 3.600 ÷ 8,8 ≈ 39.270 por hora |
Registrado en pruebas de molde de clientes; producción teórica con el 100 % de disponibilidad, antes de paradas y rechazos. Los resultados reales dependen del diseño de la preforma, del molde y del enfriamiento.
Equipos necesarios para fabricar preformas PET
La producción de preformas necesita algo más que una máquina. Los equipos se agrupan en cinco bloques:
- Equipos principales
- Una máquina de moldeo por inyección construida para preformas PET y un molde de preformas de varias cavidades con cámara caliente.
- Manipulación del material
- Secador deshumidificador, cargador por vacío o transporte centralizado, y un dosificador de masterbatch para preformas de color.
- Refrigeración
- Un enfriador para el agua del molde, agua de refrigeración para la máquina y control de la humedad alrededor del molde para evitar la condensación.
- Manipulación de piezas
- Robot de extracción con post-enfriamiento para moldes de muchas cavidades, cintas transportadoras y embalaje.
- Control de calidad
- Balanza de precisión, galgas de cuello y de pared, un polariscopio o una caja de luz, y un medio para soplar botellas de muestra.
El aire comprimido, el suministro eléctrico y el espacio en planta se planifican junto con los equipos. Para un plan de producción completo, envíe los datos de su preforma y de la producción requerida.
De la preforma a la botella
El moldeo de preformas termina con una preforma acabada, no con una botella. En la producción en dos etapas, las preformas se almacenan y más tarde se recalientan y se moldean por estirado-soplado en una sopladora independiente, a menudo en la planta del embotellador. En la producción en una etapa, la preforma se sopla en el mismo equipo mientras aún conserva el calor del moldeo. Muchas empresas moldean preformas en una planta y soplan las botellas en otra, cerca de sus líneas de llenado.
Qué preparar antes de planificar la producción de preformas
Un proyecto de preformas se define por la preforma y la producción, no por el tamaño de una máquina. Reúna primero esta información:
- Plano o muestra de la preforma
- La preforma que quiere fabricar, o la botella en la que debe soplarse.
- Cuello
- Nombre y plano del cuello, de acuerdo con su tapón.
- Peso de la preforma
- Peso objetivo y tolerancia.
- Resina
- PET grado botella, proporción de rPET y colores.
- Producción objetivo
- Preformas por hora o por año, y número de turnos.
- Servicios de la planta
- Tensión y frecuencia, agua de refrigeración, aire comprimido y espacio disponible.
FAQ
Preguntas frecuentes
¿Cuál es el primer paso para fabricar una preforma PET?
Preparar y secar la resina PET grado botella. El PET absorbe humedad del aire, y los gránulos deben secarse antes de fundirse; de lo contrario, las preformas pierden resistencia y transparencia.
¿Por qué hay que secar la resina PET antes del moldeo?
El agua presente en los gránulos degrada el PET al fundirse, lo que da preformas turbias y frágiles y un peso inestable. Las condiciones de secado siguen los datos del proveedor de la resina; la guía de moldeo por inyección de PET explica los requisitos de secado.
¿Cuánto se tarda en fabricar una preforma PET?
Cada ciclo produce una preforma por cavidad. El ciclo depende del peso de la preforma, del espesor de pared, del enfriamiento del molde y de la extracción. En pruebas de molde de clientes de HWAMDA, un molde de 72 cavidades con preformas de 16,5 g trabajó a 9,9 s, y un molde de 96 cavidades con preformas de 15,2 g trabajó a 8,8 s con un robot de post-enfriamiento. Su ciclo depende del diseño de su preforma, del molde y del enfriamiento.
¿Cuántas preformas se pueden fabricar por hora?
Multiplique las cavidades por 3.600 y divida por el tiempo de ciclo en segundos. Por ejemplo, 72 cavidades a 9,9 s dan unas 26.180 preformas por hora con el 100 % de disponibilidad, antes de paradas y rechazos.
¿Qué equipos necesito para empezar a fabricar preformas?
Una máquina de moldeo por inyección para preformas PET, un molde de preformas de varias cavidades con cámara caliente, un secador deshumidificador y un cargador, un enfriador, equipos de extracción y manipulación, y herramientas básicas de control de calidad. El aire comprimido y la electricidad se planifican junto con ellos.
¿Puedo fabricar preformas y soplar botellas en la misma planta?
Sí. Muchos embotelladores moldean preformas y soplan botellas en la misma planta, ya sea con una sopladora independiente (dos etapas) o con equipos de una etapa. Otros compran las preformas y solo soplan y llenan.