 HWAMDA
Préforme
Poids, col, plan, résine et critères qualité.
Indiquez le poids de la préforme et le nombre d’empreintes : nous choisissons le modèle HMD-PET, l’unité d’injection et l’interface du moule. Six modèles de 2 180 à 6 000 kN.
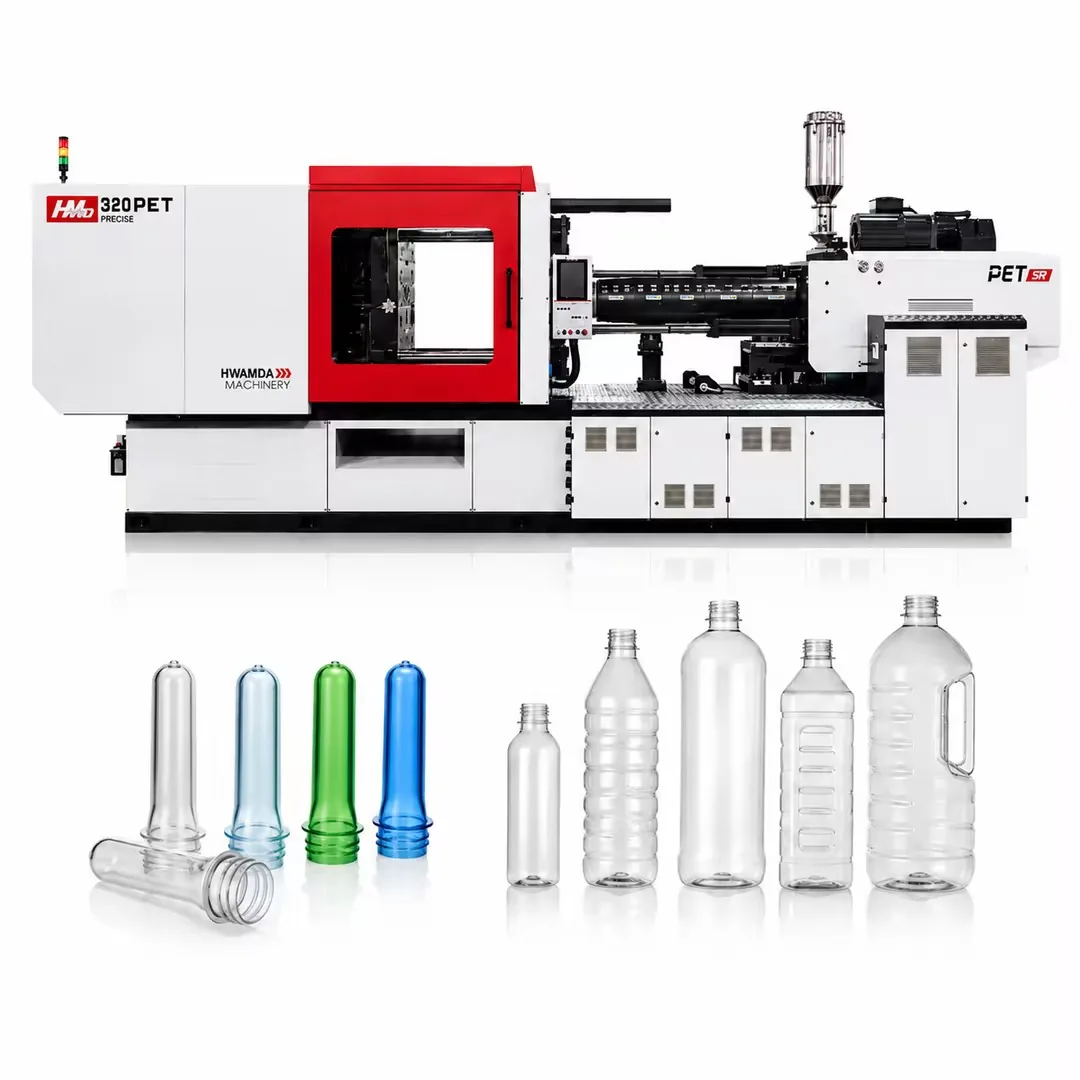
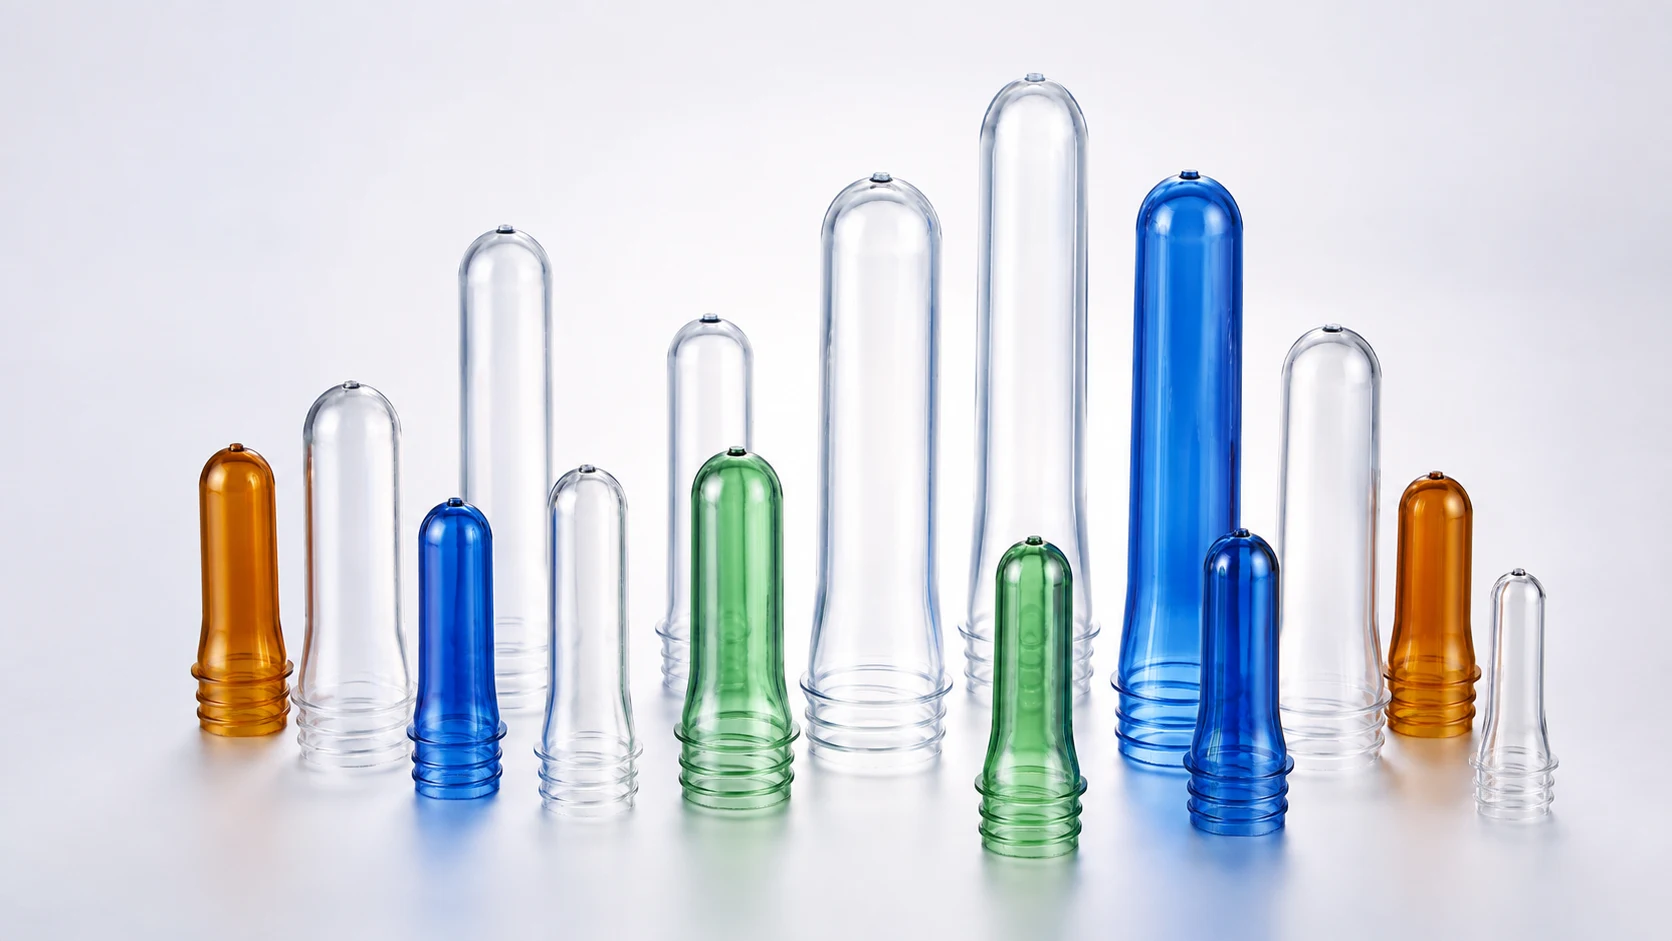
Cette gamme couvre les cols de 28 mm et d’autres finitions pour l’eau, les boissons gazeuses, l’huile, les pots à col large et les grands contenants. Le choix final dépend du poids, des empreintes et de la cadence.
Commencez par la préforme et la cadence requise, pas seulement par le tonnage. HWAMDA vérifie toutes les données avant de recommander la machine et l’unité d’injection.
Poids, col, plan, résine et critères qualité.
Empreintes, dimensions, canal chaud, refroidissement et interfaces.
Cycle, pièces par heure, déchargement et manutention aval.
Tension, séchage, eau, air comprimé et implantation.
Comparez six tailles de machines pour préformes PET de 2 180 à 6 000 kN, puis adaptez l’unité d’injection au poids de la préforme, au nombre d’empreintes et à la cadence requise.
Relevé sur des machines HMD-PET lors d’essais de moules clients avant expédition. Les résultats réels dépendent de la conception de la préforme, du moule et du refroidissement.
Préformes par heure = empreintes × 3 600 ÷ temps de cycle en secondes, avant arrêts et rebuts.
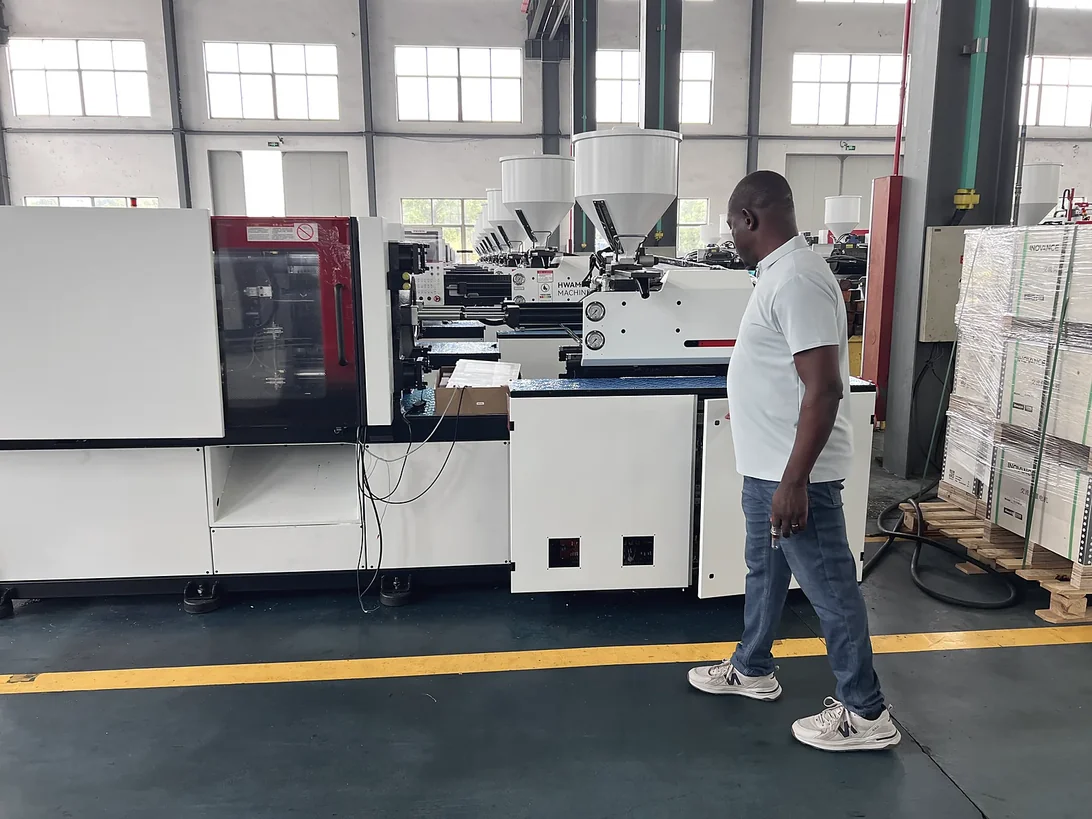
Les machines HWAMDA pour préformes PET ont été livrées à des clients au Kenya, au Kazakhstan, au Nigeria, au Brésil et ailleurs.
Envoyez le poids de la préforme et le nombre d’empreintesChaque machine repose sur la plateforme M8SII et se configure pour les préformes d’eau, de boissons gazeuses, d’huile, à col large et de grand format.
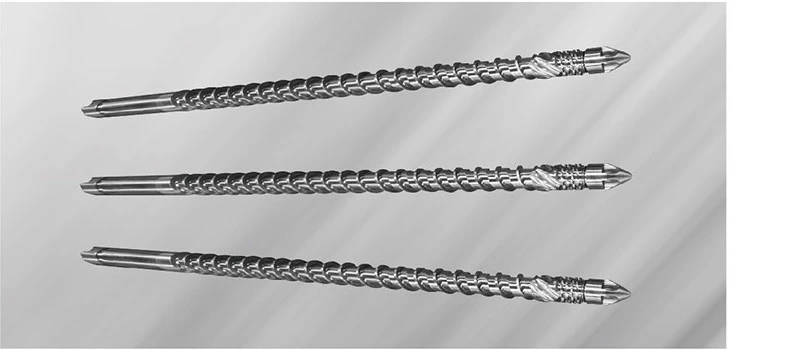
Le rapport de vis dédié favorise la plastification et la transparence du PET.
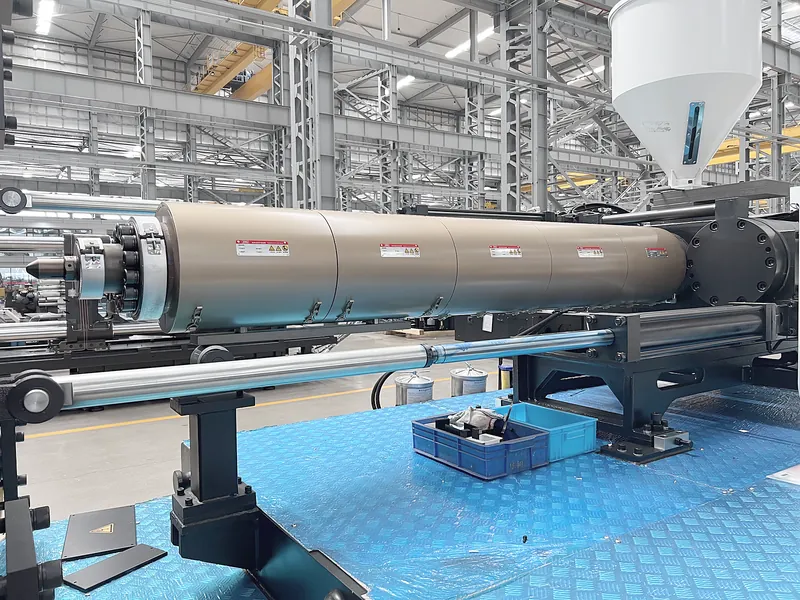
Les guidages linéaires équilibrent le mouvement et stabilisent l’injection.
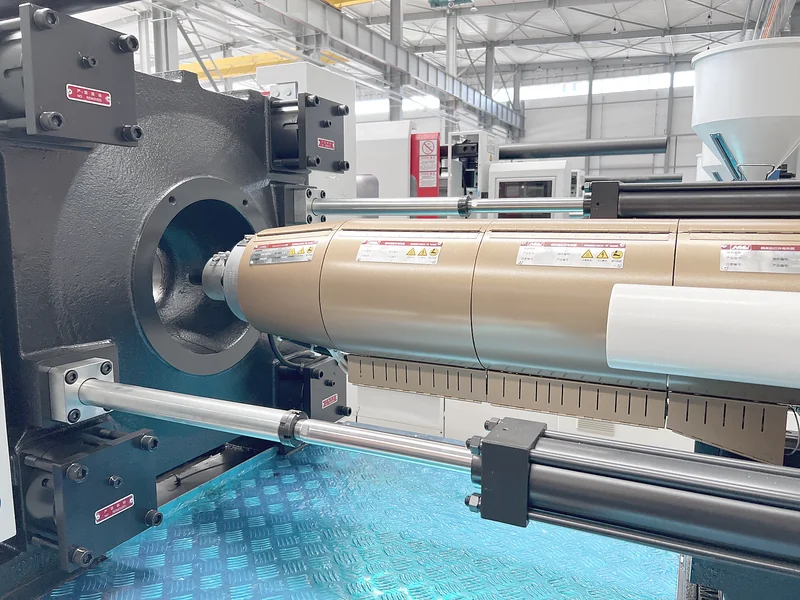
Deux vérins d’injection réduisent la résistance au retour lors de l’injection à haute pression.
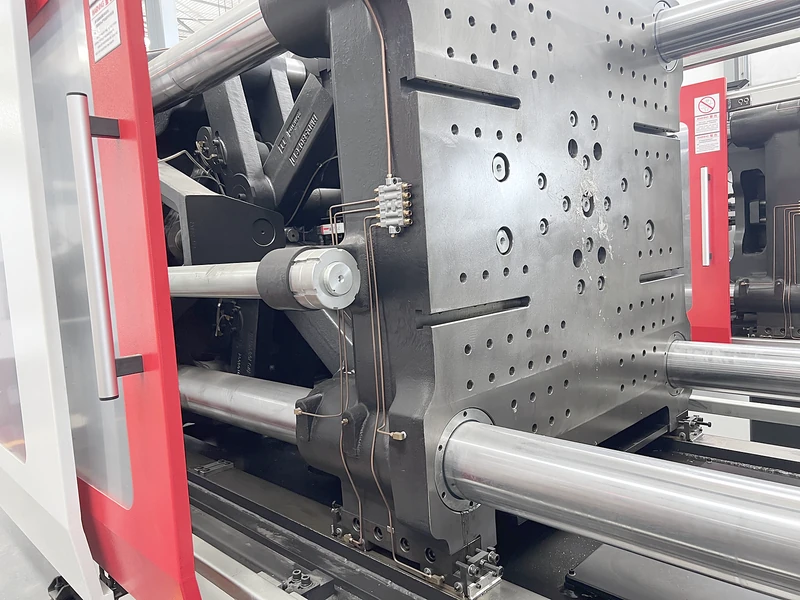
La fermeture assure un mouvement stable et accepte une large gamme de moules.
Course et force d’éjection accrues pour les moules longs et multi-empreintes.
La lubrification dosée réduit les pertes d’huile et améliore la fiabilité.
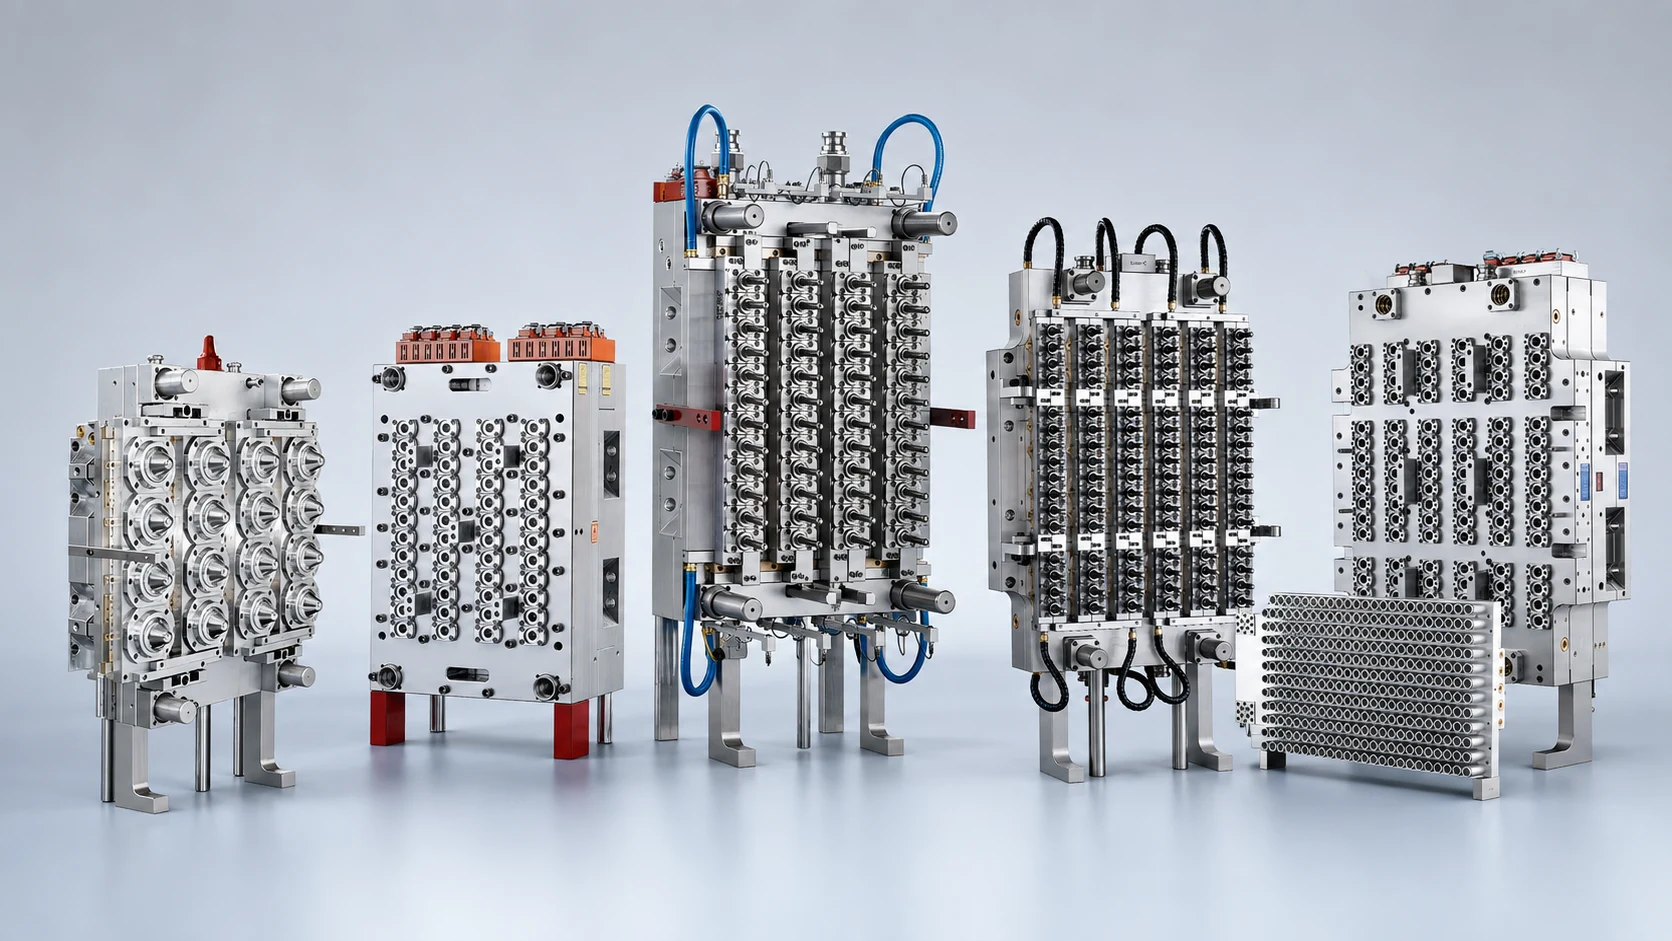
La gamme peut être configurée pour des moules de 16, 24, 32, 48, 64, 72 et 96 empreintes, ainsi que des cols de 28 mm, larges et de grand format. La compatibilité finale ne dépend pas seulement de la force de fermeture.
Il n’existe pas de cycle unique pour tous les projets PET. La cadence stable est estimée selon la préforme, le moule, le refroidissement, la récupération machine et la manutention.
Plus d’empreintes peuvent augmenter la cadence, mais modifient aussi la dose, la taille du moule, le refroidissement et l’investissement.
Les préformes plus lourdes exigent davantage de capacité d’injection, de plastification et de refroidissement.
La conception du moule, la température et le débit d’eau glacée influencent fortement le cycle stable.
Le robot et le transfert aval doivent suivre la cadence sans endommager les préformes chaudes.
Préformes par heure = empreintes × 3 600 ÷ temps de cycle en secondes, avant arrêts et rebuts.
Exemple tiré du tableau de référence : une HMD430PET avec un moule 72 empreintes à 9,9 s de cycle donne 72 × 3 600 ÷ 9,9 ≈ 26 180 préformes par heure. Appliquez votre taux de disponibilité et de rebut pour planifier la production journalière.
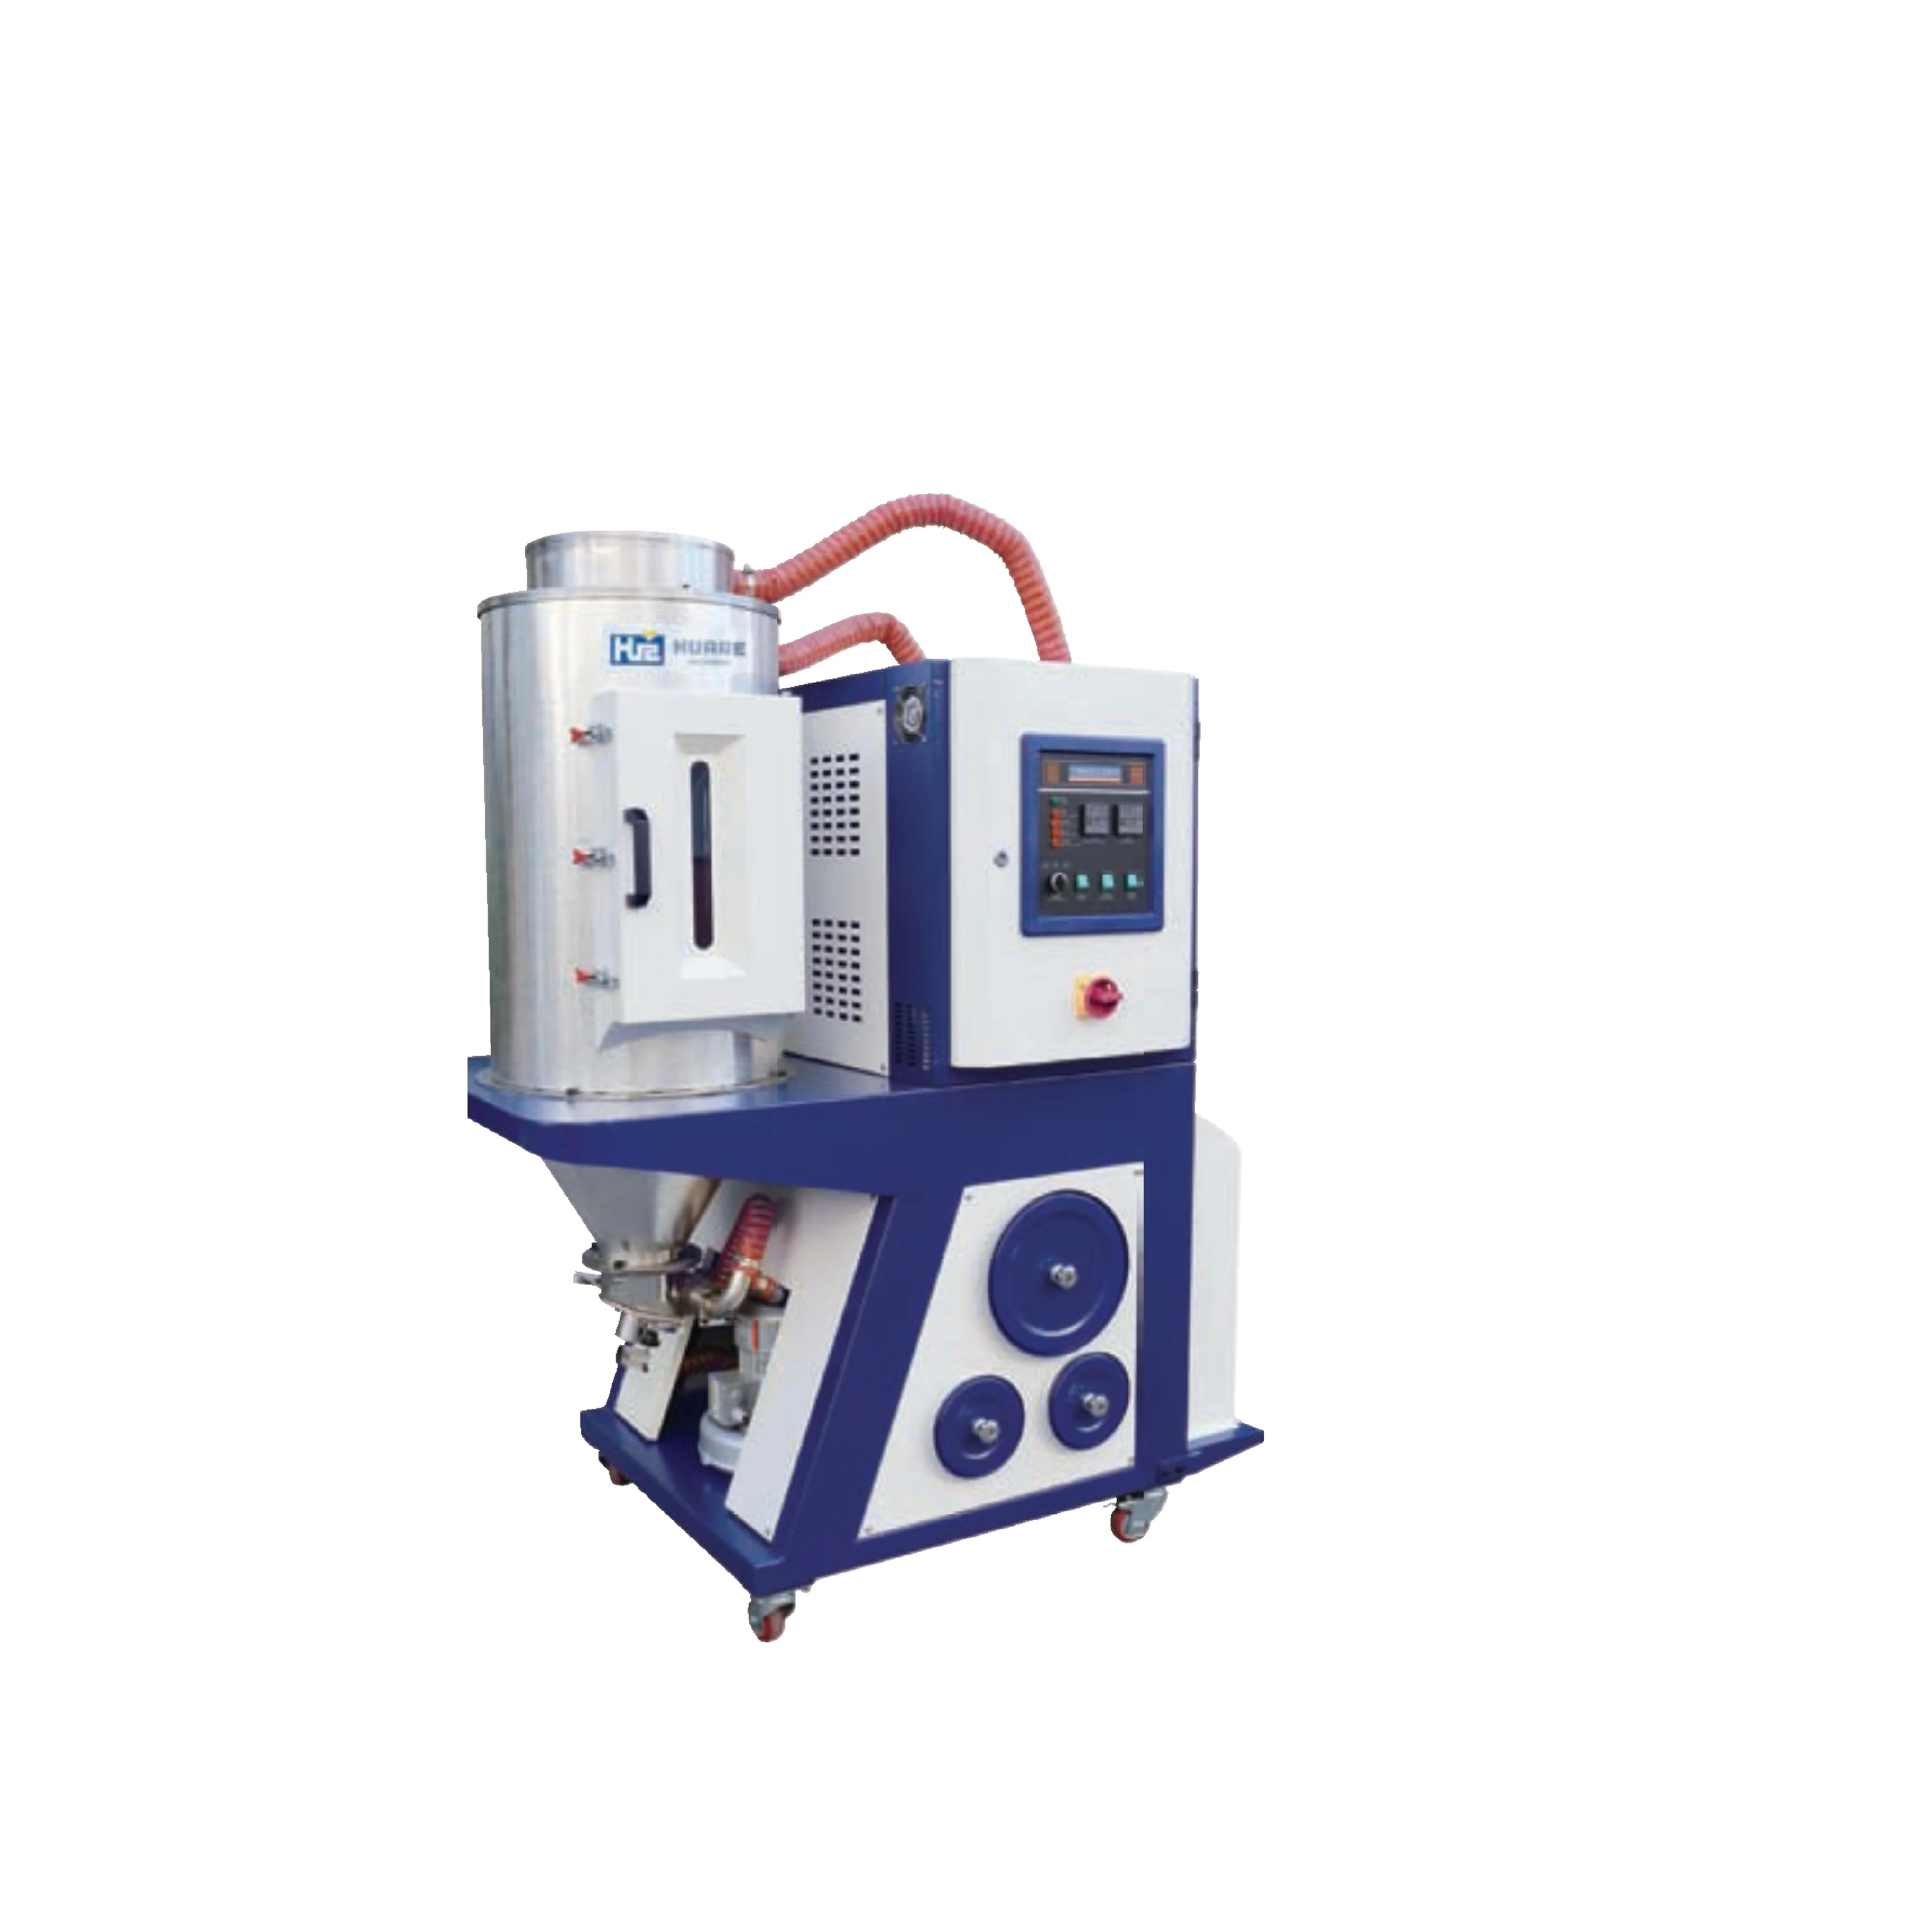
Le PET absorbe l’humidité de l’air. Il doit être déshumidifié, séché et transporté sous contrôle avant la vis. Les réglages finaux suivent les données du fournisseur et les conditions vérifiées.
Les auxiliaires sont dimensionnés avec la cellule. La liste dépend de la consommation, du refroidissement, du dosage, de l’air, de la dépose et du site.
Un système trois-en-un déshumidifie, sèche et charge le PET avant plastification.
Le refroidisseur est adapté aux circuits du moule, à la température, au débit et à la charge thermique.
L’air usine répond aux besoins de la machine, des vannes et de l’automatisation.
Le dosage du masterbatch et le robot sont choisis selon la maîtrise de la couleur et l’implantation.
Le séchage, le refroidissement du moule, l’air comprimé, l’extraction, la planification de la production et les exigences du site pour toute la ligne de préformes sont détaillés sur la page de la ligne de production.
Ce sont des options de catalogue ; le devis ne doit inclure que les fonctions requises par le moule et le procédé.
Capotage complet de la zone moule avec déshumidificateur.
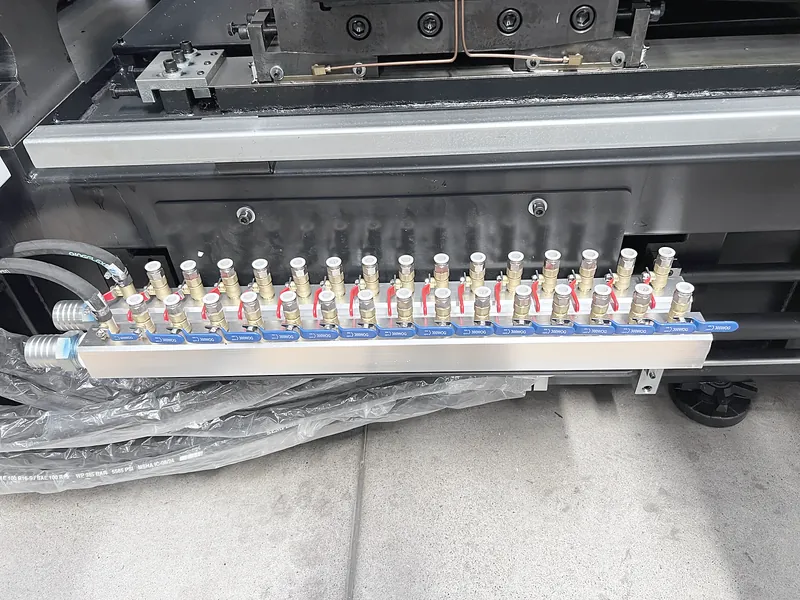
Tuyauterie de refroidissement intégrée pour une installation plus propre.
Une cellule photoélectrique confirme l’éjection et protège le moule avant le cycle suivant.
Modes de vanne à aiguille avec temporisation réglable.
Signaux réservés au convoyage, au comptage et aux alarmes.
Synchronisation en option de la plastification et de l’éjection pour réduire le cycle.
Le prix dépend de la machine et de l’unité d’injection choisies, du poids de la préforme, du nombre d’empreintes, des auxiliaires, de l’automatisation, des utilités, de la logistique et du périmètre de service. Chaque devis est établi pour votre projet.
La taille, le diamètre de vis, la dose et la plastification définissent la configuration de base.
Le nombre d’empreintes, les dimensions, le canal chaud, le refroidissement et l’éjection influencent l’intégration.
Le séchage, le chargement, le dosage, le refroidissement, l’air et le robot sont chiffrés selon le besoin.
Destination, tension, installation, essai, formation, logistique et réception influencent le devis final.
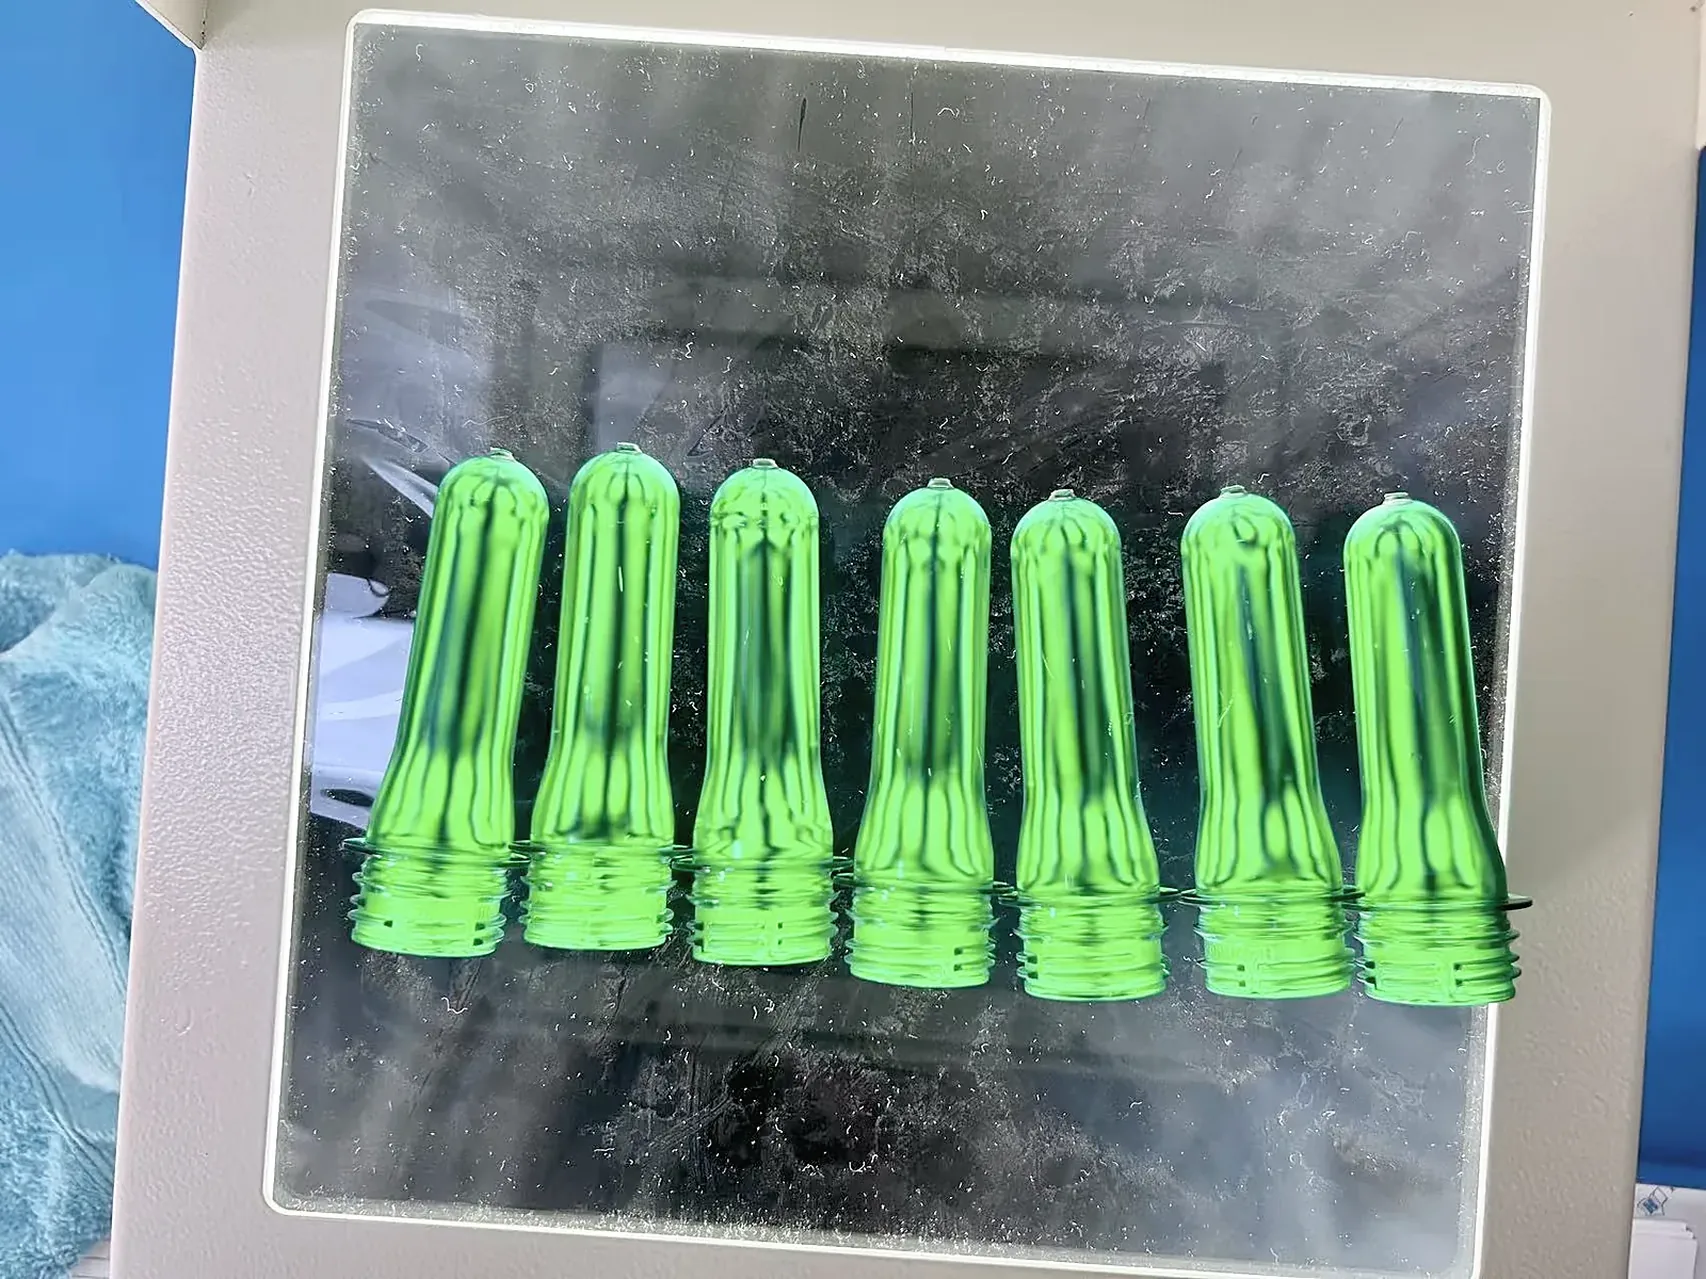
Les rapports d’essai permettent d’évaluer aspect, poids et dimensions critiques avant expédition.
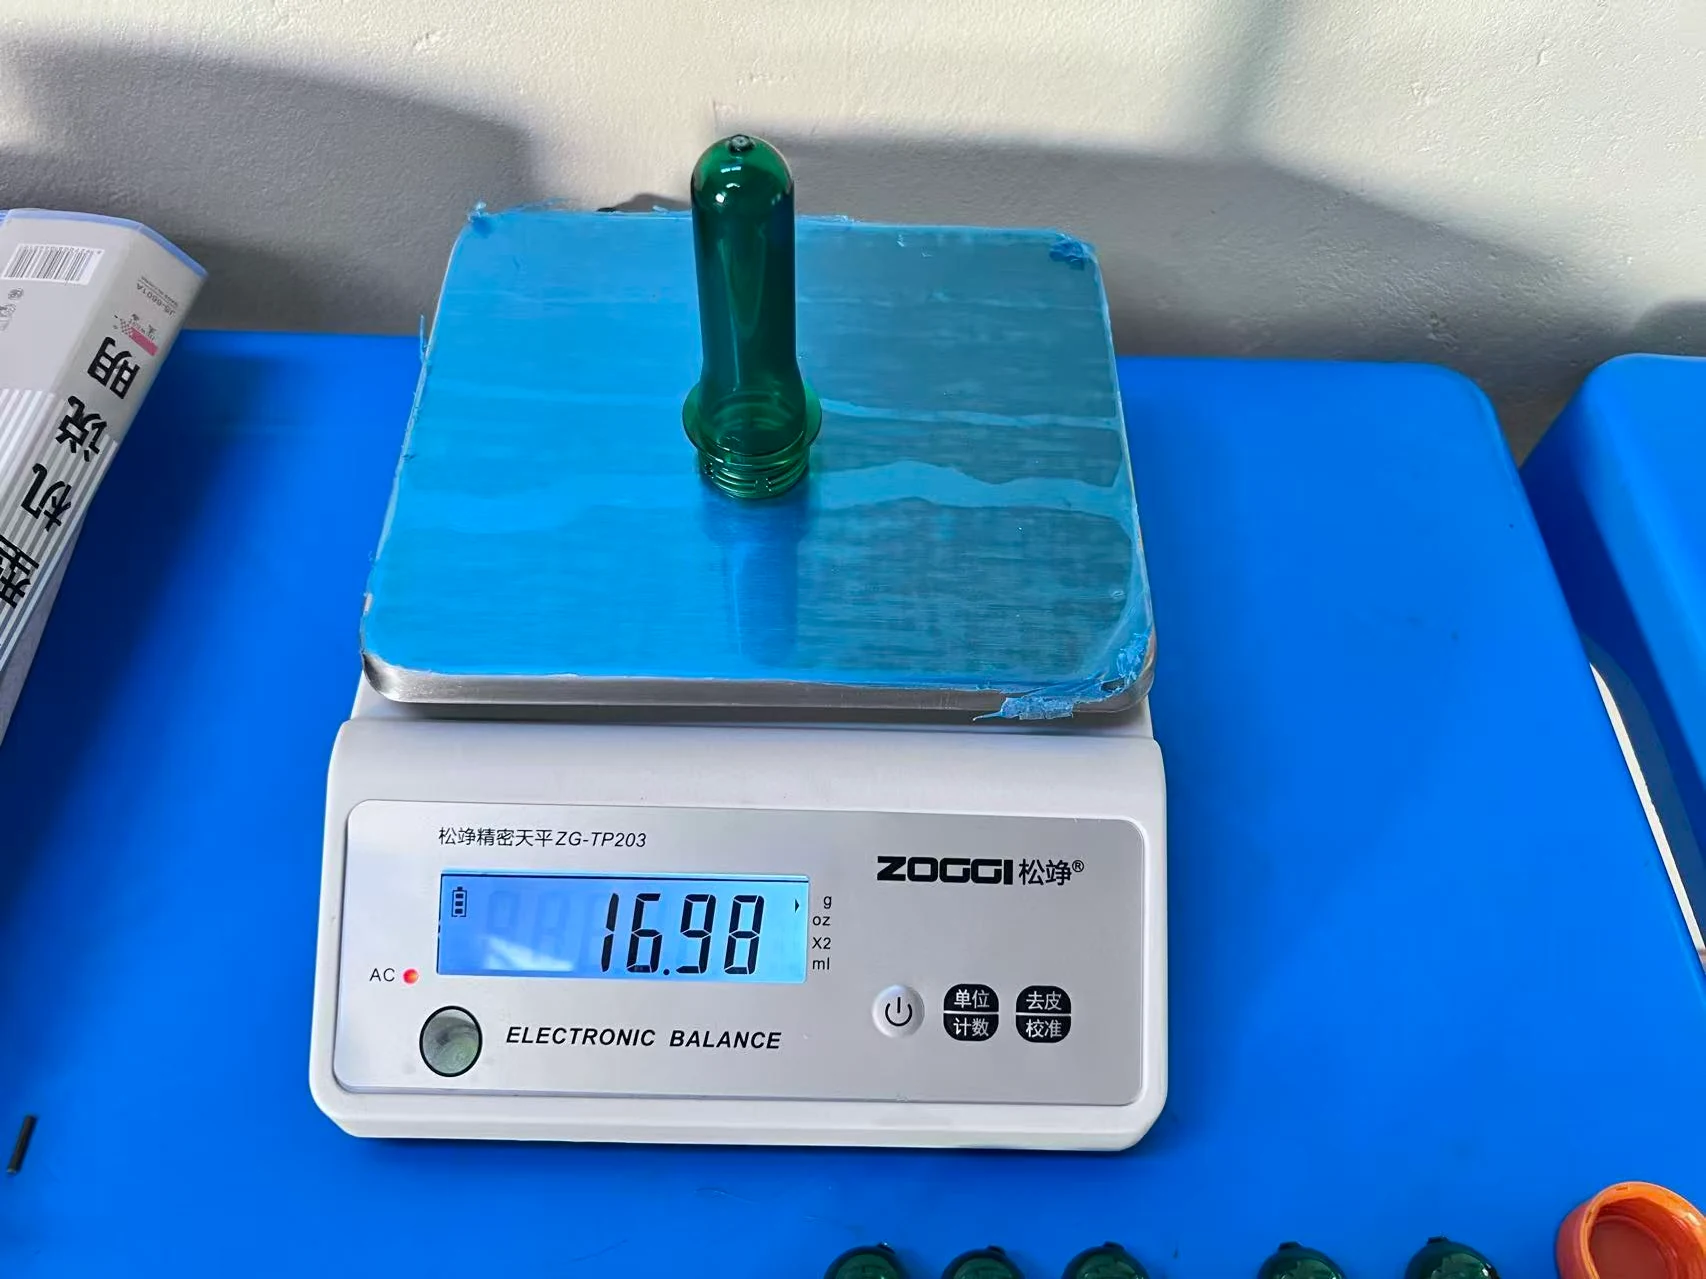
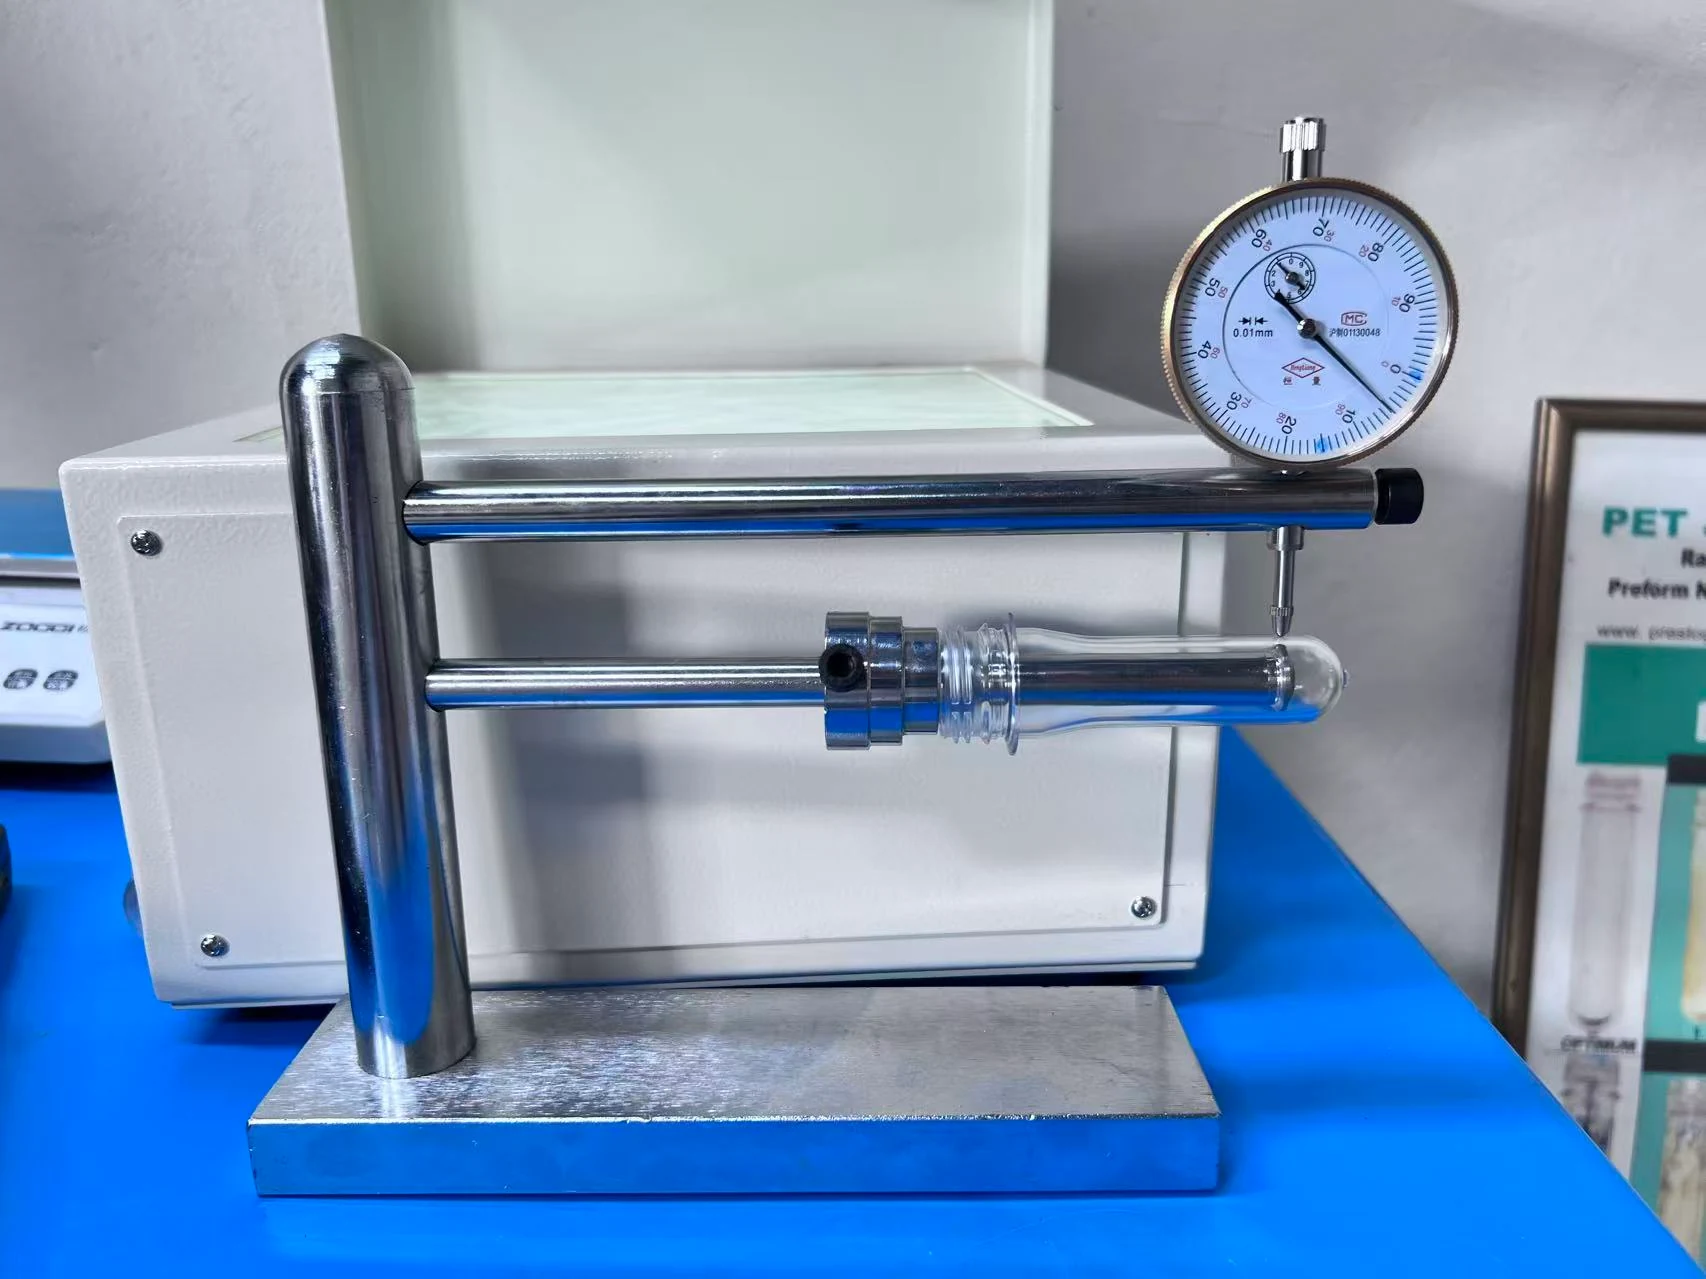
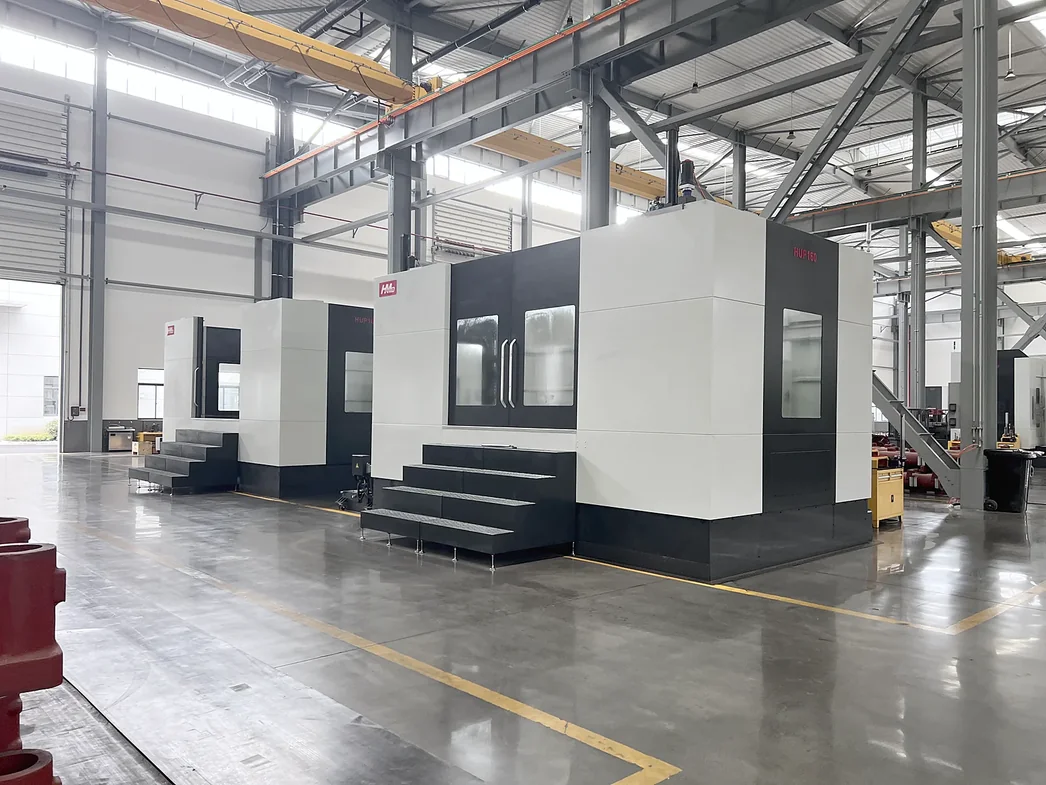
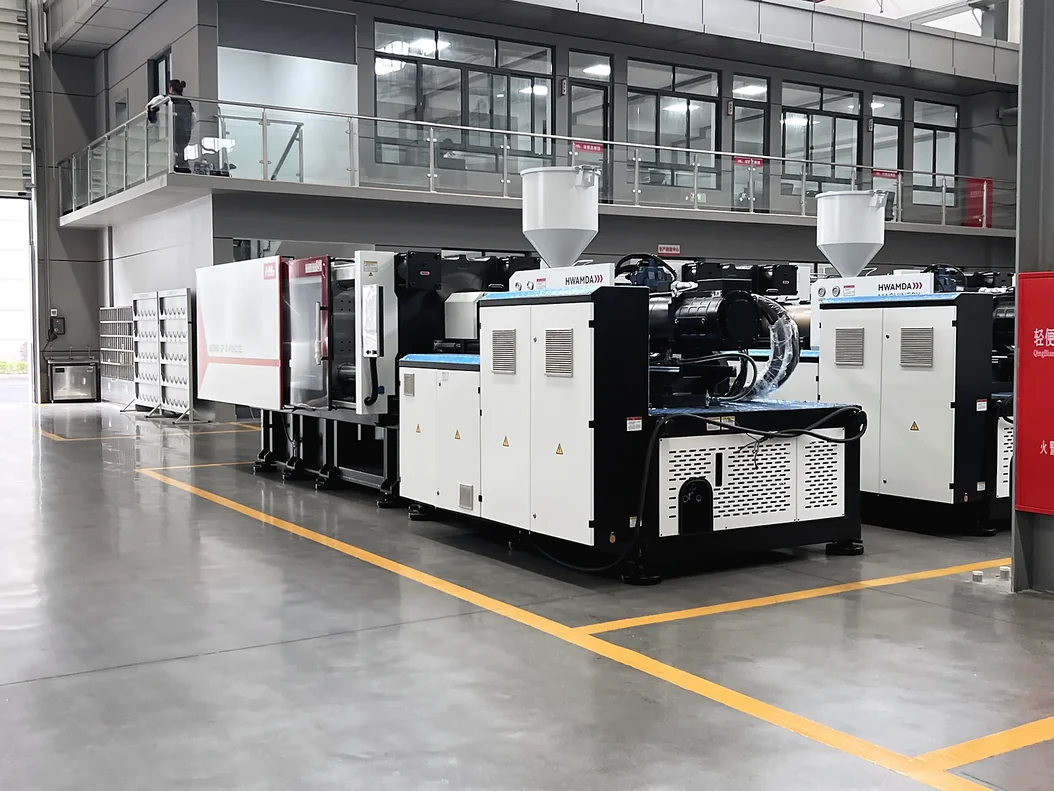
Évaluez le fabricant avec des preuves réelles d’usinage, assemblage, inspection et essai.
Utilisez ces réponses pour préparer les données nécessaires à une recommandation précise.
Multipliez le poids de la préforme par le nombre d’empreintes pour obtenir la dose requise, comparez-la au poids injectable PET de chaque modèle et vérifiez le moule par rapport à l’entre-colonnes et à l’épaisseur. Lors d’essais de moules clients, la HMD320PET a fonctionné avec des moules 48 × 15,2 g et 72 × 13 g, la HMD430PET avec 72 × 16,5 g et la HMD500PET avec 96 × 15,2 g. Envoyez les données de votre préforme et de votre moule pour une recommandation de modèle.
Cela dépend du poids de la préforme et de la taille du moule. Les configurations de référence montrent 32 empreintes sur la HMD268PET, jusqu’à 72 empreintes sur les HMD320PET et HMD430PET, et 96 empreintes sur la HMD500PET. Les préformes plus lourdes demandent plus de capacité d’injection par empreinte : la HMD320PET fait tourner 24 empreintes de 85 g et 12 empreintes de 135 g.
Envoyez poids et plan, col, empreintes ou cadence, résine, tension et utilités disponibles. Les données inconnues peuvent être examinées ensemble.
Le poids et l’épaisseur de paroi de la préforme, le nombre d’empreintes, le refroidissement du moule, la récupération de plastification et la dépose déterminent le cycle stable. Cadence horaire = empreintes × 3 600 ÷ temps de cycle en secondes, avant arrêts et rebuts. Par exemple, 72 empreintes à 9,9 s de cycle donnent environ 26 180 préformes par heure.
Le prix dépend du modèle et de l’unité d’injection, du nombre d’empreintes et de l’interface du moule, des auxiliaires, de l’automatisation, des utilités, de la logistique et du périmètre de service. Les prix sont établis FOB Ningbo pour chaque projet. Les équipements auxiliaires, l’installation et la formation sont optionnels et chiffrés par projet, et le devis détaille chaque élément inclus.
Oui, après contrôle des dimensions, plateaux, colonnes, injection, éjecteur, canal chaud, refroidissement et commande.
Oui. HWAMDA peut intégrer le moule de préformes PET au projet et valider la machine et le moule ensemble lors d’un essai commun.
La liste finale dépend de la résine et de la cadence. Le séchage et la déshumidification, le convoyage, le refroidissement du moule, l’air comprimé et la dépose sont normalement étudiés. Tous les équipements auxiliaires sont optionnels et chiffrés par projet.
Le PET absorbe l’humidité de l’air. Un PET humide perd de la viscosité à la fusion, ce qui nuit à la transparence et à la résistance de la préforme ; la résine est donc déshumidifiée et séchée selon les données du fournisseur avant d’atteindre la vis.
Oui. HWAMDA coordonne machine, moule, préparation matière, refroidissement, dosage, air comprimé et dépose selon le périmètre confirmé.
Le délai de fabrication de la machine est de 60 jours ouvrés. Les délais du moule, des équipements auxiliaires et du transport sont confirmés dans le devis de votre projet.
Non. Cette machine injecte la préforme ; une souffleuse séparée la réchauffe et forme la bouteille.
Oui. HWAMDA fournit des machines neuves pour des projets internationaux, configurées selon la préforme, le moule, la cadence et les utilités du site.
Envoyez d’abord les données essentielles ; notre ingénieur confirmera la machine, le moule et les auxiliaires.