 HWAMDA
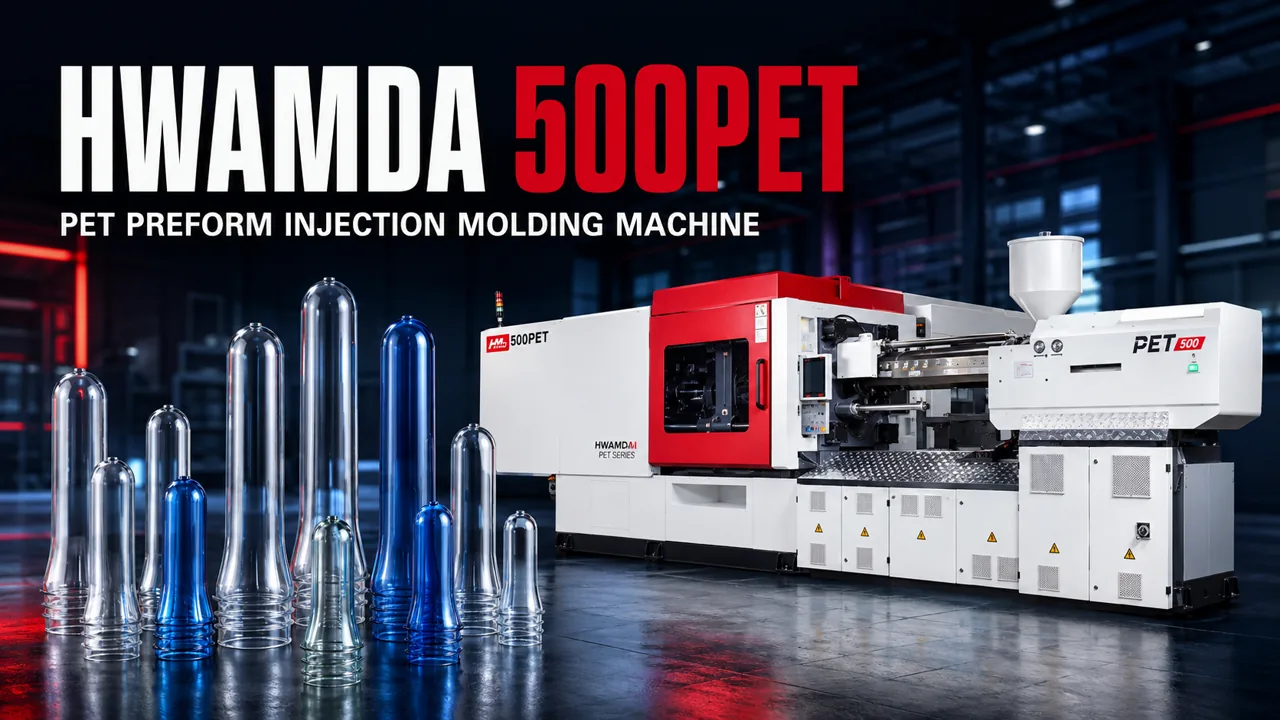
Какие преформы выпускает линия
Линия планируется под одно семейство преформ. Горловины, уровни пресс-форм и данные машин описаны на страницах машины и пресс-формы.
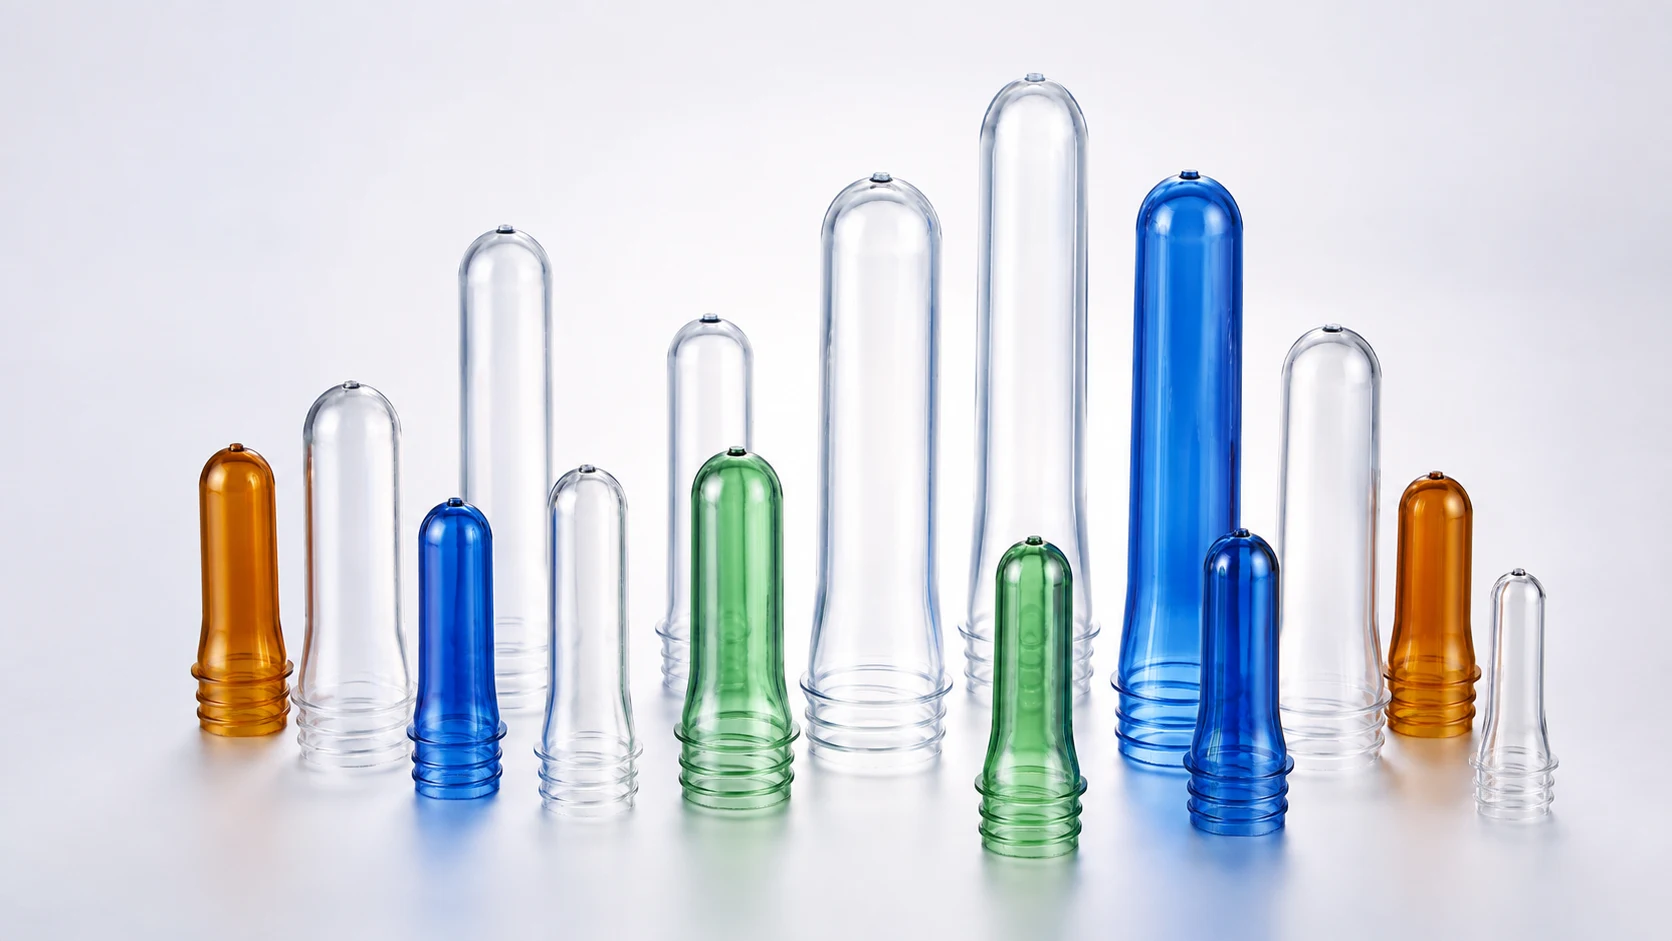
- Вода
- Лёгкие преформы для бутылок негазированной воды.
- Газированные напитки
- Преформы для бутылок напитков под давлением.
- Пищевое масло
- Более тяжёлые преформы для бытовой и коммерческой масляной тары.
- Широкое горло
- Широкогорлые преформы для банок и пищевой тары.
- Крупный формат
- Длинные тяжёлые преформы для ёмкостей большого объёма.
Линия ПЭТ-преформ под ключ: от сырья до упакованной преформы
Линия ведёт сырьё от мешка до упакованной преформы. Основа — машина HMD-PET и пресс-форма для преформ; каждое вспомогательное оборудование подбирается под вашу преформу, производительность и цех и указывается в предложении, чтобы объём поставки был ясен.
- 01
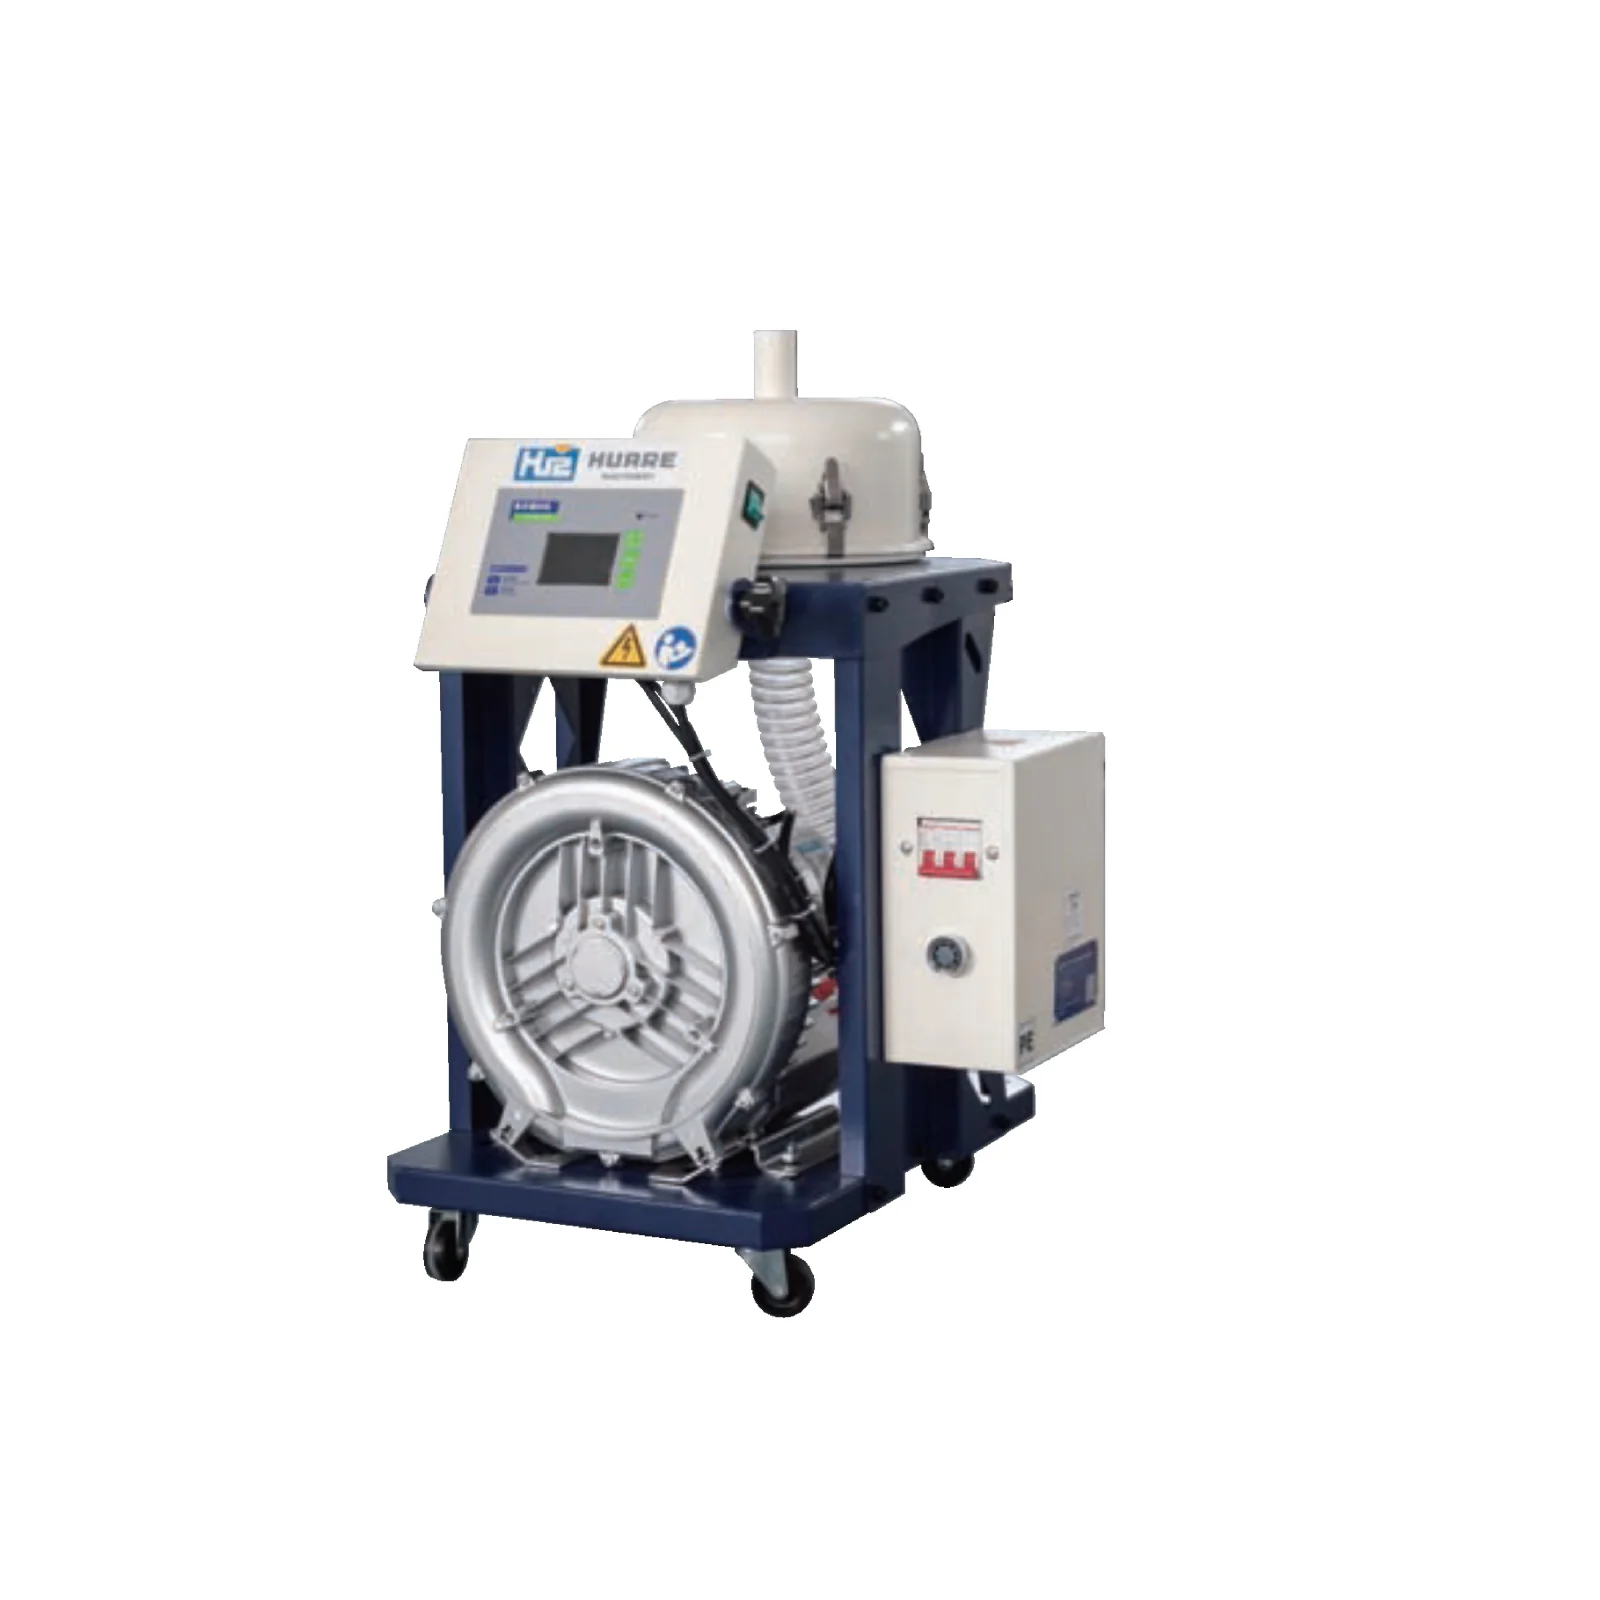 Сушка и загрузка сырьяОпционально по проекту
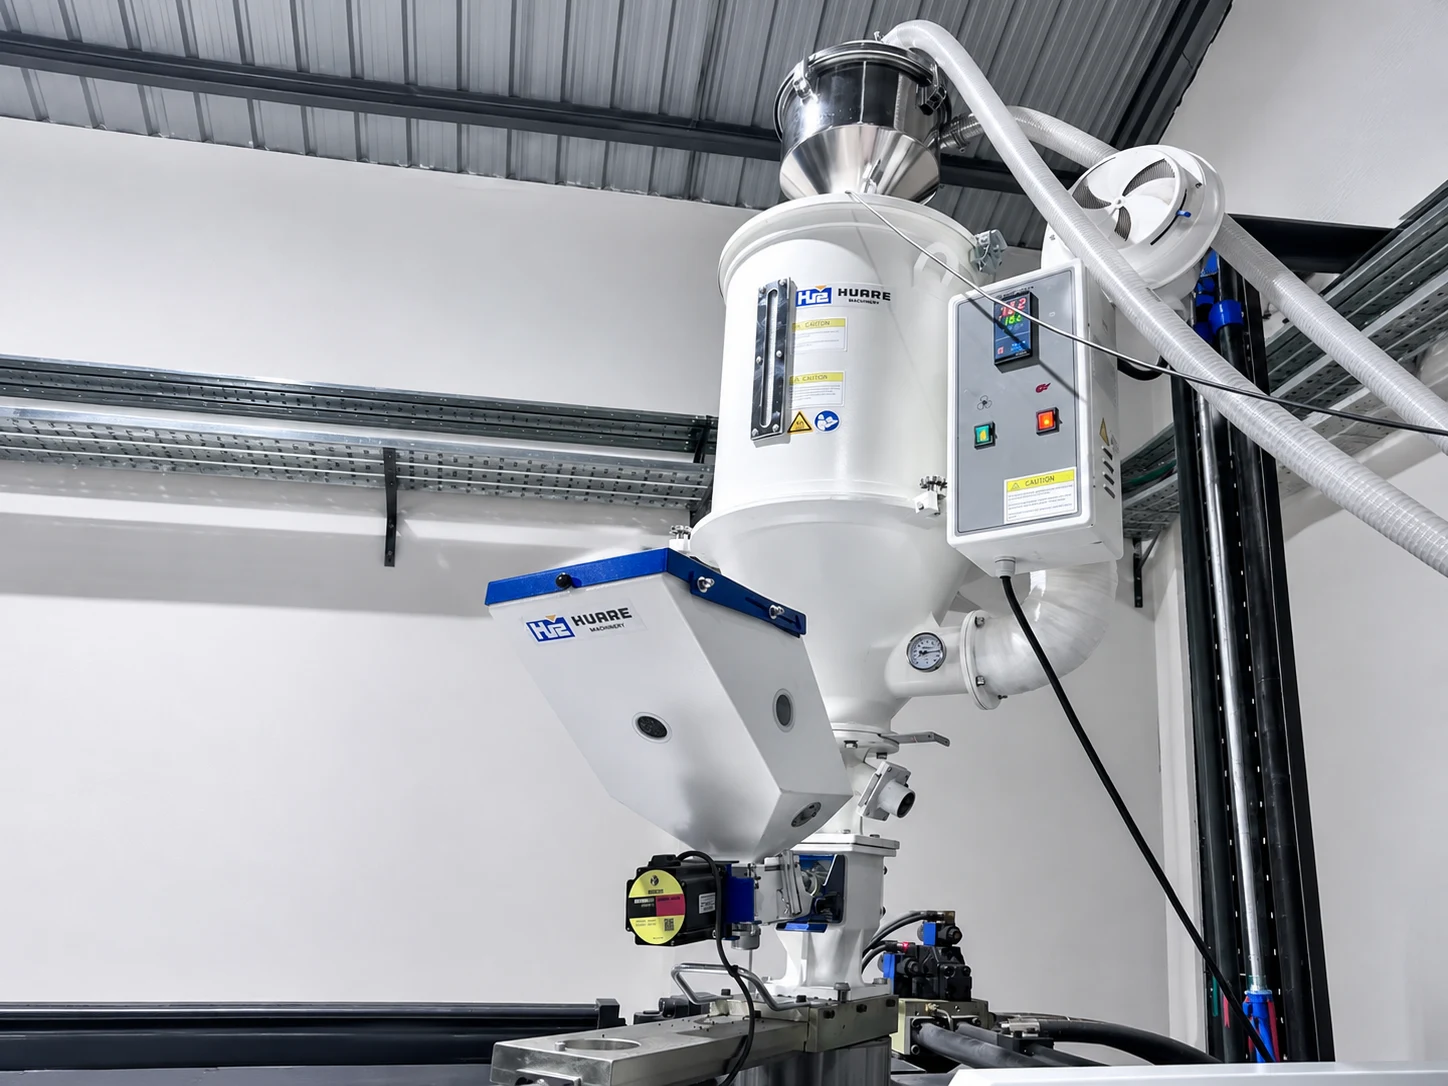
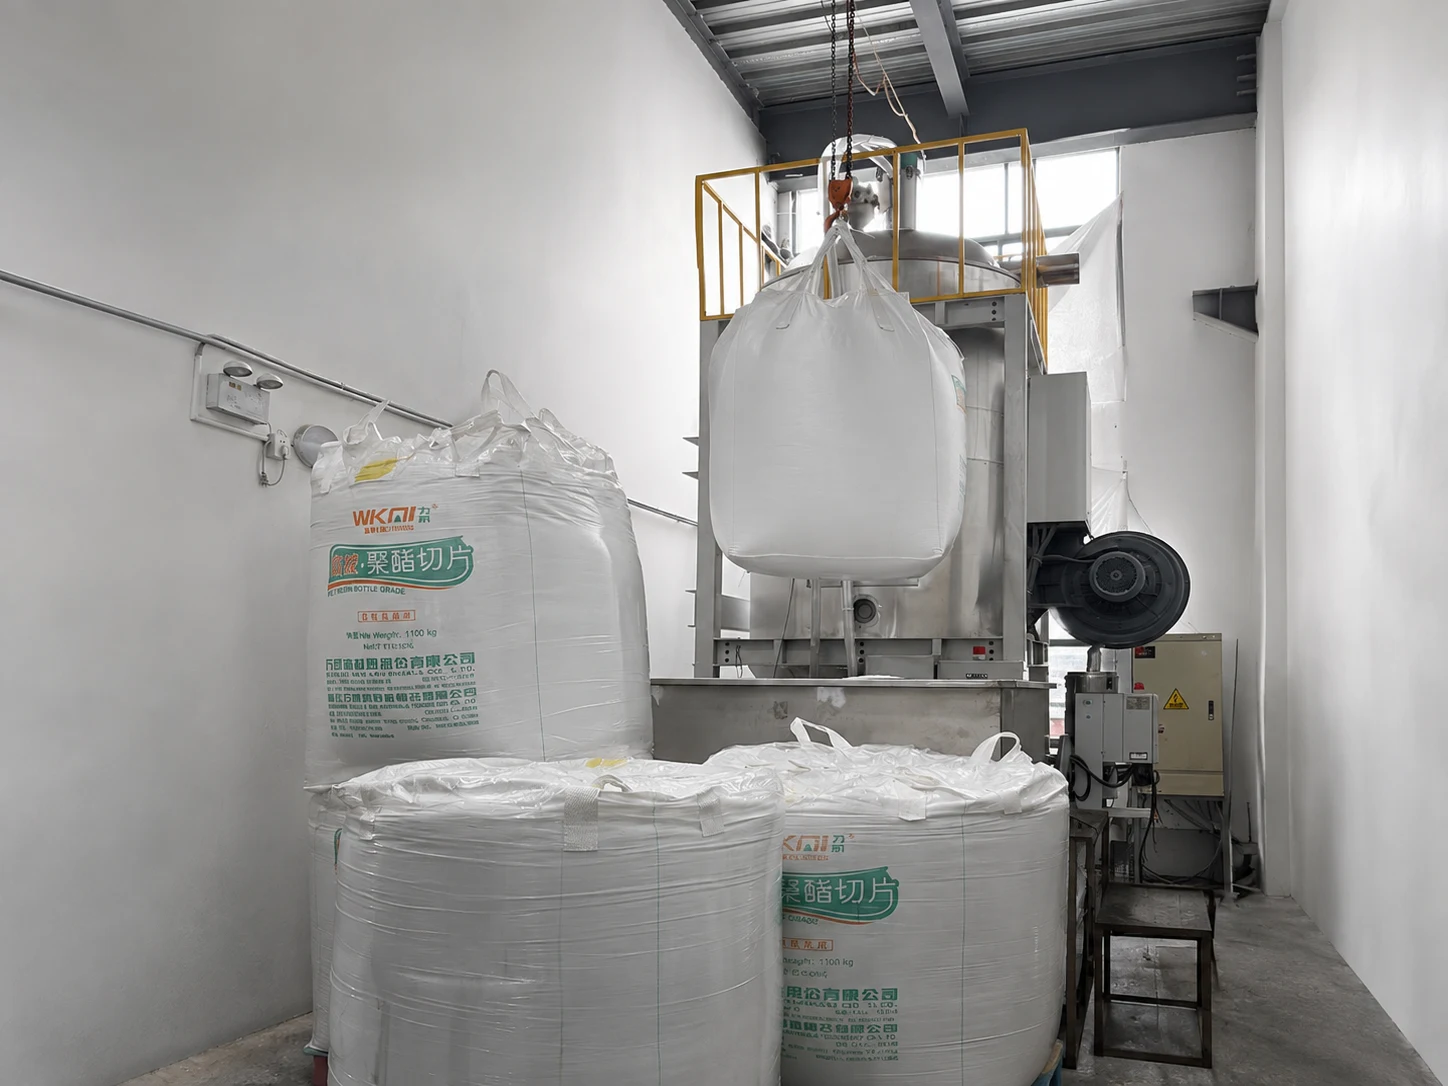
Осушающая сушилка и вакуумный загрузчик готовят бутылочный ПЭТ и подают его в машину по закрытой системе.
- 02
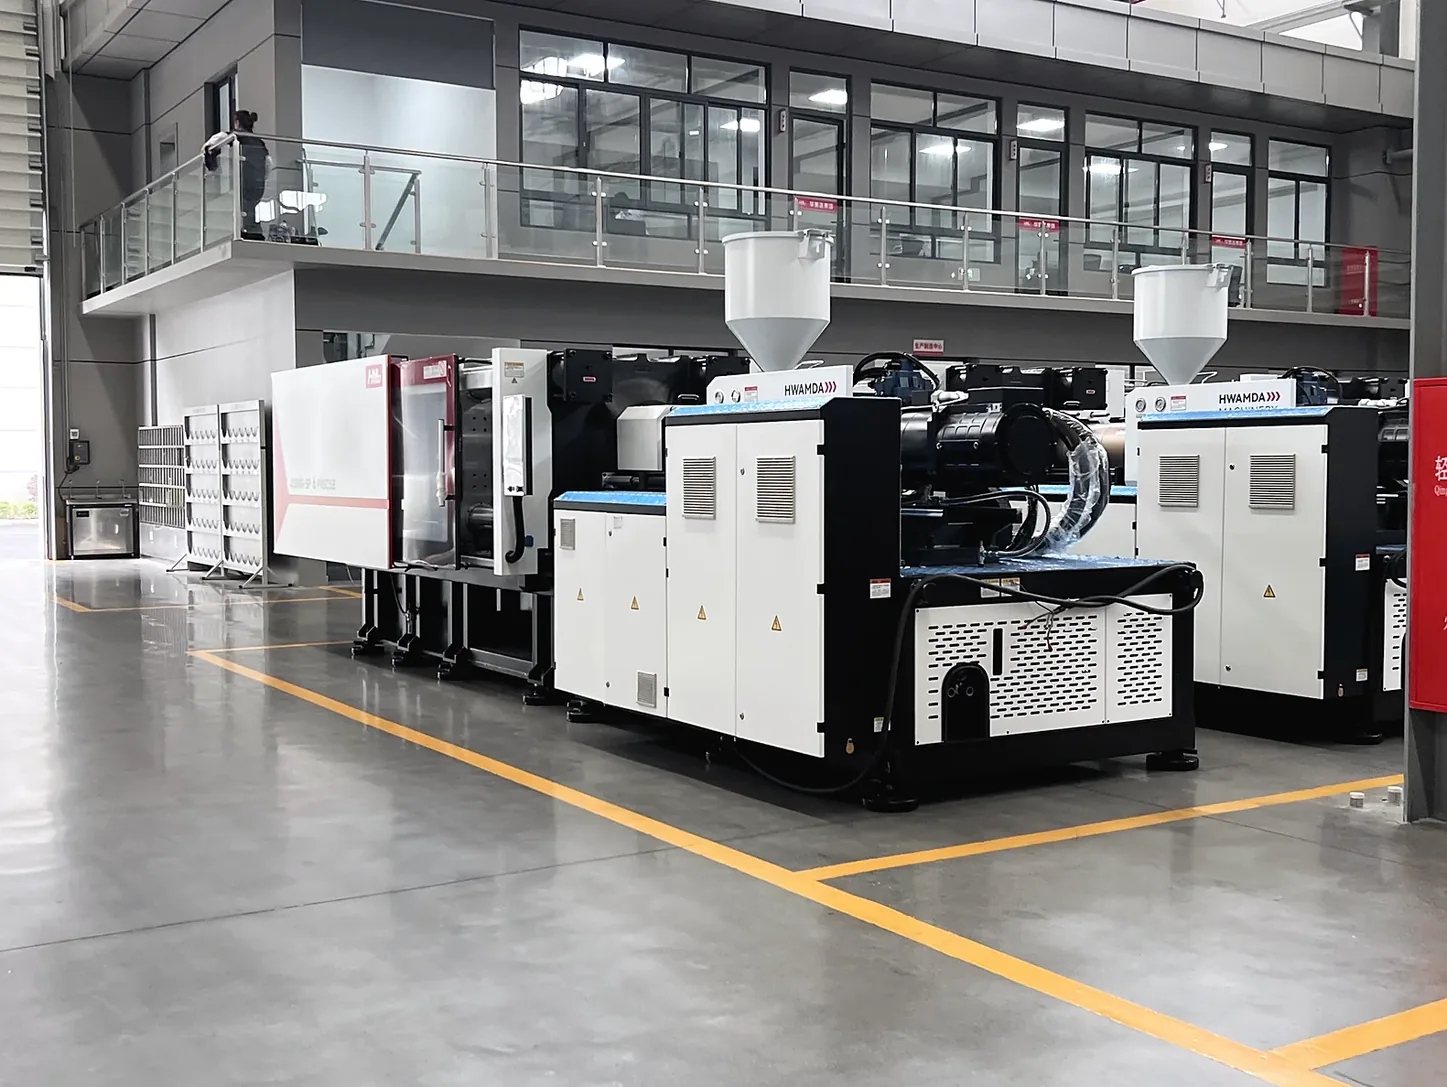
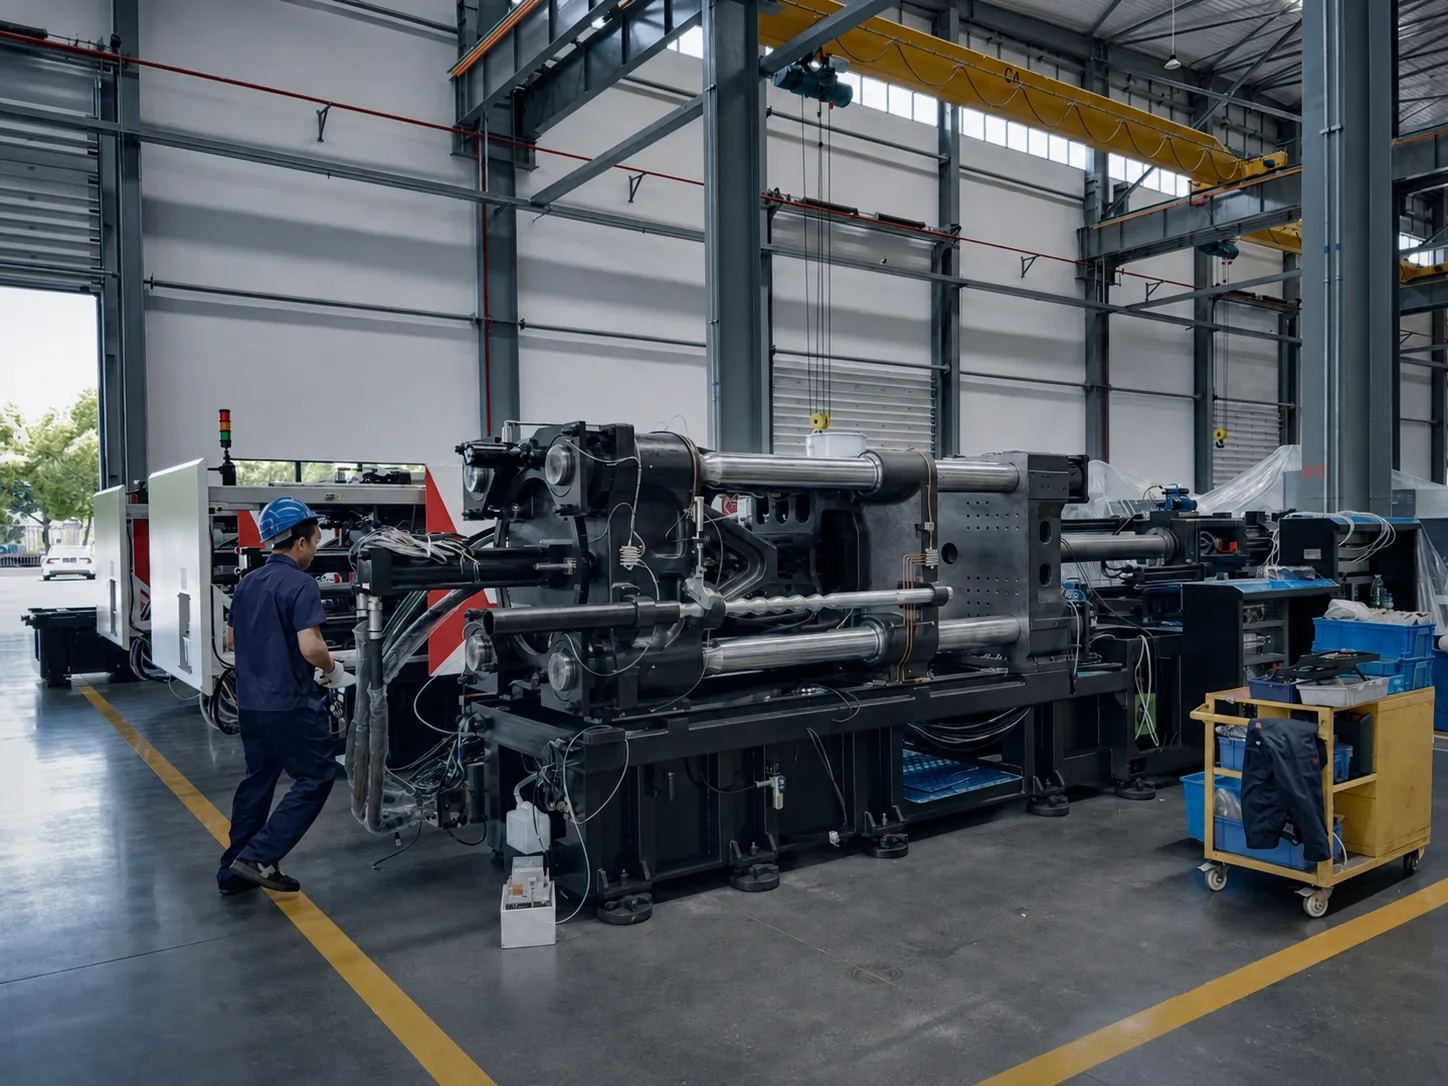
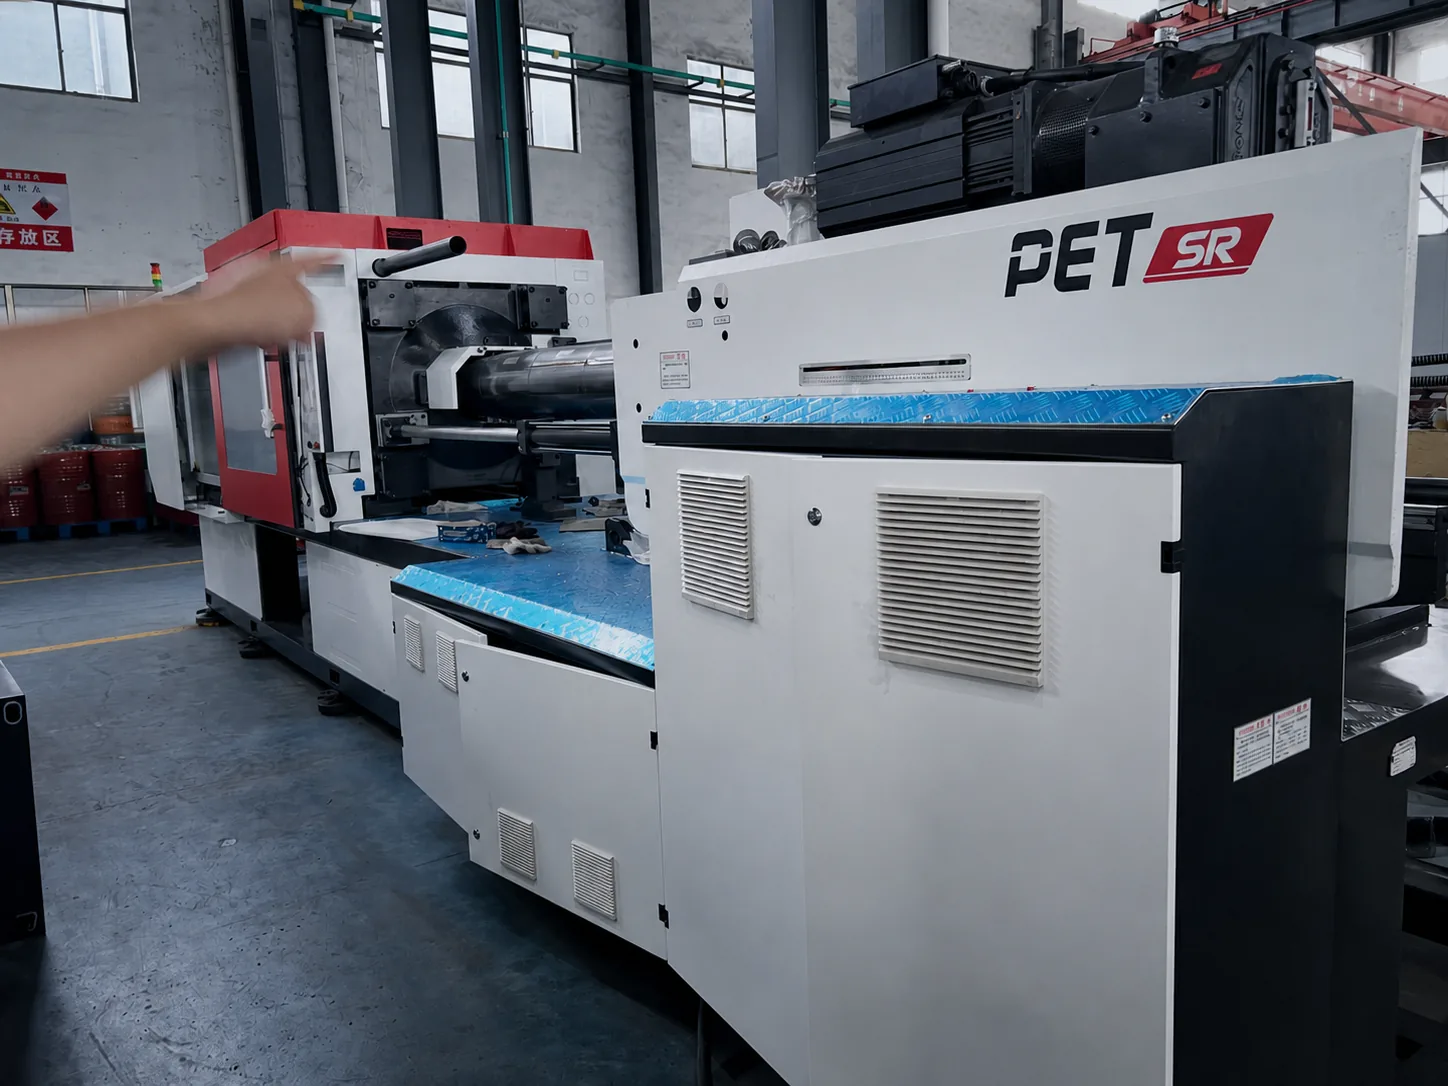 Термопластавтомат HMD-PETОснова
Пластицирует высушенный ПЭТ и заполняет все гнёзда. Модели от 2 180 до 6 000 кН.
- 03
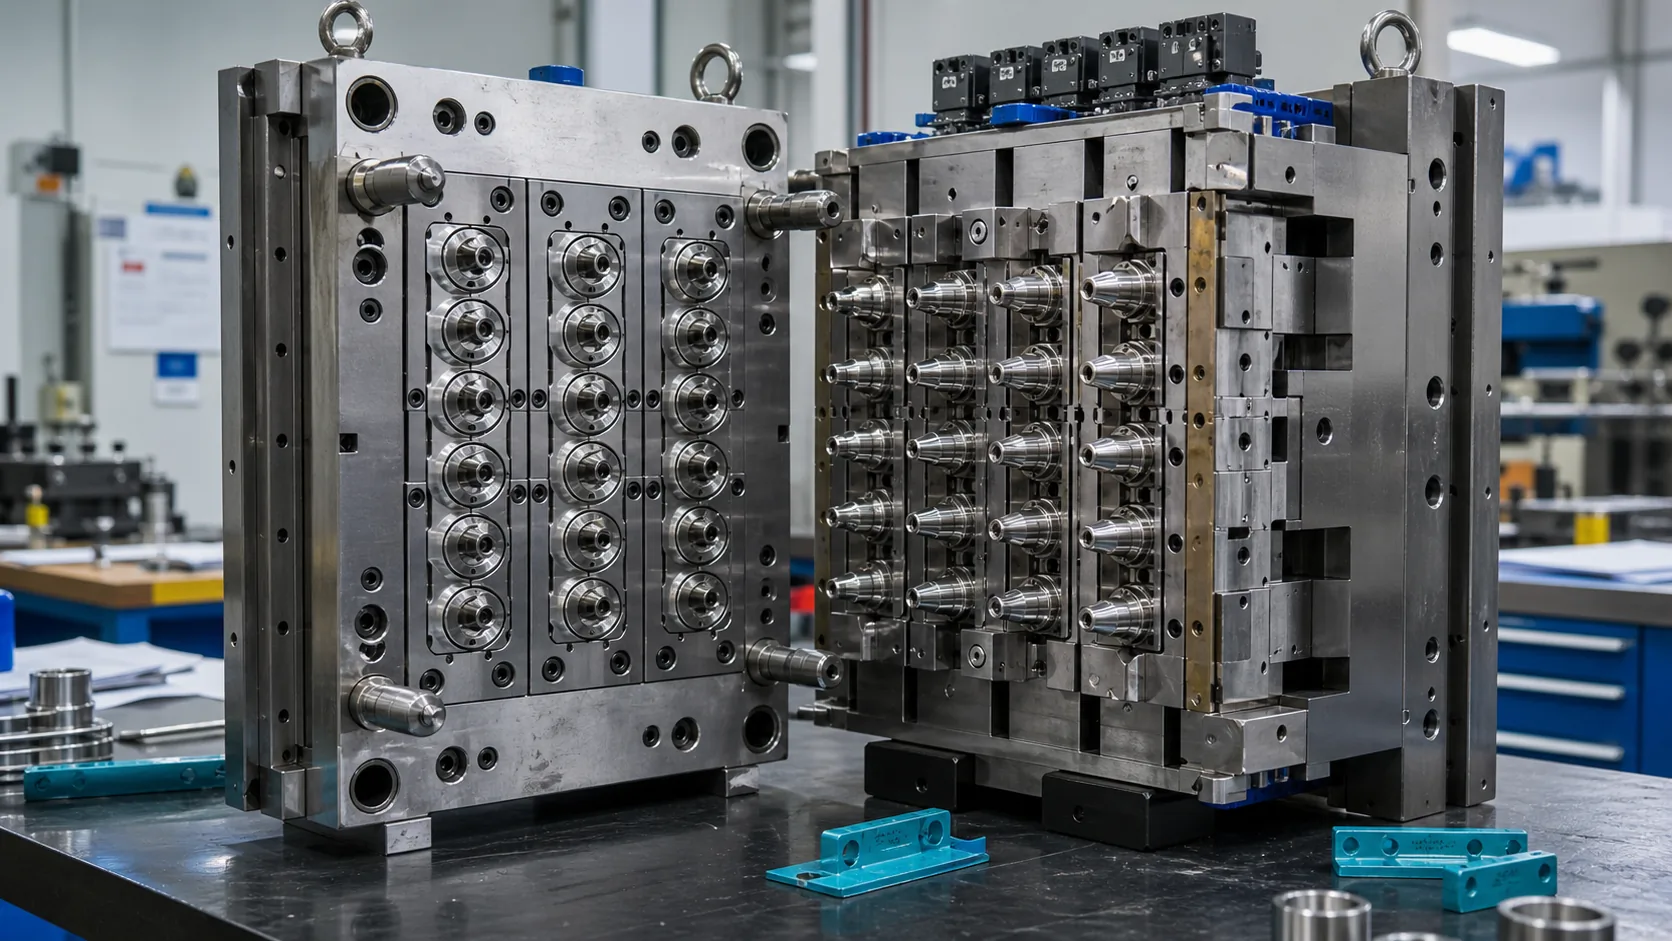
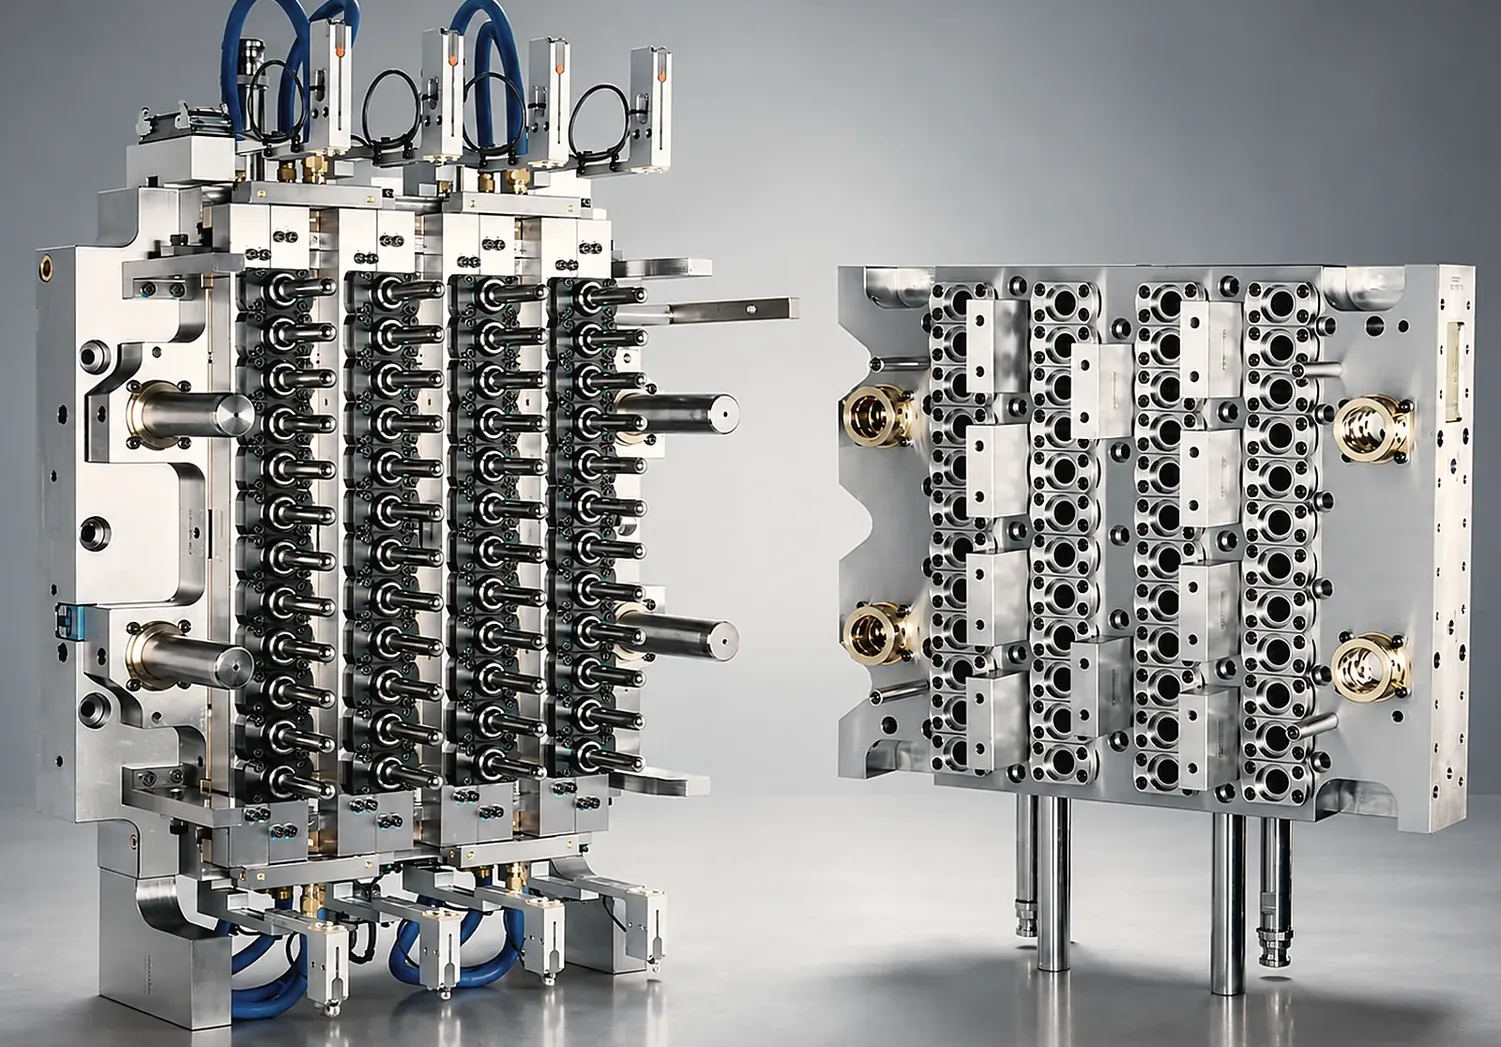 Пресс-форма с горячеканальной системойОснова
Многогнёздная форма с горячими каналами с запорными иглами и отдельным контуром охлаждения для каждого гнезда.
- 04
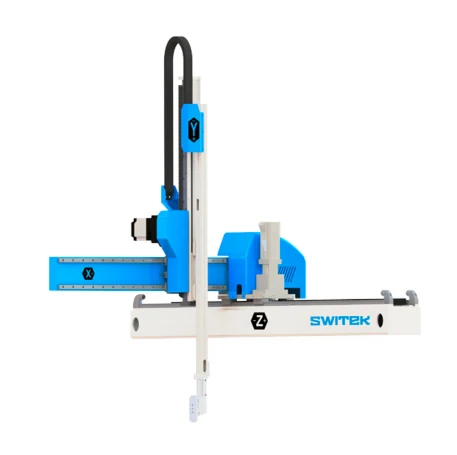 Съём и доохлаждениеОпционально по проекту
Робот снимает преформы и доохлаждает их вне формы, что позволяет сократить время охлаждения в форме.
- 05
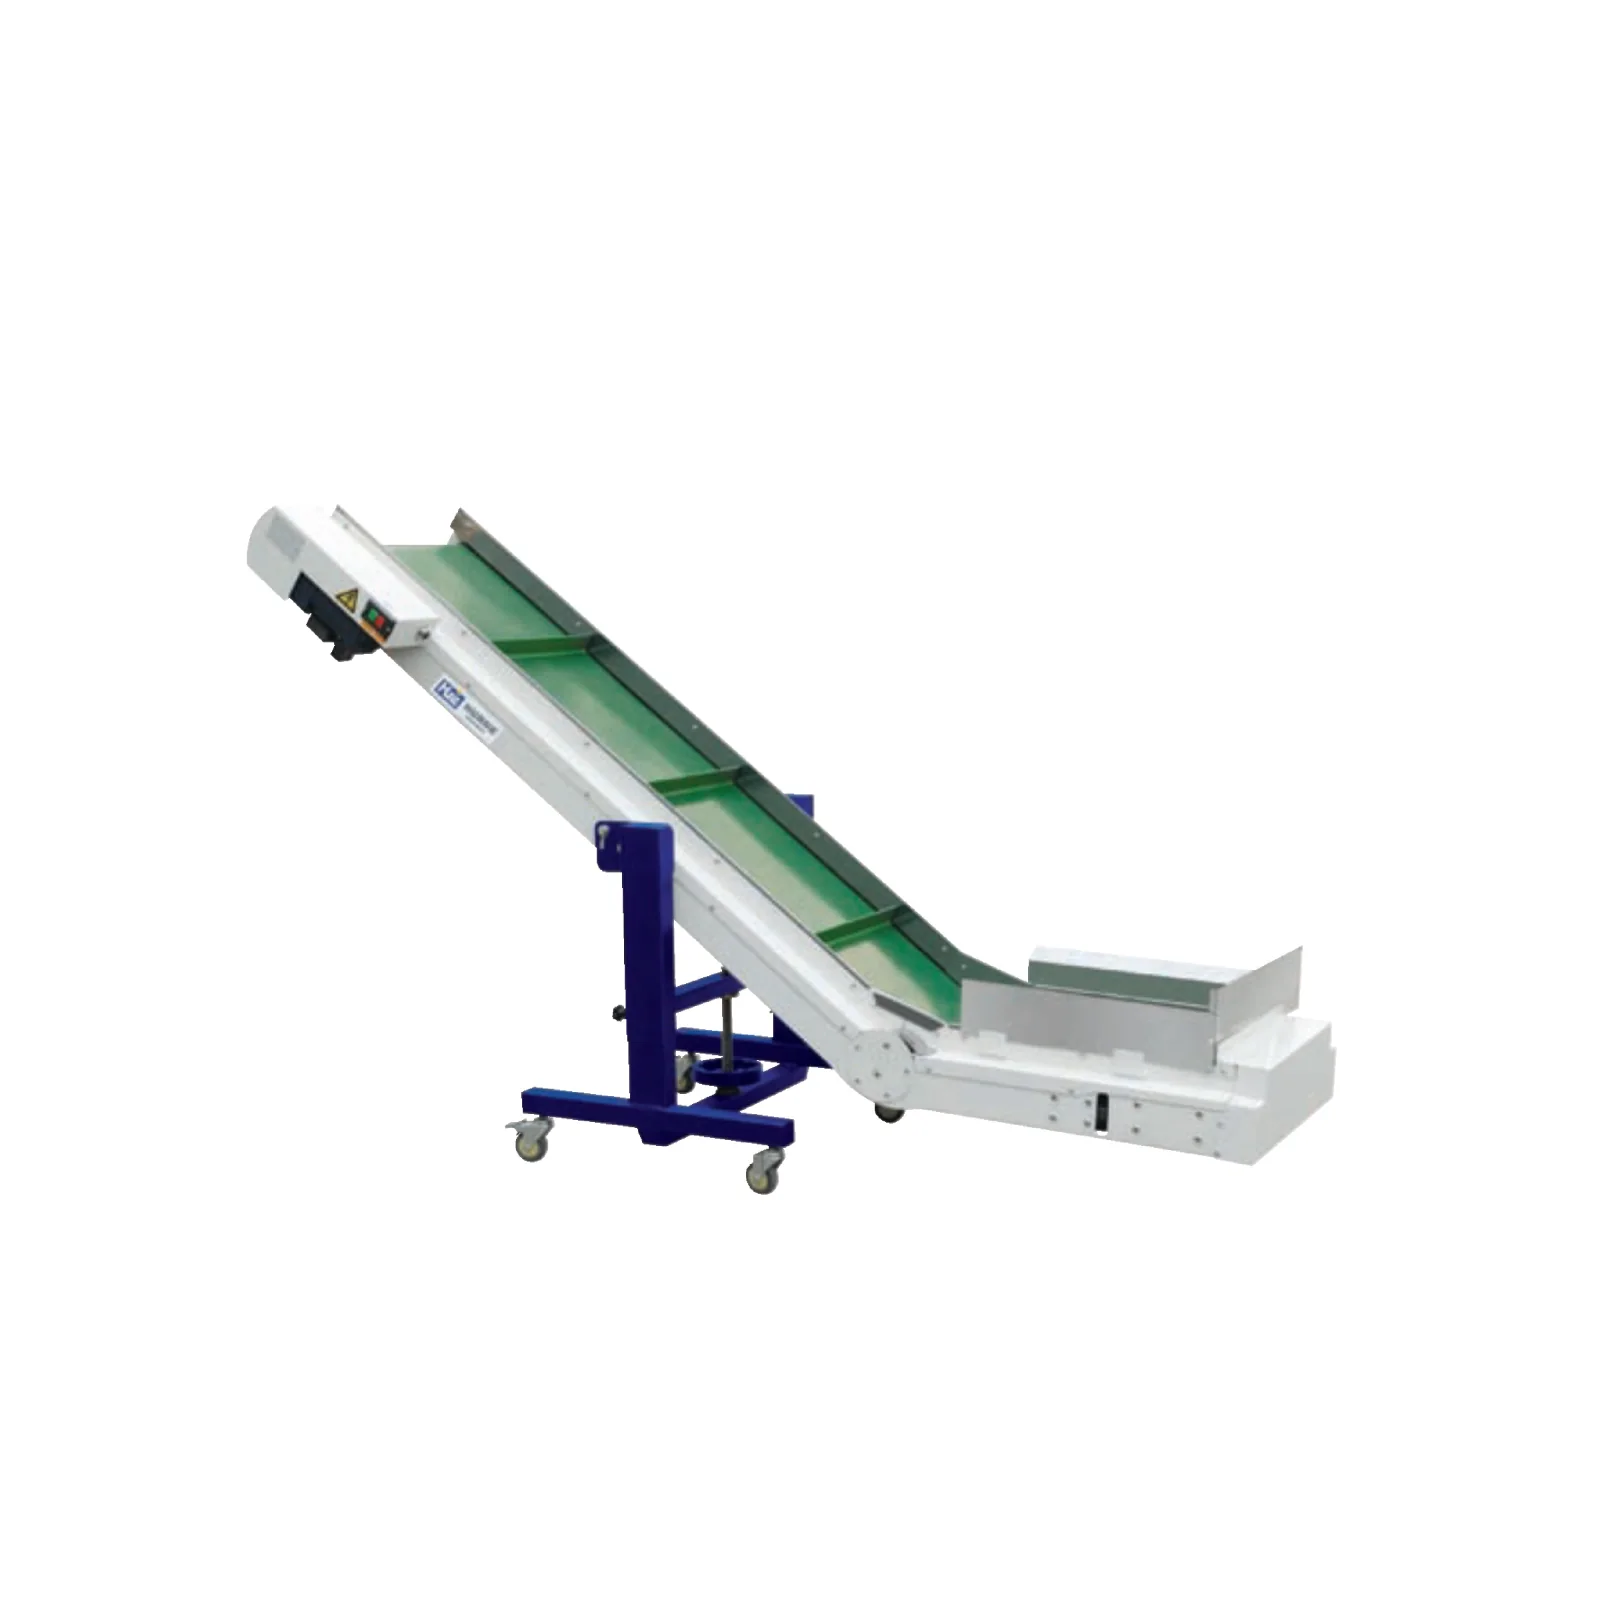 Транспортировка, контроль и упаковкаОпционально по проекту
Конвейеры подают преформы на контроль, подсчёт и упаковку.
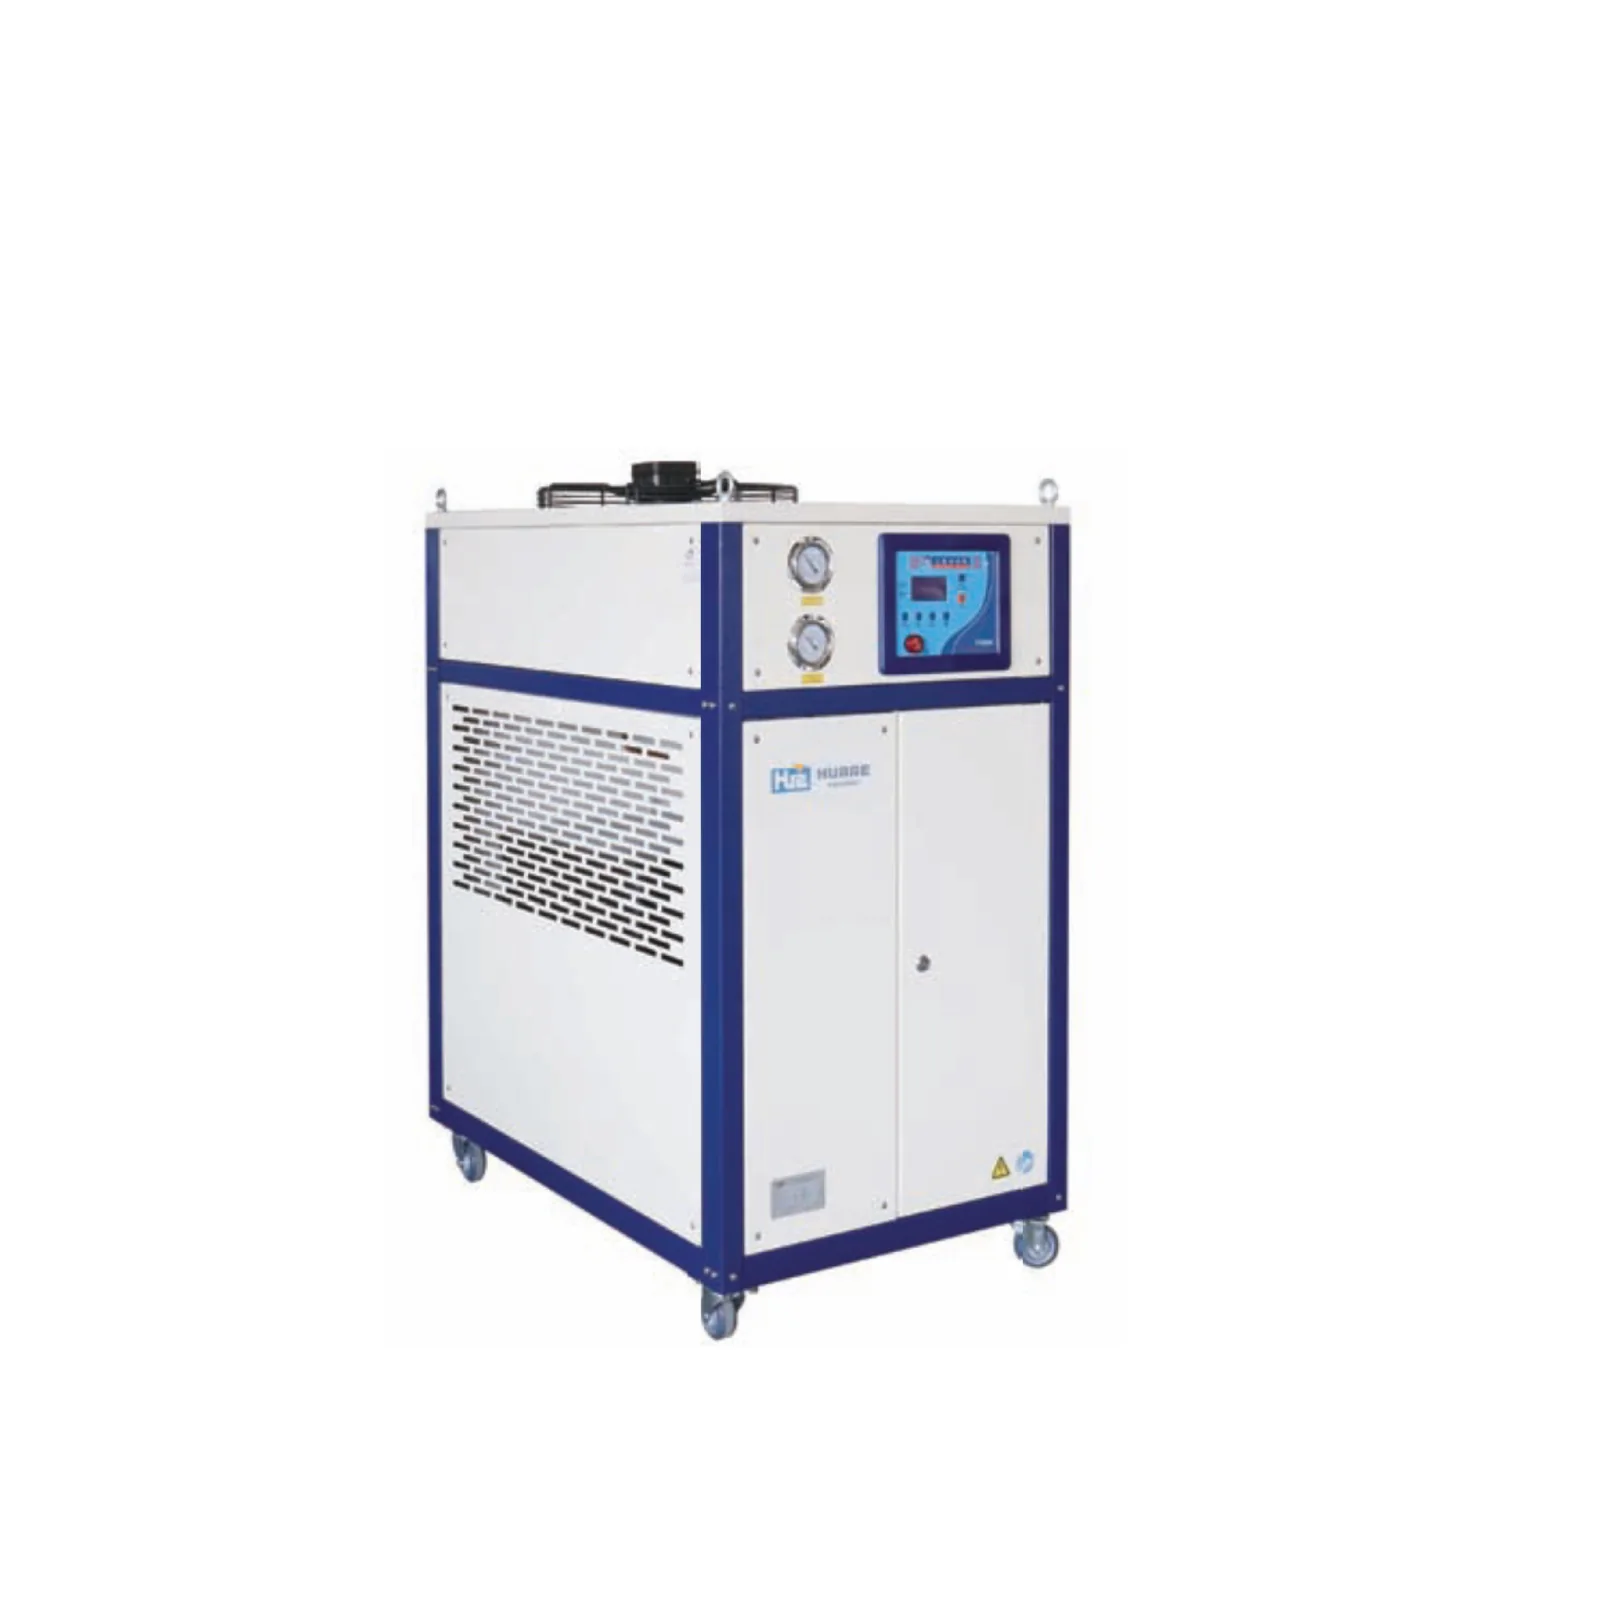 Чиллер для формыОхлаждённая вода для контуров пресс-формы.Опционально по проекту
- ГрадирняОхлаждающая вода для маслоохладителя гидросистемы машины.Опционально по проекту
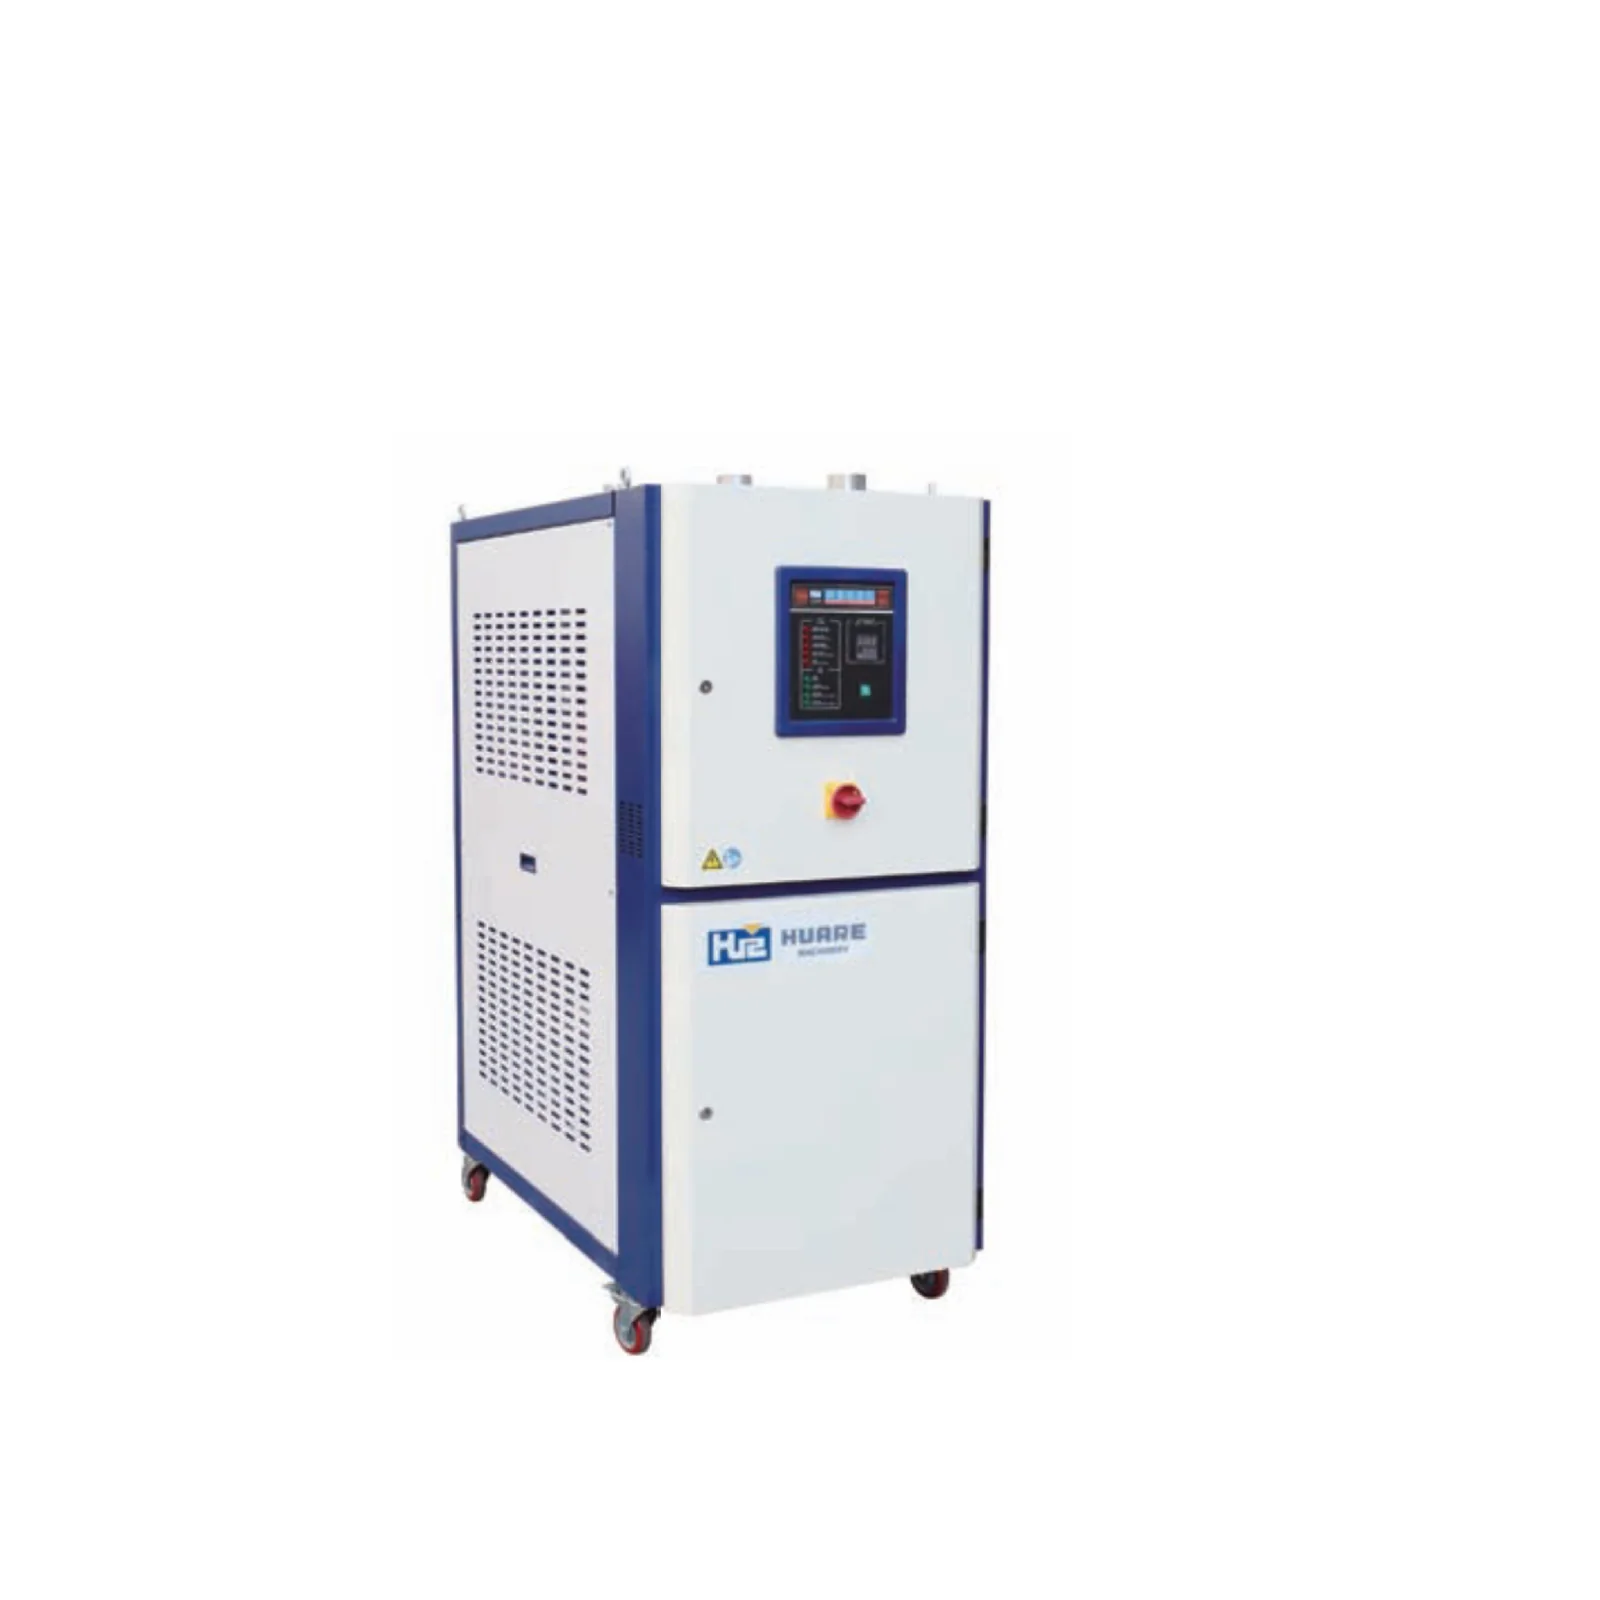 Осушитель зоны формыСухой воздух вокруг формы против конденсата во влажных цехах.Опционально по проекту
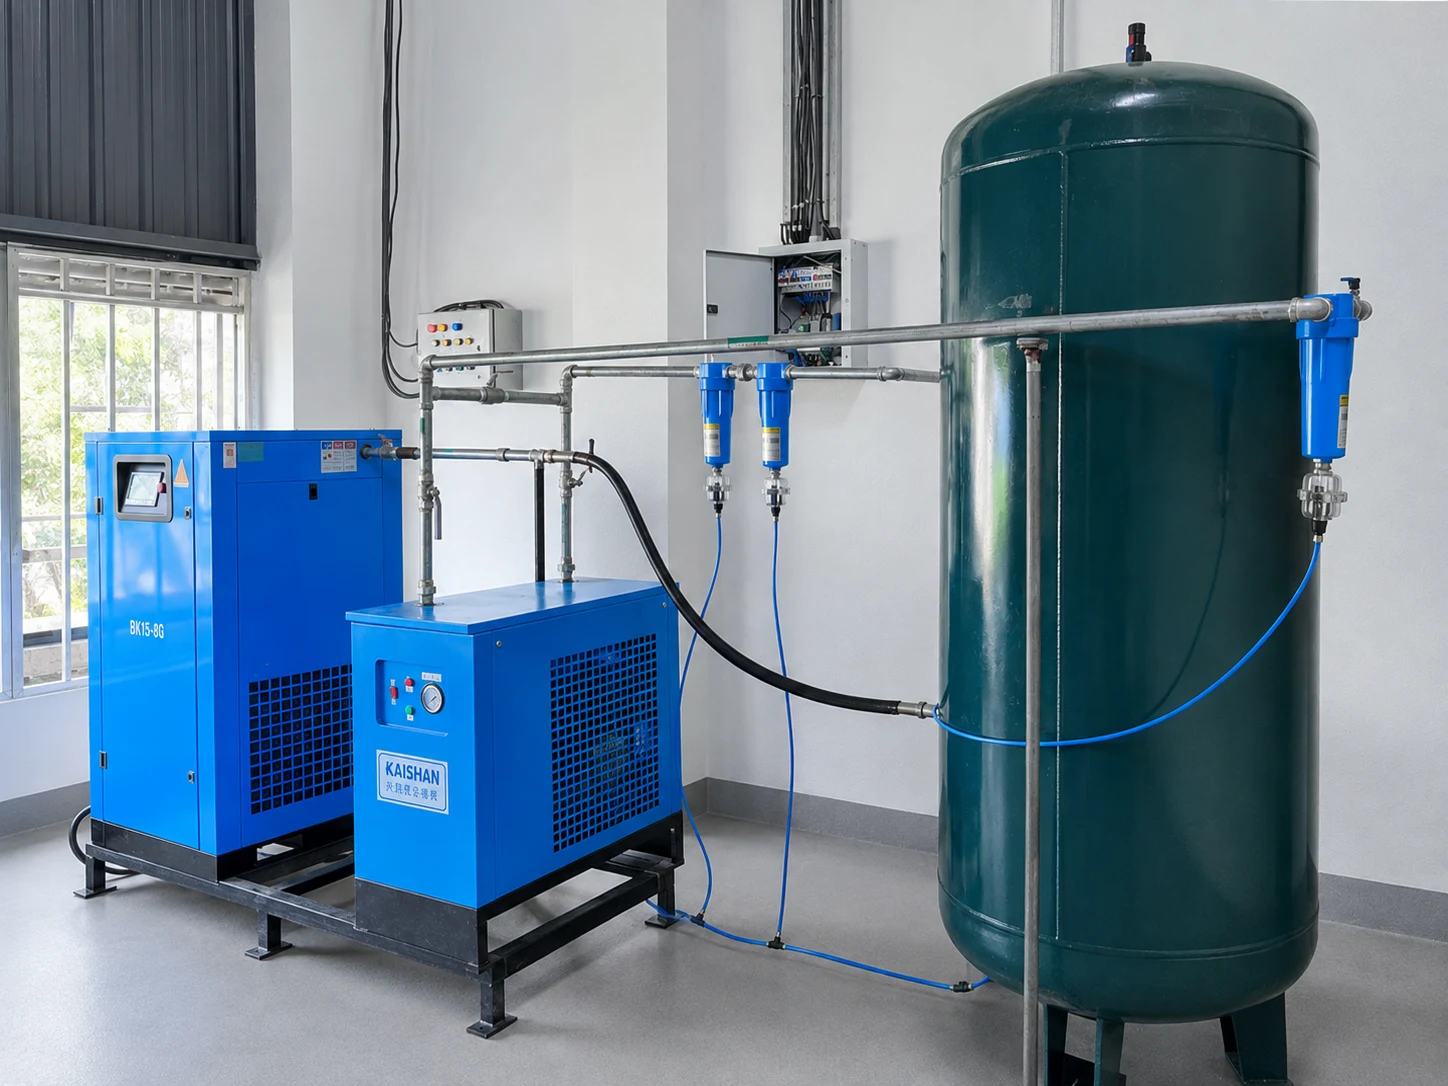 Сжатый воздухЧистый сухой воздух для запорных игл, робота и доохлаждения.Опционально по проекту
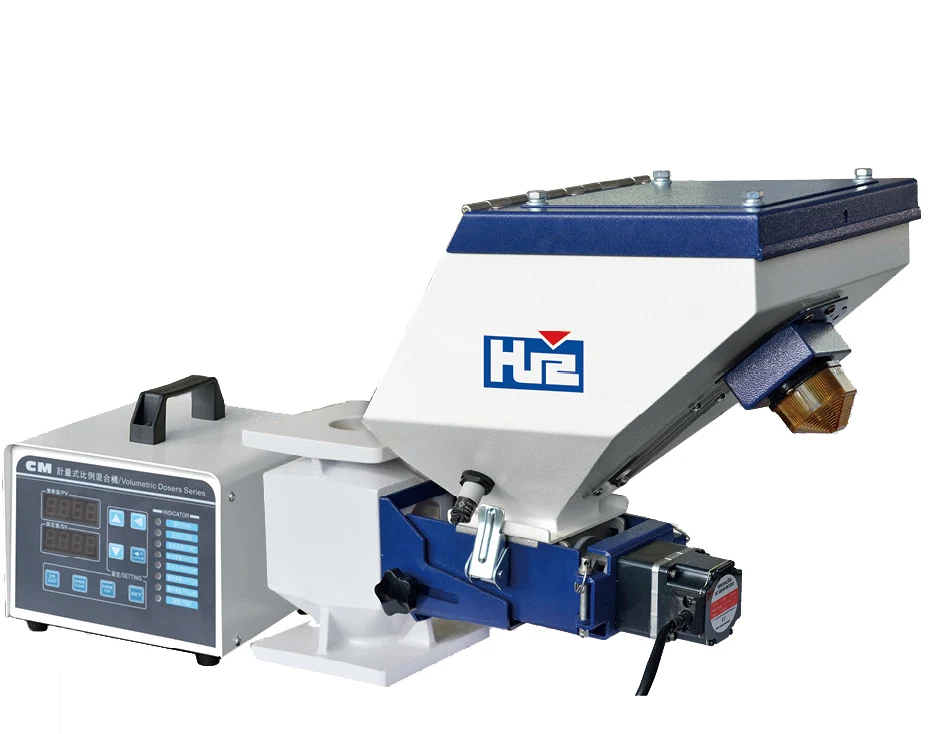 Дозатор мастербатчаТочное дозирование красителя для цветных преформ.Опционально по проекту
Всё вспомогательное оборудование опционально и рассчитывается по проекту. Уже имеющееся у вас оборудование можно оставить в плане.
Планирование производительности: преформ в час и в сутки
Начните с нужного суточного объёма и рассчитайте от него число гнёзд и время цикла:
Преформ в час = гнёзда × 3 600 ÷ время цикла (с) × коэффициент эффективности. Преформ в сутки = преформ в час × 24.
Коэффициент эффективности учитывает пуск, смену цвета и формы, обслуживание и брак. В примере ниже принято 85 %. Это допущение для планирования, а не измеренное значение: подставьте собственную цифру.
- Эталонная конфигурация
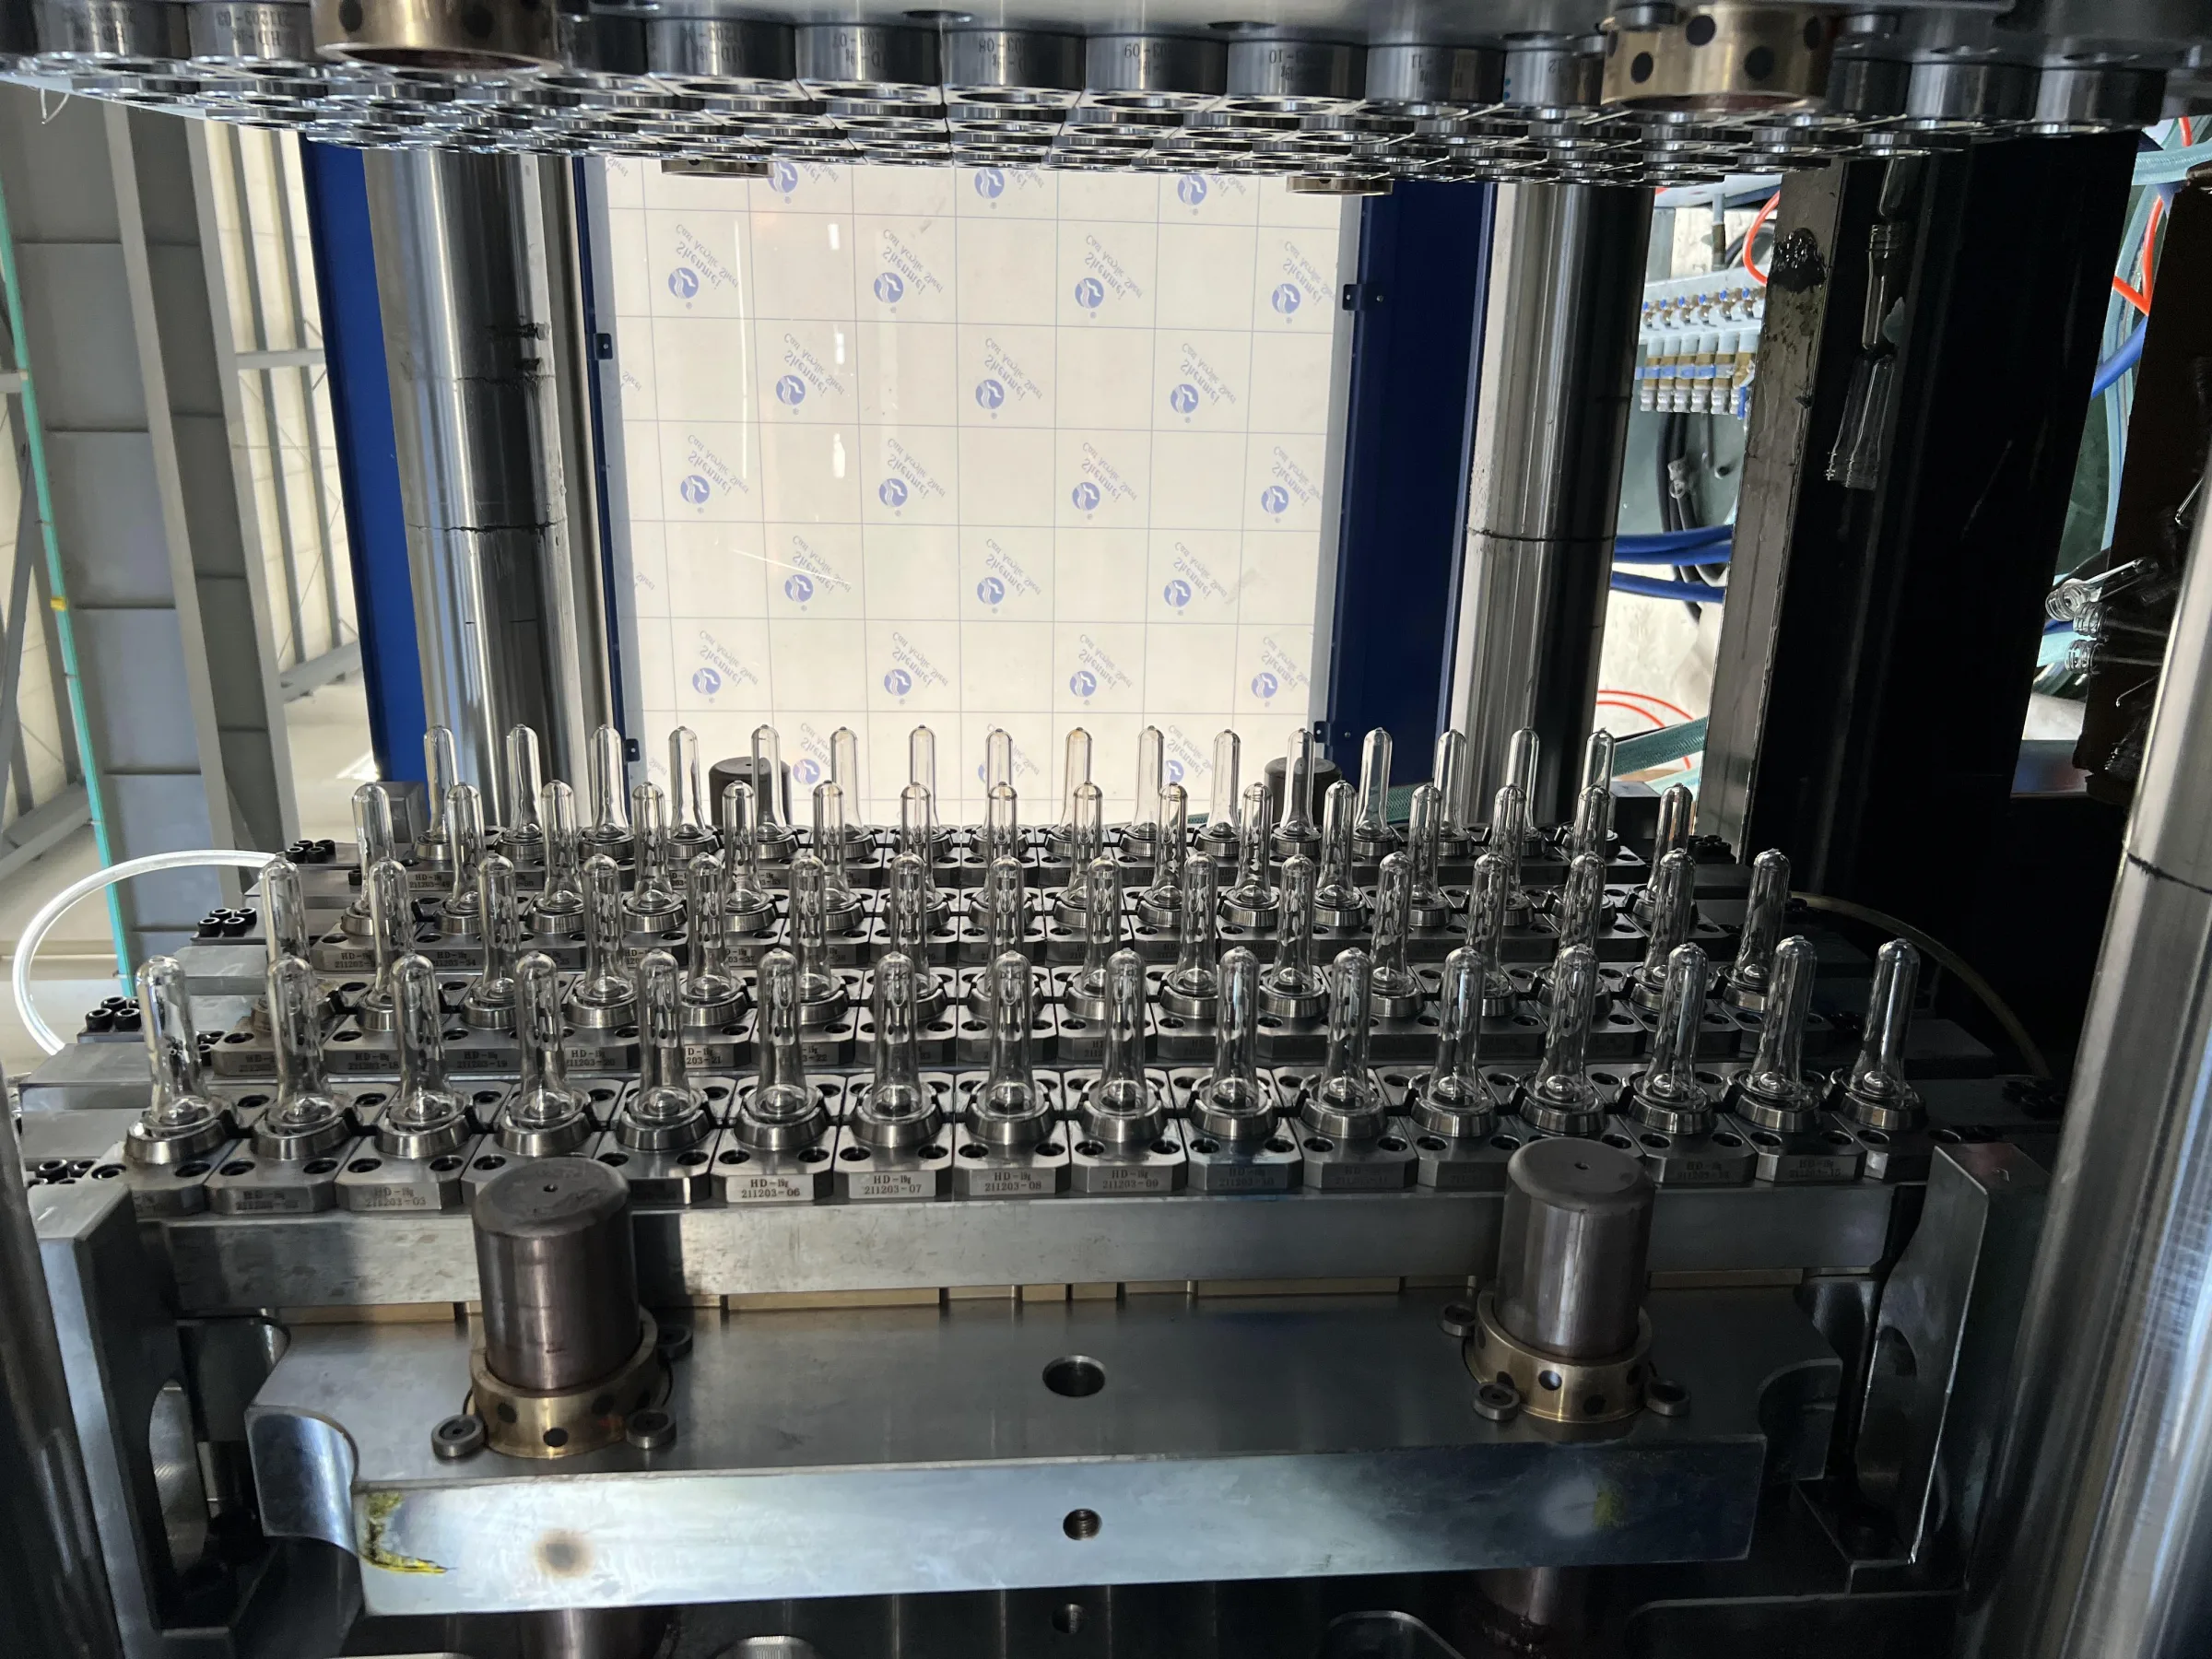
- HMD430PET с 72-гнёздной формой для преформ 16,5 г, цикл 9,9 с, зафиксирован при испытании формы заказчика перед отгрузкой.
- В час при 100 %
- 72 × 3 600 ÷ 9,9 ≈ 26 180 преформ
- В час при 85 % (допущение)
- 26 180 × 0,85 ≈ 22 250 преформ
- Расход сырья
- 22 250 × 16,5 г ÷ 1 000 ≈ 367 кг ПЭТ в час
Ваш цикл зависит от конструкции преформы, толщины стенки, охлаждения формы и съёма. В предложении указываются цикл и производительность для вашей преформы.
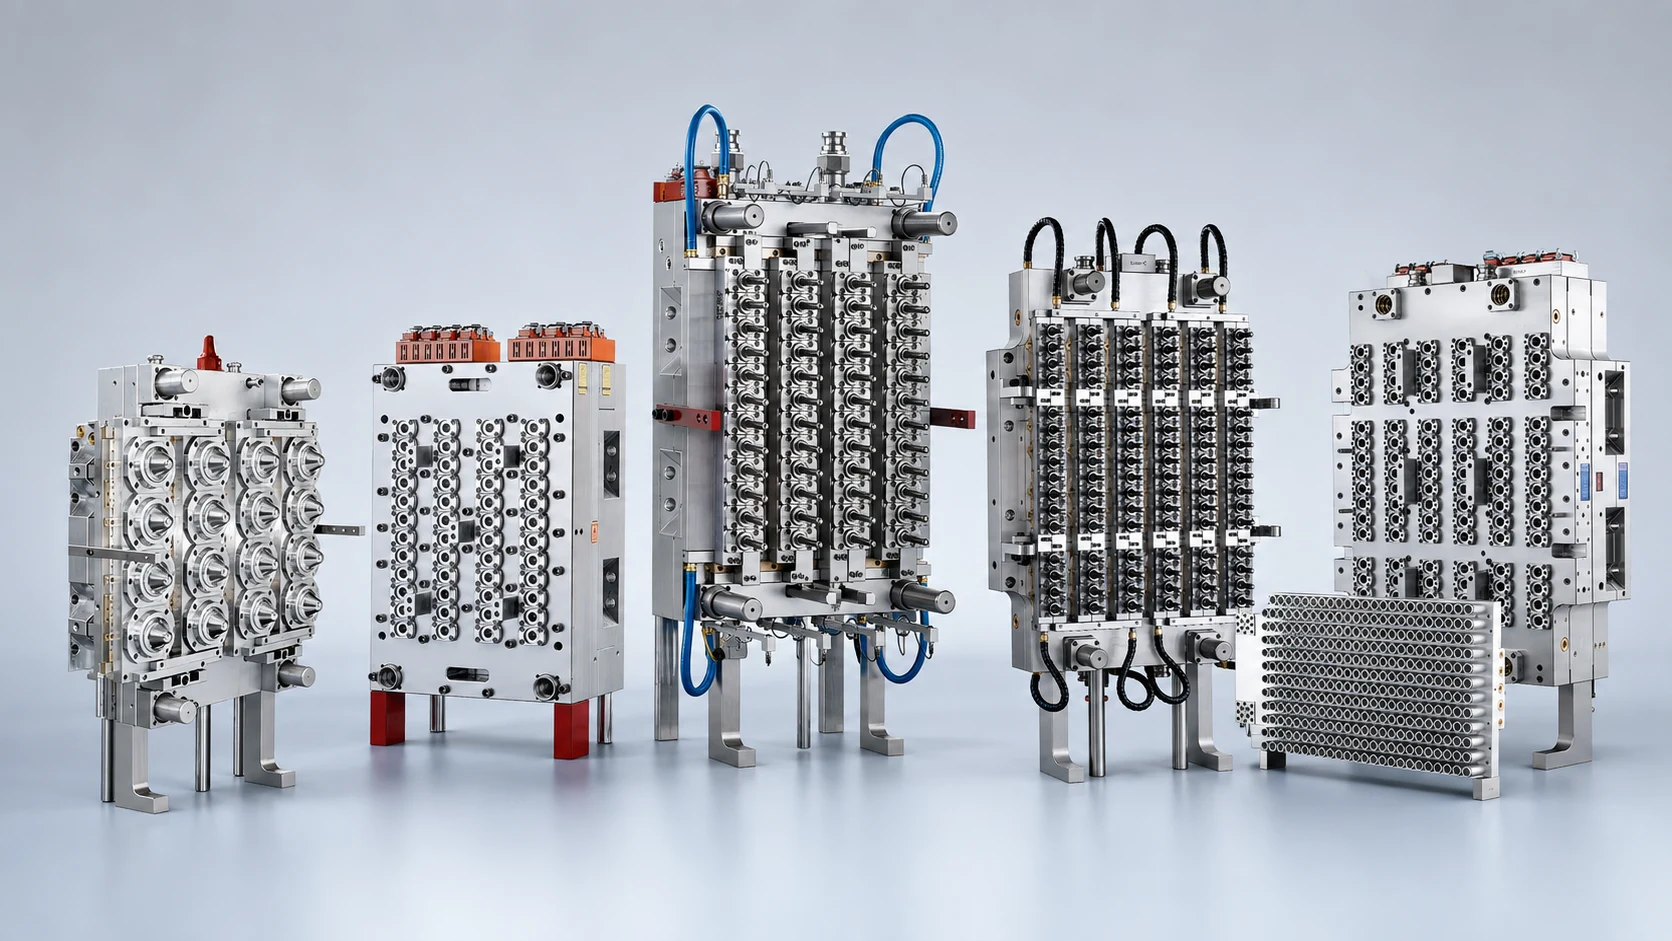
Типовые конфигурации линии по преформам
Эти конфигурации HMD-PET зафиксированы при испытаниях форм заказчиков перед отгрузкой. Используйте их как отправную точку: модель и число гнёзд подтверждаются для вашей преформы и производительности. Машины HWAMDA для ПЭТ поставлены заказчикам в Кении, Казахстане, Нигерии, Бразилии и других странах.
| Преформа | Масса | Гнёзда | Модель HMD-PET | Зафиксированный цикл |
|---|---|---|---|---|
| Бутылочная преформа | 10 г | 32 | HMD268PET | 7,6 с, робот доохлаждения |
| Бутылочная преформа | 13–13,5 г | 72 | HMD320PET | 12,7–12,9 с |
| Бутылочная преформа | 15,2 г | 48 | HMD320PET | 8,8 с |
| Преформа для бутылки воды | 12 г | 72 | HMD430PET | 8,7 с |
| Бутылочная преформа | 16,5 г | 72 | HMD430PET | 9,9 с |
| Бутылочная преформа | 13 г | 96 | HMD500PET | 13 с |
| Бутылочная преформа | 15,2 г | 96 | HMD500PET | 8,8 с, робот доохлаждения |
| Преформа, горловина 38 мм | 32 г | 48 | HMD320PET | 19 с |
| Широкогорлая преформа | 37 г | 24 | HMD430PET | 16,9 с |
| Преформа для пищевого масла | 65 г | 72 | HMD500PET | 27 с |
| Преформа для пищевого масла | 85 г | 24 | HMD320PET | 19 с |
| Преформа для пищевого масла | 135 г | 12 | HMD320PET | 41 с |
Преформы для газированных напитков и крупного формата подбираются по вашему чертежу преформы и целевой производительности.
Планирование сушки и охлаждённой воды
Сушка и охлаждение подбираются по вашему сырью и плановой производительности. Метод ниже даёт первую оценку; окончательный расчёт входит в предложение.
- Расход сырья
- кг/ч = масса преформы (г) × преформ в час ÷ 1 000 плюс около 5 % на пуск и брак. В примере выше: 367 × 1,05 ≈ 386 кг/ч.
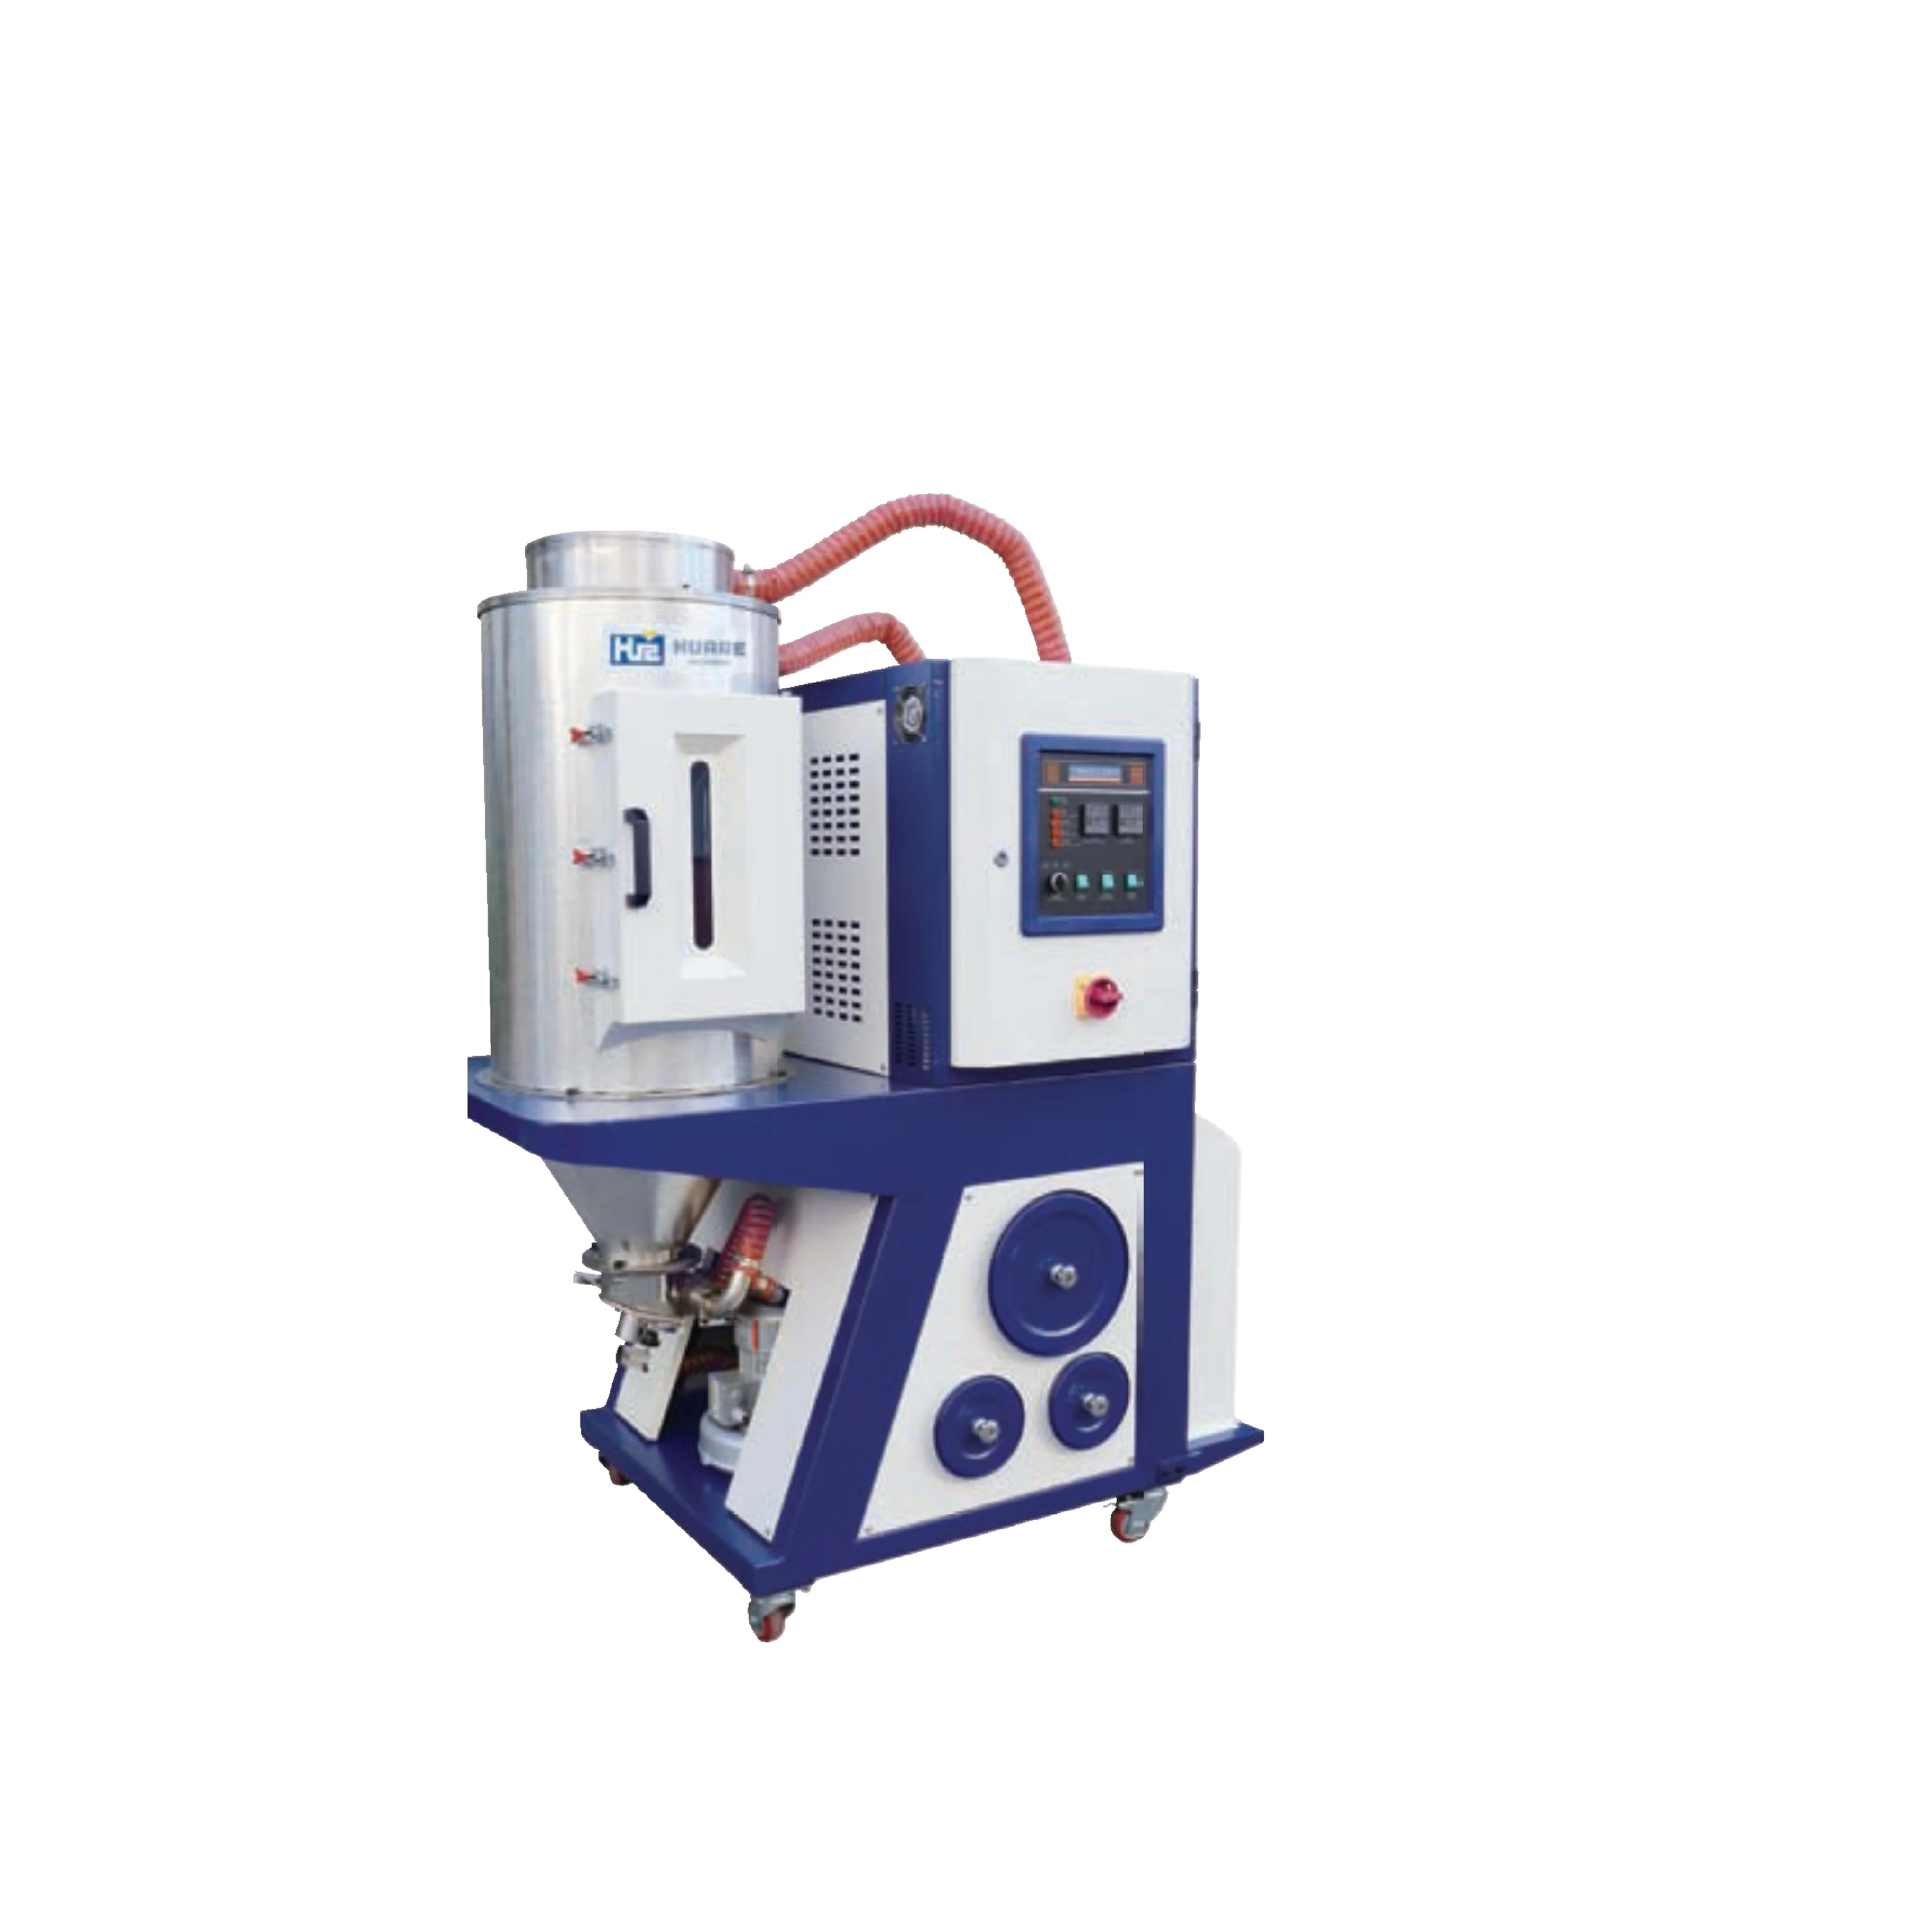
- Бункер сушилки
- Рассчитывается на 4–6 часов расхода сырья: вместимость бункера ≈ расход сырья в час × 4–6 ч. При 386 кг/ч: 386 × 4–6 ≈ 1 550–2 300 кг.
- Сухой воздух
- Осушающая сушилка с точкой росы −40 °C или ниже.
- Загрузка
- Производительность транспортировки выше расхода сырья, чтобы бункер всегда был полным.
- Раздельные водяные контуры
- Охлаждённая вода для формы и охлаждающая вода для маслоохладителя машины идут по раздельным контурам, вода чистая и отфильтрованная.
- Мощность чиллера
- Подбирается по числу гнёзд, массе преформы и циклу и указывается в предложении.
Требования к площадке
Подготовьте площадку, пока изготавливается оборудование. Значения для вашей линии подтверждаются в предложении и на планировке.
- Электропитание
- Стандарт 380 В / 3 фазы / 50 Гц. Другие напряжения и частоты — по запросу.
- Охлаждённая вода
- Отдельный контур охлаждённой воды для формы.
- Охлаждающая вода
- Отдельный контур охлаждающей воды, обычно от градирни, для маслоохладителя машины.
- Сжатый воздух
- Чистый сухой сжатый воздух для запорных игл, робота и доохлаждения.
- Площадь и планировка
- Зоны по ходу материала: хранение и сушка сырья, литьё, доохлаждение, контроль и упаковка, зона инженерных систем.
- Кран
- Кран над зоной формы грузоподъёмностью под массу формы по её чертежу.
- Высота потолка
- Ориентировочно более 6,5 м — для бункера сушилки над машиной и подъёма формы.
- Свободные зоны
- Свободное пространство со стороны оператора, с противоположной стороны и за машиной для работы, смены формы и обслуживания.
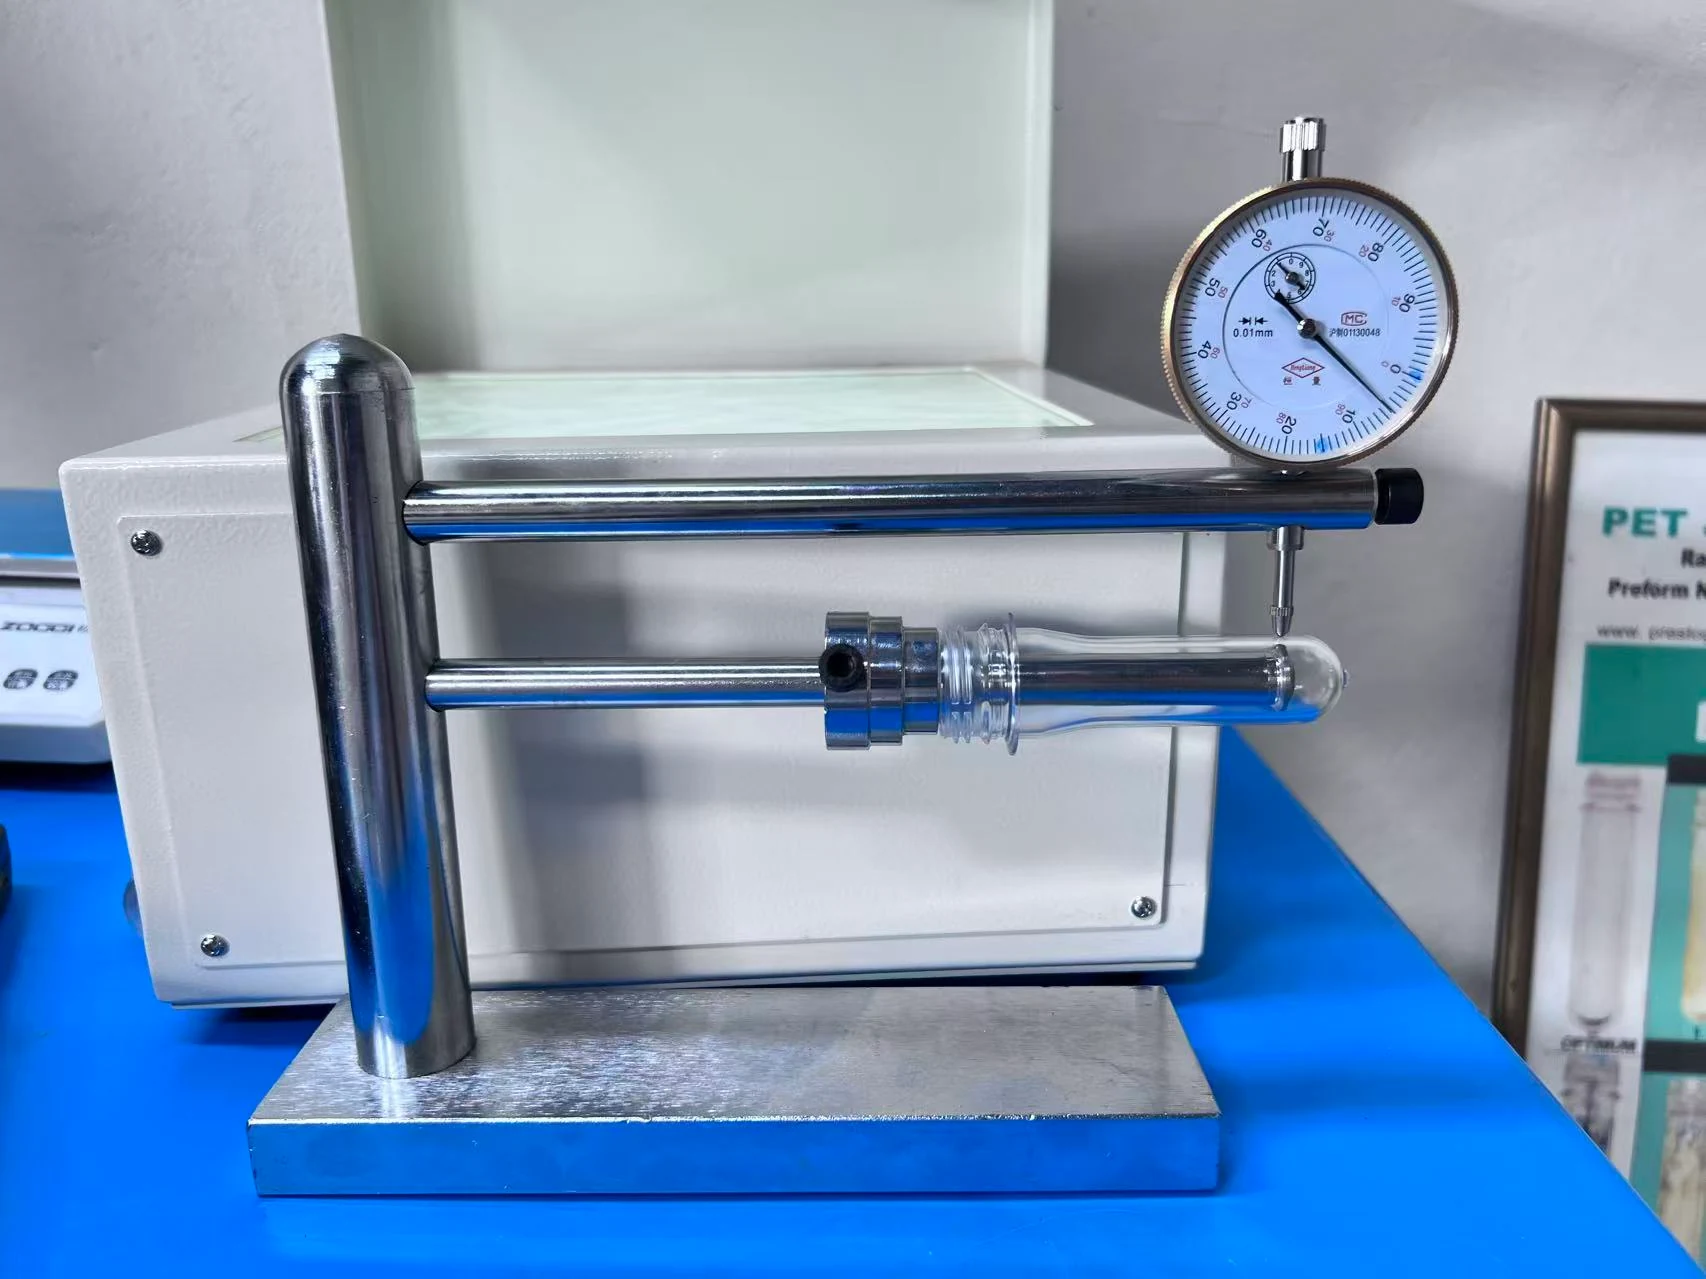
Контроль качества и приёмка линии
Машина и форма работают вместе на совместном испытании перед отгрузкой. Критерии приёмки согласуются заранее, и пробные преформы проверяются по ним.
- Масса преформы
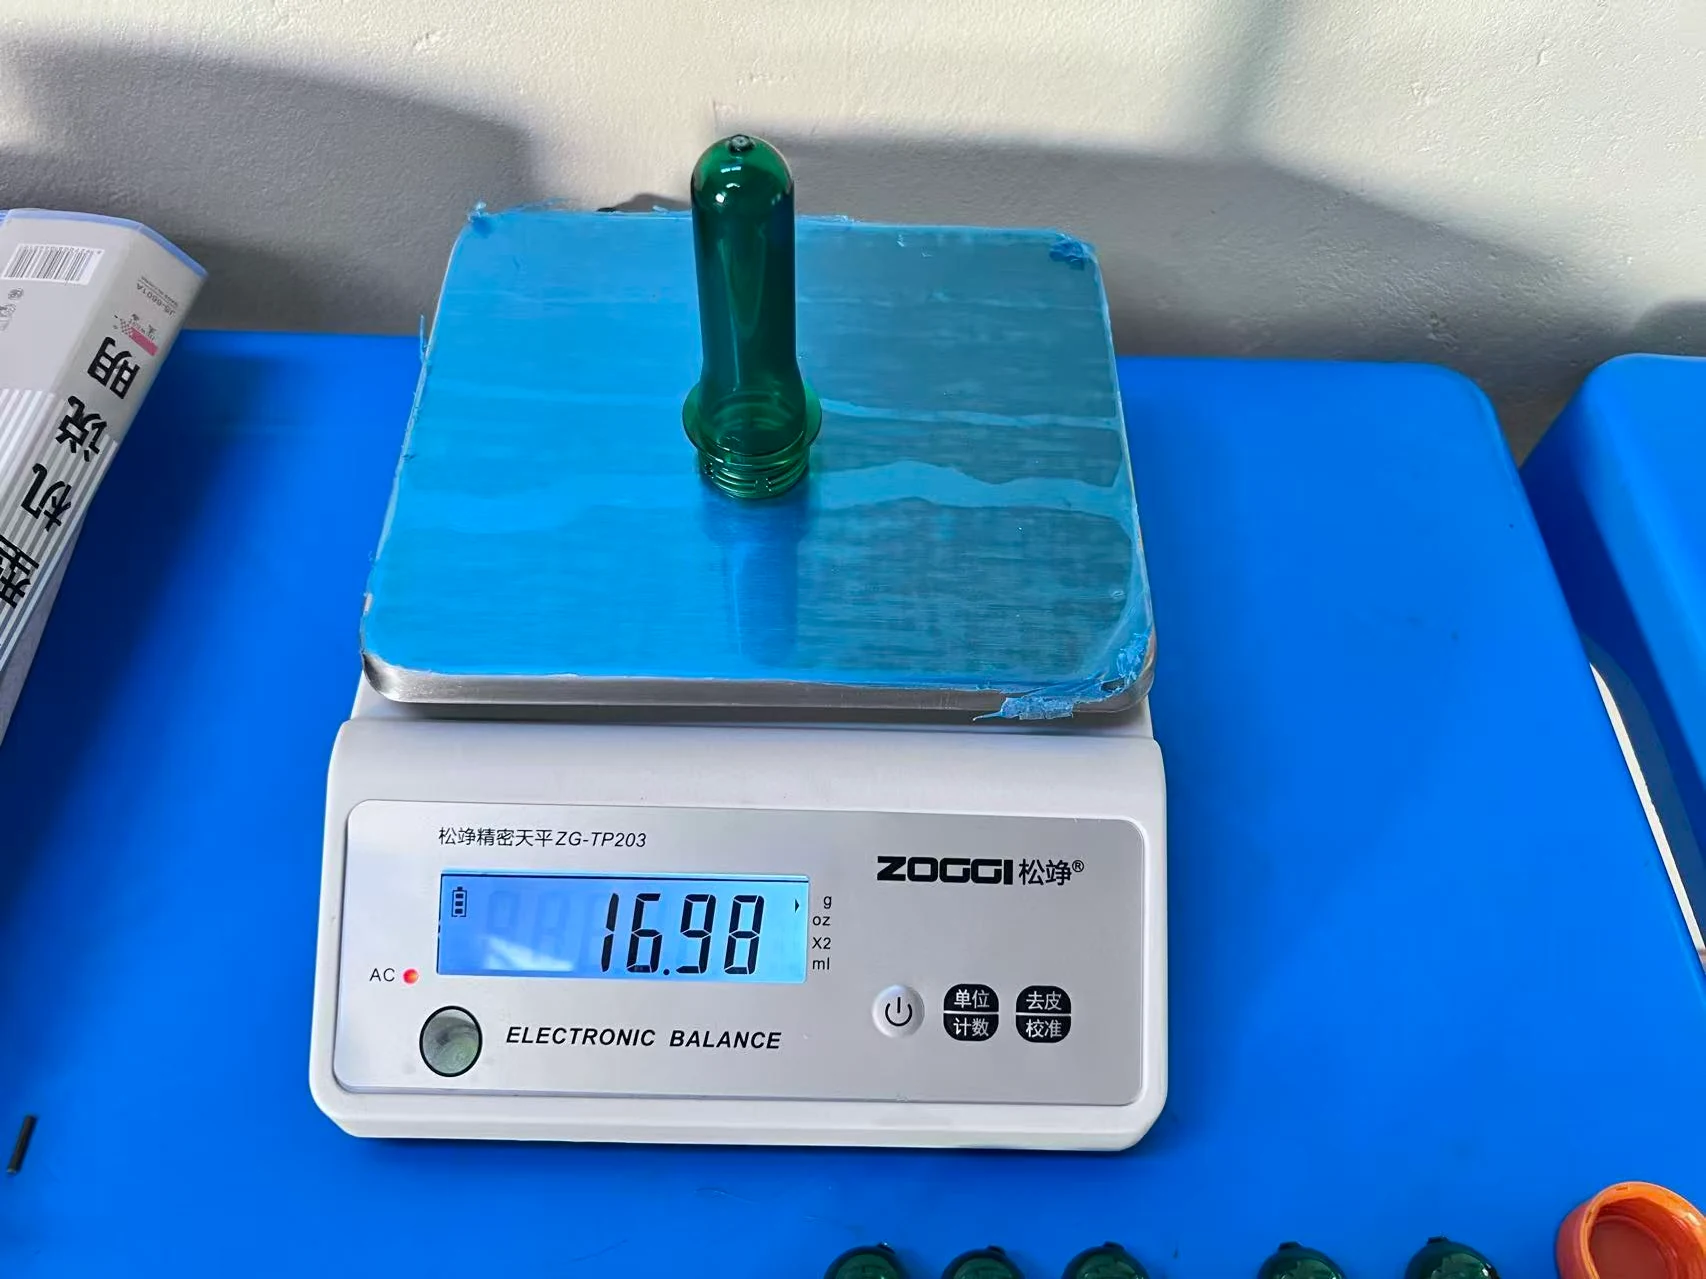
- Преформы из каждого гнезда взвешиваются относительно целевой массы и допуска.
- Размеры
- Длина и критические размеры по утверждённому чертежу преформы.
- Горловина
- Размеры горловины проверяются под используемый колпачок.
- Толщина стенки и концентричность
- Равномерная толщина стенки по окружности преформы.
- Поляризованный свет
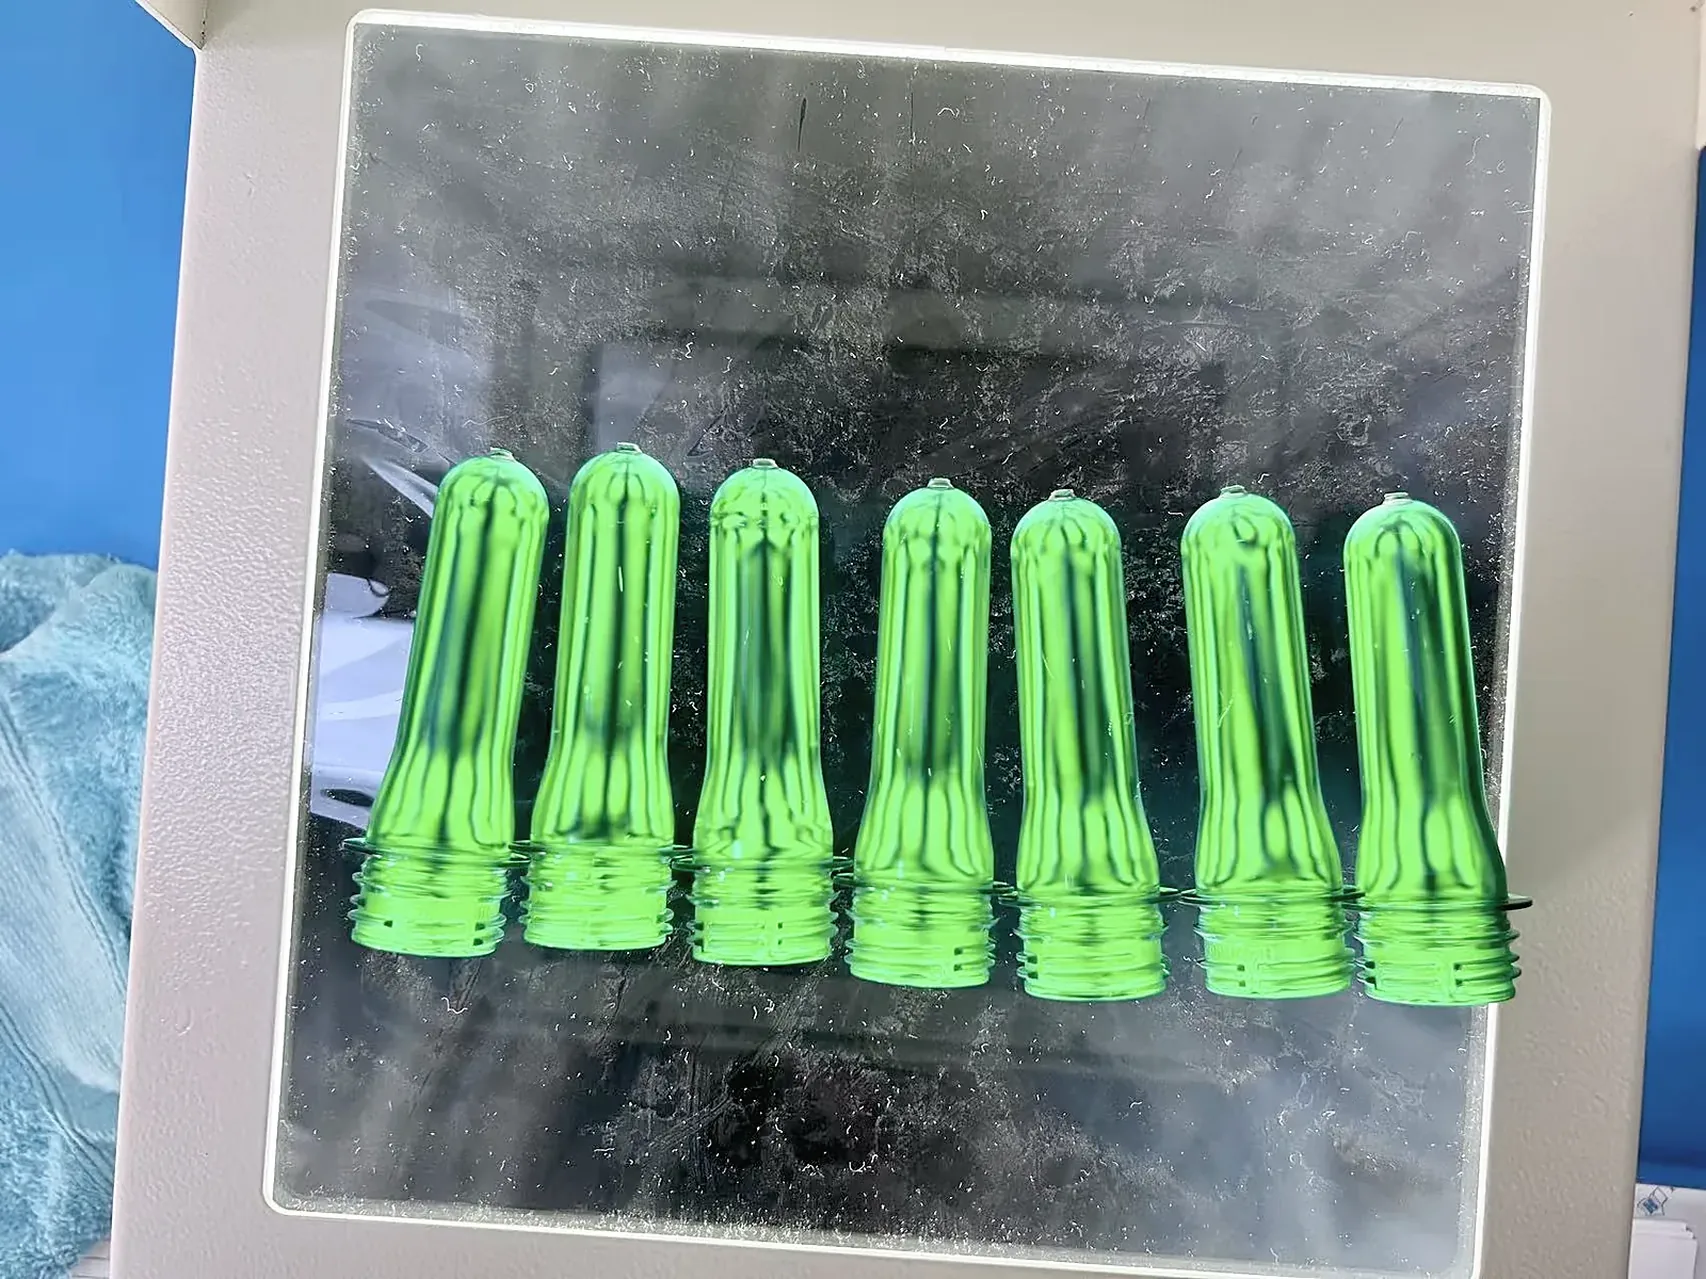
- Преформы проверяются в поляризованном свете.
- Протокол испытания
- Цикл и параметры процесса фиксируются вместе с образцами.
Этапы проекта и сроки
В предложении для вашей линии указываются даты каждого этапа.
- 1. Предложение
- Анализируются данные преформы, производительности и площадки, предлагается конфигурация линии.
- 2. Заказ и утверждение чертежей
- Утверждаются конфигурация машины, чертёж преформы и чертёж формы.
- 3. Изготовление машины
- Срок изготовления машины: 60 рабочих дней.
- 4. Изготовление формы
- Срок изготовления формы: 60 рабочих дней.
- 5. Совместное испытание
- Машина и форма работают вместе по согласованным критериям приёмки.
- 6. Отгрузка
- Оборудование отгружается на условиях FOB Нинбо; срок доставки зависит от пункта назначения.
- 7. Монтаж и обучение
- Опционально, рассчитываются по проекту.
Что входит в инвестиции в завод ПЭТ-преформ
Завод ПЭТ-преформ рассчитывается по позициям, чтобы вы могли сравнить объём поставки. Каждая линия рассчитывается для вашего проекта на условиях FOB Нинбо.
- Термопластавтомат HMD-PET
- Модель и узел впрыска под массу впрыска и производительность.
- Пресс-форма и горячеканальная система
- Число гнёзд, горловина и уровень формы.
- Сушка и загрузка сырья
- Сушилка, бункер и загрузчик под расход сырья.
- Чиллер и охлаждение
- Чиллер формы, градирня и осушитель зоны формы.
- Сжатый воздух
- Компрессор, осушитель воздуха, фильтры и ресивер.
- Съём и доохлаждение
- Робот под число гнёзд и цикл.
- Транспортировка и упаковка
- Конвейеры, контроль и упаковка.
- Монтаж и обучение
- Опционально, рассчитываются по проекту.
- Фрахт
- Фрахт и страхование от Нинбо до пункта назначения.
Себестоимость преформы зависит прежде всего от сырья и массы преформы, времени цикла и числа гнёзд, энергии, труда и коэффициента использования.
Что прислать для предложения по линии ПЭТ
Пришлите то, что есть. Недостающие данные уточняются в ходе анализа.
- Горловина
- Обозначение горловины или чертёж колпачка.
- Масса преформы
- Целевая масса и допуск.
- Чертёж или образец преформы
- Чертёж, образец или чёткие фото.
- Целевая производительность
- Преформ в час или в сутки и число смен.
- Сырьё и цвет
- Марка ПЭТ, цвета и доля вторичного сырья, если есть.
- Электропитание
- Напряжение и частота на вашем заводе.
- Инженерные сети
- Доступная охлаждающая вода и сжатый воздух.
- Кран и здание
- Грузоподъёмность крана, высота потолка и площадь.
FAQ
Частые вопросы
Какое оборудование нужно для линии производства ПЭТ-преформ и что из него опционально?
Основа — термопластавтомат HMD-PET и многогнёздная пресс-форма для преформ с горячими каналами с запорными иглами. Сушка и загрузка сырья, чиллер формы, градирня, осушитель зоны формы, сжатый воздух, дозатор мастербатча, робот съёма с доохлаждением, транспортировка, контроль и упаковка опциональны и рассчитываются по проекту.
Сколько преформ линия выпускает в час или в сутки?
Преформ в час = гнёзда × 3 600 ÷ время цикла в секундах × коэффициент эффективности; в сутки — умножьте на 24. Например, HMD430PET с 72 гнёздами по 16,5 г при цикле 9,9 с даёт около 26 180 преформ в час при 100 %, или около 22 250 в час при принятой эффективности 85 %.
Какой размер машины и сколько гнёзд нужно для моего суточного объёма?
Разделите суточную цель на 24 и на коэффициент эффективности, чтобы получить преформ в час; затем гнёзда ≈ преформ в час × время цикла ÷ 3 600. Сравните гнёзда × массу преформы с массой впрыска ПЭТ каждой модели HMD-PET. В таблице конфигураций приведены схемы, зафиксированные при испытаниях форм заказчиков.
Сколько места, электроэнергии, воды и воздуха нужно линии?
Это зависит от выбранной конфигурации. Стандартное питание — 380 В / 3 фазы / 50 Гц, другие напряжения — по запросу. Линии нужны раздельные контуры охлаждённой и охлаждающей воды, чистый сжатый воздух, кран над зоной формы и ориентировочно высота потолка более 6,5 м. Значения для вашей линии указываются в предложении и на планировке.
Какая сушка нужна ПЭТ?
ПЭТ сушат в осушающей сушилке по данным поставщика сырья, обычно 4–6 ч, при точке росы −40 °C или ниже. Бункер сушилки рассчитывается на 4–6 часов расхода сырья. Требования к сушке подробно описаны в руководстве по литью ПЭТ.
Может ли одна линия выпускать преформы разной массы или с разными горловинами?
Для каждой горловины нужны свои горловые кольца и знаки, поэтому другая горловина или другая преформа требует своей формы или комплекта оформляющих деталей. Одна машина HMD-PET может работать с несколькими формами, если каждая подходит по массе впрыска, расстоянию между колоннами и высоте формы. Укажите все планируемые преформы, чтобы машина была подобрана под самую крупную.
Может ли линия выпускать цветные преформы или работать с rPET?
Для цветных преформ используется опциональный дозатор мастербатча на машине. Для вторичного ПЭТ пришлите данные сырья и планируемую долю; они оцениваются для вашего проекта.
Сколько времени от заказа до начала производства?
Срок изготовления машины — 60 рабочих дней, формы — 60 рабочих дней. Затем проводится совместное испытание машины и формы и отгрузка на условиях FOB Нинбо. Срок доставки зависит от пункта назначения; монтаж и обучение опциональны.
Как испытываются линия и преформы перед отгрузкой?
Машина и форма работают вместе на совместном испытании перед отгрузкой. Проверяются масса, размеры, горловина, толщина стенки и концентричность, преформы контролируются в поляризованном свете — по заранее согласованным критериям приёмки.
Доступны ли монтаж и обучение?
Да. Монтаж, пусконаладка и обучение операторов опциональны и рассчитываются по проекту.
Сколько стоит линия производства ПЭТ-преформ?
Цена зависит от модели машины, числа гнёзд и уровня формы, выбранного вспомогательного оборудования, монтажа и обучения, а также фрахта. Каждая линия рассчитывается для вашего проекта на условиях FOB Нинбо с перечнем всех позиций. Пришлите вашу преформу и суточный объём, чтобы получить предложение.