 HWAMDA
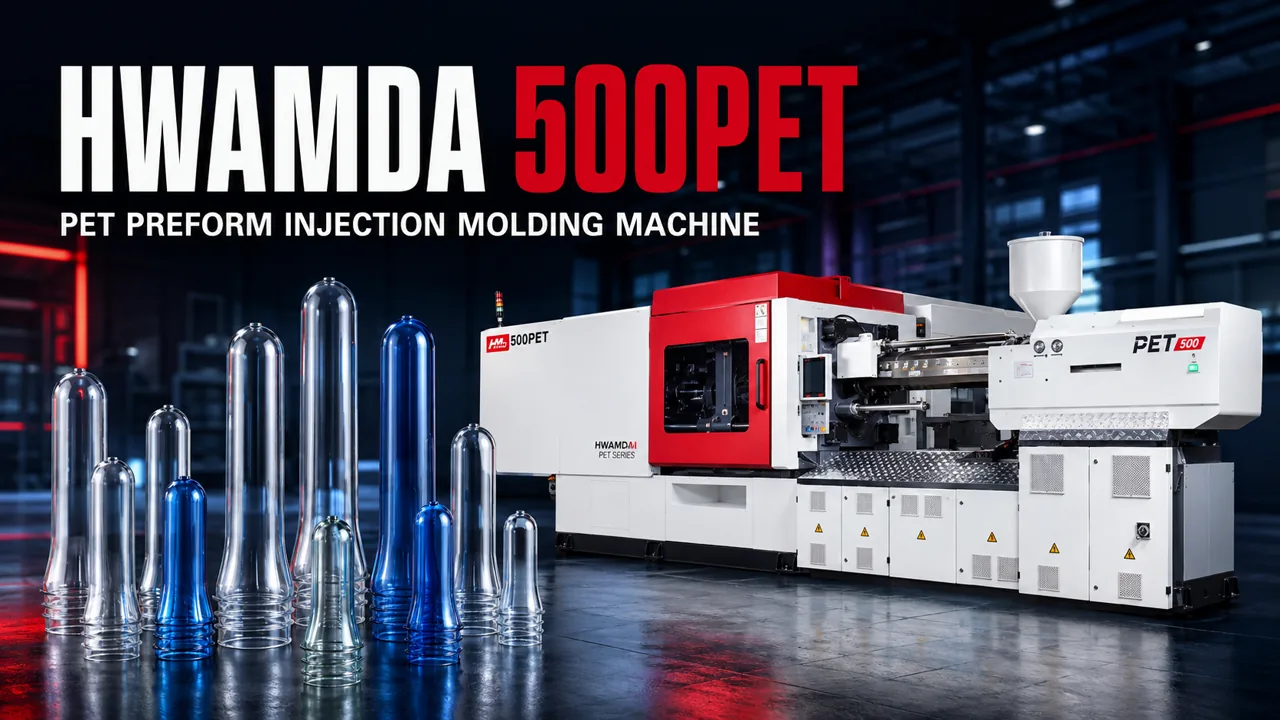
Preformas que puede producir la línea
La línea se planifica en torno a una familia de preformas. Los acabados de cuello, los niveles de molde y los datos de la máquina se detallan en las páginas de la máquina y del molde.
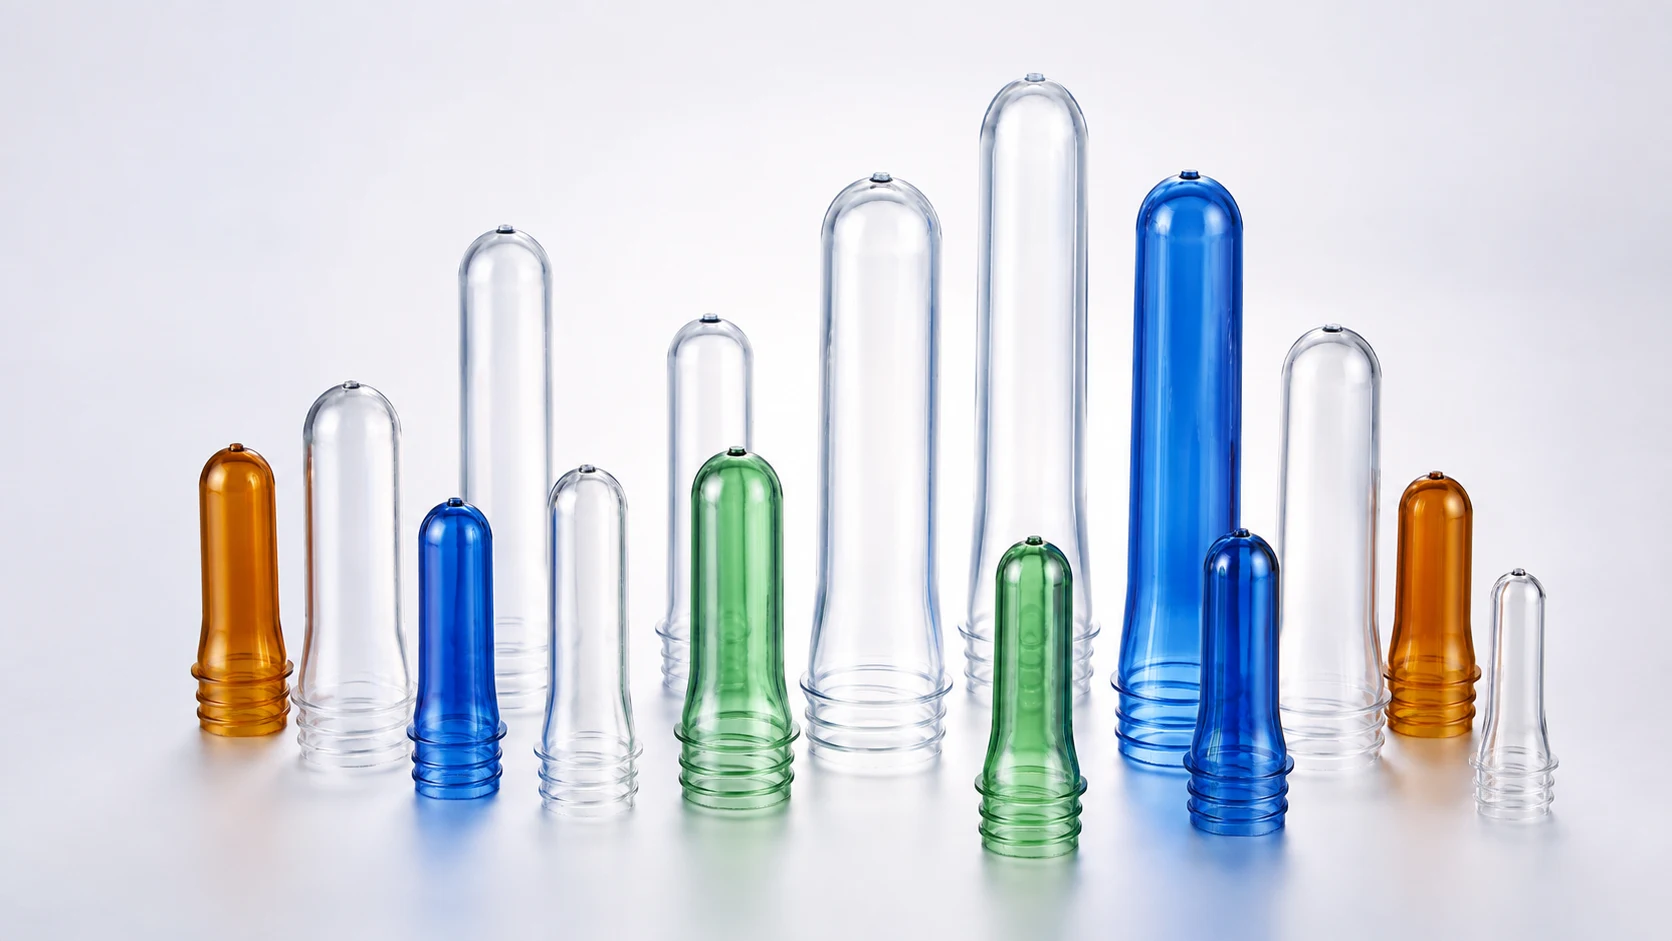
- Agua
- Preformas ligeras para botellas de agua sin gas.
- Bebidas carbonatadas
- Preformas para botellas de bebidas con presión interna.
- Aceite comestible
- Preformas más pesadas para envases de aceite domésticos y comerciales.
- Boca ancha
- Preformas de cuello ancho para tarros y envases de alimentos.
- Gran formato
- Preformas largas y pesadas para envases de gran volumen.
Línea llave en mano para preformas PET: de la resina a la preforma embalada
La línea sigue a la resina desde el saco hasta la preforma embalada. La máquina HMD-PET y el molde de preformas son el núcleo; cada equipo auxiliar se elige según su preforma, su producción y su planta, y figura en la propuesta para que el alcance del suministro quede claro.
- 01
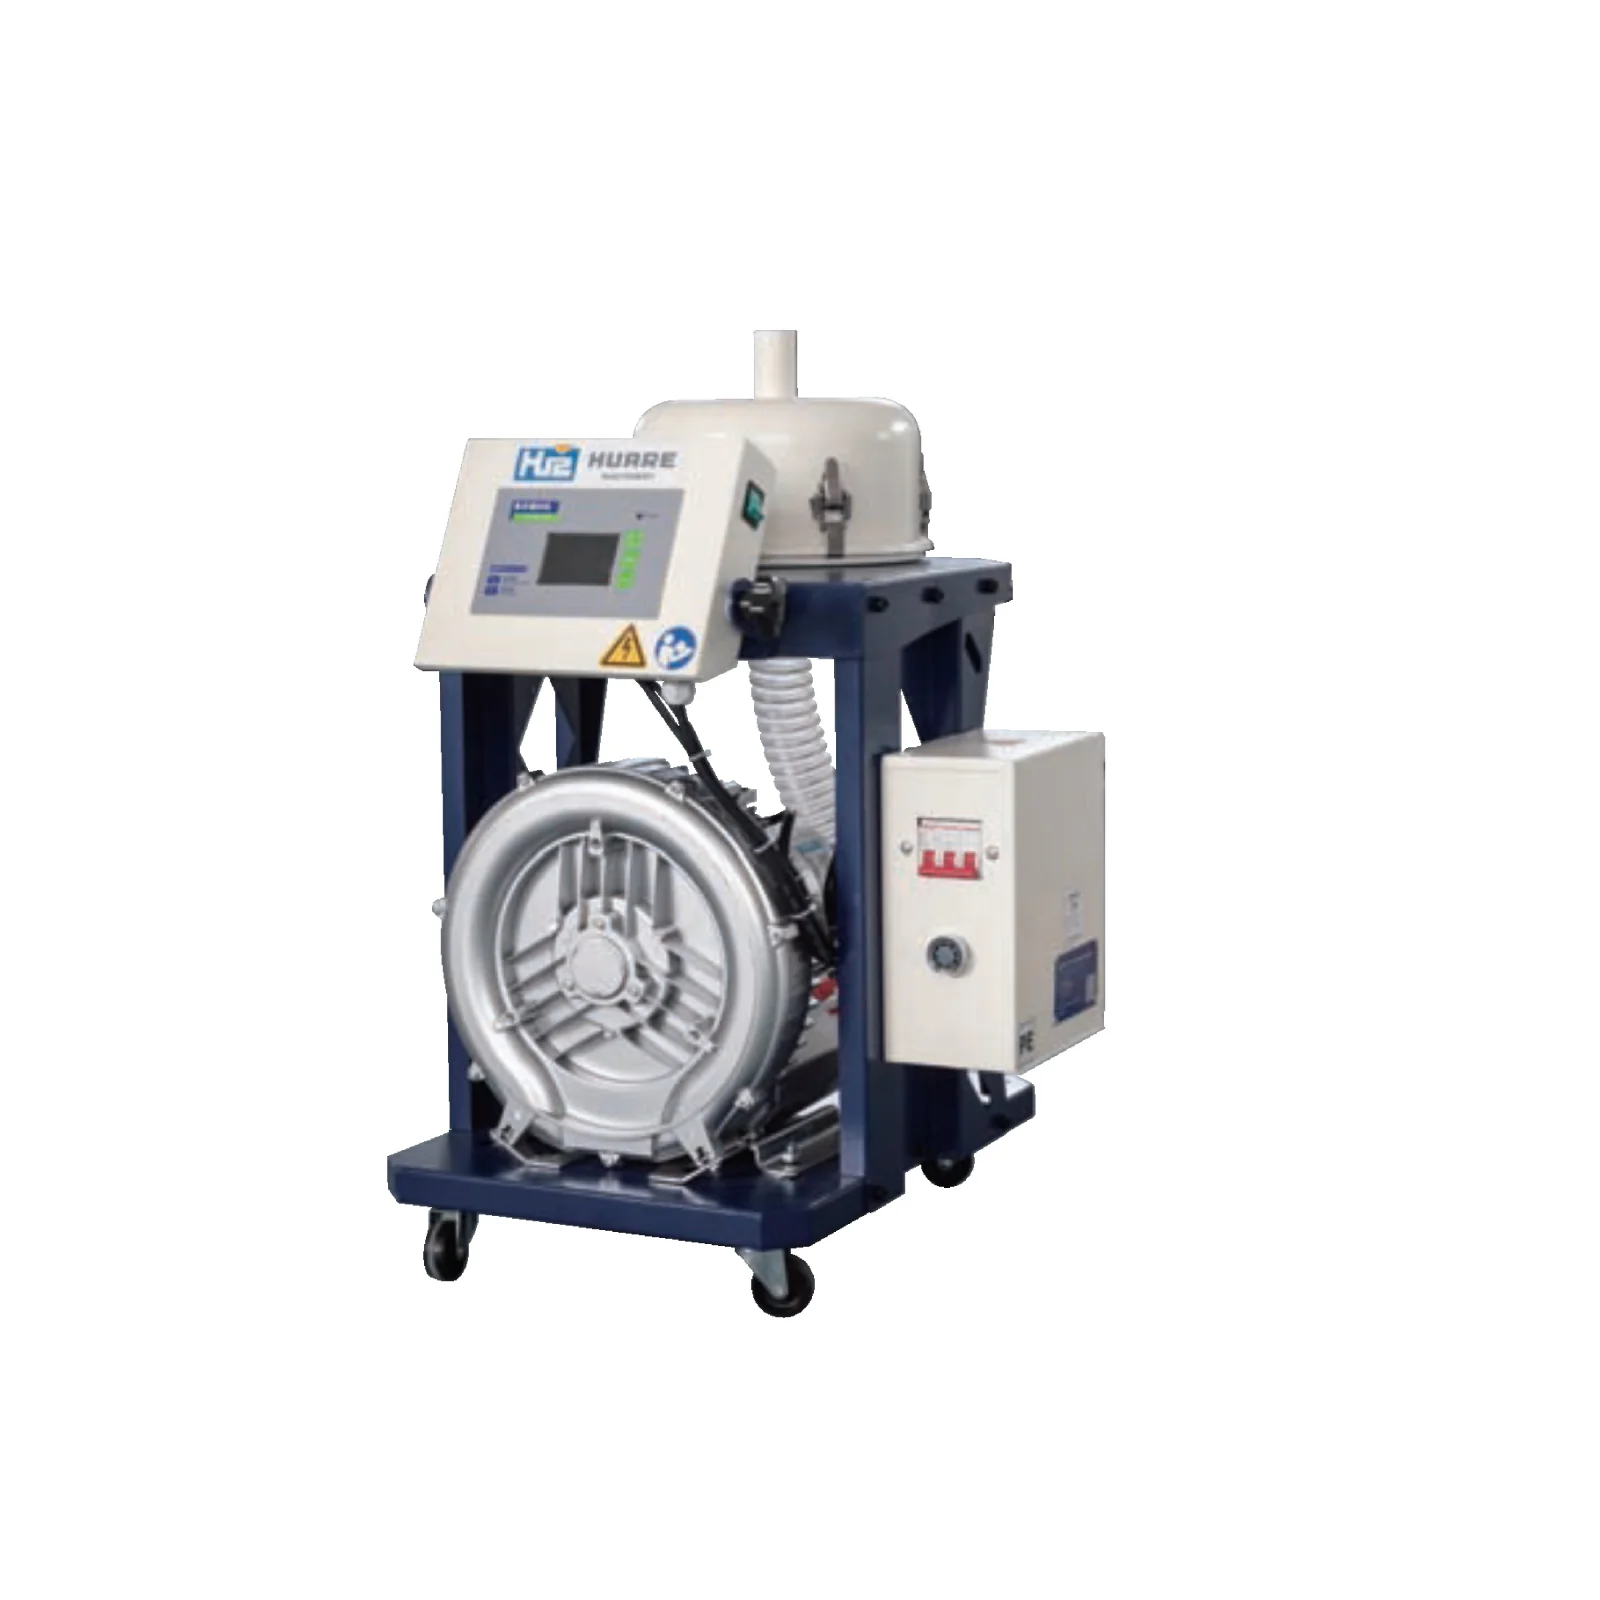 Secado y carga de resinaOpcional según proyecto
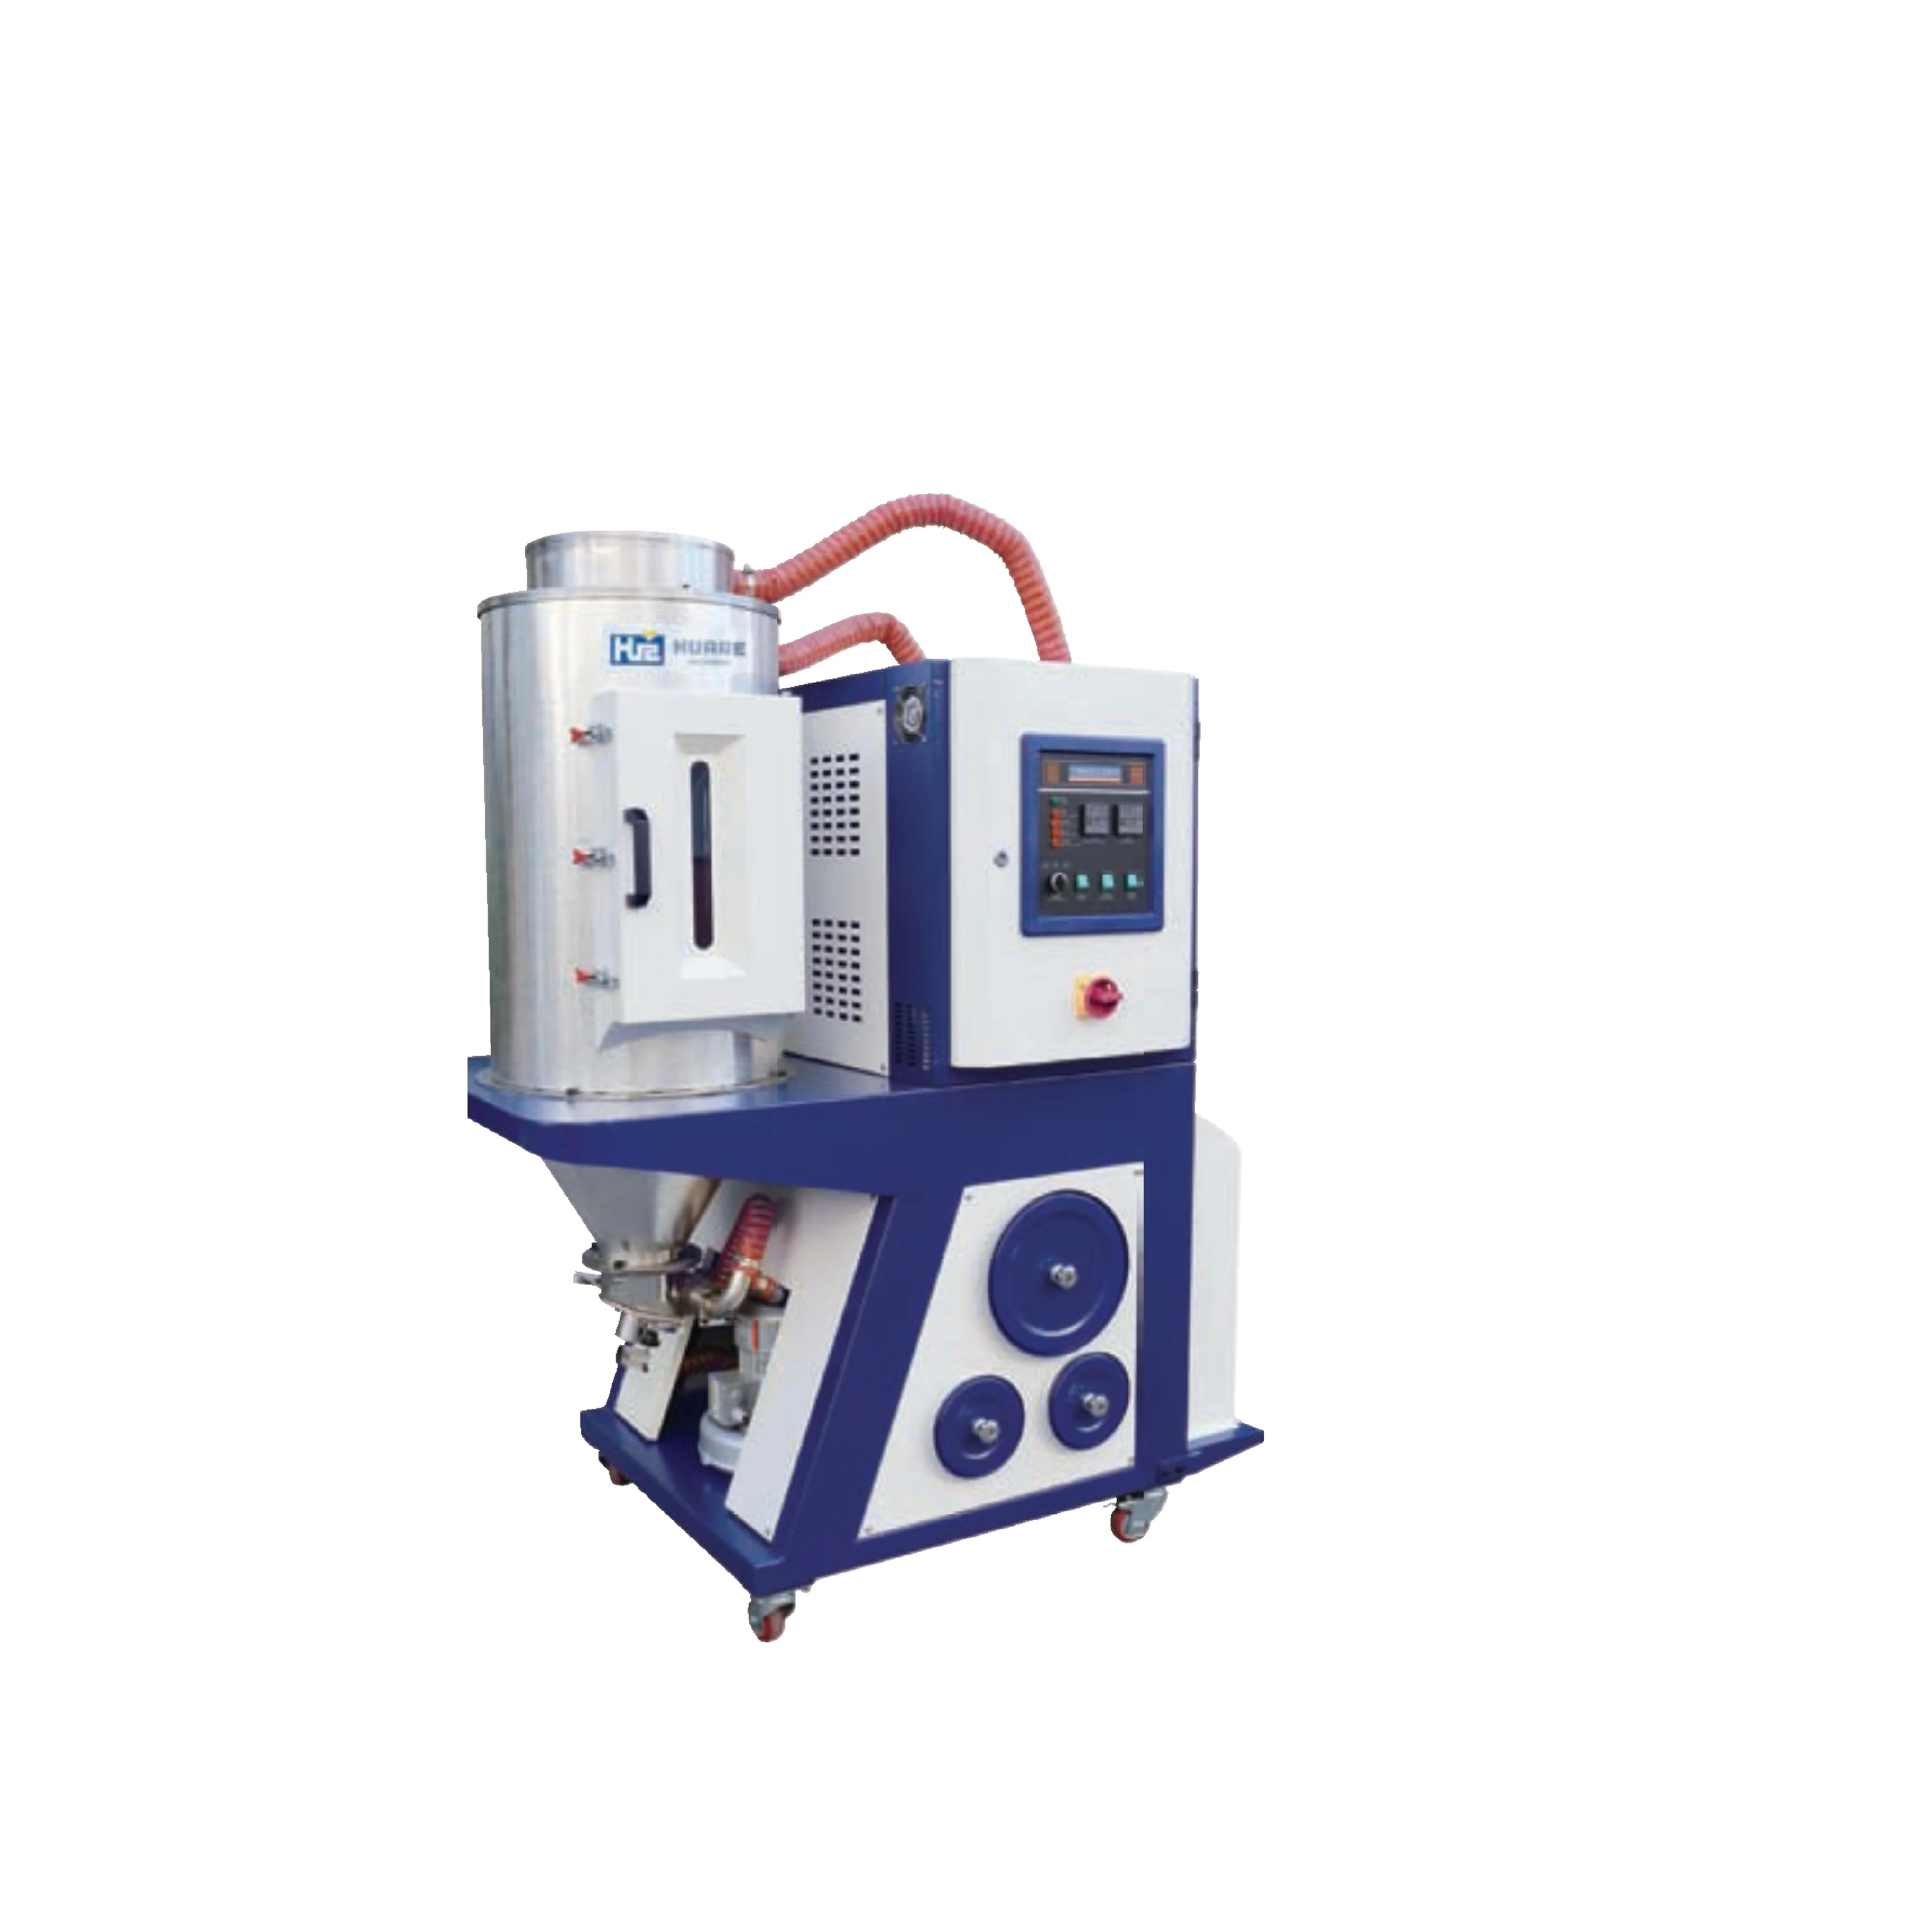
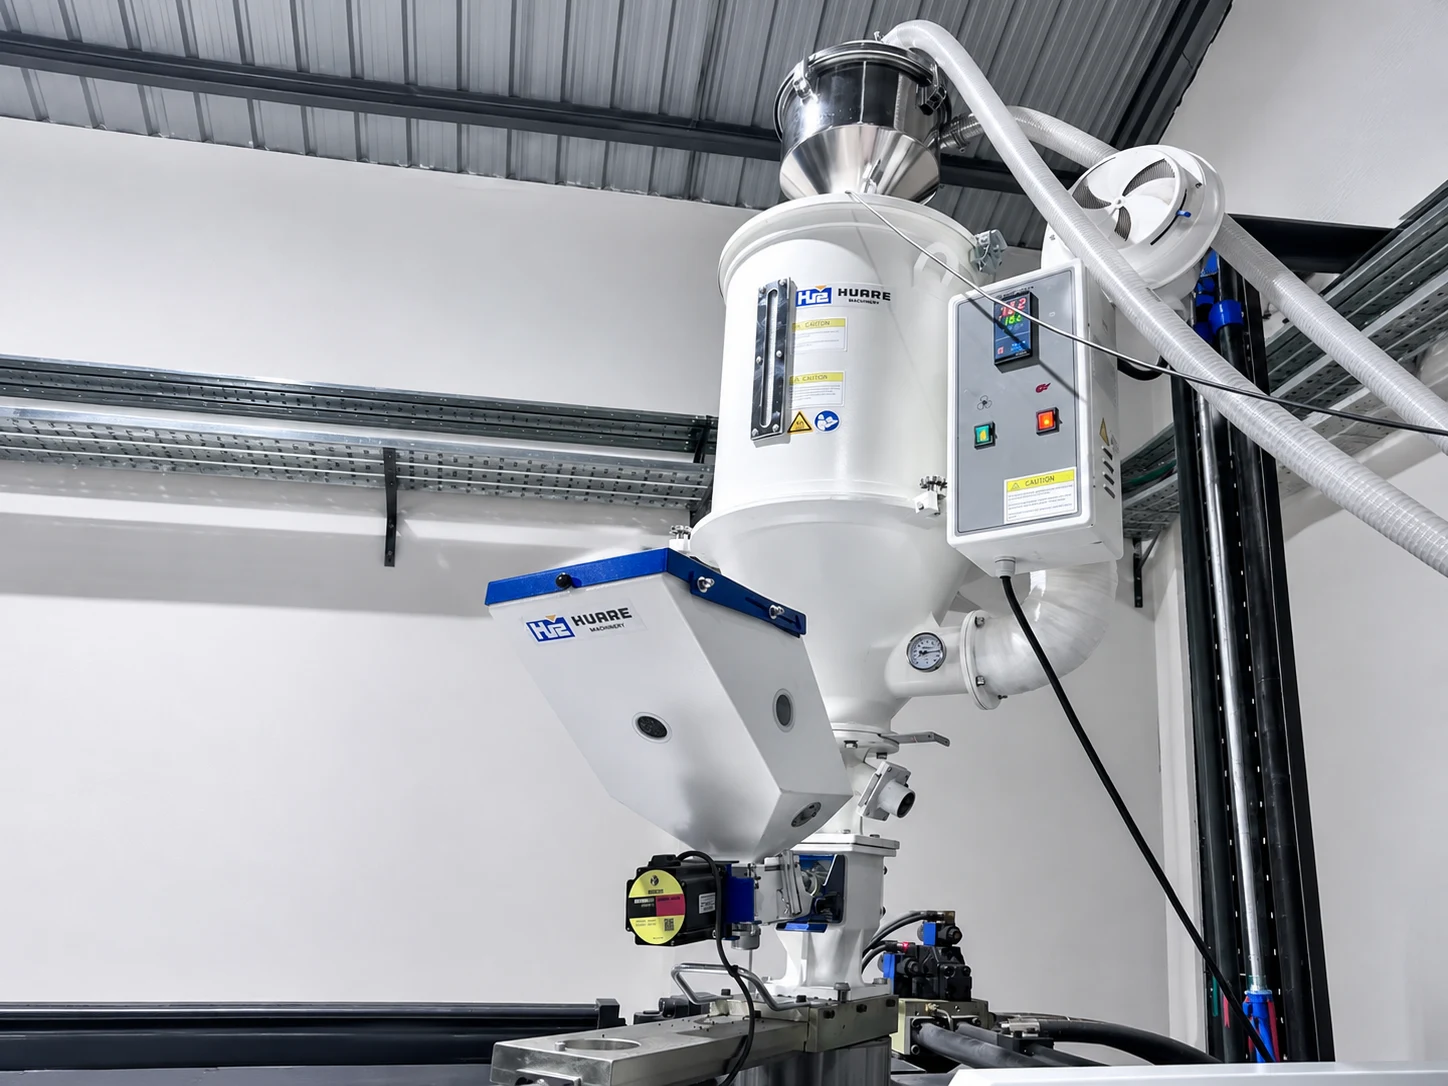
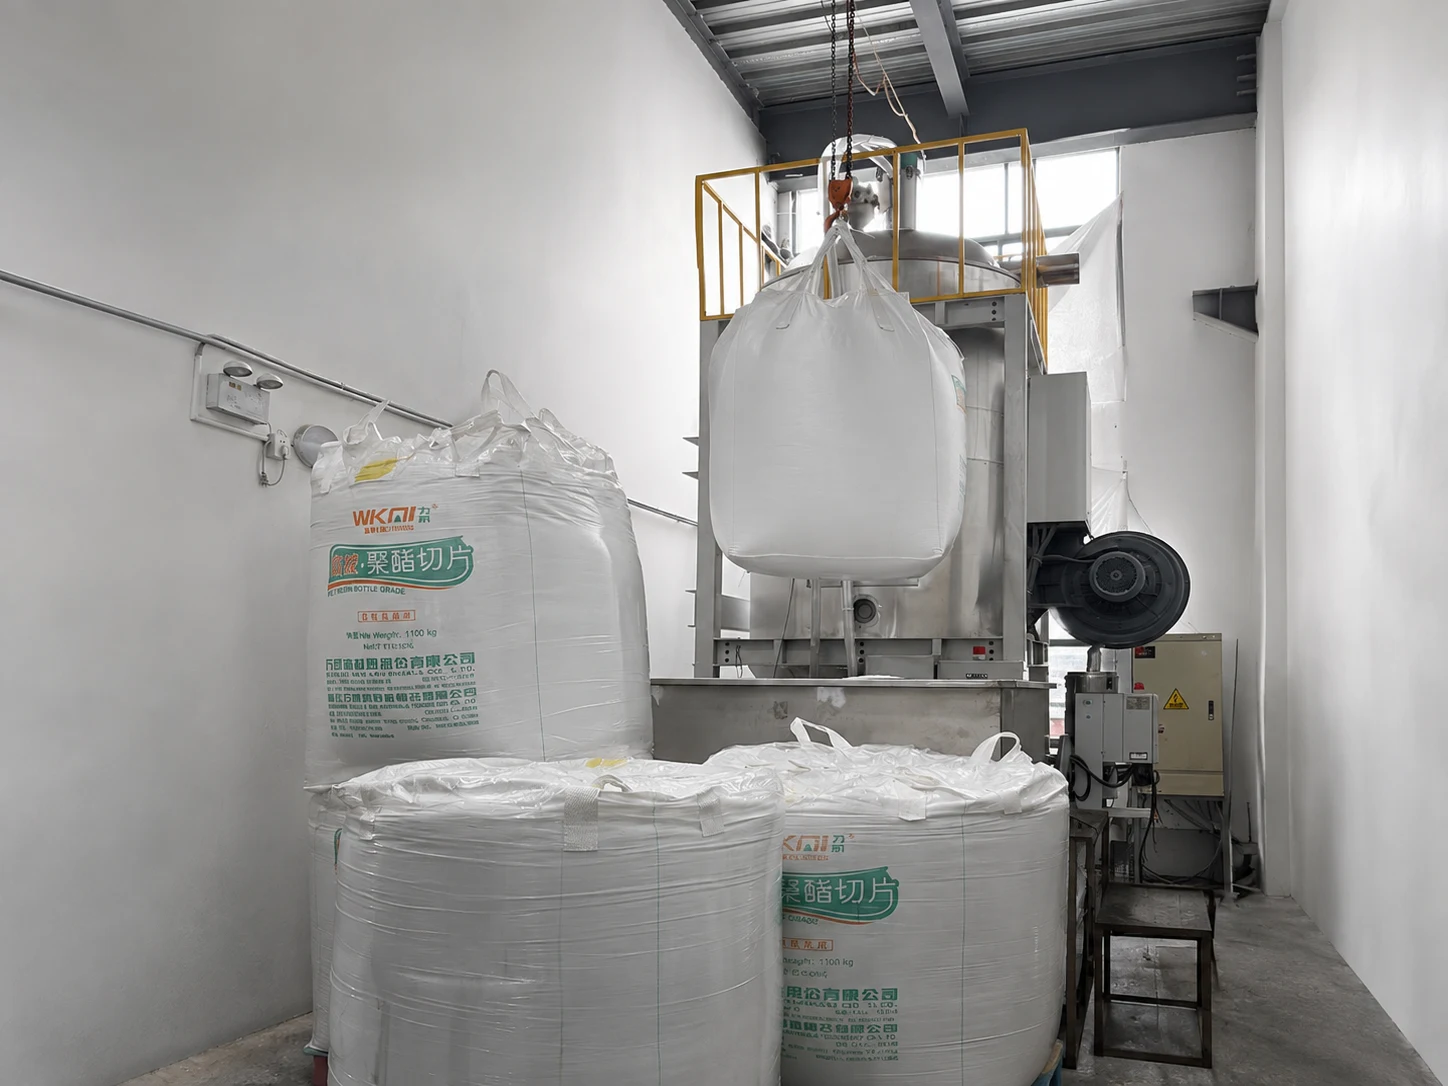
Un secador deshumidificador y un cargador por vacío preparan el PET grado botella y lo alimentan a la máquina en circuito cerrado.
- 02
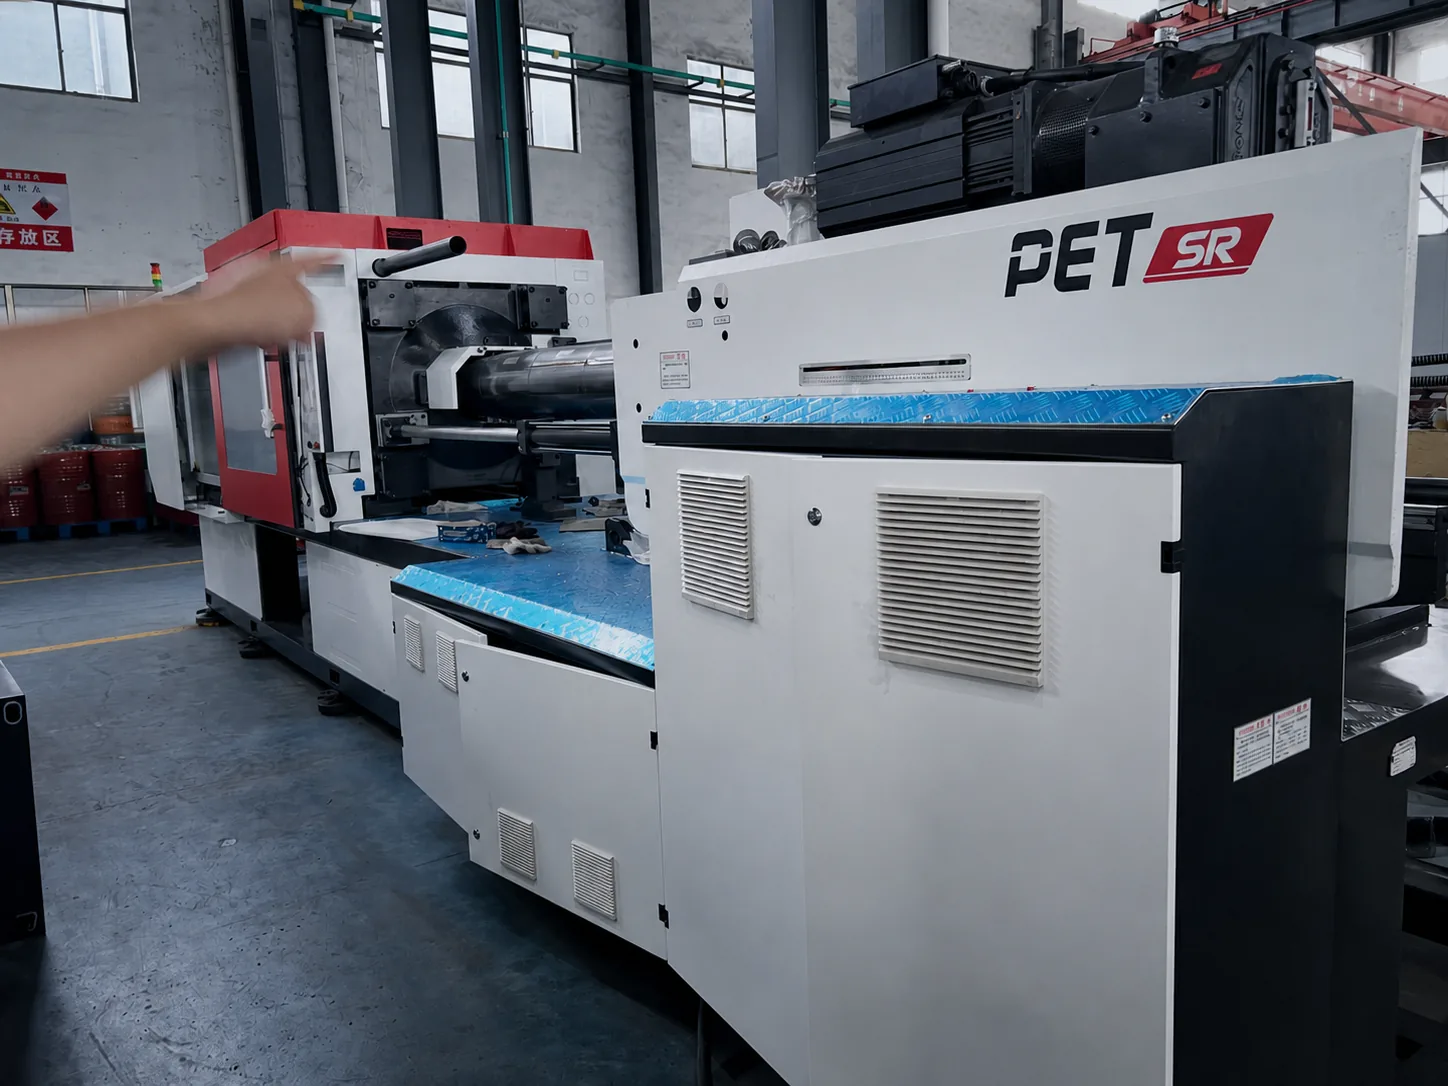 Inyectora HMD-PETNúcleo
Plastifica el PET seco y llena todas las cavidades. Modelos de 2.180 a 6.000 kN.
- 03
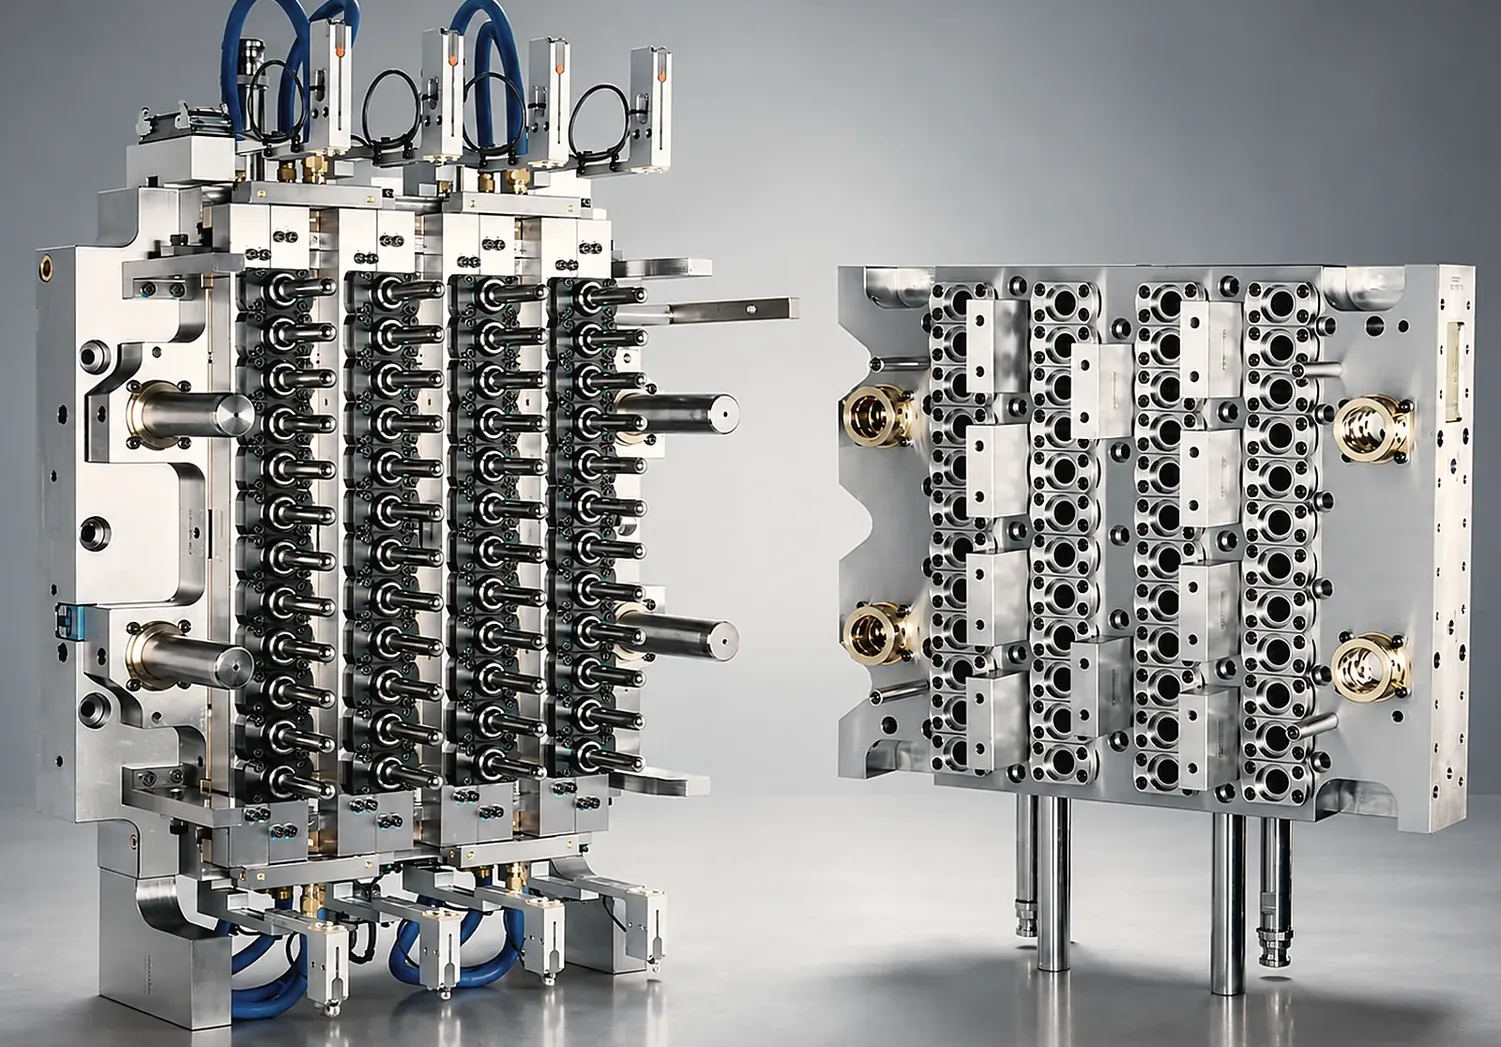 Molde de preformas con canal calienteNúcleo
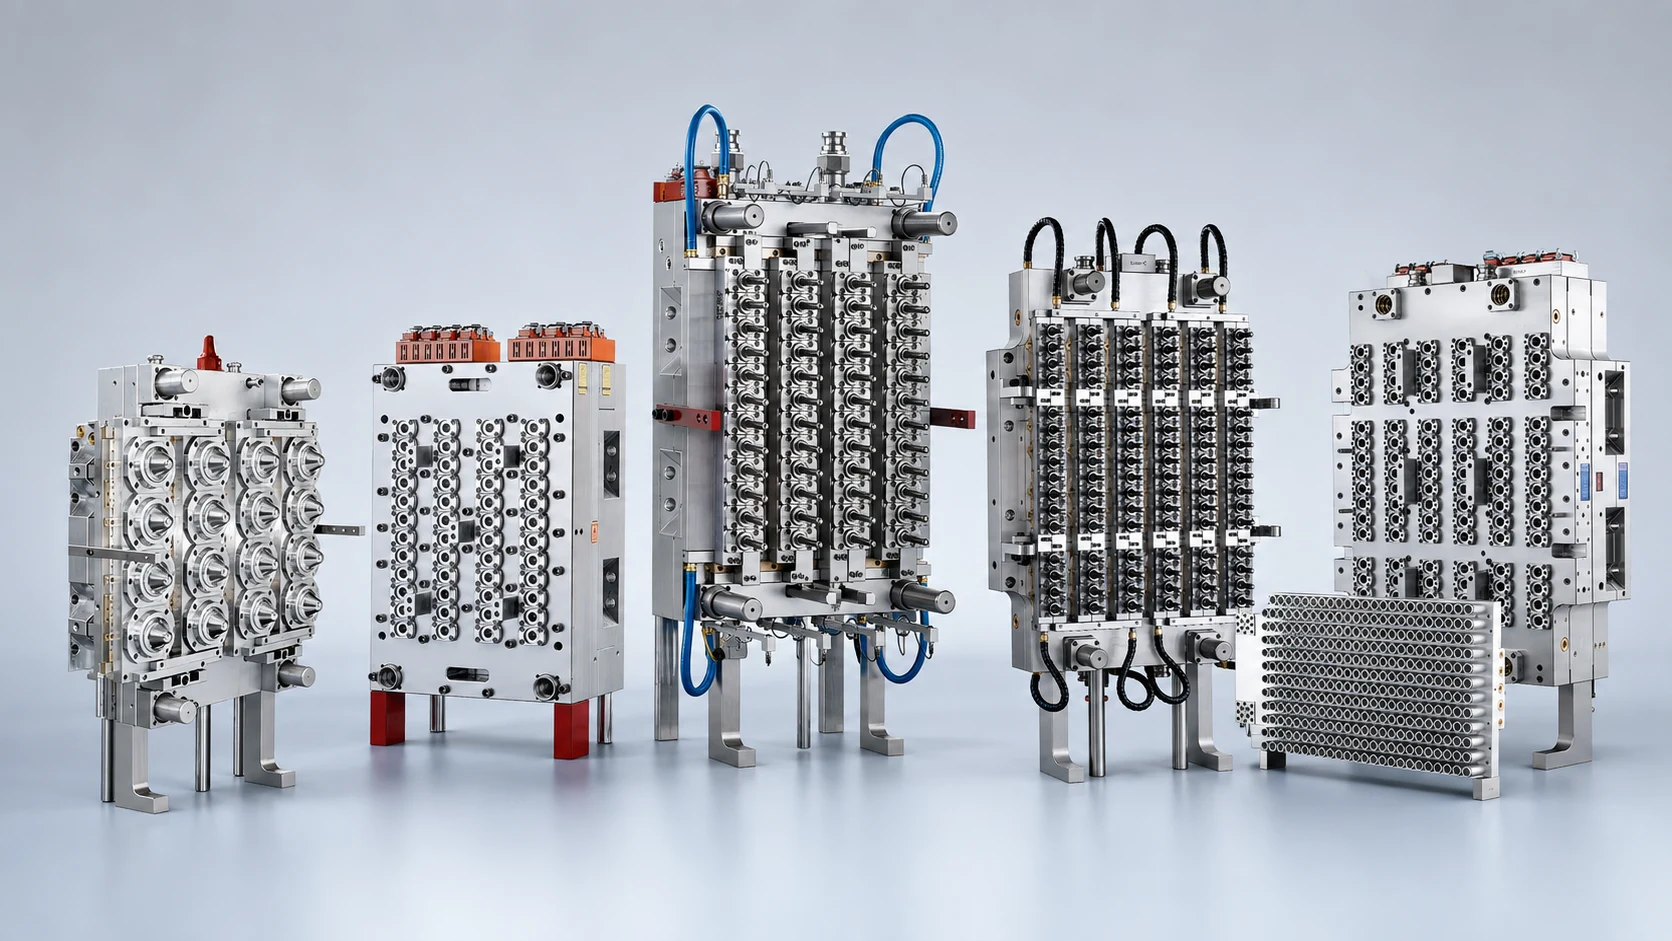
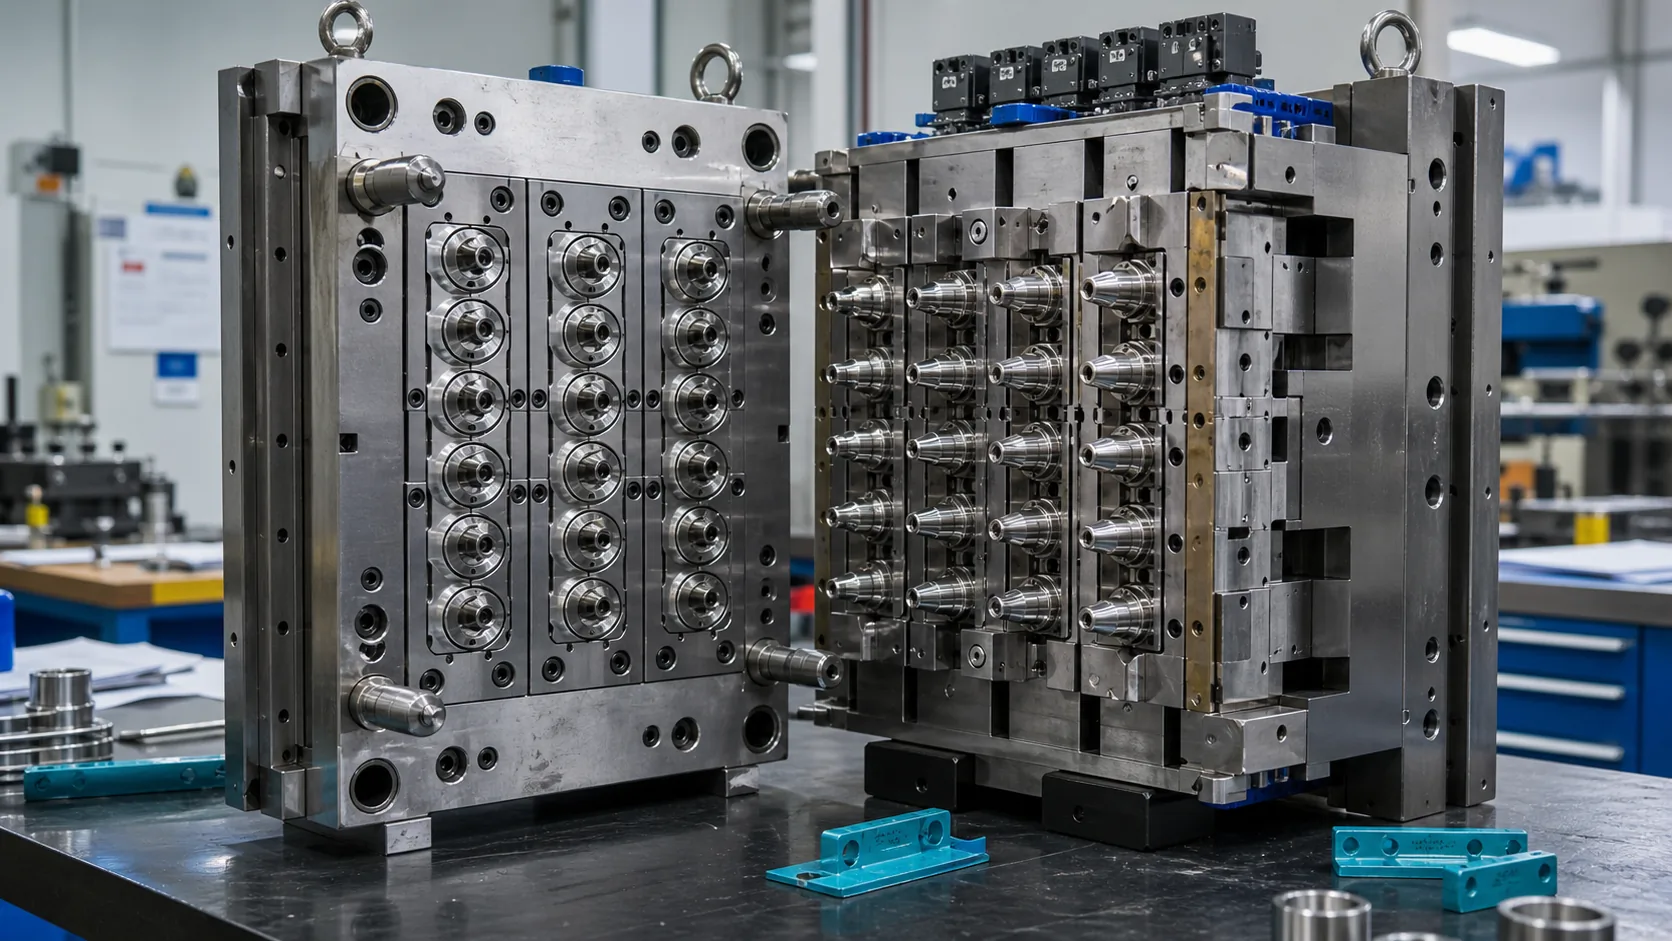
Molde multicavidad con canal caliente de obturador y un circuito de refrigeración por cavidad.
- 04
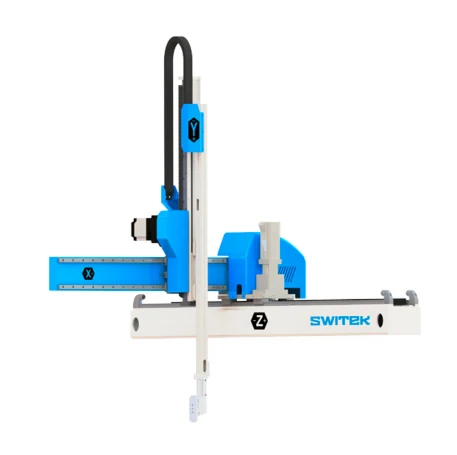 Extracción y enfriamiento posteriorOpcional según proyecto
Un robot retira las preformas y termina de enfriarlas fuera del molde, lo que permite acortar el enfriamiento en el molde.
- 05
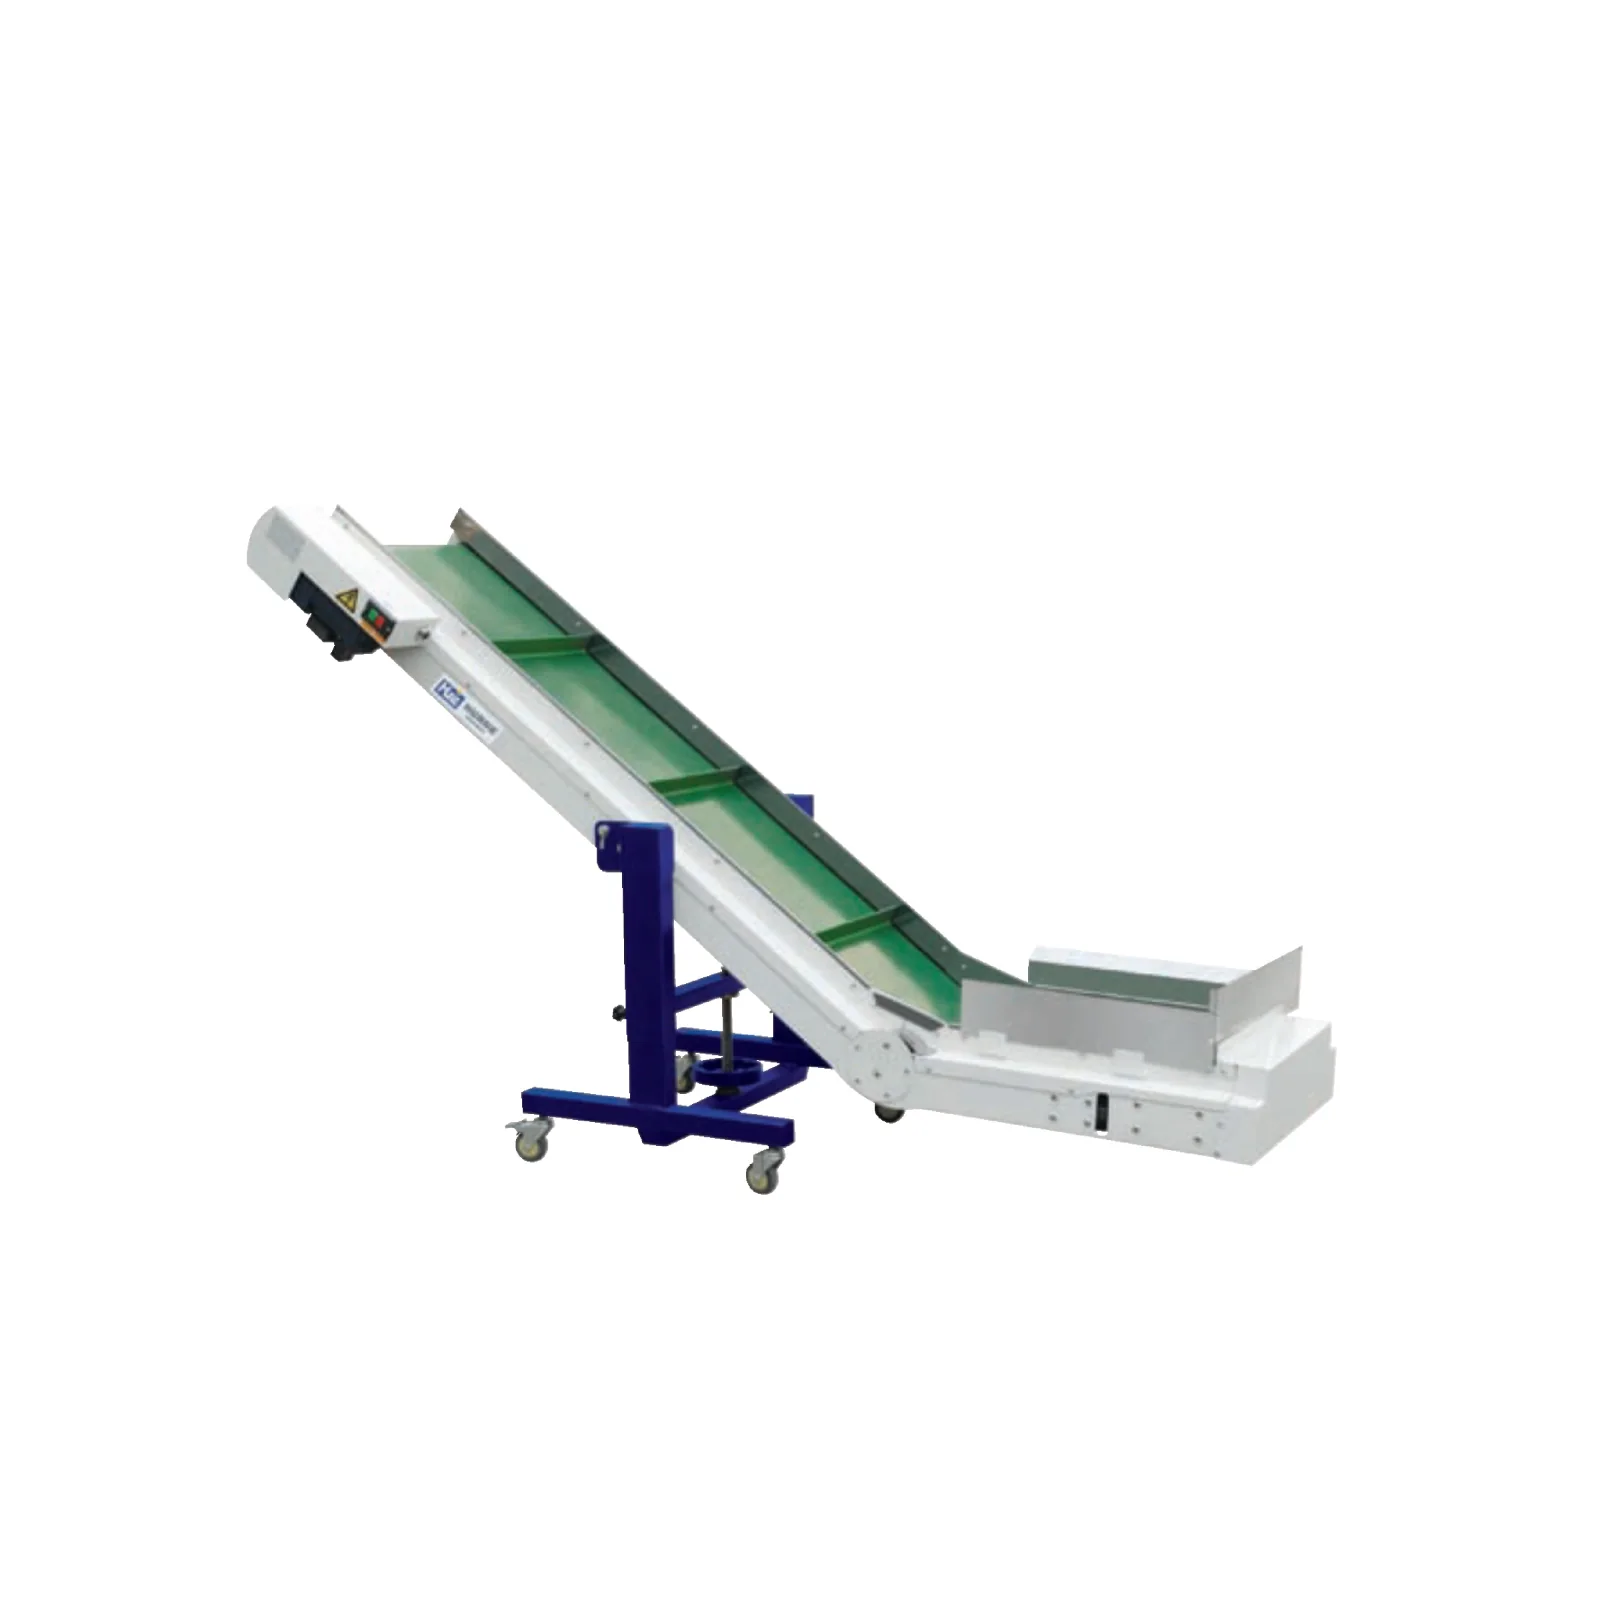 Transporte, inspección y embalajeOpcional según proyecto
Las cintas llevan las preformas a inspección, conteo y embalaje.
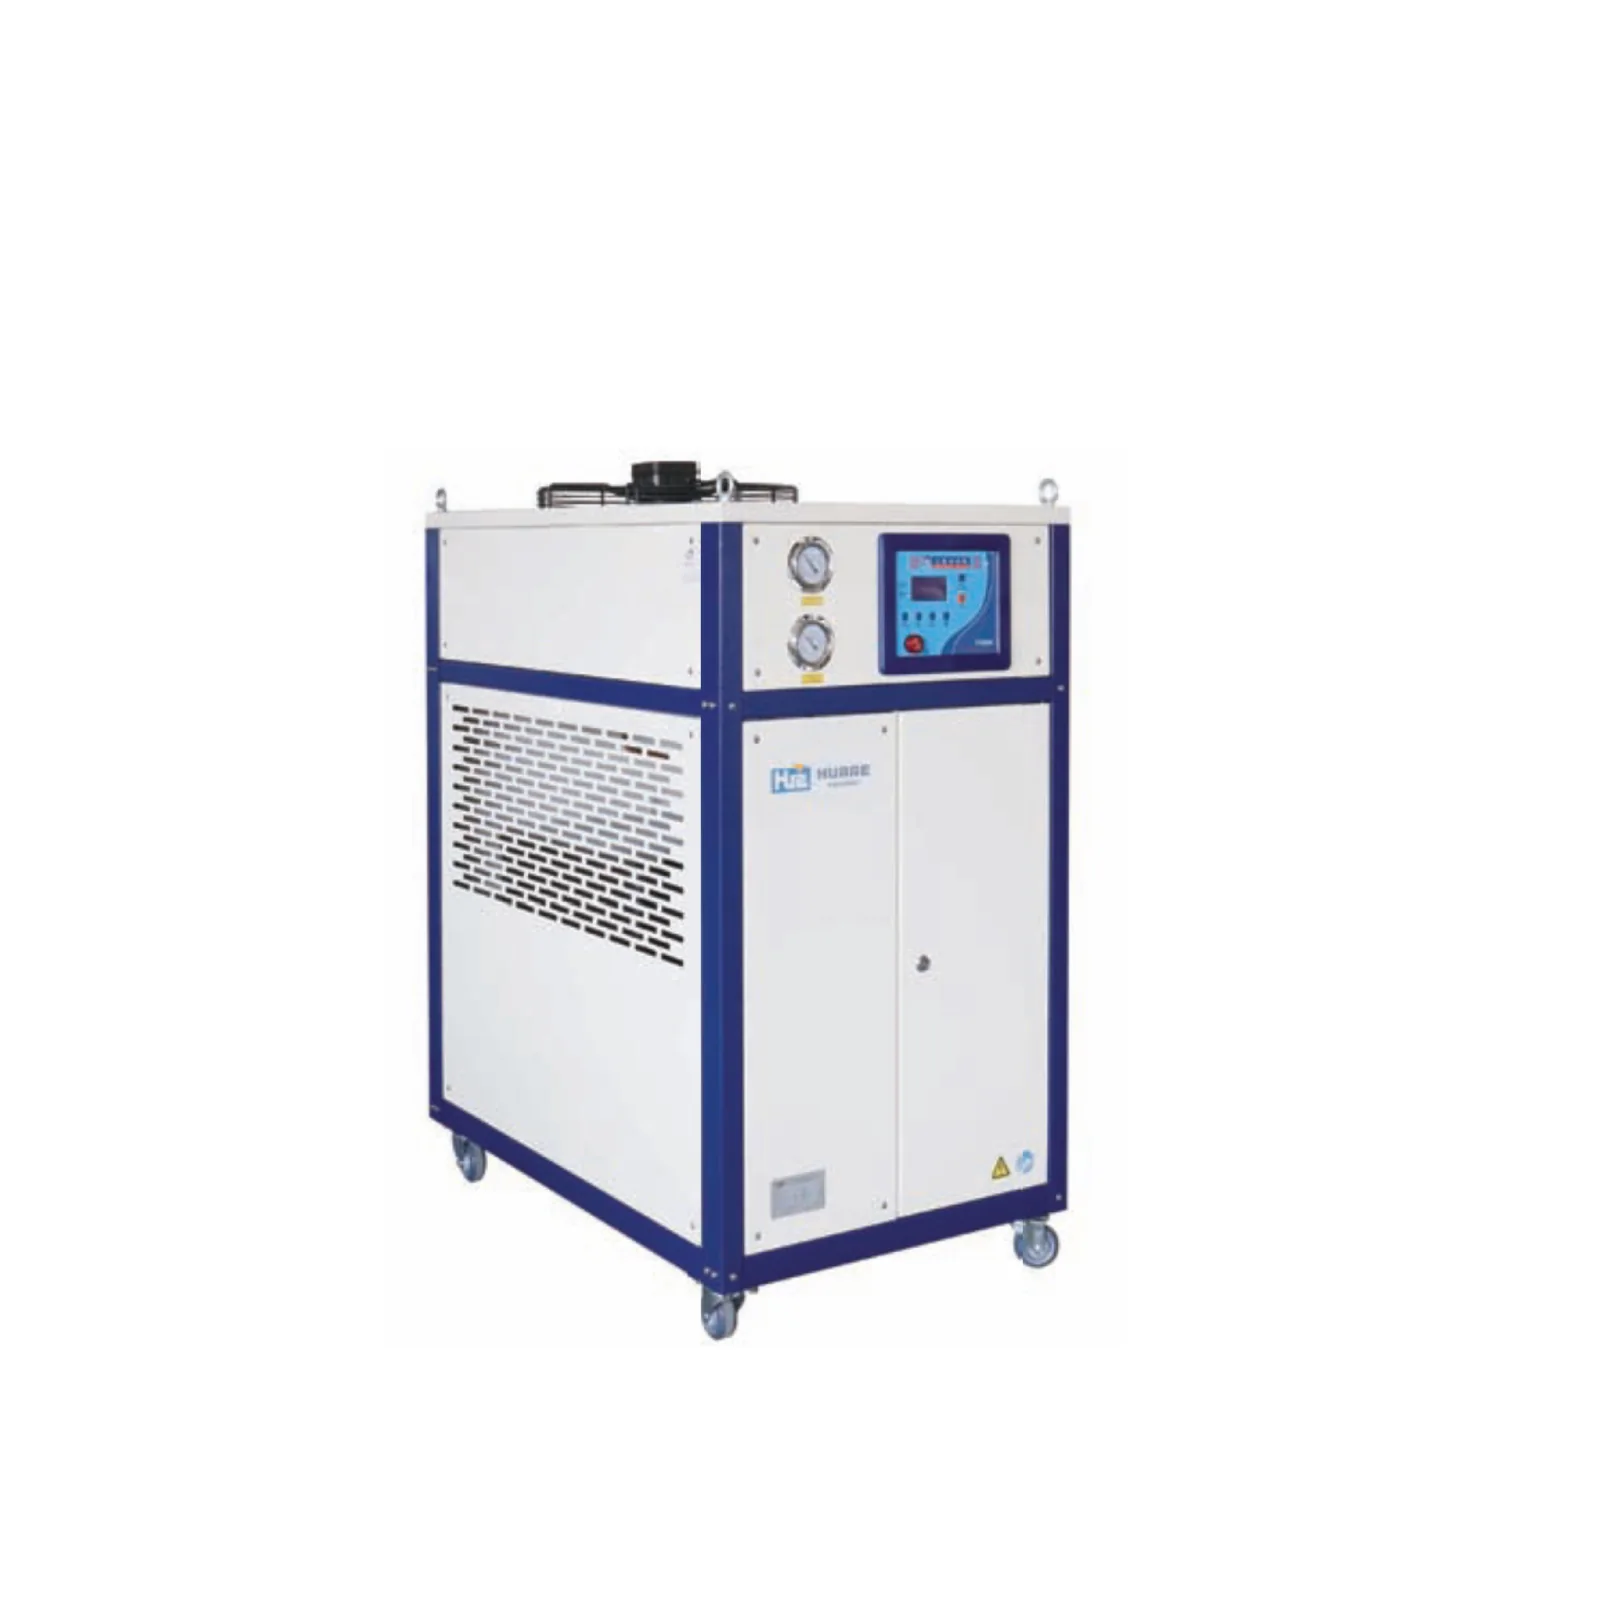 Enfriador del moldeAgua fría para los circuitos del molde.Opcional según proyecto
- Torre de refrigeraciónAgua de refrigeración para el enfriador de aceite hidráulico de la máquina.Opcional según proyecto
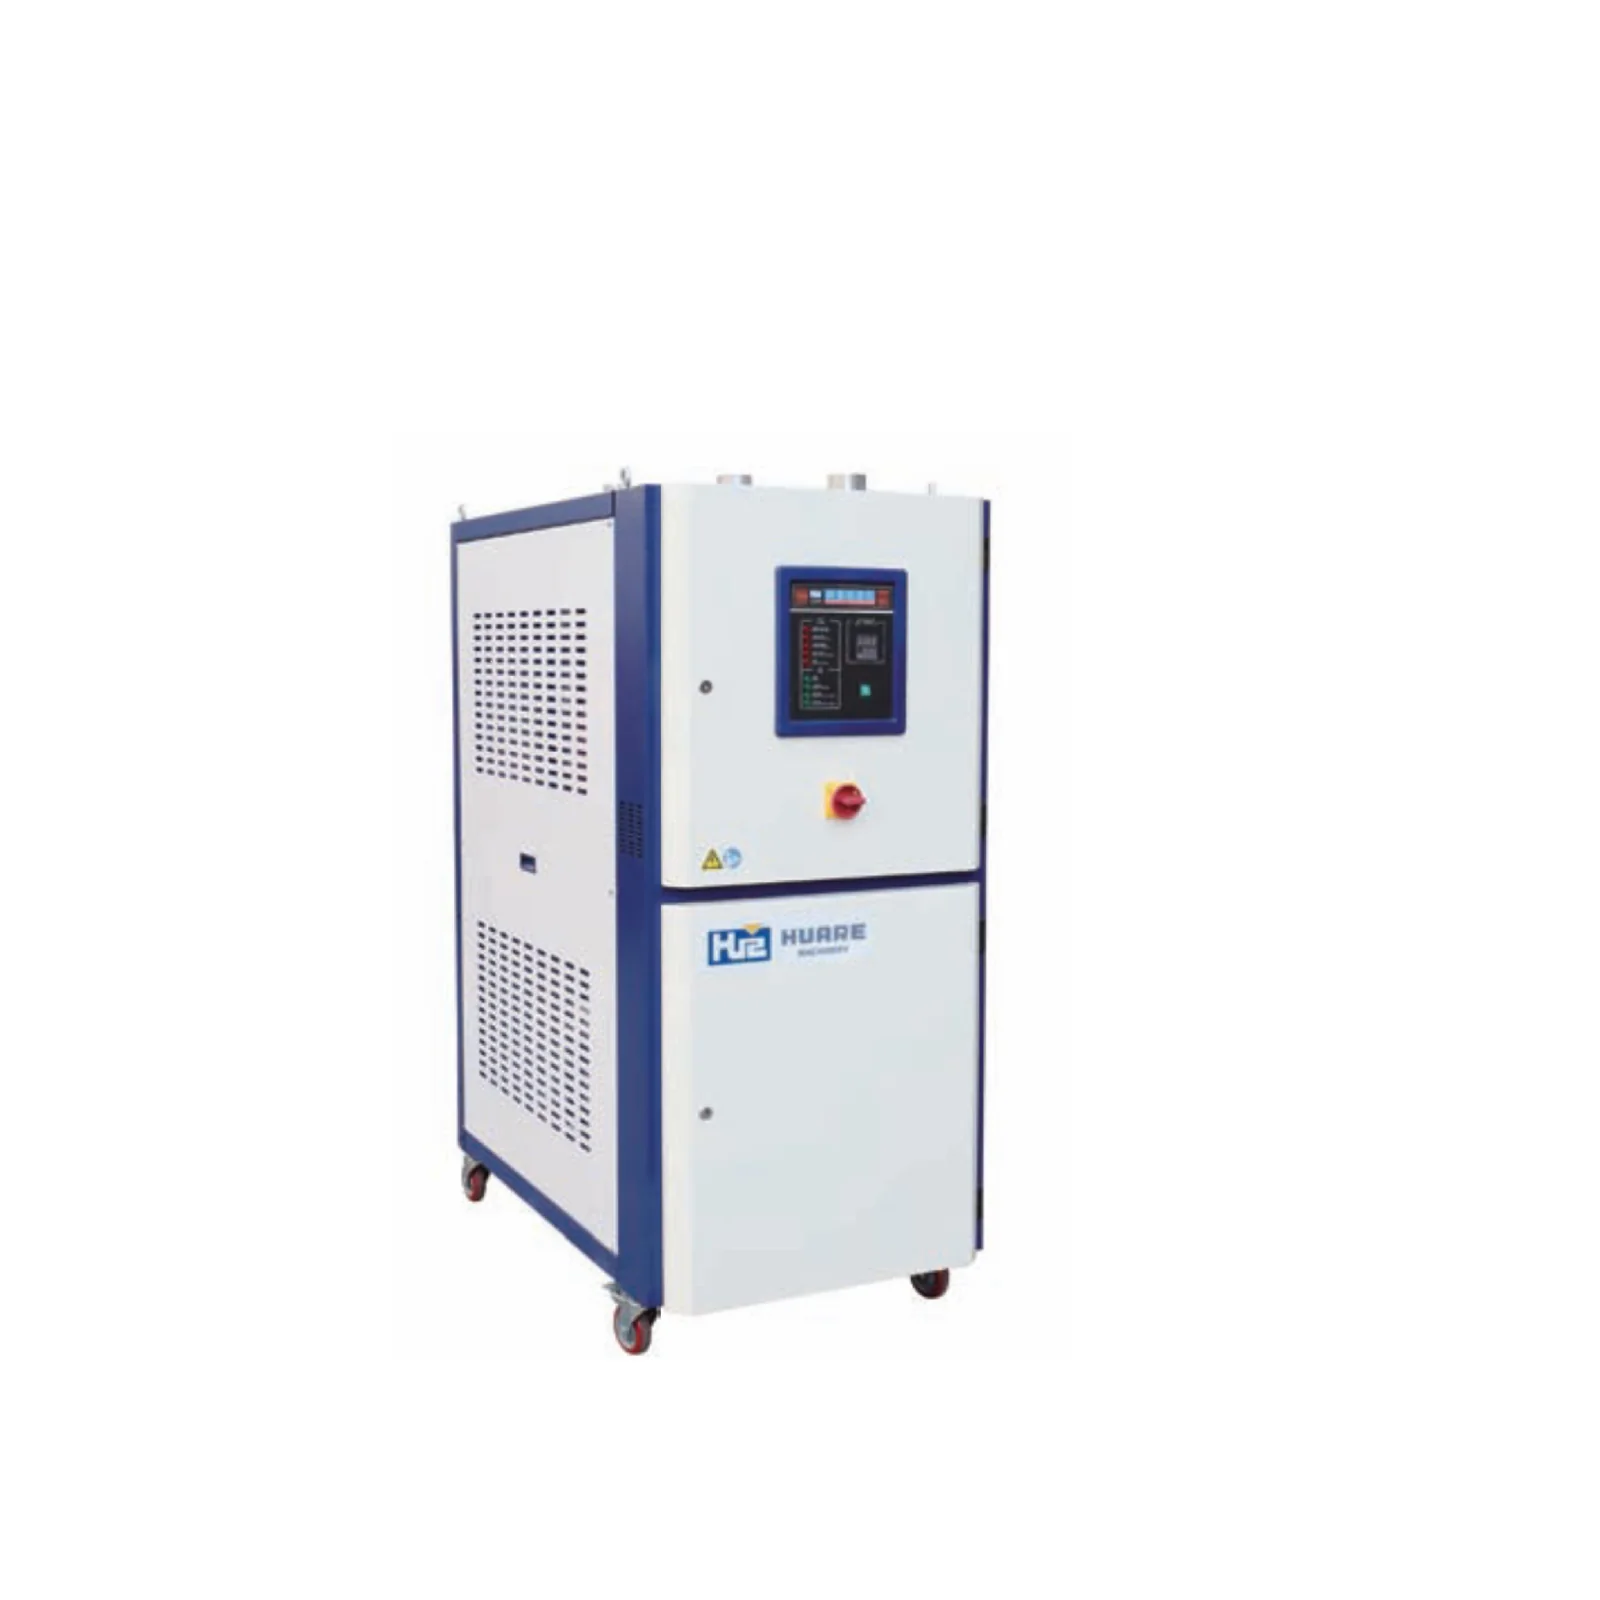 Deshumidificador del moldeAire seco alrededor del molde para evitar la condensación en plantas húmedas.Opcional según proyecto
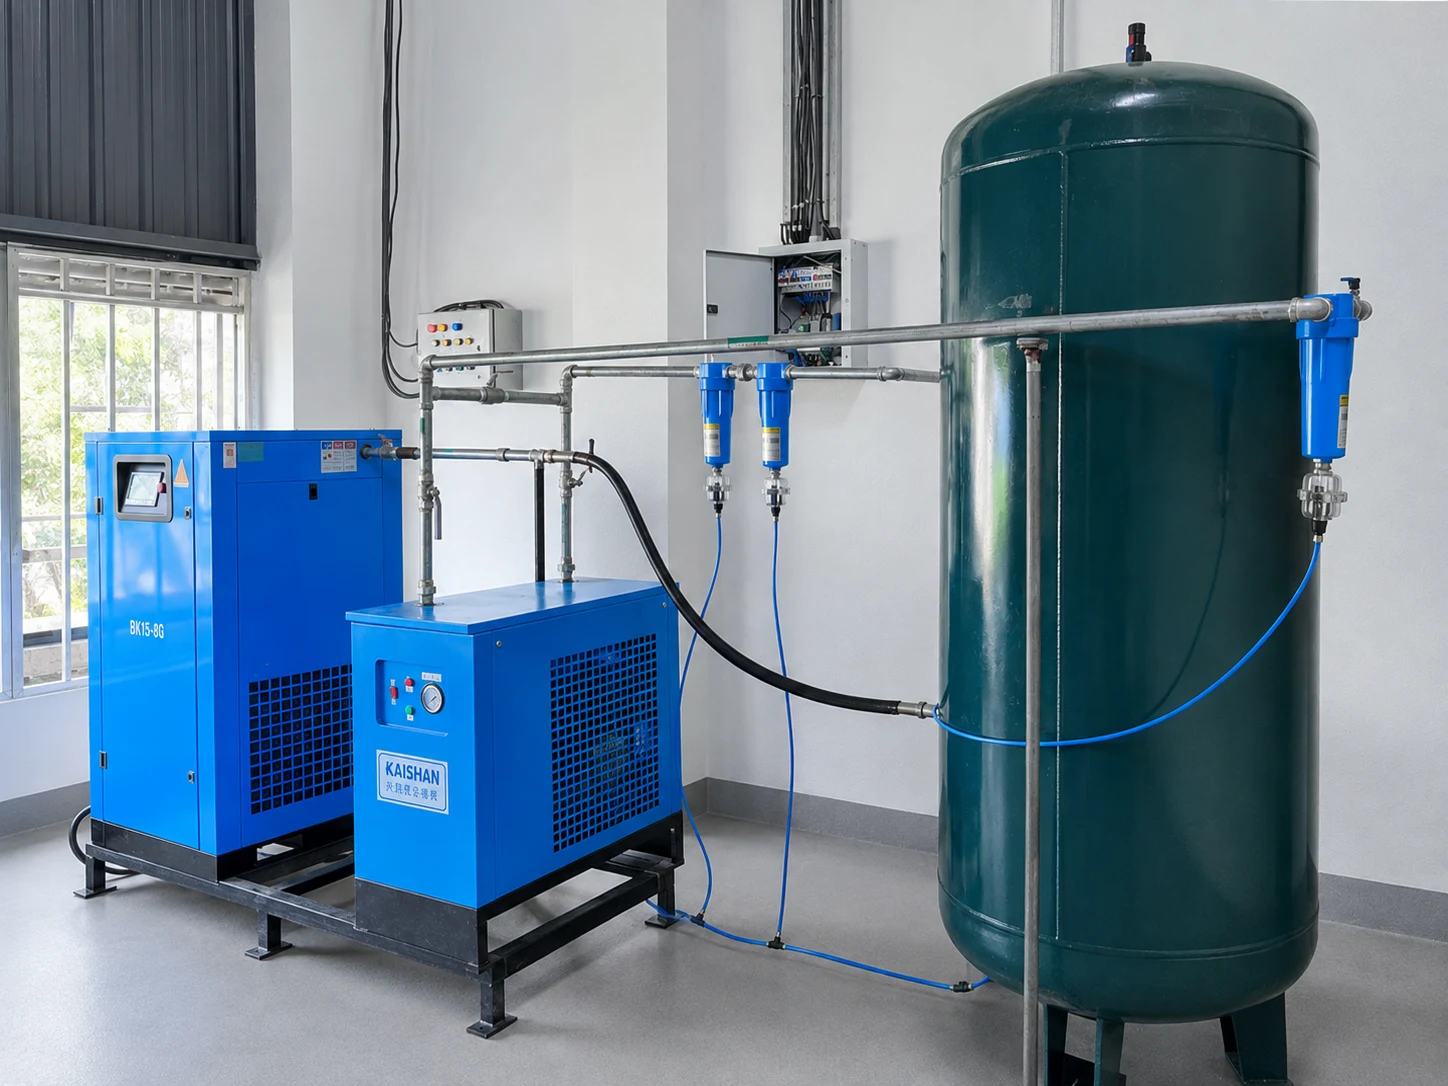 Aire comprimidoAire limpio y seco para los obturadores, el robot y el enfriamiento posterior.Opcional según proyecto
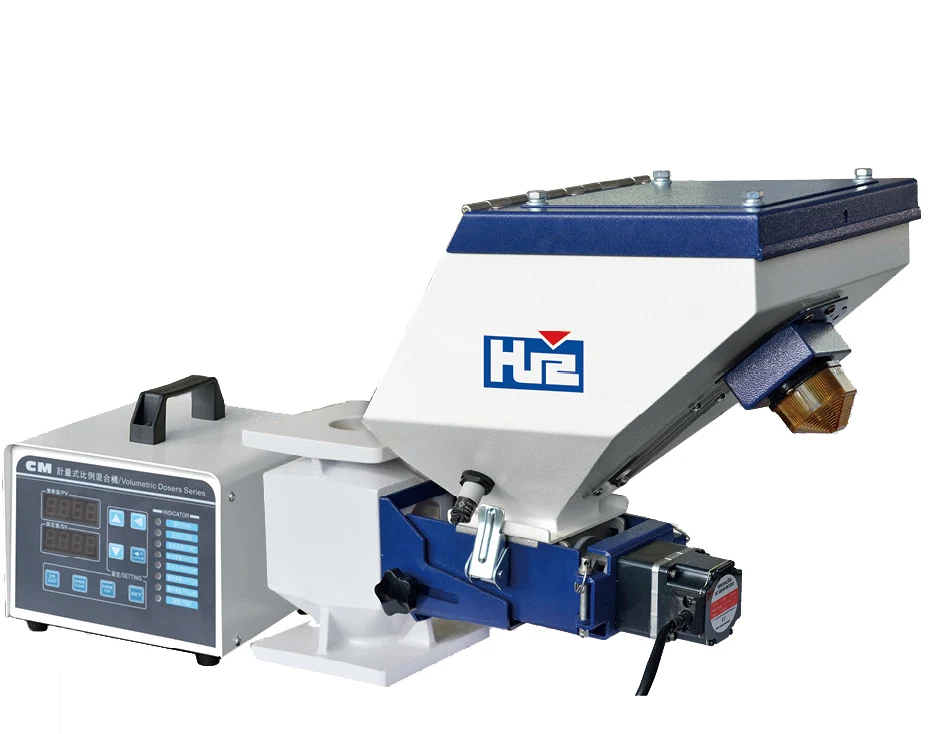 Dosificador de masterbatchDosificación medida del color para preformas coloreadas.Opcional según proyecto
Todo equipo auxiliar es opcional y se cotiza por proyecto. Los equipos que ya tenga pueden integrarse en el plan.
Planificación de la producción: preformas por hora y por día
Parta de la producción diaria que necesita y calcule hacia atrás las cavidades y el tiempo de ciclo:
Preformas por hora = cavidades × 3.600 ÷ tiempo de ciclo (s) × eficiencia. Preformas por día = preformas por hora × 24.
La eficiencia cubre el arranque, los cambios de color y de molde, el mantenimiento y los rechazos. El ejemplo supone un 85 %. Es una hipótesis de planificación, no un valor medido: sustitúyala por su propia cifra.
- Configuración de referencia
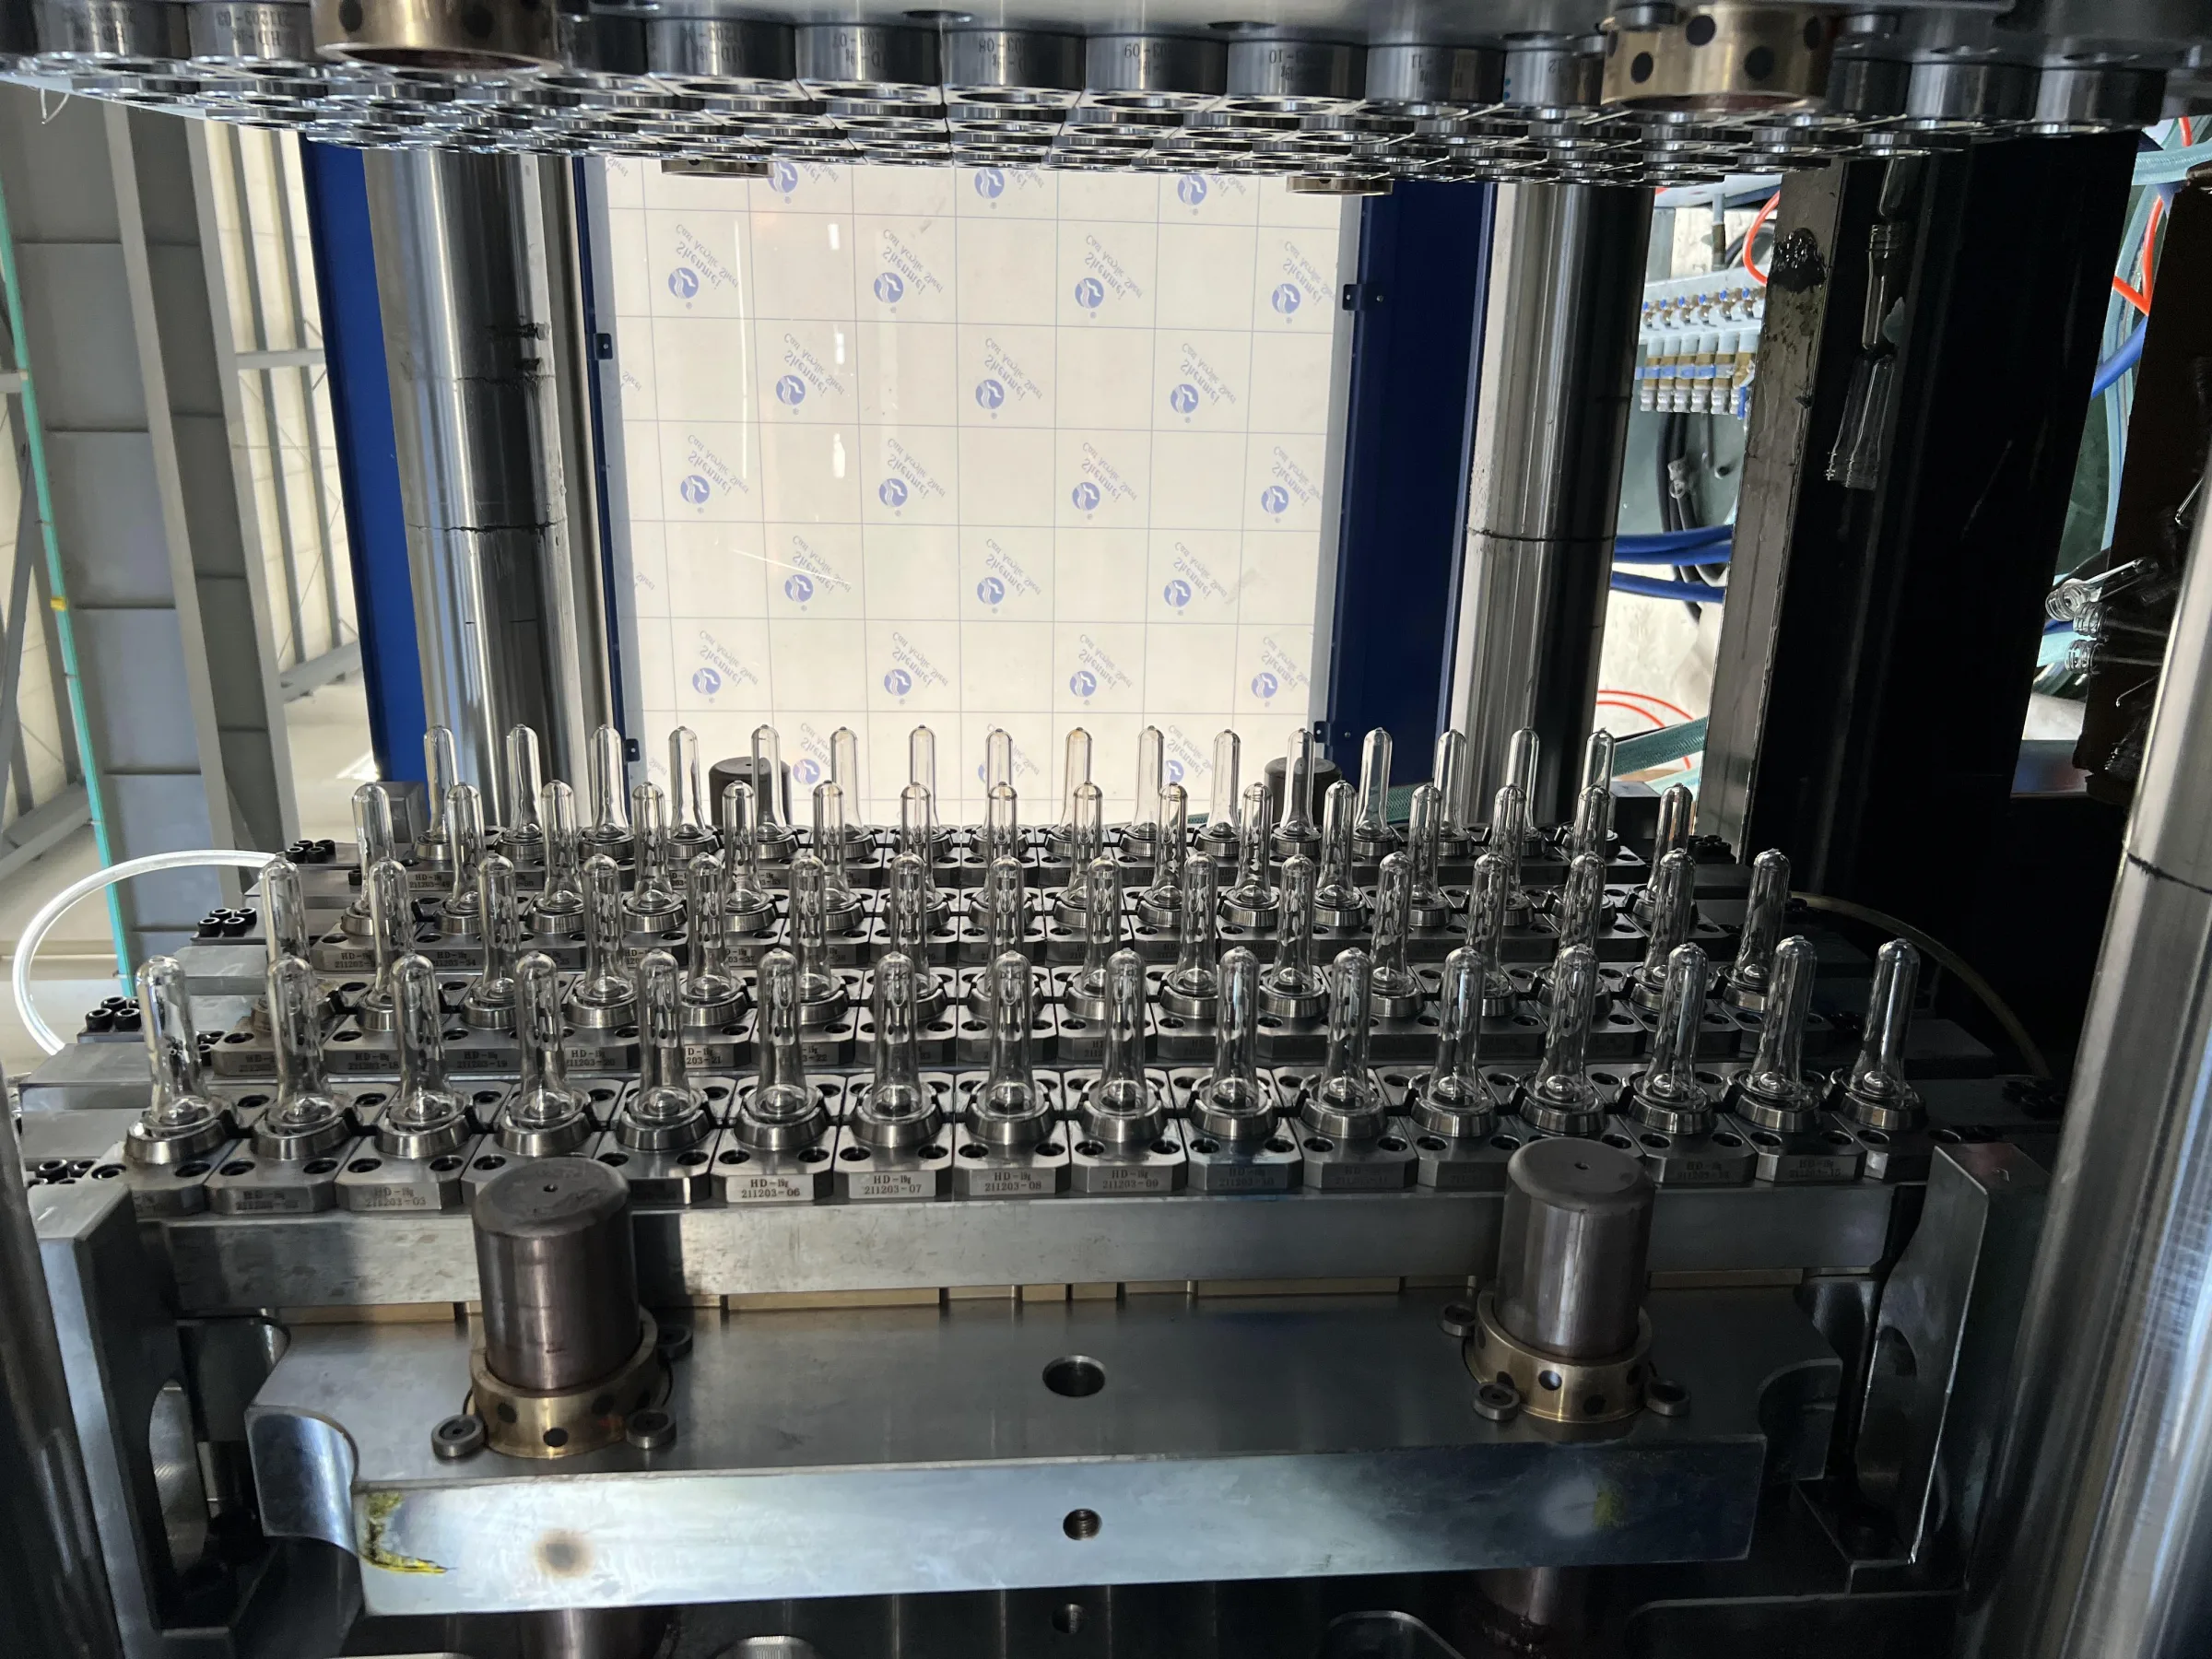
- HMD430PET con molde de 72 cavidades para preformas de 16,5 g, ciclo de 9,9 s, registrado en una prueba de molde de un cliente antes del envío.
- Por hora al 100 %
- 72 × 3.600 ÷ 9,9 ≈ 26.180 preformas
- Por hora al 85 % (supuesto)
- 26.180 × 0,85 ≈ 22.250 preformas
- Consumo de resina
- 22.250 × 16,5 g ÷ 1.000 ≈ 367 kg de PET por hora
Su ciclo depende del diseño de la preforma, el espesor de pared, la refrigeración del molde y la extracción. La propuesta indica el ciclo y la producción para su preforma.
Configuraciones típicas de línea por preforma
Estas configuraciones HMD-PET se registraron en pruebas de molde de clientes antes del envío. Úselas como punto de partida: el modelo y el número de cavidades se confirman para su preforma y su producción. Las máquinas PET de HWAMDA se han entregado a clientes en Kenia, Kazajistán, Nigeria, Brasil y otros países.
| Preforma | Peso | Cavidades | Modelo HMD-PET | Ciclo registrado |
|---|---|---|---|---|
| Preforma para botella | 10 g | 32 | HMD268PET | 7,6 s, robot de enfriamiento posterior |
| Preforma para botella | 13–13,5 g | 72 | HMD320PET | 12,7–12,9 s |
| Preforma para botella | 15,2 g | 48 | HMD320PET | 8,8 s |
| Preforma para botella de agua | 12 g | 72 | HMD430PET | 8,7 s |
| Preforma para botella | 16,5 g | 72 | HMD430PET | 9,9 s |
| Preforma para botella | 13 g | 96 | HMD500PET | 13 s |
| Preforma para botella | 15,2 g | 96 | HMD500PET | 8,8 s, robot de enfriamiento posterior |
| Preforma, cuello de 38 mm | 32 g | 48 | HMD320PET | 19 s |
| Preforma de boca ancha | 37 g | 24 | HMD430PET | 16,9 s |
| Preforma para aceite comestible | 65 g | 72 | HMD500PET | 27 s |
| Preforma para aceite comestible | 85 g | 24 | HMD320PET | 19 s |
| Preforma para aceite comestible | 135 g | 12 | HMD320PET | 41 s |
Las preformas para bebidas carbonatadas y de gran formato se configuran a partir de su plano de preforma y su producción objetivo.
Planificación del secado y del agua fría
El secado y la refrigeración se dimensionan a partir de su resina y su producción prevista. El método siguiente da una primera estimación; el dimensionamiento final forma parte de la propuesta.
- Consumo de resina
- kg/h = peso de la preforma (g) × preformas por hora ÷ 1.000, más un 5 % aproximado por arranque y rechazos. En el ejemplo anterior: 367 × 1,05 ≈ 386 kg/h.
- Tolva de secado
- Dimensionada para contener 4–6 horas de resina: capacidad de la tolva ≈ consumo de resina por hora × 4–6 h. Con 386 kg/h: 386 × 4–6 ≈ 1.550–2.300 kg.
- Aire seco
- Un secador deshumidificador con punto de rocío de −40 °C o inferior.
- Carga
- Capacidad de transporte superior al consumo de resina, para que la tolva esté siempre llena.
- Circuitos de agua separados
- El agua fría del molde y el agua de refrigeración del enfriador de aceite de la máquina van en circuitos separados, con agua limpia y filtrada.
- Capacidad del enfriador
- Se dimensiona según el número de cavidades, el peso de la preforma y el ciclo, y se indica en la propuesta.
Lista de requisitos de la planta
Prepare la planta mientras se fabrican los equipos. Los valores de su línea se confirman en la propuesta y en el plano de distribución.
- Alimentación eléctrica
- Estándar 380 V / trifásica / 50 Hz. Otras tensiones y frecuencias bajo pedido.
- Agua fría
- Un circuito de agua fría dedicado al molde.
- Agua de refrigeración
- Un circuito de agua de refrigeración separado, normalmente desde una torre de refrigeración, para el enfriador de aceite de la máquina.
- Aire comprimido
- Aire comprimido limpio y seco para los obturadores, el robot y el enfriamiento posterior.
- Superficie y distribución
- Zonas en el orden del flujo de material: almacén y secado de resina, moldeo, enfriamiento posterior, inspección y embalaje, y una zona de servicios.
- Grúa
- Una grúa sobre la zona del molde, con capacidad para el peso indicado en el plano del molde.
- Altura libre
- Como referencia, más de 6,5 m, para dejar espacio a la tolva de secado sobre la máquina y para elevar el molde.
- Espacios libres
- Espacio libre en el lado del operador, en el lado opuesto y detrás de la máquina para la operación, los cambios de molde y el mantenimiento.
Controles de calidad y aceptación de la línea
La máquina y el molde funcionan juntos en una prueba conjunta antes del envío. Los criterios de aceptación se acuerdan de antemano y las preformas de prueba se comprueban frente a ellos.
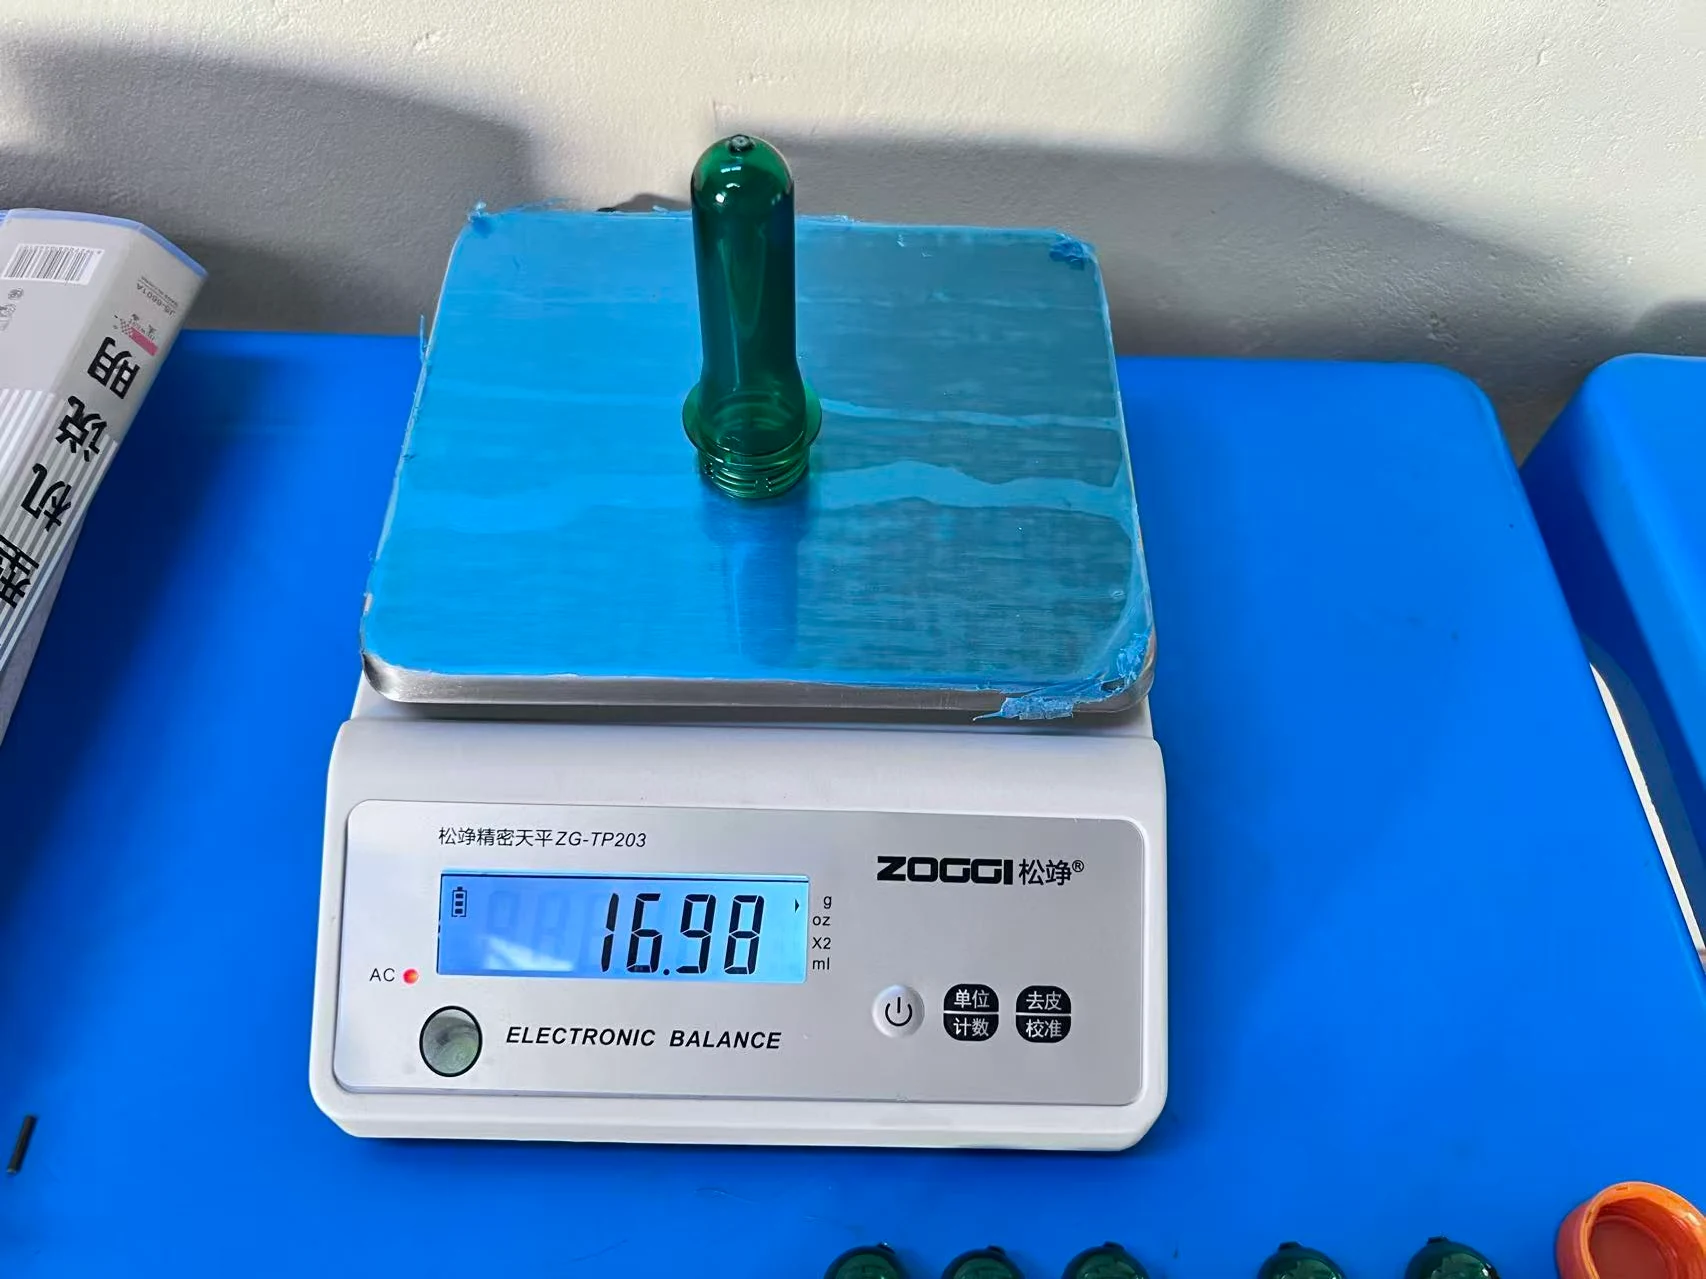
- Peso de la preforma
- Preformas de todas las cavidades pesadas frente al peso objetivo y su tolerancia.
- Dimensiones
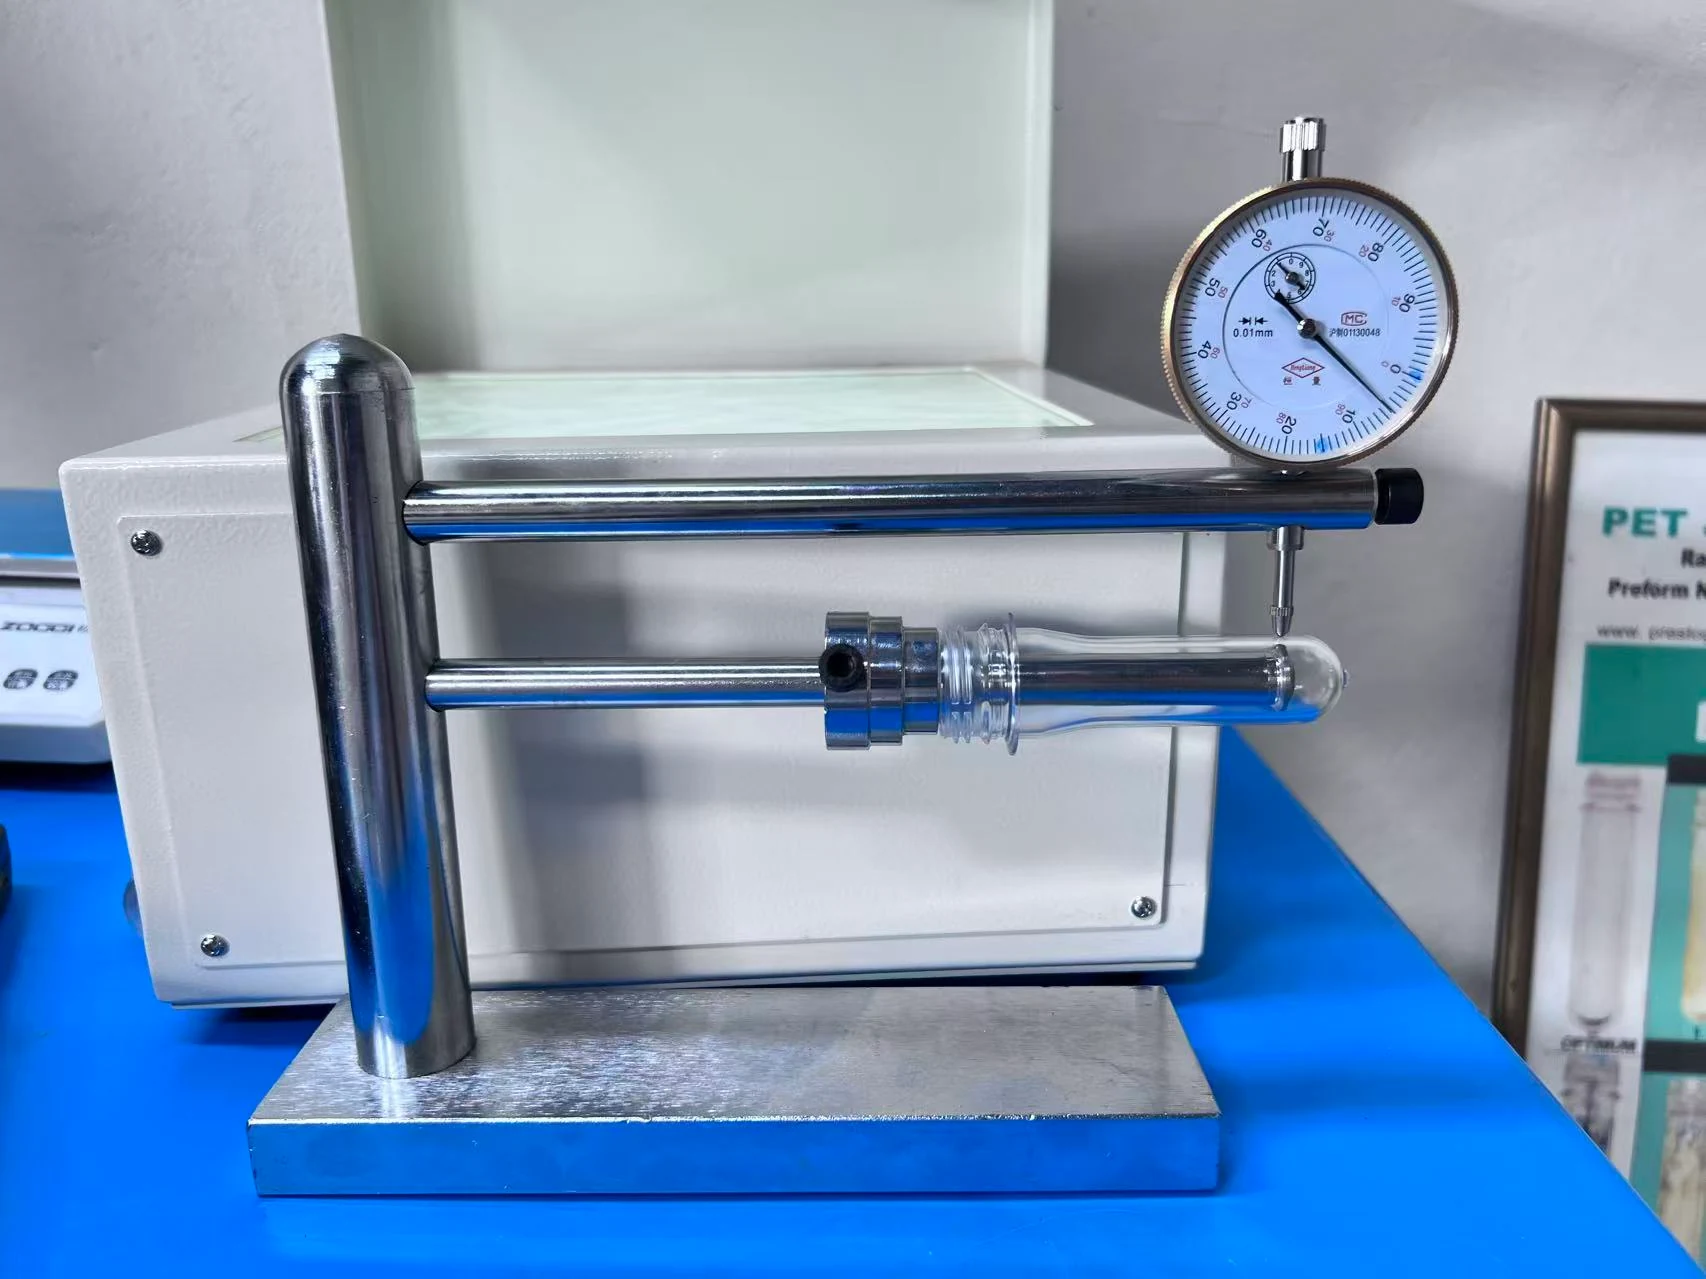
- Longitud y cotas críticas según el plano de preforma aprobado.
- Acabado del cuello
- Dimensiones del cuello comprobadas para el cierre que usted utiliza.
- Espesor de pared y concentricidad
- Espesor de pared uniforme en todo el contorno de la preforma.
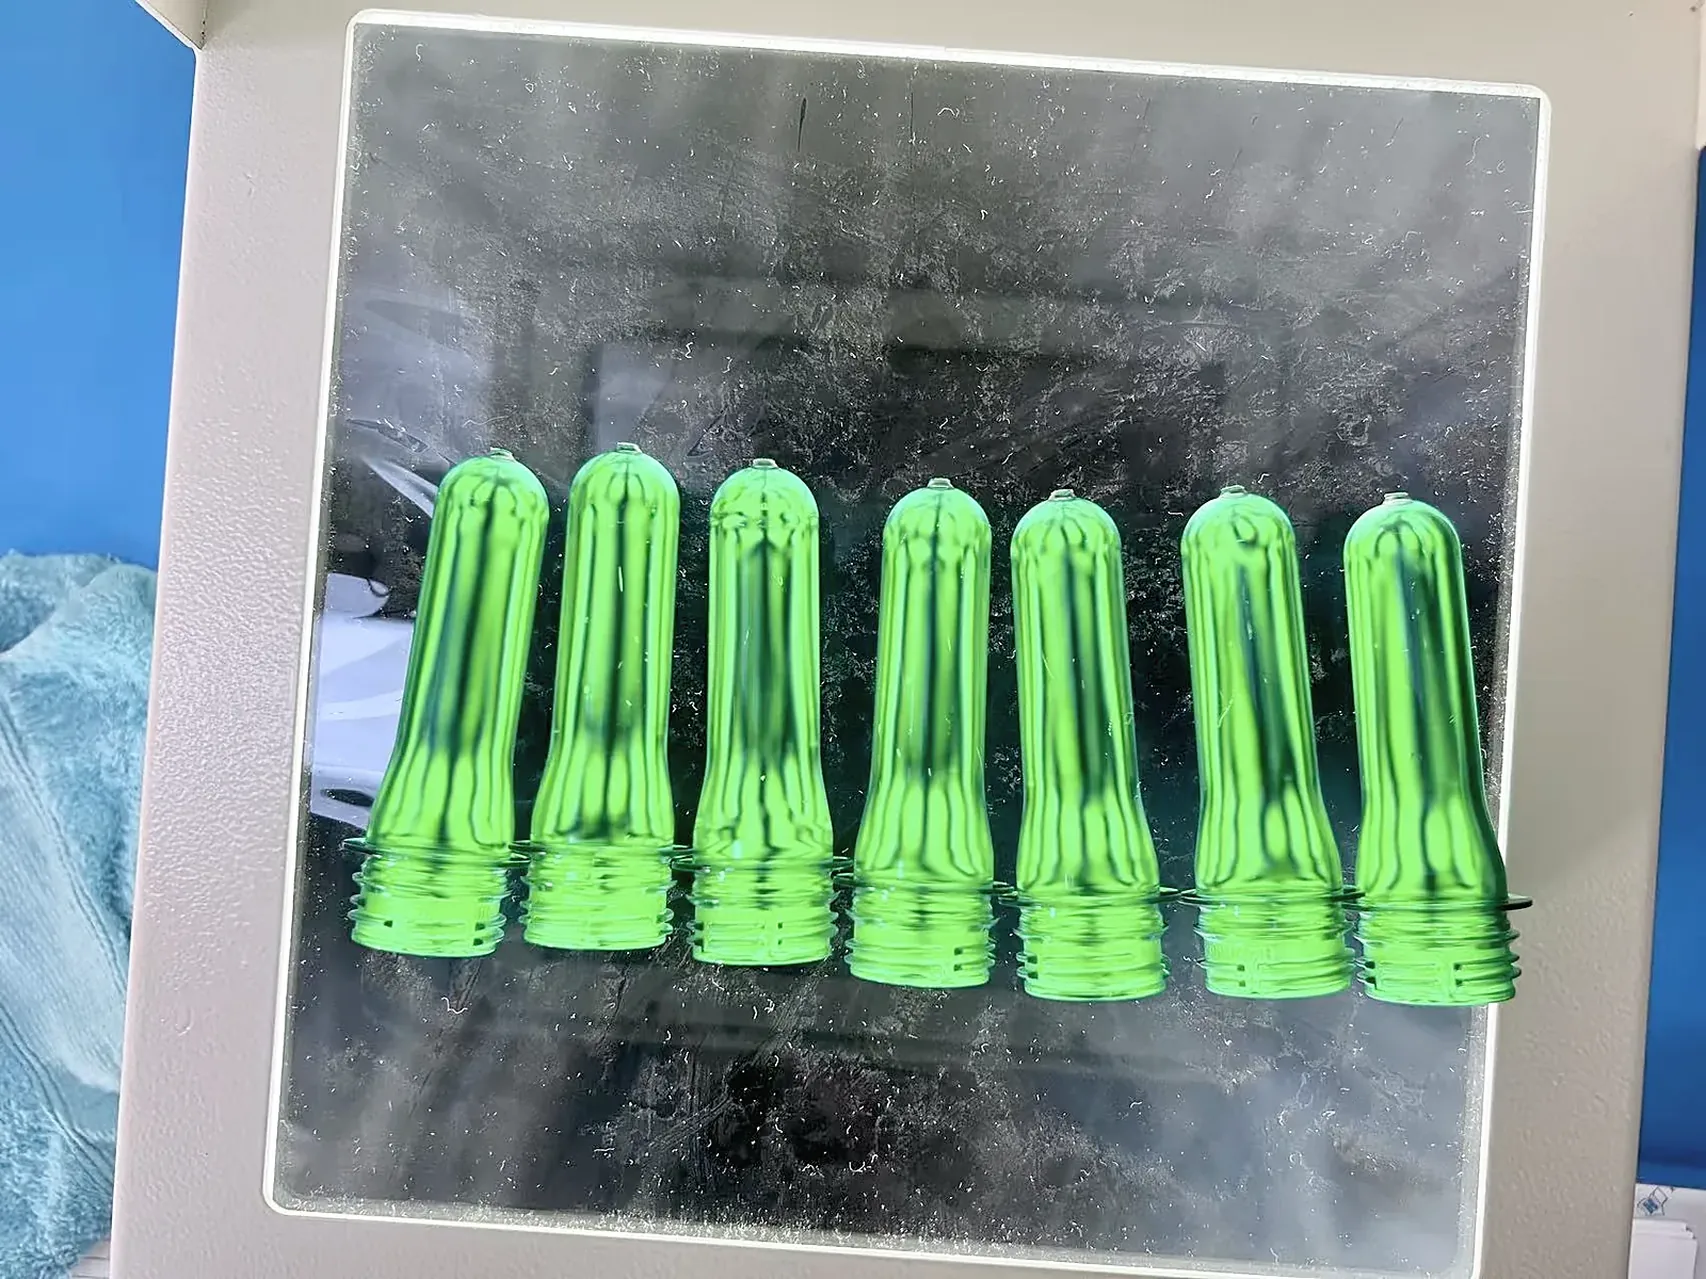
- Luz polarizada
- Preformas inspeccionadas con luz polarizada.
- Registro de la prueba
- Ciclo y parámetros de proceso registrados junto con las muestras.
Etapas del proyecto y plazos
La propuesta fecha cada etapa para su línea.
- 1. Propuesta
- Se revisan los datos de la preforma, la producción y la planta, y se propone la configuración de la línea.
- 2. Pedido y aprobación de planos
- Se aprueban la configuración de la máquina, el plano de la preforma y el plano del molde.
- 3. Fabricación de la máquina
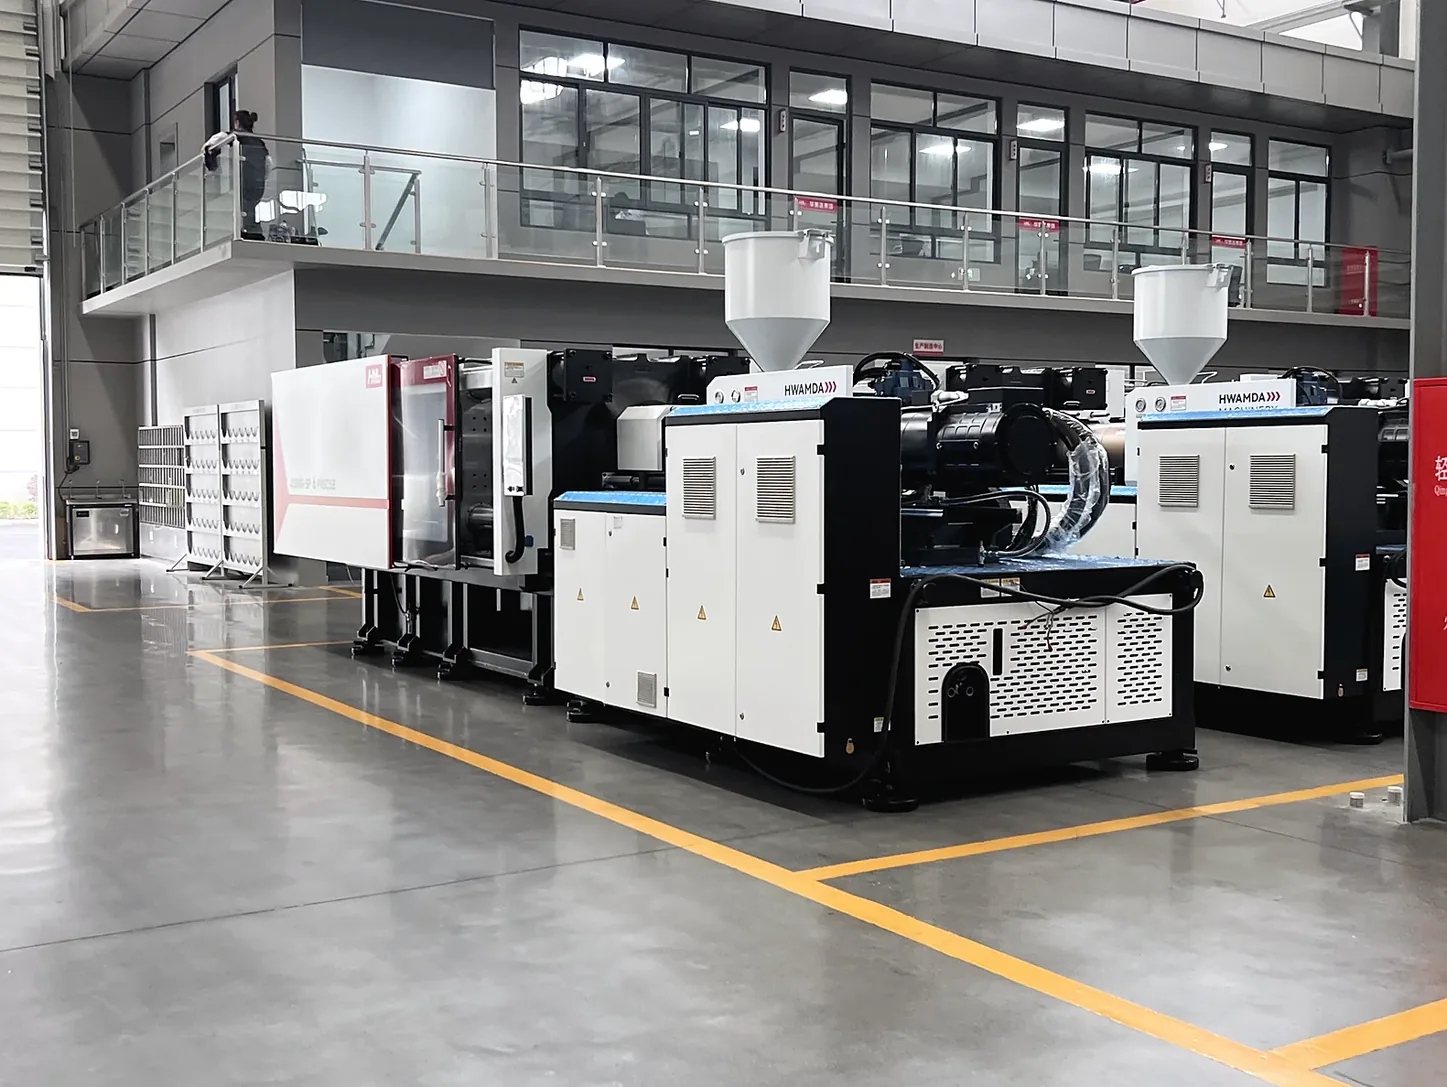
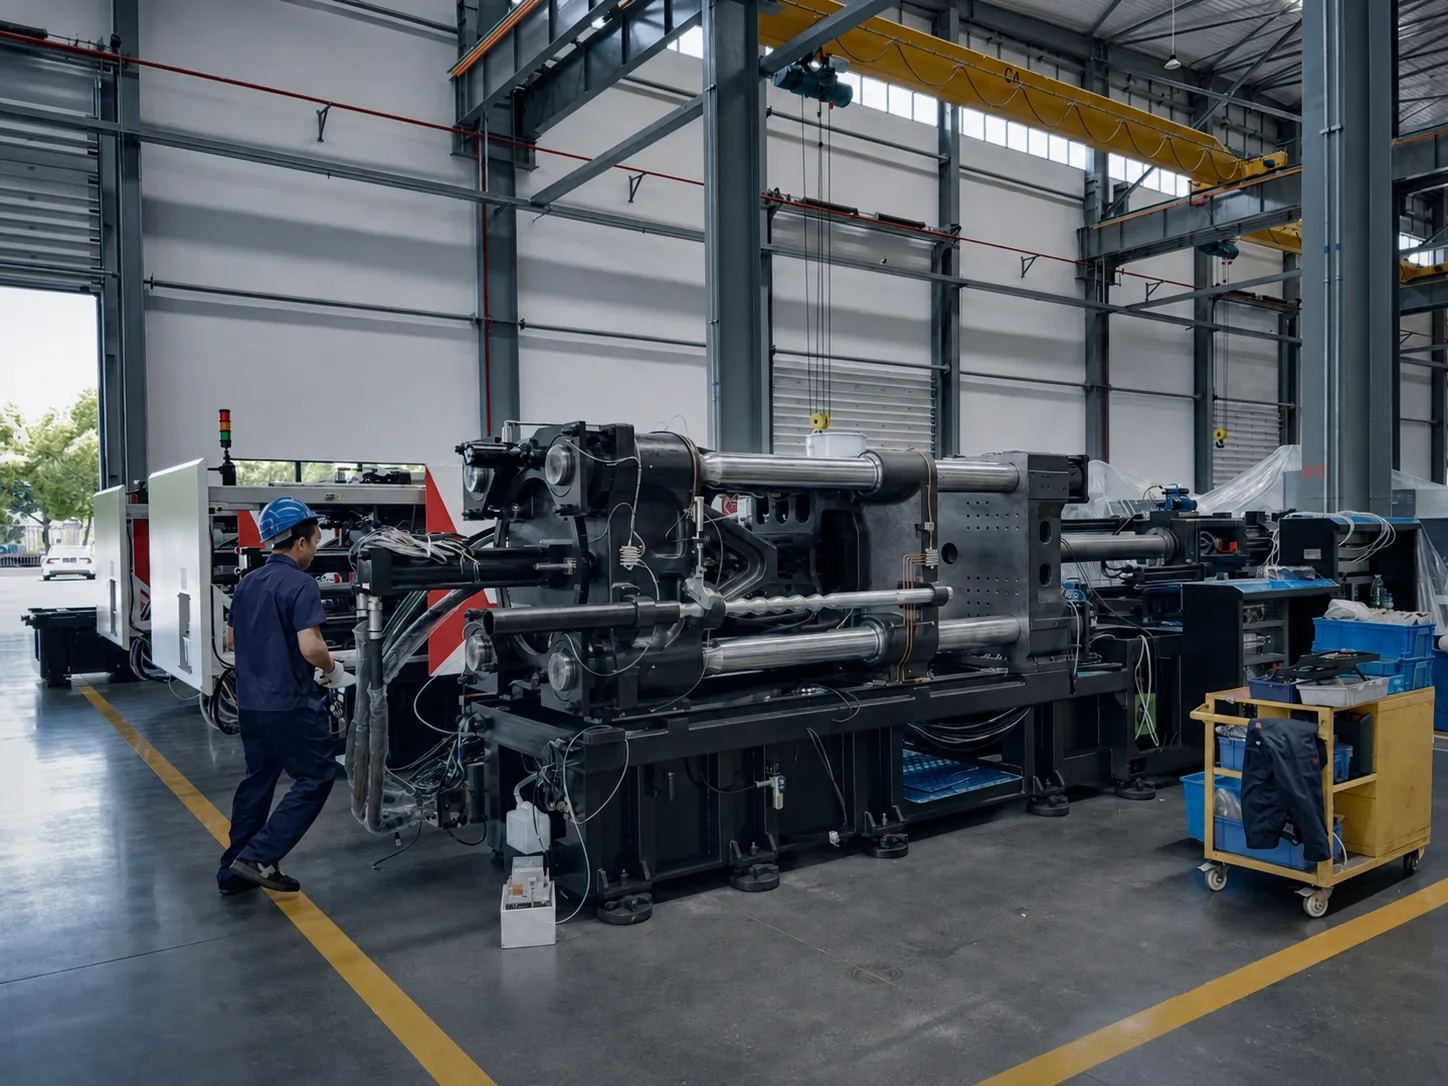
- Plazo de la máquina: 60 días hábiles.
- 4. Fabricación del molde
- Plazo del molde: 60 días hábiles.
- 5. Prueba conjunta
- Máquina y molde funcionan juntos frente a los criterios de aceptación acordados.
- 6. Envío
- Los equipos se envían FOB Ningbo; el tiempo de tránsito depende de su destino.
- 7. Instalación y formación
- Opcional, cotizada por proyecto.
Qué incluye la inversión en una planta de preformas PET
Una planta de preformas PET se cotiza partida por partida, para que pueda comparar el alcance del suministro. Cada línea se cotiza para su proyecto, FOB Ningbo.
- Inyectora HMD-PET
- Modelo y unidad de inyección dimensionados según el peso de inyección y la producción.
- Molde de preformas y canal caliente
- Número de cavidades, acabado de cuello y nivel de molde.
- Secado y carga de resina
- Secador, tolva y cargador dimensionados según el consumo de resina.
- Enfriador y refrigeración
- Enfriador del molde, torre de refrigeración y deshumidificador del molde.
- Aire comprimido
- Compresor, secador de aire, filtros y depósito.
- Extracción y enfriamiento posterior
- Robot dimensionado según las cavidades y el ciclo.
- Transporte y embalaje
- Cintas transportadoras, inspección y embalaje.
- Instalación y formación
- Opcional, cotizada por proyecto.
- Flete
- Flete y seguro desde Ningbo hasta su destino.
El coste de producción por preforma depende sobre todo de la resina y el peso de la preforma, el tiempo de ciclo y las cavidades, la energía, la mano de obra y la disponibilidad.
Qué enviar para una propuesta de línea PET
Envíe lo que tenga. Los datos que falten se completan durante la revisión.
- Acabado del cuello
- Nombre del acabado o plano del cierre.
- Peso de la preforma
- Peso objetivo y tolerancia.
- Plano o muestra de la preforma
- Plano, muestra o fotos nítidas.
- Producción objetivo
- Preformas por hora o por día, y número de turnos.
- Resina y color
- Grado de PET, colores y contenido reciclado, si lo hay.
- Alimentación eléctrica
- Tensión y frecuencia de su planta.
- Servicios
- Agua de refrigeración y aire comprimido disponibles.
- Grúa y edificio
- Capacidad de la grúa, altura libre y superficie disponible.
FAQ
Preguntas frecuentes
¿Qué equipos necesita una línea de producción de preformas PET y cuáles son opcionales?
El núcleo es una inyectora HMD-PET y un molde de preformas multicavidad con canal caliente de obturador. El secado y la carga de resina, el enfriador del molde, la torre de refrigeración, el deshumidificador del molde, el aire comprimido, el dosificador de masterbatch, el robot de extracción con enfriamiento posterior, el transporte, la inspección y el embalaje son opcionales y se cotizan por proyecto.
¿Cuántas preformas puede producir una línea por hora o por día?
Preformas por hora = cavidades × 3.600 ÷ tiempo de ciclo en segundos × eficiencia; por día, multiplique por 24. Por ejemplo, una HMD430PET con 72 cavidades de 16,5 g a 9,9 s da unas 26.180 preformas por hora al 100 %, o unas 22.250 por hora con una eficiencia supuesta del 85 %.
¿Qué tamaño de máquina y cuántas cavidades necesito para mi producción diaria?
Divida el objetivo diario entre 24 y entre su eficiencia para obtener las preformas por hora; luego, cavidades ≈ preformas por hora × tiempo de ciclo ÷ 3.600. Compruebe cavidades × peso de preforma frente al peso de inyección PET de cada modelo HMD-PET. La tabla de configuraciones muestra montajes registrados en pruebas de molde de clientes.
¿Cuánto espacio, energía, agua y aire necesita la línea?
Depende de la configuración elegida. La alimentación estándar es 380 V / trifásica / 50 Hz, con otras tensiones bajo pedido. La línea necesita circuitos separados de agua fría y de agua de refrigeración, aire comprimido limpio, una grúa sobre la zona del molde y, como referencia, una altura libre superior a 6,5 m. Los valores de su línea se indican en la propuesta y en el plano de distribución.
¿Qué secado necesita el PET?
El PET se seca en un secador deshumidificador según los datos del proveedor de la resina, normalmente 4–6 h, con un punto de rocío de −40 °C o inferior. La tolva del secador se dimensiona para contener 4–6 horas de consumo de resina. La guía de moldeo por inyección de PET explica los requisitos de secado.
¿Puede una línea fabricar varios pesos de preforma o acabados de cuello?
Cada acabado de cuello necesita sus propios anillos de cuello y machos, por lo que otro cuello u otro diseño de preforma requiere su propio molde o juego de piezas. Una máquina HMD-PET puede trabajar con varios moldes si cada uno se ajusta a su peso de inyección, distancia entre columnas y espesor de molde. Indique todas las preformas previstas para dimensionar la máquina según la mayor.
¿Puede la línea producir preformas de color o con rPET?
Las preformas de color usan un dosificador de masterbatch opcional en la máquina. Para PET reciclado, envíe los datos de la resina y el porcentaje que prevé usar; se evalúa para su proyecto.
¿Cuánto tiempo pasa del pedido a la producción?
El plazo de la máquina es de 60 días hábiles y el del molde, de 60 días hábiles. Después se realiza la prueba conjunta de máquina y molde y el envío FOB Ningbo. El tránsito depende de su destino; la instalación y la formación son opcionales.
¿Cómo se prueban la línea y las preformas antes del envío?
La máquina y el molde funcionan juntos en una prueba conjunta antes del envío. Se comprueban el peso, las dimensiones, el acabado del cuello, el espesor de pared y la concentricidad, y las preformas se inspeccionan con luz polarizada, según criterios de aceptación acordados de antemano.
¿Ofrecen instalación y formación?
Sí. La instalación, la puesta en marcha y la formación de operarios son opcionales y se cotizan por proyecto.
¿Cuánto cuesta una línea de producción de preformas PET?
El precio depende del modelo de máquina, el número de cavidades y el nivel de molde, los equipos auxiliares elegidos, la instalación y la formación, y el flete. Cada línea se cotiza para su proyecto, FOB Ningbo, con cada partida detallada. Envíe su preforma y su producción diaria para recibir una propuesta.