 HWAMDA
Как проверить качество ПЭТ-преформы
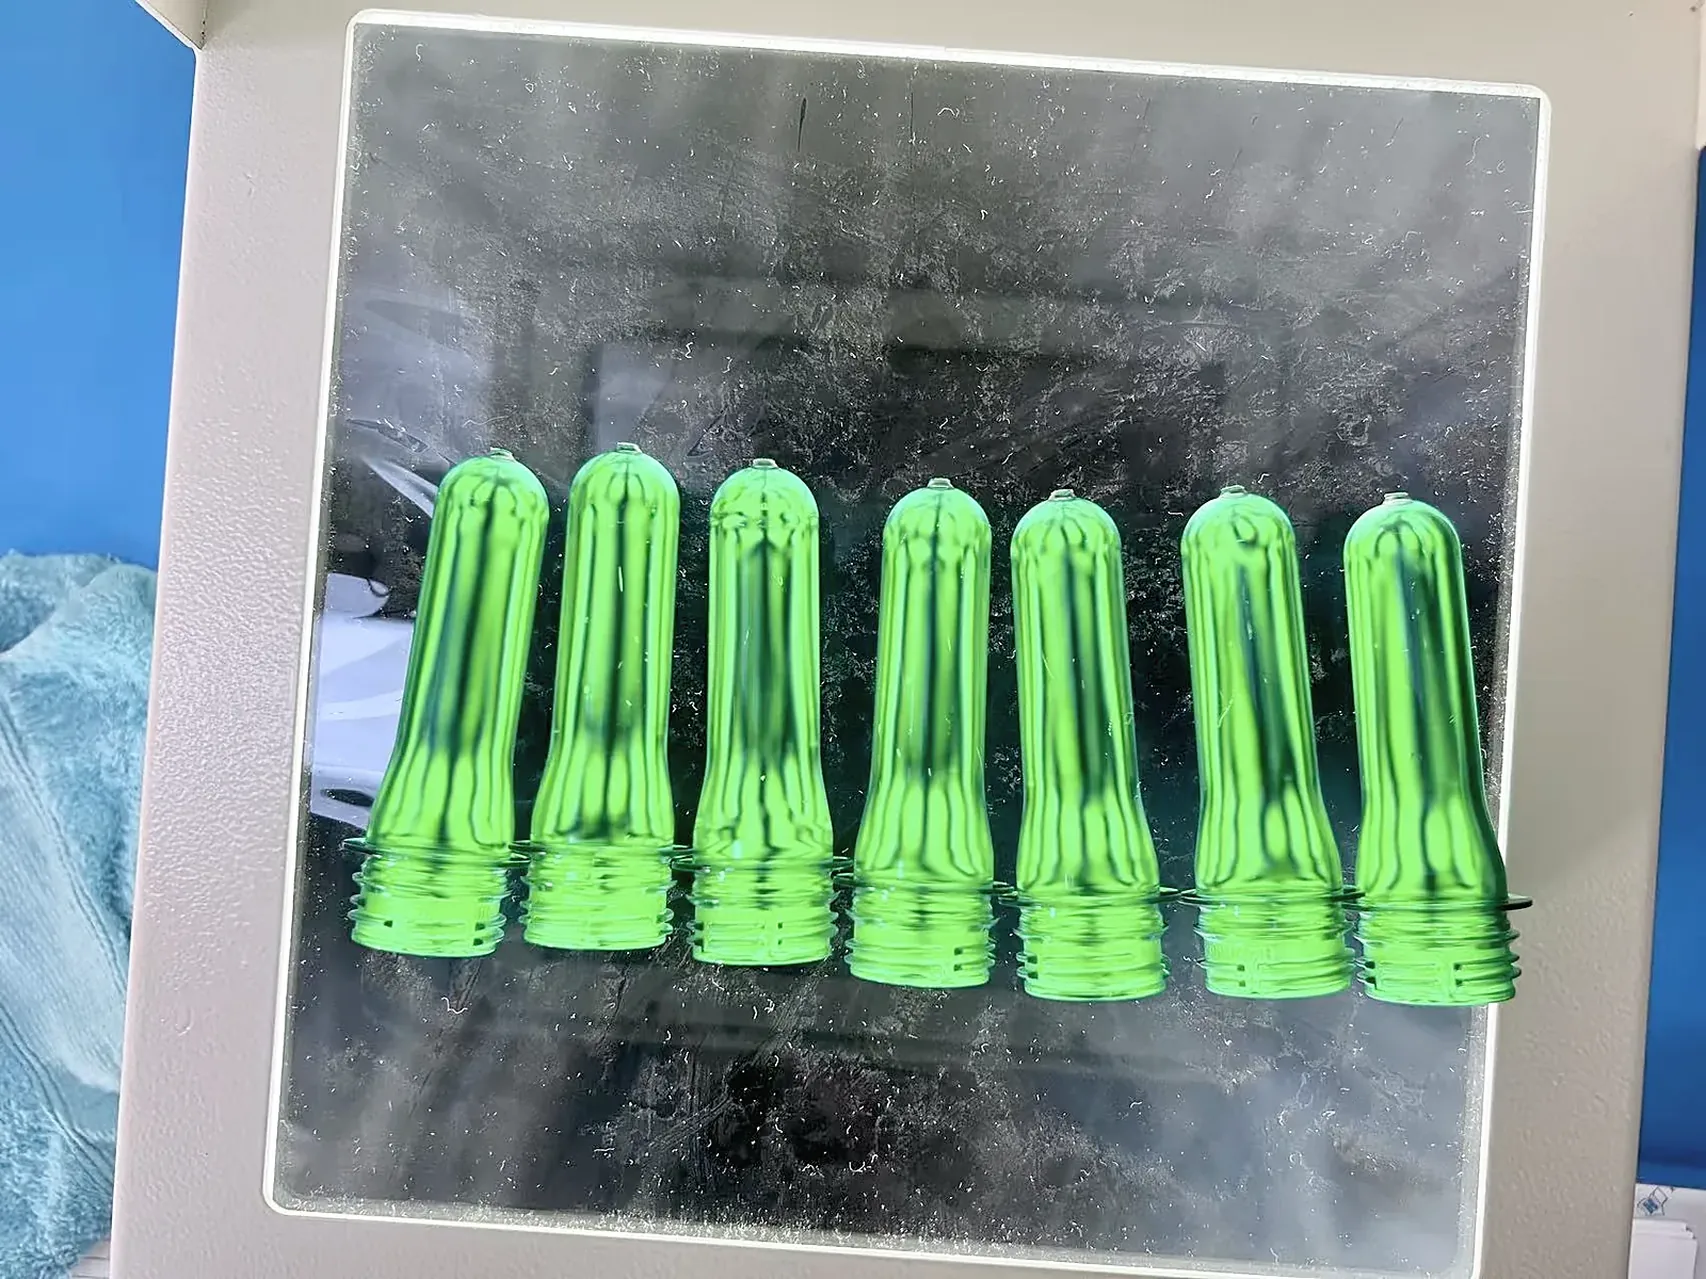
Чтобы проверить качество ПЭТ-преформ, сравните образцы из всех гнёзд с чертежом преформы и стандартом заказчика. Шесть проверок охватывают большинство проблем:
- 1. Масса
- Общая масса впрыска и масса из каждого гнезда.
- 2. Горловина
- Резьба, уплотнительная поверхность и опорное кольцо по чертежу горловины.
- 3. Стенка и соосность
- Равномерная стенка по всей окружности, пуансон по центру.
- 4. Прозрачность и цвет
- Без белого помутнения, полос и разницы в цвете.
- 5. Загрязнения и точка впрыска
- Без чёрных точек, пузырей и посторонних частиц; короткая чистая точка впрыска.
- 6. Результат выдува
- Пробные бутылки, выдутые из преформ, соответствуют спецификации бутылки.
Почему качество преформы так важно
Горловина окончательна уже при выходе преформы из формы, поэтому дефект горловины превращается в протекающую или плохо укупоренную бутылку. Корпус определяет, как выдувается бутылка: неравномерная стенка или мутная зона проявляются как тонкие места, слабые бутылки или брак на выдувной машине.
К тому же преформы отливают сразу много. Изношенная горловая полуматрица или холодное сопло горячего канала в одном гнезде даёт дефект в каждом цикле, пока его не обнаружат, поэтому результаты контроля всегда ведут по номерам гнёзд.
Что проверять на ПЭТ-преформе
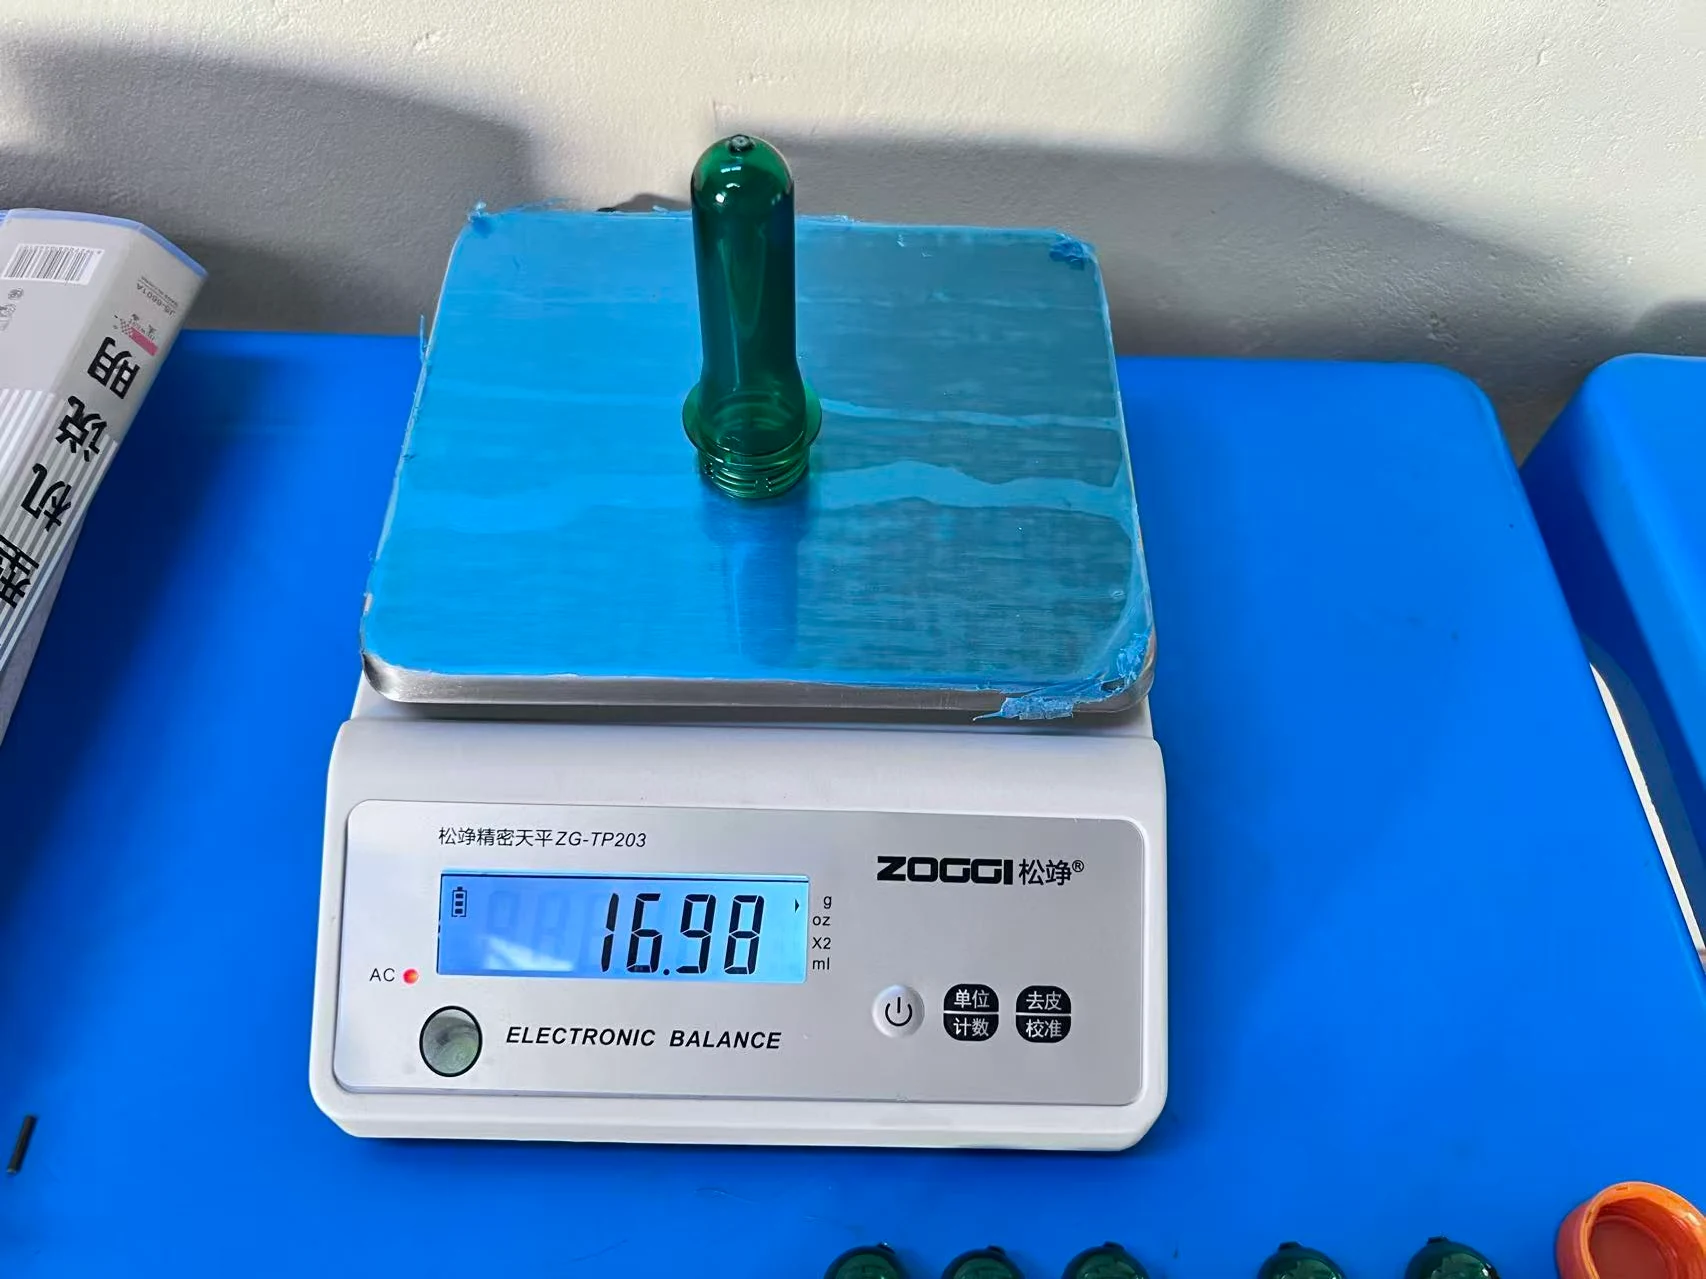
- Масса
- Взвешивайте весь впрыск и отдельные преформы по номерам гнёзд. Масса впрыска показывает стабильность машины; разница между гнёздами указывает на пресс-форму и горячий канал.
- Размеры горловины
- Проверяйте диаметр резьбы, уплотнительную поверхность, опорное кольцо и высоту штангенциркулем, проходными и непроходными калибрами или проектором профиля. Допуски берутся из чертежа горловины.
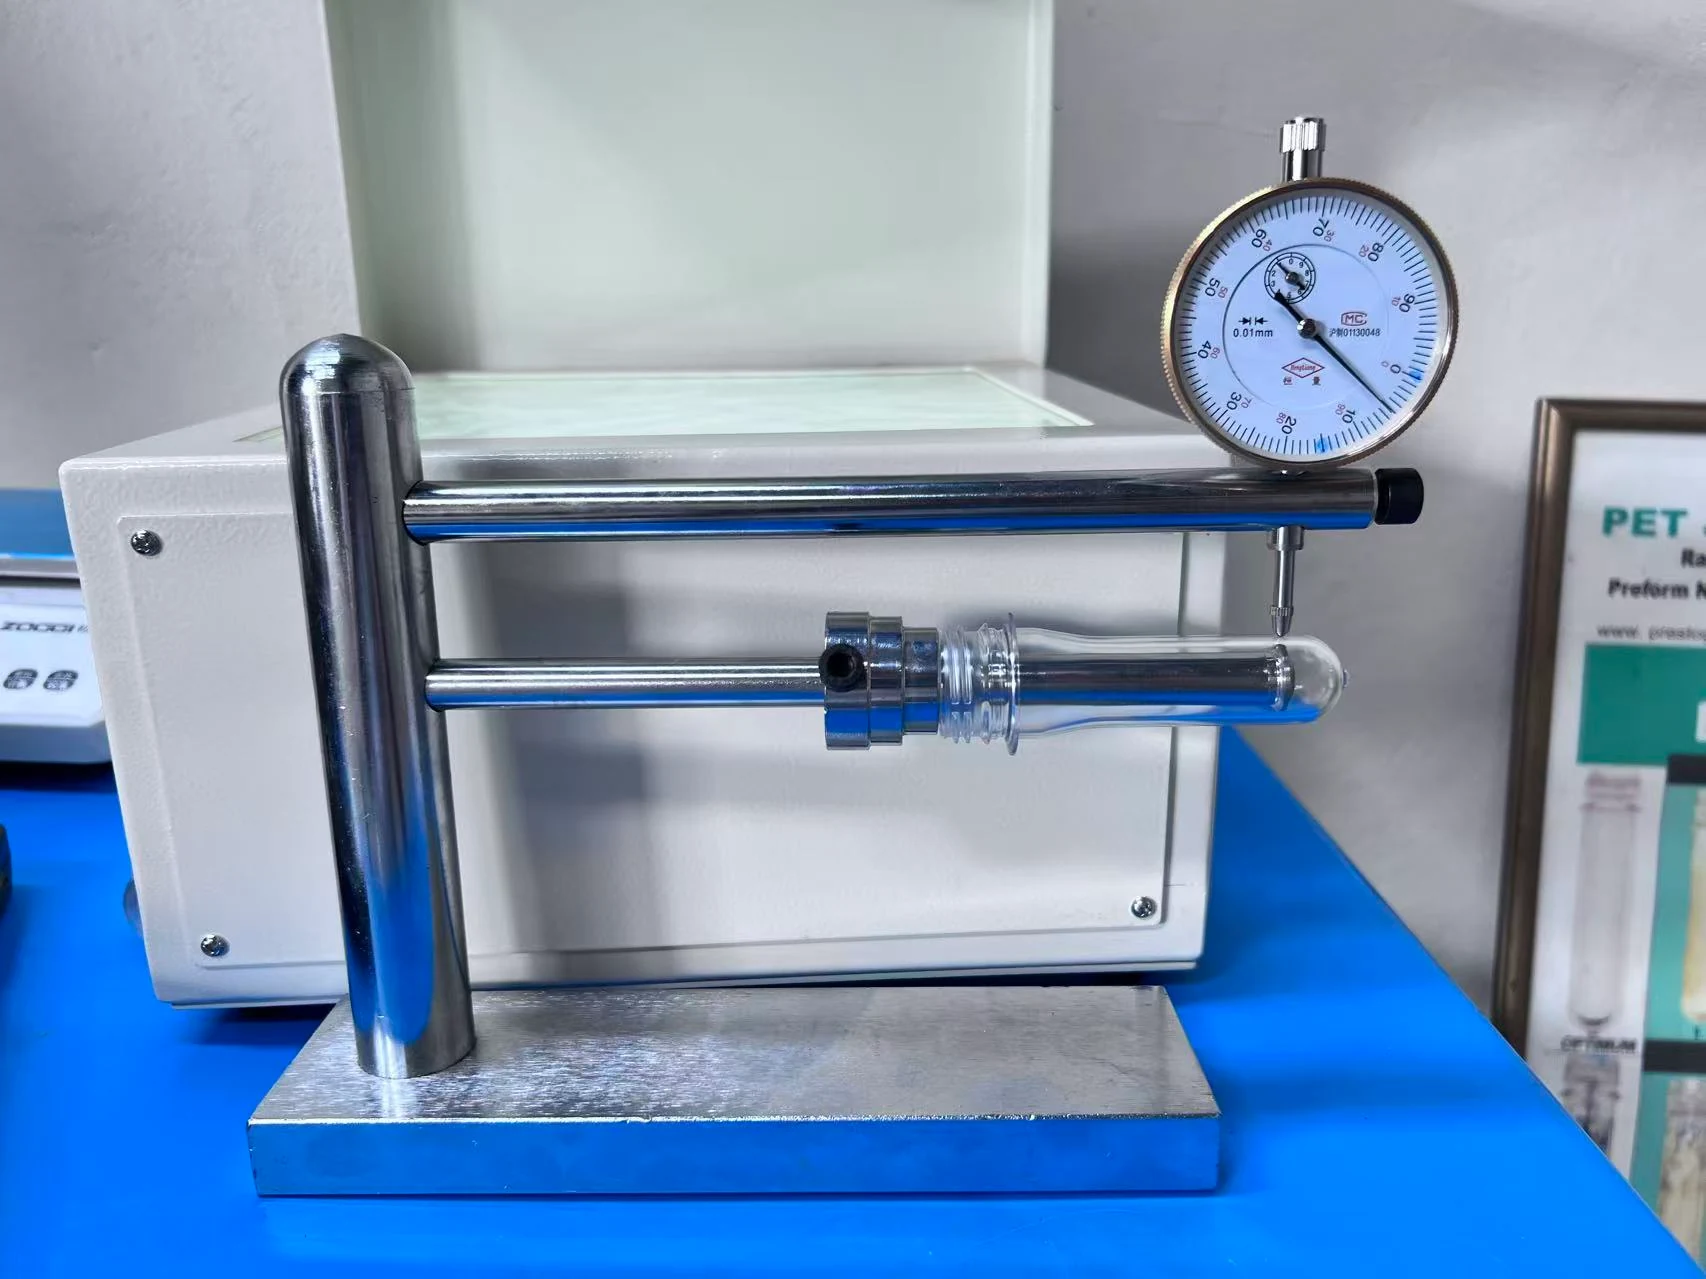
- Длина, толщина стенки и соосность
- Измерьте общую длину и стенку по окружности. Если с одной стороны стенка толще, пуансон смещён (смещение пуансона), и стенки бутылки получатся неравномерными.
- Прозрачность, цвет и кристалличность
- Ищите белое помутнение, особенно у точки впрыска и горловины, и сравнивайте цвет между гнёздами и с утверждённым образцом.
- Загрязнения
- Ищите чёрные точки, посторонние частицы и пузыри на световом столе или на тёмном фоне.
- Зона точки впрыска
- Проверьте длину точки впрыска, нити, отверстия и белые закристаллизованные пятна. Точка впрыска становится центром дна бутылки.
- Напряжения
- Полярископ показывает внутренние напряжения в виде цветных или тёмных полос. Сравнивайте с утверждённым образцом: картина зависит от конструкции преформы, и без эталона её трудно оценить.
- Пробный выдув
- Выдуйте пробные бутылки на том процессе, где будут работать преформы. Преформа может пройти собственные проверки и всё же плохо выдуваться.
Методы и средства контроля
Большинство заводов сочетают ручные проверки у машины с лабораторными проверками образцов. На крупных производствах добавляют камерный контроль на конвейере. Выбирайте метод по тому, что он выявляет, и по нужной частоте:
| Метод | Что выявляет | Когда уместен |
|---|---|---|
| Прецизионные весы | Колебания массы впрыска и гнёзд | На любом заводе, при запуске и в течение каждой смены |
| Штангенциркуль и проходные/непроходные калибры горловины | Горловина, опорное кольцо и длина вне допуска | На любом заводе, на образцах из каждого гнезда |
| Толщиномер стенки и прибор контроля соосности | Неравномерная стенка, смещение пуансона | Запуск, смена формы и регулярный отбор проб |
| Световой стол и визуальный осмотр | Помутнение, точки, пузыри, цветные полосы, дефекты точки впрыска | Постоянно, у машины |
| Полярископ | Картина напряжений и отличия от утверждённого образца | Запуск, изменения процесса и рекламации |
| Встроенный камерный контроль | Визуальные и часть размерных дефектов на каждой преформе | Крупносерийное производство с требованием 100 % контроля |
| Пробный выдув | Поведение преформы в бутылке | Новые пресс-формы, новые партии сырья и приёмка |
Дефекты ПЭТ-преформ: сырьё и сушка
Один и тот же симптом может иметь несколько источников. В таблицах ниже указано, где искать в первую очередь, а не единственная причина. Если дефект требует настройки процесса, устранение неполадок процесса описано в руководстве по литью ПЭТ под давлением.
| Дефект | Как выглядит | Где искать в первую очередь |
|---|---|---|
| Пузыри или серебристые полосы | Мелкие пузыри в стенке, серебристые полосы на поверхности | Влажность сырья и работа сушилки |
| Помутнение всей преформы | Мутный корпус, потеря прозрачности во всех гнёздах | Сушка, смена партии сырья и доля дроблёнки |
| Хрупкие преформы | Трещины у точки впрыска или горловины при падении или сжатии | Влажность сырья, избыток дроблёнки, перегретый расплав |
| Пожелтение | Жёлтый оттенок по сравнению с утверждённым образцом | Температура и время сушки, дроблёнка, термическая история расплава |
| Цветные полосы | Полосы или разница в оттенке | Дозирование мастербатча, совместимость носителя и смешивание |
| Посторонние частицы | Видимые включения в стенке | Хранение сырья, открытые ёмкости, дроблёнка и транспортировка |
Дефекты ПЭТ-преформ: машина и процесс
| Дефект | Как выглядит | Где искать в первую очередь |
|---|---|---|
| Недолив | Неполная резьба или опорное кольцо во всех гнёздах | Доза, настройки впрыска и переключения |
| Колебания массы впрыска | Общая масса меняется от впрыска к впрыску | Набор дозы шнеком, состояние обратного клапана, давление выдержки |
| Чёрные точки | Тёмные частицы, часто после остановок или смены цвета | Деградировавший материал в цилиндре или горячем канале, время пребывания, продувка |
| Подгары | Коричневые или жёлтые следы у точки впрыска | Температура расплава, время пребывания, сдвиг в сопле |
| Облой во всех гнёздах | Тонкие плёнки по линии разъёма или на горловине | Усилие смыкания относительно давления впрыска и выдержки |
| Белые закристаллизованные зоны | Непрозрачные белые участки в корпусе или у точки впрыска | Время охлаждения и температура охлаждённой воды |
| Овальность преформ | Корпус или горловина некруглые | Время охлаждения и обращение с ещё горячей преформой |
Дефекты ПЭТ-преформ: пресс-форма
| Дефект | Как выглядит | Где искать в первую очередь |
|---|---|---|
| Разброс массы между гнёздами | Одни и те же гнёзда всегда тяжелее или легче | Температуры зон горячего канала, состояние сопел и игольчатых затворов |
| Смещение пуансона, неравномерная стенка | Стенка толще с одной стороны; неравномерные стенки бутылки | Соосность пуансона, охлаждение пуансона, износ центрирующих конусов |
| Дефекты точки впрыска | Длинная точка, нити, отверстие или белое пятно у точки впрыска | Состояние затвора и наконечника сопла, охлаждение литниковой зоны |
| Облой на горловине или повреждённая резьба | Плёнки вдоль разъёма резьбы, деформированная резьба | Износ, повреждение или несоосность горловых полуматриц |
| Водяные следы | Волны или следы на поверхности | Конденсат на холодных поверхностях формы во влажном воздухе |
| Царапины | Риски на корпусе или горловине | Выталкивание, съёмное кольцо и обращение при съёме |
Дефект, который появляется в одном или нескольких гнёздах, обычно указывает на пресс-форму или горячий канал; дефект во всех гнёздах обычно указывает на сырьё или настройки машины.
Отбор проб: как часто и сколько
Если у заказчика есть свой стандарт, следуйте ему. Если нет, большинство заводов строят план вокруг следующих моментов:
- При запуске
- Полный впрыск, проверенный гнездо за гнездом, до выпуска продукции.
- В течение каждой смены
- Регулярные проверки массы и внешнего вида, полные размерные проверки с заданной периодичностью.
- Ротация гнёзд
- За день или неделю проверяются все номера гнёзд, а не только первые.
- После любых изменений
- Новая партия сырья, смена цвета, обслуживание формы, остановка или изменение процесса.
- Контрольные образцы
- Храните маркированные образцы каждой партии для рекламаций и сравнения.
Чек-лист контроля ПЭТ-преформ
Распечатайте эту таблицу и адаптируйте периодичность и допуски к чертежу вашей преформы и стандарту заказчика.
| Параметр | Метод | Инструмент | Периодичность (пример) | Запись |
|---|---|---|---|---|
| Масса впрыска | Взвесить весь впрыск | Прецизионные весы | При запуске, затем каждые несколько часов | Масса, время, партия |
| Масса по гнёздам | Взвесить по номерам гнёзд | Прецизионные весы | При запуске и ежедневная ротация | Масса по каждому гнезду |
| Горловина | Измерить резьбу, уплотнительную поверхность, опорное кольцо | Штангенциркуль, проходные/непроходные калибры | При запуске и каждую смену | Годен/не годен или значения по гнёздам |
| Длина и стенка | Измерить длину и стенку по окружности корпуса | Высотомер, толщиномер | При запуске и ежедневно | Значения по гнёздам |
| Внешний вид | Помутнение, точки, пузыри, цвет | Световой стол | Постоянно | Найденные дефекты, номер гнезда |
| Точка впрыска | Длина, отверстия, белые пятна | Визуально, штангенциркуль | Каждую смену | Годен/не годен по гнёздам |
| Напряжения | Сравнить с утверждённым образцом | Полярископ | При запуске и после изменений | Годен/не годен, фото |
| Пробный выдув | Выдуть пробные бутылки | Выдувная машина | Новая форма, новая партия сырья, приёмка | Результаты по бутылке |
Контроль преформ при испытаниях пресс-формы и приёмке
Новую пресс-форму или машину принимают по преформам, поэтому план контроля нужно согласовать до испытаний. HWAMDA фиксирует массу преформы, число гнёзд и время цикла при испытаниях пресс-форм заказчиков перед отгрузкой.
Заранее согласуйте: чертёж преформы и допуск по массе, стандарт горловины и калибры, целевой цикл, число работающих гнёзд, сколько пробных впрысков сохраняется, как маркируются гнёзда и будут ли выдуваться пробные бутылки.
FAQ
Частые вопросы
Как проверить качество ПЭТ-преформы?
Отберите образцы из всех гнёзд и проверьте массу, размеры горловины, толщину стенки и соосность, прозрачность и цвет, загрязнения и точку впрыска, затем выдуйте пробные бутылки. Сравните результаты с чертежом преформы и стандартом заказчика и записывайте их по номерам гнёзд.
Откуда берутся чёрные точки в ПЭТ-преформах?
Чаще всего это деградировавший ПЭТ, который слишком долго находился в горячей зоне — в цилиндре, обратном клапане, сопле или горячем канале — и отрывается, нередко после остановок или смены цвета. Другой частый источник — загрязнённое сырьё или дроблёнка.
Почему некоторые преформы мутные или белые у точки впрыска?
Белое помутнение у точки впрыска — обычно закристаллизованный ПЭТ из-за недостаточного охлаждения этой зоны или слишком горячей литниковой зоны. Помутнение всей преформы скорее указывает на влажность, деградацию сырья или охлаждение в целом.
Почему масса преформ различается по гнёздам?
Если одни и те же гнёзда всегда тяжелее или легче, проверьте температуры зон горячего канала, состояние сопел и затворов и охлаждение гнёзд. Если плавает общая масса впрыска, проверьте машину: набор дозы шнеком, обратный клапан и давление выдержки.
Зачем нужен полярископ при контроле преформ?
Полярископ показывает внутренние напряжения в прозрачном ПЭТ в виде цветных или тёмных узоров. Его используют, чтобы сравнивать серийные преформы с утверждённым образцом: изменение картины может указывать на изменение процесса или пресс-формы.
Как часто нужно контролировать преформы?
Следуйте стандарту заказчика. Распространённый подход — полная проверка по всем гнёздам при запуске, регулярные проверки массы и внешнего вида каждую смену, ротация, со временем охватывающая все гнёзда, и повторная проверка после любой смены партии сырья, цвета, пресс-формы или процесса.