 HWAMDA
Производство стандартных стаканов
Основное внимание — заполнению, охлаждению, извлечению стакана и требуемому способу сбора изделий.
- 01Литьё стакана
- 02Съём
- 03Укладка / сбор
СНАЧАЛА СТАКАН. ЗАТЕМ ПРОИЗВОДСТВЕННАЯ ЯЧЕЙКА.
Высокоскоростное литьё тонкостенных стаканов под давлением с конфигурацией под вашу конструкцию стакана, пресс-форму, ТПА, автоматизацию, охлаждение и целевую производительность.
01 / НАЧНИТЕ С ИЗДЕЛИЯ
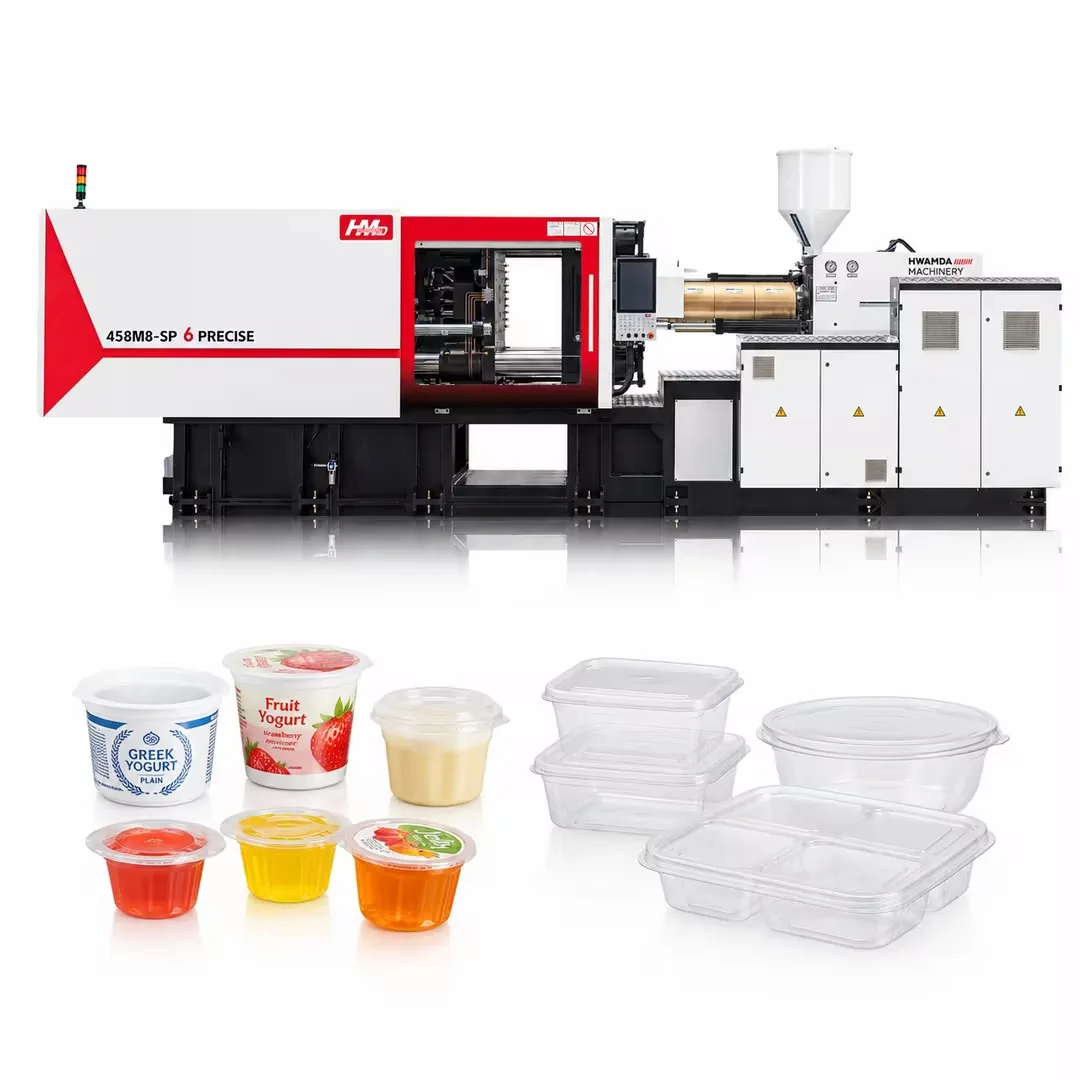
Для литых пластиковых стаканов борт, корпус и дно важны не меньше, чем номинальный объём. Пришлите реальное изделие, которое вы хотите выпускать.
Проработайте профиль стакана, борт и сопряжение с запайкой или крышкой.
Проработайте дно, переходы стенок и требования к извлечению.
Пришлите фото или чертёж. Мы оценим пригодность изделия для литья под давлением и подберём под него производственную ячейку.
Прислать спецификацию стакана02 / ЗАПОЛНЕНИЕ И БЫСТРОДЕЙСТВИЕ
Не каждому стакану нужен высокоскоростной ТПА. Литьё тонкостенных стаканов становится сложнее по мере уменьшения толщины стенки, удлинения пути течения или роста требований к количеству гнёзд и производительности.
Высокоскоростное литьё стаканов — системная задача, а не просто более высокая скорость впрыска.
03 / СОСТАВЬТЕ ТЗ
Начинайте с изделия, а не с усилия смыкания ТПА. Целевая производительность — исходный параметр, который оценивается вместе со стаканом и пресс-формой.
04 / ВЫБОР ТПА
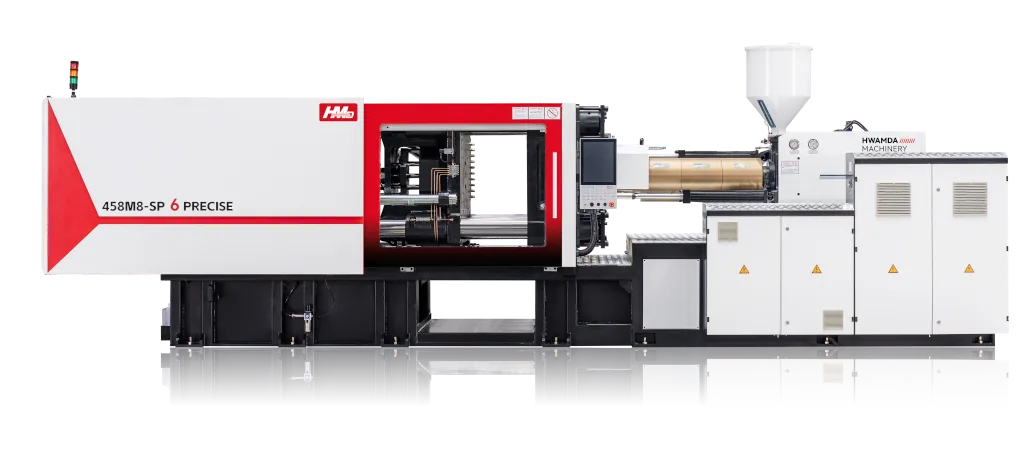
Термопластавтомат для производства стаканов должен обеспечивать необходимые возможности заполнения и при этом вмещать пресс-форму и её интерфейсы съёма изделий.
05 / СОГЛАСОВАНИЕ ТПА И ПРЕСС-ФОРМЫ
Конструкцию стакана, пресс-форму и ТПА следует прорабатывать вместе. Поставка и подбор пресс-формы начинаются с чертежа изделия и планируемого производственного маршрута.
Геометрия стакана, борт, посадка крышки и переходы стенок.
Расположение гнёзд, литниковая система / впуск, баланс заполнения, вентиляция и охлаждение.
Способ выталкивания, доступ робота и совместимость с IML, если требуется.
06 / ГНЁЗДА И ПРОИЗВОДИТЕЛЬНОСТЬ
Сравнивайте варианты гнёздности с целевой производительностью и доступным производственным временем. Каждое изменение влияет на оборудование вокруг пресс-формы.
07 / ВЫБЕРИТЕ ПРОИЗВОДСТВЕННЫЙ МАРШРУТ
Определитесь с видом декорирования до утверждения концепции пресс-формы и автоматизации.
Основное внимание — заполнению, охлаждению, извлечению стакана и требуемому способу сбора изделий.
Добавьте согласованную подачу и укладку этикеток. Этикетку, интерфейс пресс-формы, съём изделий и последовательность работы ТПА нужно прорабатывать вместе.
08 / СЪЁМ И ПЕРЕМЕЩЕНИЕ ИЗДЕЛИЙ
Подтвердите, как стакан извлекается, выходит из зоны пресс-формы и попадает на следующую операцию. При необходимости проработайте удаление литника и требуемый интерфейс укладки или конвейера.
Концептуальная последовательность: смыкание пресс-формы разрешается только после выхода робота из зоны и выполнения условий защитных блокировок. Окончательные временные параметры движений зависят от выбранной ячейки.
09 / ОХЛАЖДЕНИЕ
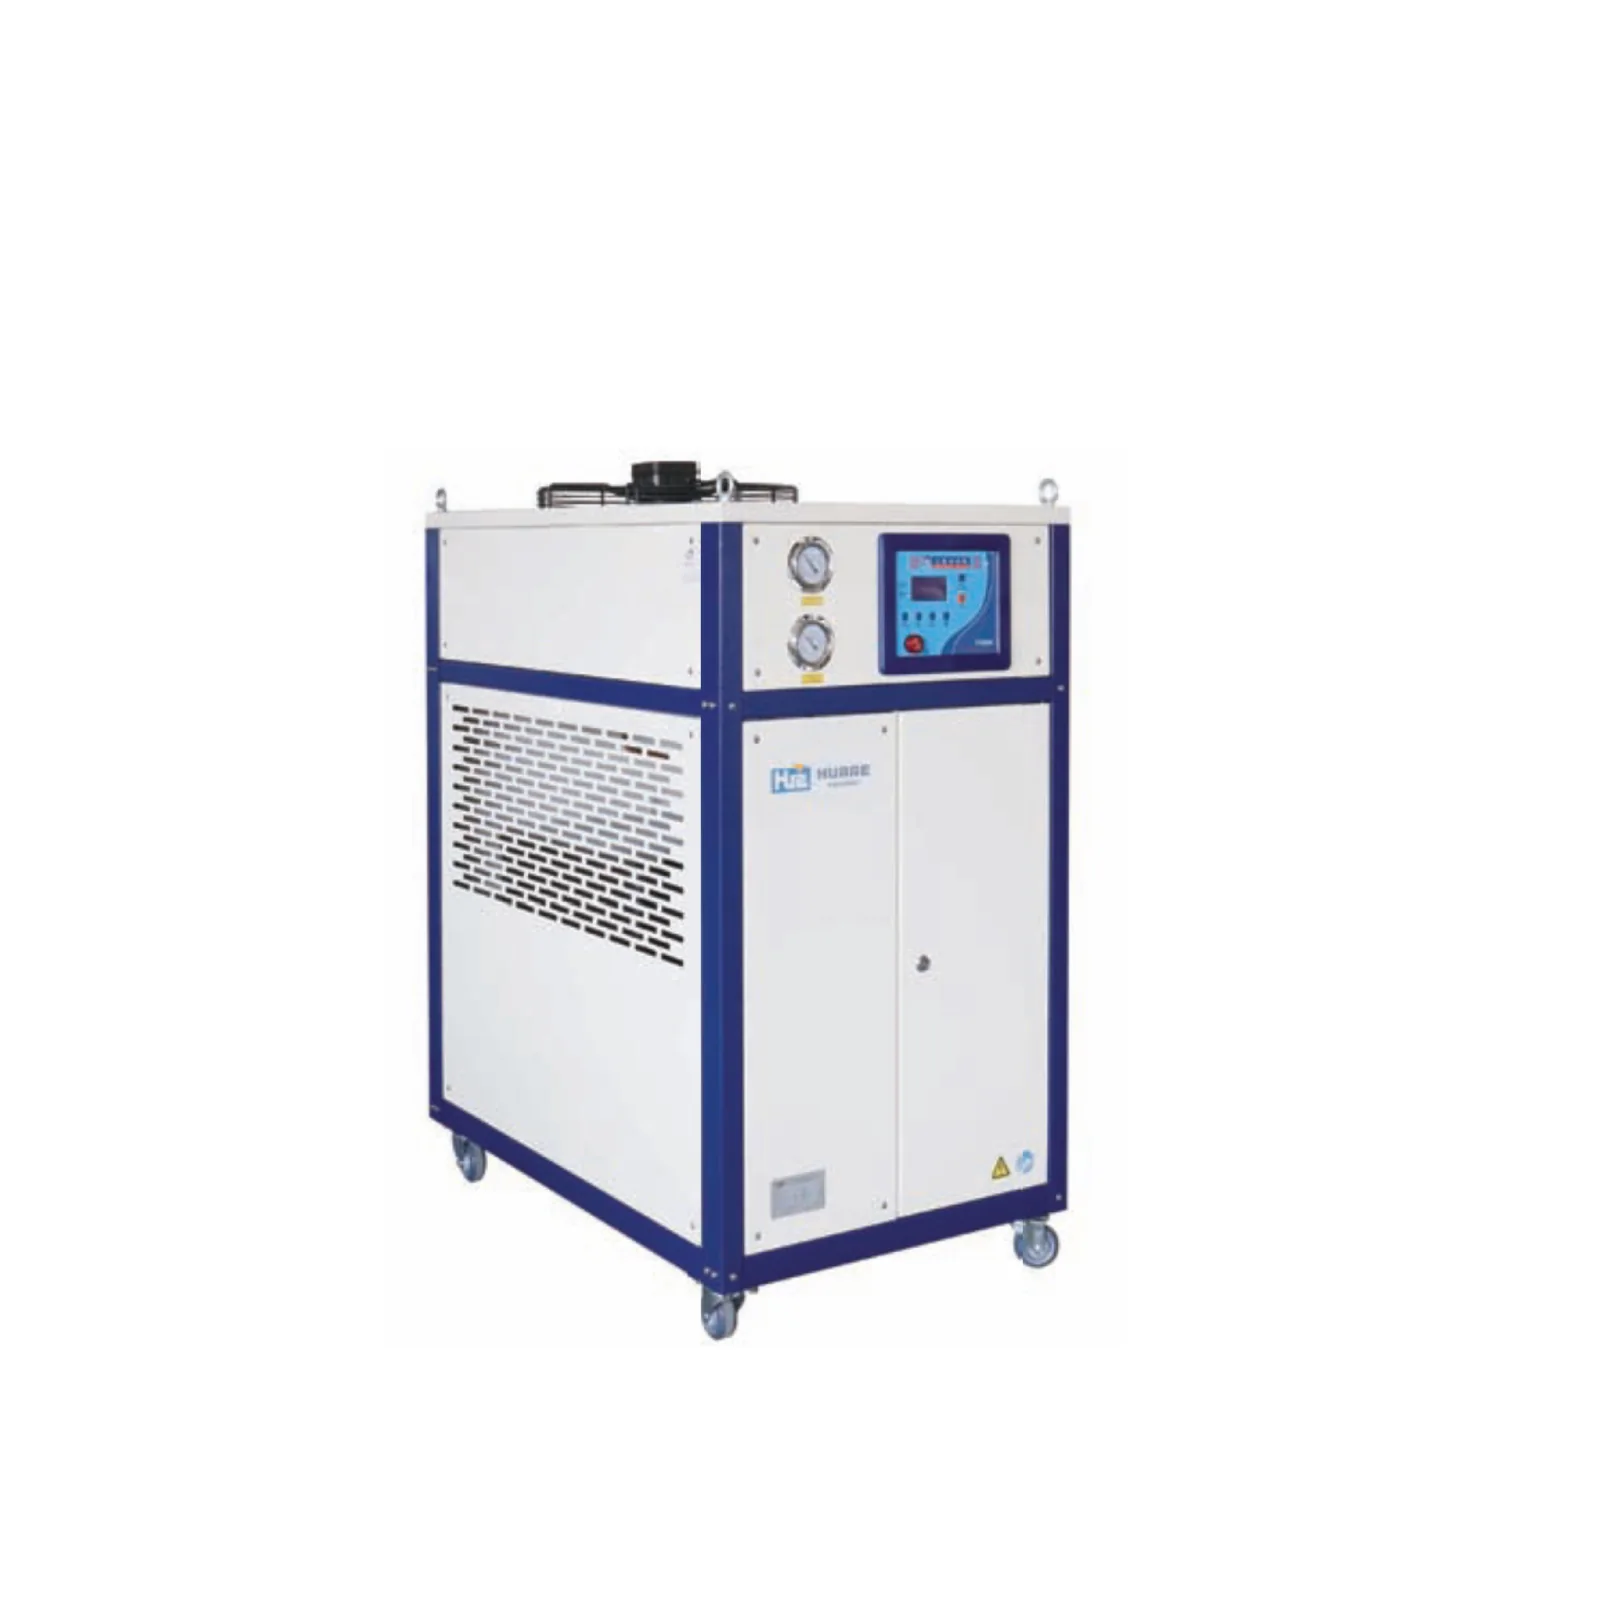
Одной скоростью ТПА не устранить ограничения по охлаждению. Оценивайте тепловую нагрузку пресс-формы и контуры охлаждения с учётом извлечения изделия, стабильности размеров и повторяемости цикла.
Конфигурацию охлаждения определяют требуемые параметры воды, возможности заводской системы и полимер. Чиллер и термостат пресс-формы выполняют разные функции; их сочетание и мощность не выводятся из одного объёма стакана.
Оборудование охлаждения и вспомогательное оборудование10 / ПОДАЧА МАТЕРИАЛА
Необходимость сушки зависит от марки полимера и его влажности. Подтвердите требования к материалу до выбора сушилки или системы подачи.
Проработайте бункер и загрузчик исходя из расхода материала и схемы подачи для одного ТПА.
Централизованная система транспортировки прорабатывается отдельно, с учётом маршрутов материала, количества ТПА и планировки цеха.
11 / КОМПЛЕКСНАЯ ПРОИЗВОДСТВЕННАЯ ЯЧЕЙКА
HWAMDA может сконфигурировать выбор ТПА, подбор пресс-формы, автоматизацию и вспомогательное оборудование под ваш стакан и целевую производительность.
Термопластавтомат + пресс-форма для стакановКонцептуальная схема связей оборудования. Охлаждение — вспомогательный контур, а не этап, через который проходят стаканы.
12 / ВАША ОТПРАВНАЯ ТОЧКА
Пришлите чертёж изделия, полимер и целевую производительность. Сначала разрабатывается концепция пресс-формы, затем согласуются возможности ТПА, охлаждение, автоматизация и подача материала.
Спланировать новую ячейку для производства стакановПришлите габариты и массу пресс-формы, количество гнёзд, данные изделия и требования к впрыску, если известны. Укажите имеющийся ТПА и целевую производительность.
Помимо физической совместимости, проверяются интерфейсы заполнения, охлаждения, выталкивания и съёма изделий.
Проверить вашу пресс-форму для стаканов с высокоскоростным ТПА HWAMDA13 / ПРОРАБОТКА ПРОЕКТА СТАКАНОВ
Согласуйте требования к приёмке стаканов и проверьте выбранную конфигурацию «ТПА — пресс-форма — съём изделий».
Сверьте условия испытаний, результат отливки стаканов, конфигурацию ТПА и пресс-формы и последовательность съёма изделий с согласованным ТЗ проекта.
14 / ВОПРОСЫ ПОКУПАТЕЛЕЙ
Начните с материала стакана, размеров, массы, толщины стенки, варианта гнёздности и целевой производительности. Чтобы выбрать ТПА для пластиковых стаканов, оценивайте вместе параметры впрыска, площадь проекции, пространство под пресс-форму и доступ для съёма изделий.
Тонкие стенки, длинный путь течения, многогнёздные формы и высокая целевая производительность повышают требования к заполнению и быстродействию ТПА. Не каждому стакану нужен высокоскоростной ТПА: требования определяют стакан и пресс-форма.
Толщина стенки и длина течения определяют требования к заполнению. Количество гнёзд влияет на общую массу впрыска, площадь проекции, габариты пресс-формы, тепловую нагрузку на охлаждение и требования к съёму изделий. Оценивайте эти факторы вместе, а не как независимые предельные значения.
Сравнивайте варианты гнёздности с требуемой производительностью, доступным производственным временем, геометрией стакана и ограничениями ТПА и пресс-формы. Больше гнёзд — не всегда лучше: баланс заполнения, охлаждение, извлечение и съём изделий должны оставаться реализуемыми.
Пришлите габариты и массу пресс-формы, количество гнёзд, чертёж изделия и данные имеющегося ТПА. Проверяются крепление и пространство под пресс-форму, а также параметры впрыска, интерфейсы охлаждения, выталкивания и автоматизации.
IML можно рассматривать, если это позволяют конструкция стакана и требования к этикетке. Пресс-форму, подачу этикеток, точность укладки, съём изделий и последовательность работы ТПА нужно согласовать как единый производственный маршрут.
Выбор зависит от тепловой нагрузки пресс-формы, полимера, условий эксплуатации и системы водоснабжения для охлаждения на заводе. Чиллер и термостат пресс-формы выполняют разные функции; подходящее оборудование определяется при проработке проекта.
Начните с фото или чертежа стакана, материала и требуемой производительности. Размеры, масса, толщина стенки, пожелания по гнёздности, данные имеющейся пресс-формы или ТПА и требования к IML помогают определить конфигурацию. Заранее выбирать усилие смыкания ТПА не нужно.
HWAMDA может согласовать выбор ТПА, поставку и подбор пресс-формы, автоматизацию и вспомогательное оборудование под ваш проект стаканов. В предложении определяются выбранное оборудование, интерфейсы, объём поставки и требования к приёмке.
15 / ВАШ ПРОЕКТ СТАКАНОВ
Сообщите, какой стакан вы хотите производить. Фото или чертёж — хорошая отправная точка; добавьте технические данные, если они есть.
Выбирать усилие смыкания ТПА не требуется.
Производите контейнеры, а не стаканы? ↗