 HWAMDA
Como verificar a qualidade de uma pré-forma PET
Para verificar a qualidade das pré-formas PET, compare amostras de todas as cavidades com o desenho da pré-forma e com o padrão do cliente. Seis verificações cobrem a maioria dos problemas:
- 1. Peso
- Peso total da injeção e peso de cada cavidade.
- 2. Gargalo
- Rosca, superfície de vedação e anel de suporte em relação ao desenho do gargalo.
- 3. Parede e concentricidade
- Parede uniforme em toda a volta, com o macho centralizado.
- 4. Transparência e cor
- Sem névoa branca, estrias ou diferença de cor.
- 5. Contaminação e ponto de injeção
- Sem pontos pretos, bolhas ou partículas estranhas; ponto de injeção curto e limpo.
- 6. Resultado do sopro
- As garrafas de amostra sopradas a partir das pré-formas atendem à especificação da garrafa.
Por que a qualidade da pré-forma importa
O gargalo é definitivo quando a pré-forma sai do molde, então um defeito no gargalo vira uma garrafa que vaza ou é mal tampada. O corpo define como a garrafa é soprada: uma parede irregular ou uma área turva aparece como pontos finos, garrafas fracas ou refugos na sopradora.
Além disso, as pré-formas são feitas muitas de cada vez. Uma gaveta de gargalo gasta ou um bico frio do canal quente em uma cavidade produz um defeito a cada ciclo até ser encontrado; por isso a inspeção sempre acompanha os resultados pelo número da cavidade.
O que verificar em uma pré-forma PET
- Peso
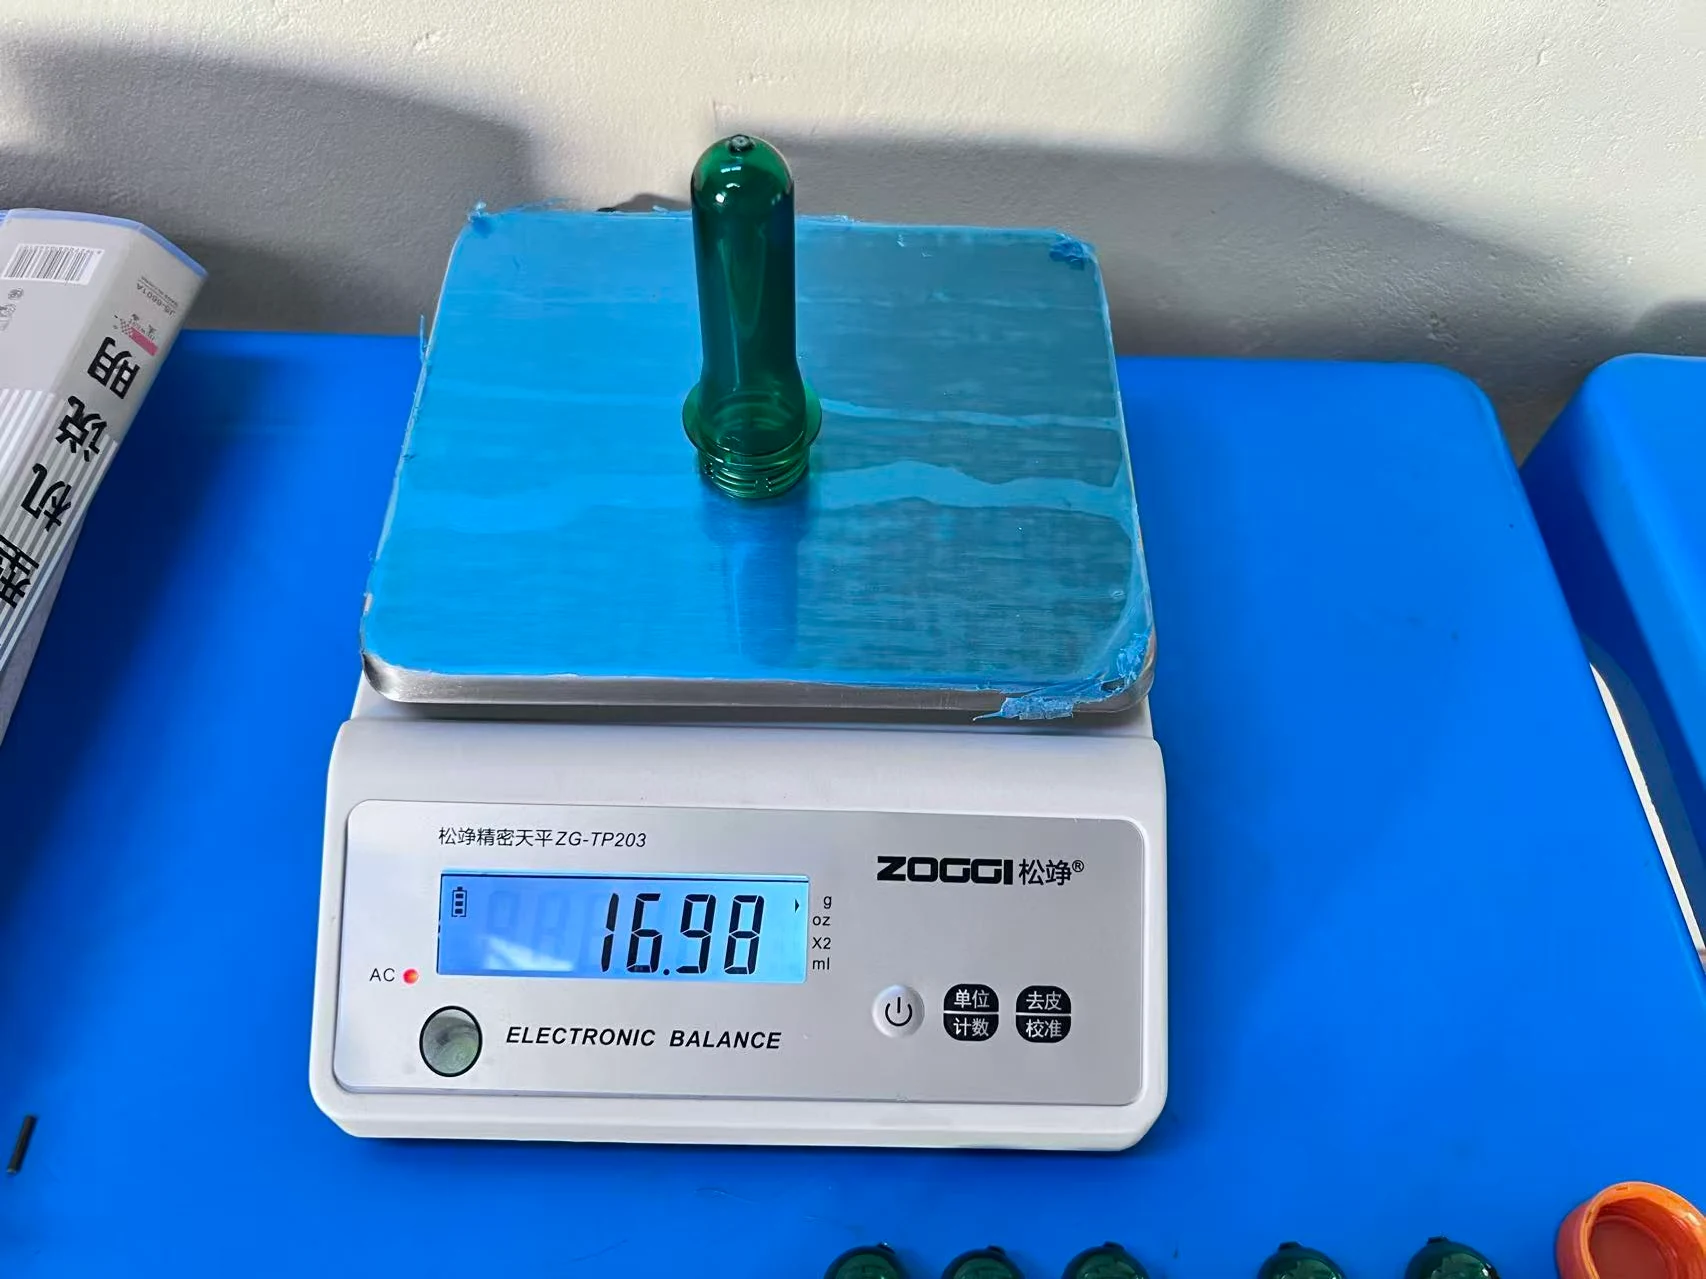
- Pese a injeção completa e pré-formas individuais pelo número da cavidade. O peso da injeção mostra a estabilidade da máquina; diferenças entre cavidades apontam para o molde e o canal quente.
- Dimensões do gargalo
- Verifique o diâmetro da rosca, a superfície de vedação, o anel de suporte e a altura com paquímetro, calibradores passa/não passa ou projetor de perfil. As tolerâncias vêm do desenho do gargalo.
- Comprimento, espessura de parede e concentricidade
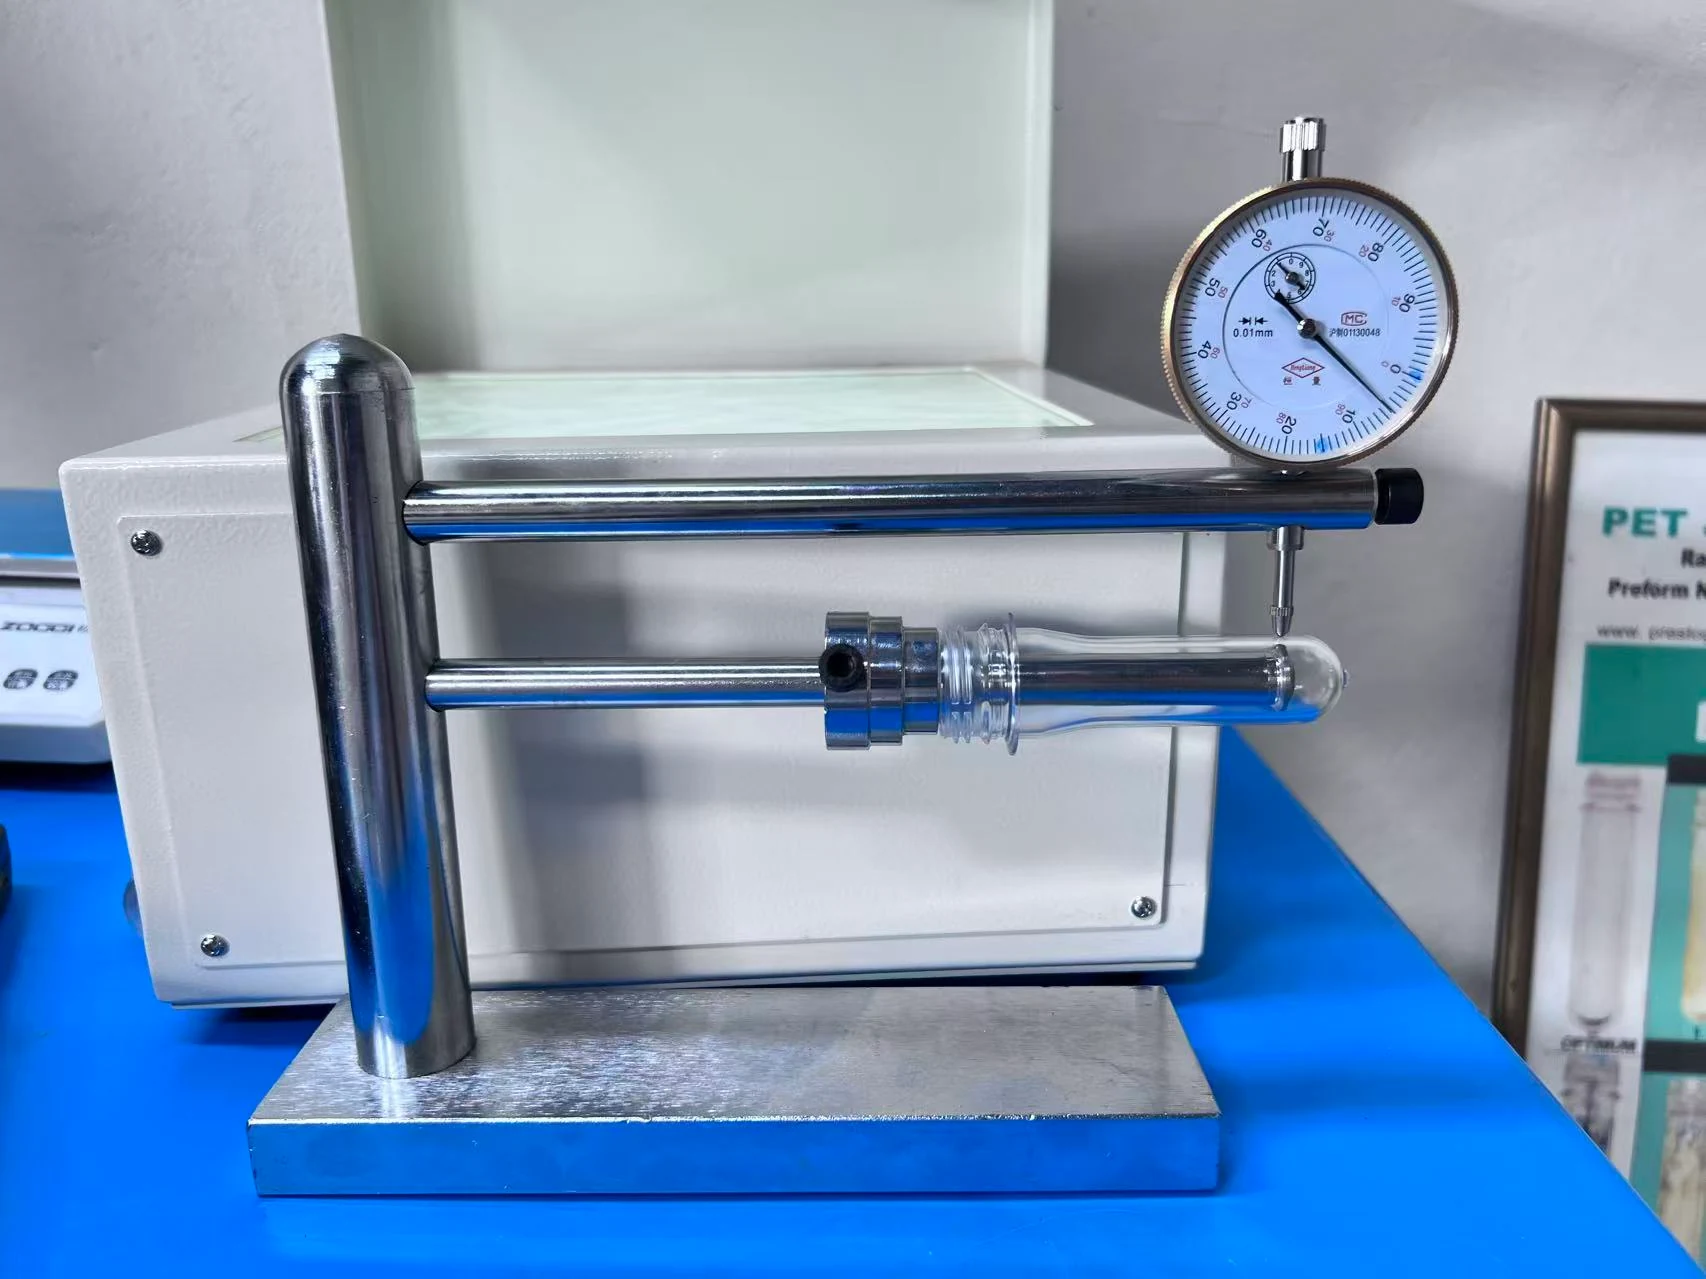
- Meça o comprimento total e a parede em toda a volta. Uma parede mais grossa de um lado indica macho descentralizado (deslocamento do macho), o que gera paredes de garrafa irregulares.
- Transparência, cor e cristalinidade
- Procure névoa branca, principalmente no ponto de injeção e no gargalo, e compare a cor entre cavidades e com uma amostra aprovada.
- Contaminação
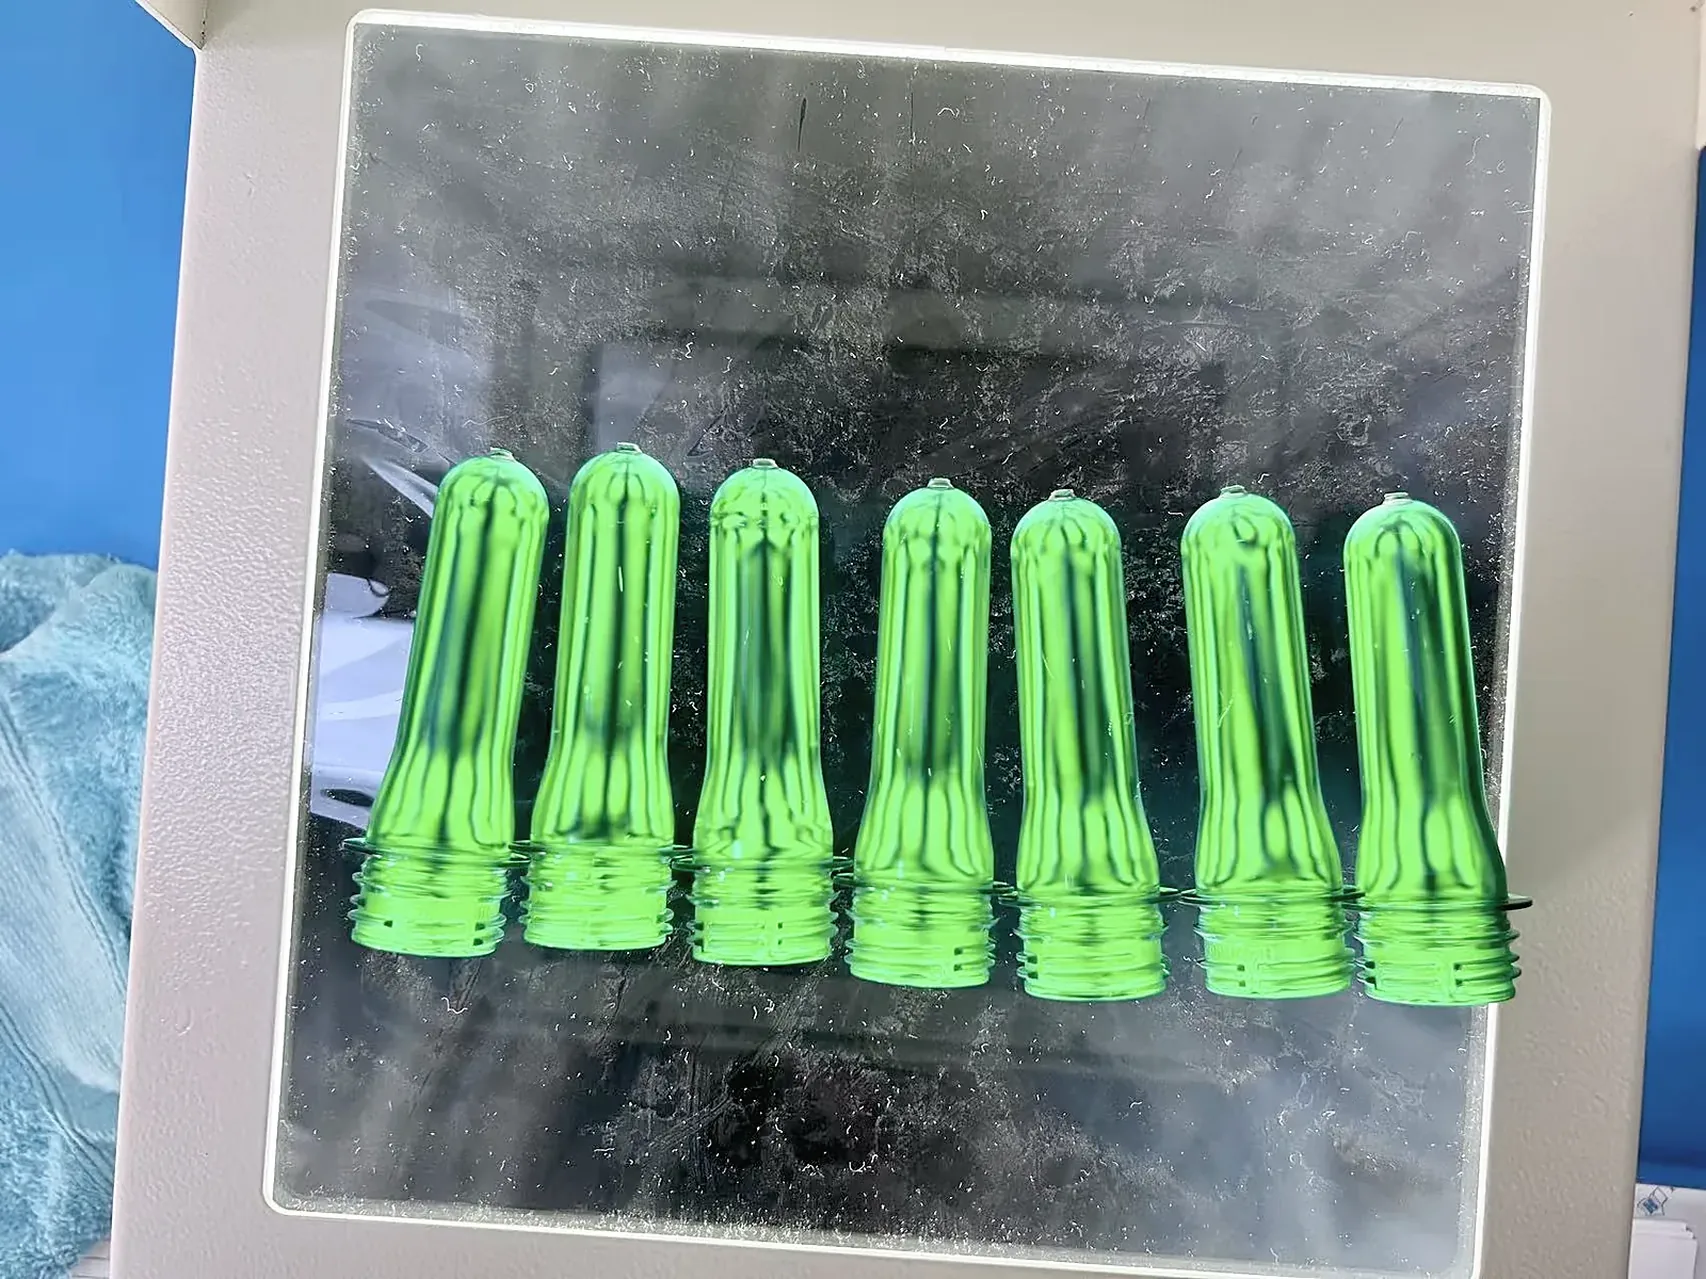
- Procure pontos pretos, partículas estranhas e bolhas em uma caixa de luz ou contra um fundo escuro.
- Área do ponto de injeção
- Verifique o comprimento do ponto de injeção, fios, furos e manchas brancas cristalizadas. O ponto de injeção vira o centro do fundo da garrafa.
- Tensões
- Um polariscópio mostra os padrões de tensão como faixas coloridas ou escuras. Compare com uma amostra aprovada: os padrões dependem do projeto da pré-forma e são difíceis de avaliar sem referência.
- Teste de sopro
- Sopre garrafas de amostra no processo de sopro previsto. Uma pré-forma pode passar nas próprias verificações e ainda assim soprar mal.
Métodos e ferramentas de inspeção
A maioria das fábricas combina verificações manuais junto à máquina com verificações de laboratório em amostras. Fábricas de grande volume acrescentam inspeção por câmera na esteira. Escolha o método pelo que ele detecta e pela frequência necessária:
| Método | O que detecta | Quando faz sentido |
|---|---|---|
| Balança de precisão | Variação de peso da injeção e das cavidades | Em todas as fábricas, na partida e ao longo de cada turno |
| Paquímetro e calibradores de gargalo passa/não passa | Gargalo, anel de suporte e comprimento fora de tolerância | Em todas as fábricas, em amostras de cada cavidade |
| Medidor de espessura de parede e concentricidade | Parede irregular, deslocamento do macho | Partida, troca de molde e amostragem periódica |
| Caixa de luz e inspeção visual | Névoa, pontos, bolhas, estrias de cor, defeitos do ponto de injeção | Continuamente, junto à máquina |
| Polariscópio | Padrões de tensão e mudanças em relação à amostra aprovada | Partida, mudanças de processo e reclamações |
| Inspeção por câmera em linha | Defeitos visuais e alguns dimensionais em cada pré-forma | Produção de grande volume que exige inspeção de 100% |
| Teste de sopro | Como a pré-forma se comporta como garrafa | Moldes novos, novos lotes de resina e aceitação |
Defeitos de pré-formas PET: material e secagem
Um mesmo sintoma pode ter várias origens. As tabelas abaixo indicam onde olhar primeiro, não uma causa única. Quando um defeito exige ajuste de processo, o guia de moldagem por injeção de PET trata da solução de problemas de processo.
| Defeito | O que se vê | Onde olhar primeiro |
|---|---|---|
| Bolhas ou estrias prateadas | Pequenas bolhas na parede, estrias prateadas na superfície | Umidade da resina e desempenho do secador |
| Névoa em toda a pré-forma | Corpo turvo, perda de transparência em todas as cavidades | Secagem, troca de lote de resina e proporção de moído |
| Pré-formas quebradiças | Trincas no ponto de injeção ou no gargalo ao cair ou apertar | Umidade da resina, excesso de moído, material superaquecido |
| Amarelamento | Tom amarelado em relação à amostra aprovada | Temperatura e tempo de secagem, moído, histórico térmico do material |
| Estrias de cor | Estrias ou diferenças de tonalidade | Dosagem de masterbatch, compatibilidade do veículo e mistura |
| Partículas estranhas | Inclusões visíveis na parede | Armazenamento da resina, recipientes abertos, moído e transporte |
Defeitos de pré-formas PET: máquina e processo
| Defeito | O que se vê | Onde olhar primeiro |
|---|---|---|
| Falha de enchimento | Rosca ou anel de suporte incompletos em todas as cavidades | Dose, ajustes de injeção e de comutação |
| Variação do peso da injeção | O peso total muda de uma injeção para outra | Dosagem da rosca, estado do anel de bloqueio, pressão de recalque |
| Pontos pretos | Partículas escuras, muitas vezes após paradas ou trocas de cor | Material degradado no cilindro ou no canal quente, tempo de residência, purga |
| Queimas | Marcas marrons ou amarelas perto do ponto de injeção | Temperatura do material, tempo de residência, cisalhamento no bico |
| Rebarba em todas as cavidades | Lâminas finas na linha de partição ou no gargalo | Força de fechamento em relação às pressões de injeção e recalque |
| Áreas brancas cristalizadas | Áreas brancas opacas no corpo ou no ponto de injeção | Tempo de resfriamento e temperatura da água gelada |
| Pré-formas ovalizadas | Corpo ou gargalo fora de redondo | Tempo de resfriamento e manuseio da pré-forma ainda quente |
Defeitos de pré-formas PET: molde
| Defeito | O que se vê | Onde olhar primeiro |
|---|---|---|
| Desequilíbrio de peso entre cavidades | As mesmas cavidades estão sempre mais pesadas ou mais leves | Temperaturas das zonas do canal quente, estado dos bicos e das válvulas |
| Deslocamento do macho, parede irregular | Parede mais grossa de um lado; paredes de garrafa irregulares | Alinhamento do macho, resfriamento do macho, desgaste dos cones de centragem |
| Defeitos do ponto de injeção | Ponto longo, fios, furo ou mancha branca no ponto de injeção | Estado da válvula e da ponta do bico, resfriamento do ponto de injeção |
| Rebarba no gargalo ou rosca danificada | Lâminas ao longo da partição da rosca, rosca deformada | Desgaste, dano ou alinhamento das gavetas do gargalo |
| Marcas d’água | Ondulações ou marcas na superfície | Condensação nas superfícies frias do molde com ar úmido |
| Riscos | Linhas no corpo ou no gargalo | Extração, anel extrator e manuseio na retirada |
Um defeito que aparece em uma ou poucas cavidades geralmente aponta para o molde ou o canal quente; um defeito em todas as cavidades geralmente aponta para o material ou os ajustes da máquina.
Amostragem: com que frequência e quantas peças
Siga o padrão do seu cliente quando ele existir. Quando não existir, a maioria das fábricas monta o plano em torno destes momentos:
- Na partida
- Uma injeção completa, verificada cavidade por cavidade, antes de liberar a produção.
- Durante cada turno
- Verificações regulares de peso e visuais, com verificações dimensionais completas em intervalos definidos.
- Rodízio de cavidades
- Ao longo de um dia ou de uma semana, todos os números de cavidade são verificados, não apenas os primeiros.
- Após qualquer mudança
- Novo lote de resina, troca de cor, manutenção do molde, parada ou mudança de processo.
- Amostras retidas
- Guarde amostras identificadas de cada lote para reclamações e comparações.
Checklist de inspeção de pré-formas PET
Imprima esta tabela e adapte as frequências e tolerâncias ao desenho da sua pré-forma e ao padrão do seu cliente.
| Item | Método | Ferramenta | Frequência (exemplo) | Registro |
|---|---|---|---|---|
| Peso da injeção | Pesar a injeção completa | Balança de precisão | Partida e depois a cada poucas horas | Peso, hora, lote |
| Peso por cavidade | Pesar pelo número da cavidade | Balança de precisão | Partida e rodízio diário | Peso por cavidade |
| Gargalo | Medir rosca, superfície de vedação e anel de suporte | Paquímetro, calibradores passa/não passa | Partida e cada turno | Aprovado/reprovado ou valores por cavidade |
| Comprimento e parede | Medir o comprimento e a parede em volta do corpo | Medidor de altura, medidor de parede | Partida e diariamente | Valores por cavidade |
| Aparência | Névoa, pontos, bolhas, cor | Caixa de luz | Contínua | Defeitos encontrados, número da cavidade |
| Ponto de injeção | Comprimento, furos, manchas brancas | Visual, paquímetro | Cada turno | Aprovado/reprovado por cavidade |
| Tensões | Comparar com a amostra aprovada | Polariscópio | Partida e após mudanças | Aprovado/reprovado, foto |
| Teste de sopro | Soprar garrafas de amostra | Sopradora | Molde novo, novo lote de resina, aceitação | Resultados da garrafa |
Inspeção de pré-formas em testes de molde e aceitação
Um molde ou uma máquina nova é aceito com base nas pré-formas, por isso o plano de inspeção deve ser acordado antes do teste. A HWAMDA registra o peso da pré-forma, o número de cavidades e o tempo de ciclo durante os testes de molde de clientes antes do embarque.
Combine estes pontos com antecedência: o desenho da pré-forma e a tolerância de peso, o padrão do gargalo e os calibradores, o ciclo-alvo, o número de cavidades ativas, quantas injeções de amostra serão guardadas, como as cavidades são identificadas e se garrafas de amostra serão sopradas.
FAQ
Perguntas frequentes
Como verificar a qualidade de uma pré-forma PET?
Retire amostras de todas as cavidades e verifique peso, dimensões do gargalo, espessura de parede e concentricidade, transparência e cor, contaminação e ponto de injeção; depois sopre garrafas de amostra. Compare os resultados com o desenho da pré-forma e o padrão do cliente e registre-os pelo número da cavidade.
O que causa pontos pretos em pré-formas PET?
A maioria dos pontos pretos é PET degradado que ficou tempo demais em uma zona quente, como o cilindro, o anel de bloqueio, o bico ou o canal quente, e se solta, muitas vezes após paradas ou trocas de cor. A outra fonte comum é resina ou moído contaminado.
Por que algumas pré-formas ficam turvas ou brancas perto do ponto de injeção?
A névoa branca no ponto de injeção costuma ser PET cristalizado por falta de resfriamento nessa região ou por uma área do ponto de injeção que fica quente demais. Névoa em toda a pré-forma aponta mais para umidade, resina degradada ou resfriamento em geral.
Por que o peso das pré-formas varia entre cavidades?
Se as mesmas cavidades estão sempre mais pesadas ou mais leves, verifique as temperaturas das zonas do canal quente, o estado dos bicos e das válvulas e o resfriamento das cavidades. Se o peso total da injeção varia, verifique a máquina: dosagem da rosca, anel de bloqueio e pressão de recalque.
Para que serve um polariscópio na inspeção de pré-formas?
O polariscópio mostra as tensões internas do PET transparente como padrões coloridos ou escuros. Ele é usado para comparar as pré-formas da produção com uma amostra aprovada, porque uma mudança no padrão pode indicar uma mudança no processo ou no molde.
Com que frequência as pré-formas devem ser inspecionadas?
Siga o padrão do cliente. Uma abordagem comum é uma verificação completa cavidade por cavidade na partida, verificações regulares de peso e visuais em cada turno, um rodízio que cubra todas as cavidades ao longo do tempo e uma nova verificação após qualquer mudança de lote de resina, cor, molde ou processo.