 HWAMDA
¿Qué es una preforma PET?
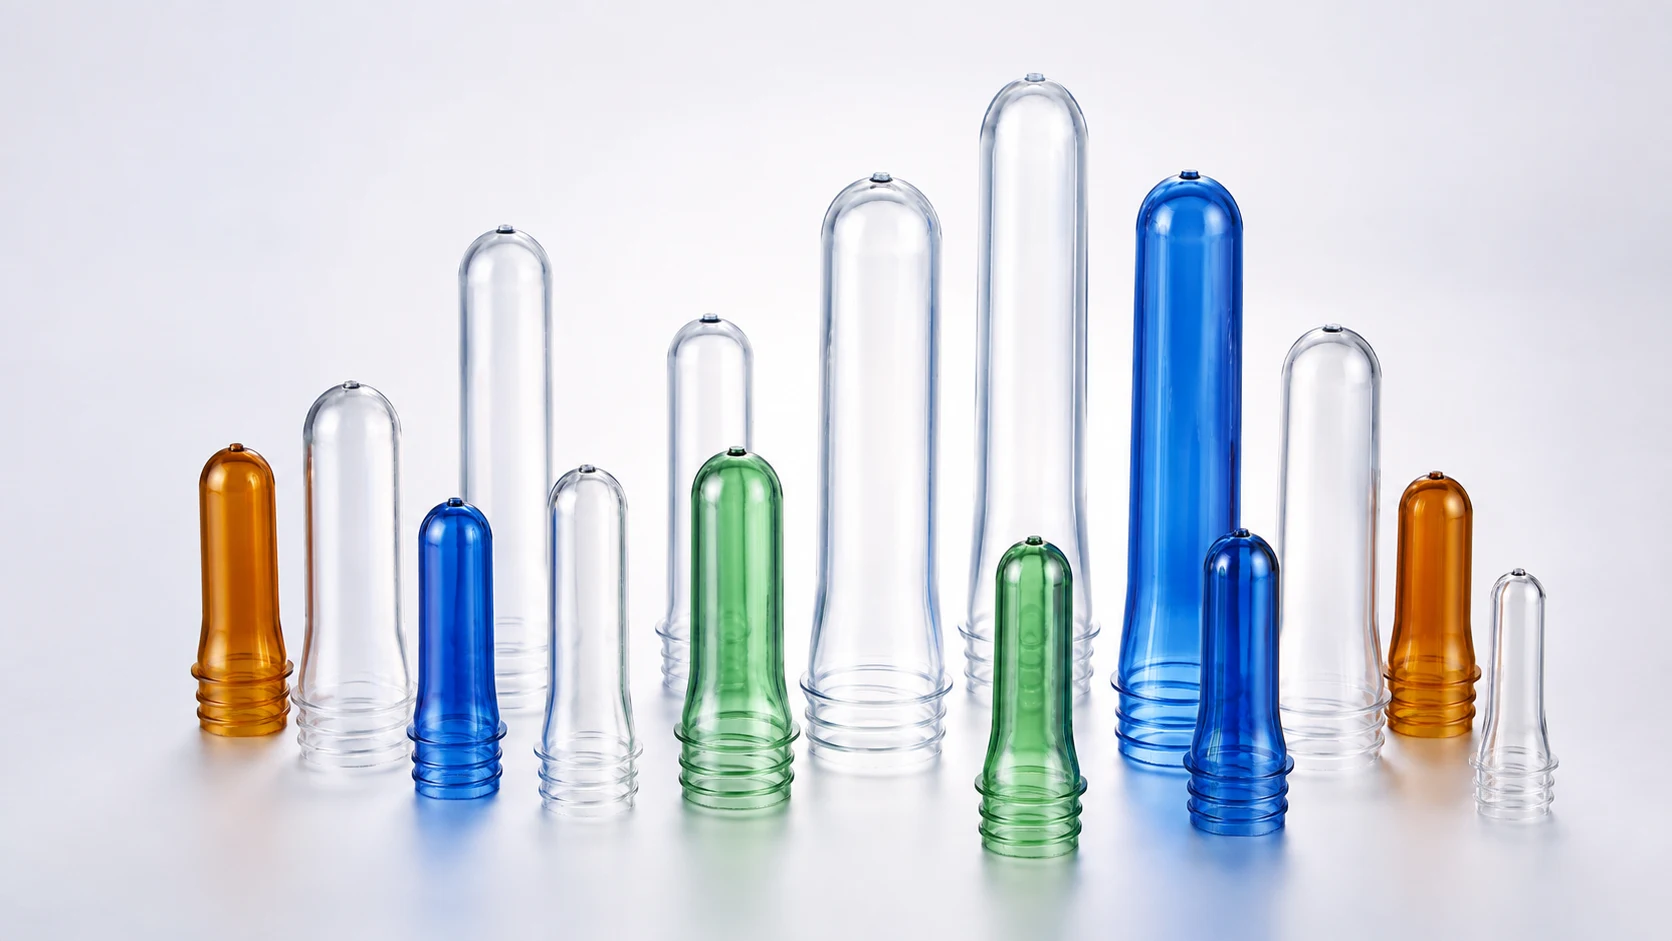
Una preforma PET es una pieza pequeña, con forma de tubo de ensayo, moldeada con resina de tereftalato de polietileno (PET). Ya tiene el cuello y la rosca terminados de la botella, pero su cuerpo es corto y de pared gruesa. En un segundo paso, la preforma se recalienta y se moldea por estirado-soplado hasta convertirse en la botella o el tarro final.
Fabricar una botella en dos etapas separa el trabajo de precisión del trabajo de conformado. El cuello, que debe ajustar exactamente con el tapón, se forma una sola vez en la preforma y ya no cambia. El cuerpo es una reserva de material que se estira durante el soplado hasta alcanzar el tamaño y el espesor de pared finales de la botella.
Como las preformas son compactas, pueden moldearse en una planta y enviarse a otra para soplarlas cerca de la línea de llenado. Una caja de preformas contiene muchos más envases que la misma caja llena de botellas vacías.
¿Para qué se usan las preformas PET?
Casi todas las botellas y tarros de PET empiezan como una preforma. El producto que contendrá la botella determina cómo se diseña la preforma:
- Agua sin gas
- Preformas ligeras, normalmente transparentes. El material por botella es el principal coste, por lo que el peso y el cuello se mantienen tan ligeros como la botella lo permita.
- Refrescos con gas
- La botella debe soportar presión interna, por lo que la preforma se diseña para una base y una pared resistentes, y el cuello y el tapón deben retener el gas.
- Zumos, tés y bebidas de llenado en caliente
- Los productos envasados en caliente necesitan preformas y botellas preparadas para un soplado resistente al calor, con un cuello estable a la temperatura de llenado.
- Aceite comestible
- Preformas más grandes y pesadas para botellas de mayor volumen, a menudo con cuellos más anchos.
- Lácteos y salsas
- Son habituales las preformas de boca ancha o de color y opacas, para proteger el producto de la luz o permitir que los productos espesos fluyan.
- Cuidado personal y productos para el hogar
- Champú, jabón líquido y limpiadores, donde el color y el diseño del cuello siguen el tapón o el dosificador de la marca.
- Tarros para alimentos y farmacia
- Preformas de boca ancha que se soplan como tarros para alimentos secos, cremas para untar, comprimidos y suplementos.
Partes de una preforma PET
Vista de arriba abajo, toda preforma tiene las mismas zonas principales. Cada una cumple una función distinta en la botella terminada.
- Cuello (acabado del cuello)
- La parte superior roscada: la rosca, la superficie de sellado en el borde y, en la mayoría de los cuellos para bebidas, un reborde que sujeta el anillo de garantía del tapón. Sus dimensiones son definitivas cuando la preforma sale del molde, porque el cuello no se recalienta ni se estira durante el soplado.
- Anillo de soporte (anillo del cuello)
- La pestaña situada justo debajo de la rosca. Los equipos de soplado, llenado y taponado sujetan y transfieren la preforma y la botella por este anillo, por lo que su diámetro y su posición importan en todas las máquinas posteriores.
- Transición (cono)
- La zona donde la pared fina del cuello se ensancha hacia la pared más gruesa del cuerpo. Su forma influye en cómo pasa el material al hombro de la botella.
- Cuerpo y pared
- El tubo de pared gruesa que almacena el material para la pared de la botella. Su longitud y su espesor determinan cuánto se estirará el material y, por tanto, la resistencia y la transparencia de la botella.
- Fondo y punto de inyección
- El extremo cerrado y redondeado. En su centro está el punto de inyección, el pequeño punto por donde entró el material fundido en la cavidad. Se convierte en el centro del fondo de la botella, por lo que se revisa su longitud, su transparencia y la ausencia de agujeros.
Tipos de cuello de preforma PET
El nombre de un cuello describe un conjunto de dimensiones para las que se diseña el tapón correspondiente: perfil de rosca, diámetro exterior, altura, superficie de sellado y reborde de garantía. Dos cuellos con el mismo nombre admiten los mismos tapones.
Los cuellos se nombran de dos formas habituales. Algunos siguen una norma del sector: el PCO 1881, por ejemplo, es un cuello muy utilizado para refrescos con gas y agua, publicado por la International Society of Beverage Technologists (ISBT). Otros se nombran por su tamaño, como el cuello de 38 mm, que se usa cuando se necesita una boca más ancha. Las configuraciones de referencia de la página de máquinas de HWAMDA incluyen una preforma de botella de 32 g con cuello de 38 mm.
Para agua y refrescos con gas, los cuellos de 28 mm más habituales son el PCO 1810 (también escrito 28/1810), la norma anterior y más alta, y el PCO 1881, un cuello más corto y ligero que lo ha sustituido en muchas líneas. Para agua sin gas son habituales cuellos cortos y ligeros como el 30/25 y el 29/25. Cada cuello lleva tapones fabricados para ese cuello.
El tapón decide el cuello. Parta del tapón que piensa usar en su línea de llenado, confirme el plano del cuello con el proveedor del tapón y entregue el mismo plano a quien fabrique sus preformas o su utillaje de preformas.
En el sector se han desarrollado cuellos más cortos y ligeros para ahorrar material, porque el cuello es la parte más gruesa de la preforma y nunca se estira. Cambiar de cuello implica también cambiar el tapón y revisar los equipos de taponado y llenado, por lo que es una decisión de proyecto y no solo un cambio de preforma.
Peso de la preforma y tamaño de la botella
El peso de la preforma es la cantidad de PET que contiene una botella. Lo determinan el volumen de la botella, la pared que necesita, el producto y el cuello. Una botella de agua sin gas y una de refresco con gas del mismo volumen suelen usar preformas de distinto peso, porque la botella con gas debe soportar presión. El peso es además el factor principal del coste de resina por botella, por lo que suele ser el primer dato de una especificación de preforma.
No existe un único peso correcto para cada tamaño de botella. Los diseñadores de botellas y los proveedores de preformas ajustan el peso junto con la longitud y el espesor de pared de la preforma para cumplir los objetivos de carga vertical, presión y aspecto de la botella.
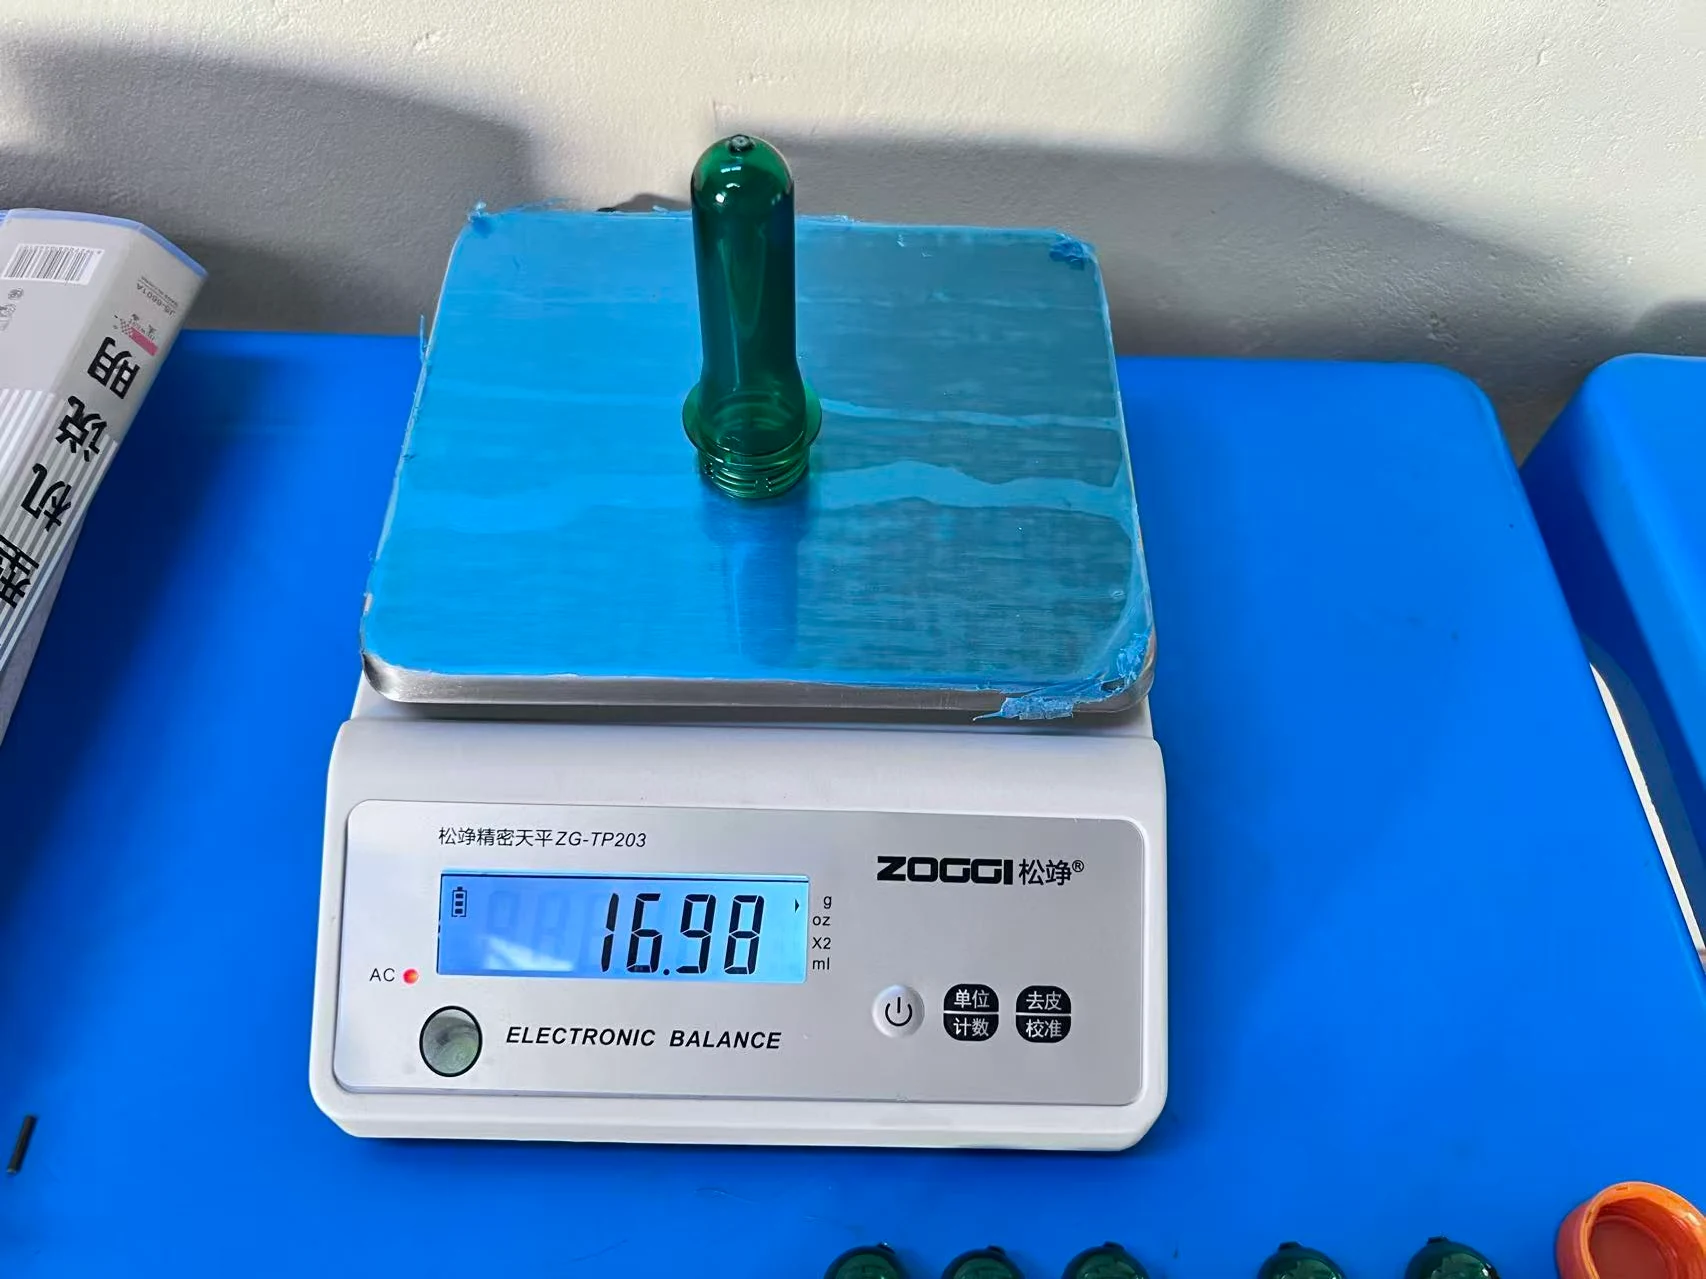
Como referencia, las preformas registradas en máquinas PET de HWAMDA durante pruebas de molde de clientes van desde preformas de botella de unos 10 g hasta preformas para aceite comestible de 135 g, e incluyen una preforma de boca ancha de 37 g. Son ejemplos de moldes concretos, no pesos recomendados para su botella.
¿De qué material están hechas las preformas PET?
Las preformas se moldean con PET grado botella, una resina de poliéster que se suministra en pequeños gránulos. Los grados para botella tienen un peso molecular (viscosidad intrínseca) mayor que los grados para fibra, lo que aporta la resistencia y la transparencia que necesita una botella estirada.
El color se añade en la máquina de moldeo con masterbatch, por ejemplo ámbar, verde, azul o blanco. El PET reciclado (rPET) puede mezclarse con resina virgen o usarse solo; para botellas de alimentos y bebidas debe proceder de un proceso de reciclado aprobado según la normativa local de contacto con alimentos.
El PET absorbe humedad del aire. Al fundirse, el PET húmedo pierde peso molecular, lo que puede volver las preformas turbias y frágiles, por eso la resina siempre se seca antes del moldeo.
Preforma PET frente a botella PET
La preforma y la botella son del mismo material y tienen el mismo cuello. Todo lo que está por debajo del cuello cambia durante el soplado.
| Preforma PET | Botella PET | |
|---|---|---|
| Forma | Tubo corto con un extremo cerrado y redondeado | Forma y volumen finales de la botella |
| Pared | Gruesa, para almacenar material para el estirado | Fina, después del estirado |
| Cuello | Dimensiones definitivas | Igual que en la preforma |
| Cómo se fabrica | Moldeo por inyección | Estirado-soplado de la preforma recalentada |
| Transporte | Compacta, embalada a granel | Voluminosa, normalmente se sopla cerca de la línea de llenado |
| Qué puede cambiar todavía | Forma y volumen del cuerpo | Nada: lista para llenar |
En la producción en dos etapas, las preformas se moldean, se enfrían y se almacenan, y después se recalientan y se soplan en una sopladora independiente, a menudo en otra planta. En la producción en una etapa, la preforma se sopla en el mismo equipo mientras aún conserva el calor del moldeo. Ambas se basan en el mismo principio de preforma.
¿Cómo se fabrican las preformas PET?
La resina PET seca se funde en una unidad de inyección y se inyecta a través de una cámara caliente en un molde de varias cavidades. Las preformas se enfrían en el molde, se retiran por expulsión o con un robot, y después se inspeccionan y se embalan. La secuencia completa, con el tiempo de ciclo y los equipos implicados, se explica paso a paso en un artículo aparte.
¿Qué hace que una preforma PET sea buena?
Una buena preforma cumple su plano y se sopla como una buena botella. En cada producción se comprueban cinco aspectos básicos:
- Peso
- Dentro de la tolerancia acordada, para la inyectada completa y para cada cavidad.
- Dimensiones del cuello
- Rosca, superficie de sellado y anillo de soporte conformes al plano del cuello, para que el tapón ajuste y selle.
- Transparencia y color
- Sin velo blanco, vetas ni diferencias de color entre cavidades.
- Sin contaminación ni burbujas
- Sin puntos negros, partículas extrañas ni burbujas en la pared.
- Punto de inyección
- Corto, limpio y sin agujeros ni zonas blancas cristalizadas.
¿Planifica un proyecto de preformas?
Tanto si piensa comprar preformas como fabricarlas, el proyecto se define con la misma información. Prepare estos datos antes de solicitar preformas, utillaje o equipos:
- Cuello
- El nombre y el plano del cuello, o el tapón que va a usar.
- Peso de la preforma
- Peso objetivo y tolerancia, o la botella que quiere igualar.
- Volumen de la botella y producto
- Agua, bebida con gas, aceite, llenado en caliente u otro producto.
- Resina
- PET grado botella, proporción de rPET y color.
- Cantidad
- Preformas necesarias por hora o por año, o un número de cavidades objetivo.
- Muestra o plano
- Una muestra de preforma, una muestra de botella o un plano de la preforma.
FAQ
Preguntas frecuentes
¿Cuál es la diferencia entre una preforma y una botella?
La preforma es la pieza de pared gruesa y forma de tubo de ensayo que se fabrica por inyección. La botella se obtiene de ella recalentándola y moldeándola por estirado-soplado. Ambas tienen el mismo cuello; solo cambia el cuerpo.
¿Por qué las botellas PET se fabrican a partir de preformas y no se moldean directamente?
El moldeo por inyección no puede formar una botella hueca de pared fina detrás de un cuello estrecho. Además, al estirar la preforma durante el soplado se orienta el PET, lo que da una botella resistente y transparente con menos material. Y las preformas son mucho más baratas de transportar que las botellas vacías.
¿Qué significa un cuello como el PCO 1881?
Es el nombre de un cuello normalizado, publicado por la International Society of Beverage Technologists (ISBT) y muy utilizado para bebidas con gas y agua. El nombre fija las dimensiones de la rosca y del sellado, de modo que cualquier tapón fabricado para PCO 1881 ajusta en un cuello PCO 1881.
¿Cuánto pesa una preforma PET para una botella de 500 ml?
Depende del producto, del diseño de la botella y del cuello: una botella de refresco con gas suele necesitar una preforma más pesada que una de agua sin gas del mismo tamaño. Confirme el peso con el diseño de su botella y su tapón. Como referencia, los registros de pruebas de molde de clientes de HWAMDA incluyen preformas de botella de 10, 12, 13, 15,2 y 16,5 g, pero los tamaños de botella para los que se fabricaron dependen del proyecto de cada cliente.
¿Se pueden fabricar preformas PET con PET reciclado (rPET)?
Sí. El rPET puede mezclarse con resina virgen o usarse solo. Para botellas de alimentos y bebidas debe proceder de un proceso de reciclado aprobado según la normativa local de contacto con alimentos, y debe secarse igual que el PET virgen.
¿Las preformas se envían y se soplan en otro lugar?
A menudo sí. En la producción en dos etapas, las preformas se moldean en una planta, se embalan a granel y se envían al embotellador, que las recalienta y las sopla junto a la línea de llenado. Algunos embotelladores moldean sus propias preformas en la misma planta.