 HWAMDA
Cómo comprobar la calidad de una preforma PET
Para comprobar la calidad de las preformas PET, compare muestras de todas las cavidades con el plano de la preforma y con la norma del cliente. Seis controles cubren la mayoría de los problemas:
- 1. Peso
- Peso total de la inyectada y peso de cada cavidad.
- 2. Cuello
- Rosca, superficie de sellado y anillo de soporte frente al plano del cuello.
- 3. Pared y concentricidad
- Pared uniforme en todo el contorno, con el macho centrado.
- 4. Transparencia y color
- Sin velo blanco, vetas ni diferencias de color.
- 5. Contaminación y punto de inyección
- Sin puntos negros, burbujas ni partículas extrañas; punto de inyección corto y limpio.
- 6. Resultado del soplado
- Las botellas de muestra sopladas con las preformas cumplen la especificación de la botella.
Por qué importa la calidad de la preforma
El cuello es definitivo cuando la preforma sale del molde, de modo que un defecto en el cuello se convierte en una botella que gotea o se tapa mal. El cuerpo determina cómo se sopla la botella: una pared desigual o una zona turbia aparecen como zonas finas, botellas débiles o rechazos en la sopladora.
Además, las preformas se fabrican muchas a la vez. Una mordaza de cuello desgastada o una boquilla fría de la cámara caliente en una cavidad produce un defecto en cada ciclo hasta que se detecta, por eso la inspección siempre registra los resultados por número de cavidad.
Qué revisar en una preforma PET
- Peso
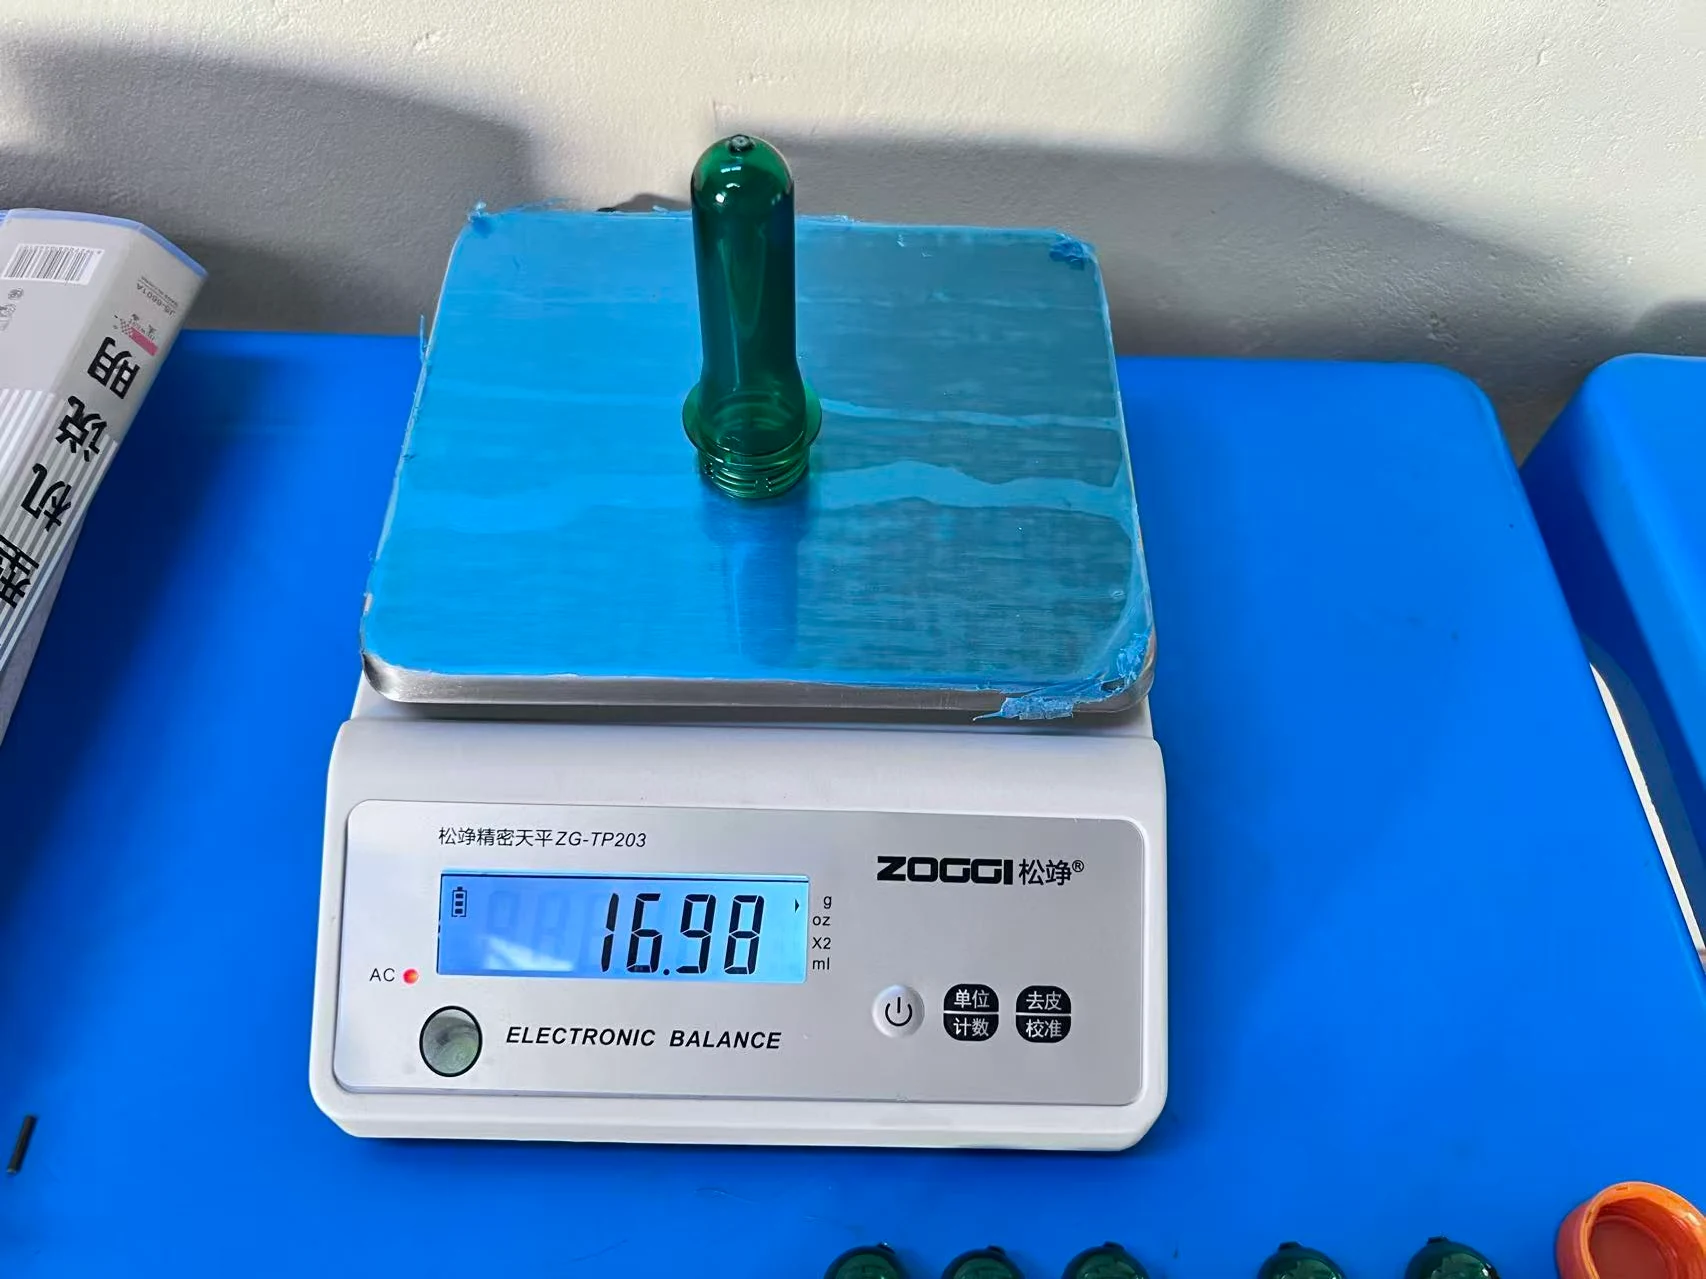
- Pese la inyectada completa y las preformas individuales por número de cavidad. El peso de la inyectada muestra la estabilidad de la máquina; las diferencias entre cavidades apuntan al molde y a la cámara caliente.
- Dimensiones del cuello
- Compruebe el diámetro de la rosca, la superficie de sellado, el anillo de soporte y la altura con calibre, galgas pasa/no pasa o un proyector de perfiles. Las tolerancias proceden del plano del cuello.
- Longitud, espesor de pared y concentricidad
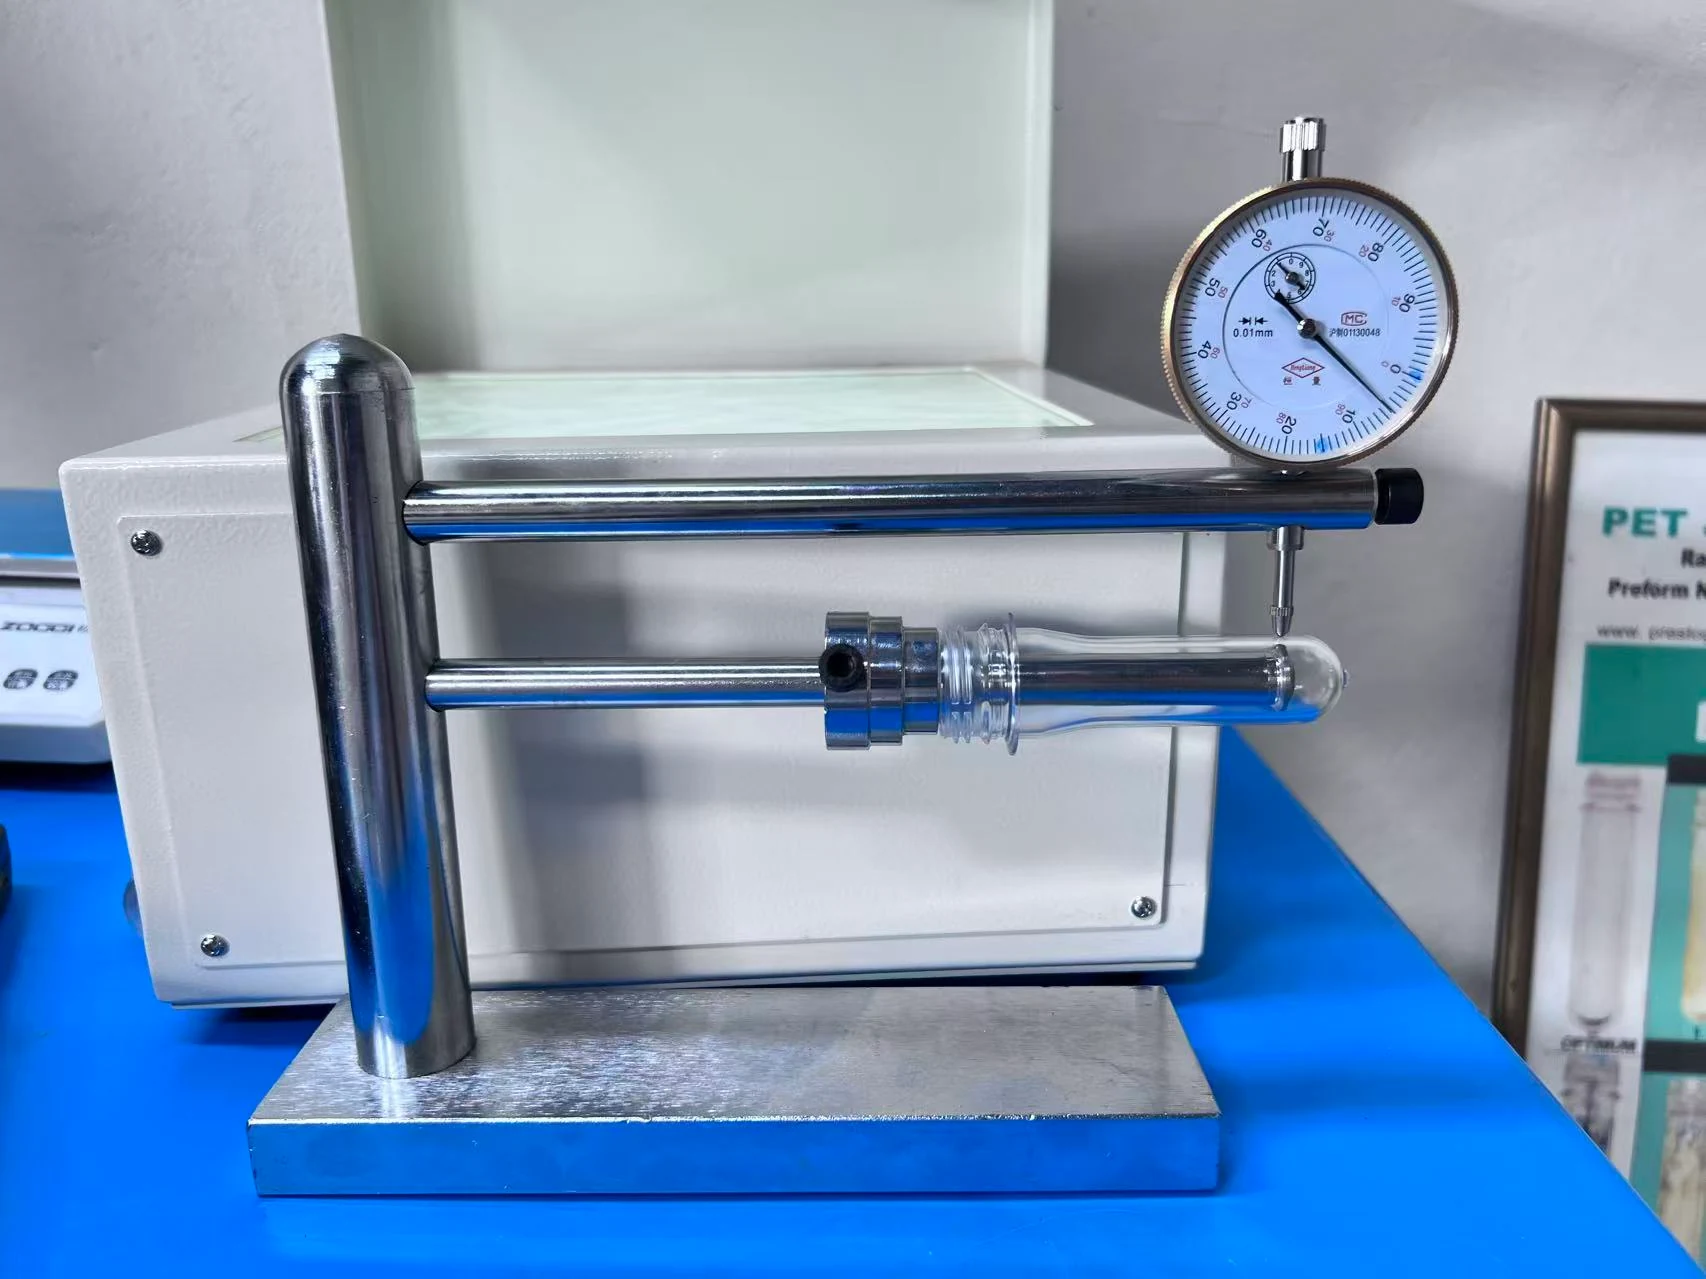
- Mida la longitud total y la pared en todo el contorno. Una pared más gruesa en un lado indica que el macho está descentrado (desplazamiento del macho), lo que da paredes de botella desiguales.
- Transparencia, color y cristalinidad
- Busque velo blanco, sobre todo en el punto de inyección y en el cuello, y compare el color entre cavidades y con una muestra aprobada.
- Contaminación
- Busque puntos negros, partículas extrañas y burbujas sobre una caja de luz o contra un fondo oscuro.
- Zona del punto de inyección
- Revise la longitud del punto de inyección, los hilos, los agujeros y las manchas blancas cristalizadas. El punto de inyección se convierte en el centro del fondo de la botella.
- Tensiones
- Un polariscopio muestra los patrones de tensión como bandas de color u oscuras. Compárelos con una muestra aprobada: los patrones dependen del diseño de la preforma, por lo que son difíciles de valorar sin referencia.
- Prueba de soplado
- Sople botellas de muestra en el proceso de soplado previsto. Una preforma puede superar sus propios controles y aun así soplarse mal.
Métodos y herramientas de inspección
La mayoría de las plantas combinan controles manuales junto a la máquina con controles de laboratorio sobre muestras. Las plantas de gran volumen añaden inspección por cámara en la cinta. Elija el método según lo que detecta y la frecuencia que necesita:
| Método | Qué detecta | Cuándo tiene sentido |
|---|---|---|
| Balanza de precisión | Variación de peso de la inyectada y de cada cavidad | En todas las plantas, en el arranque y durante cada turno |
| Calibre y galgas de cuello pasa/no pasa | Cuello, anillo de soporte y longitud fuera de tolerancia | En todas las plantas, con muestras de cada cavidad |
| Medidor de espesor de pared y concentricidad | Pared desigual, desplazamiento del macho | Arranque, cambios de molde y muestreo periódico |
| Caja de luz y control visual | Velo, puntos, burbujas, vetas de color, defectos del punto de inyección | De forma continua, junto a la máquina |
| Polariscopio | Patrones de tensión y cambios respecto a la muestra aprobada | Arranque, cambios de proceso y reclamaciones |
| Inspección por cámara en línea | Defectos visuales y algunos dimensionales en cada preforma | Producción de gran volumen que exige control al 100 % |
| Prueba de soplado | Cómo se comporta la preforma como botella | Moldes nuevos, nuevos lotes de resina y recepción |
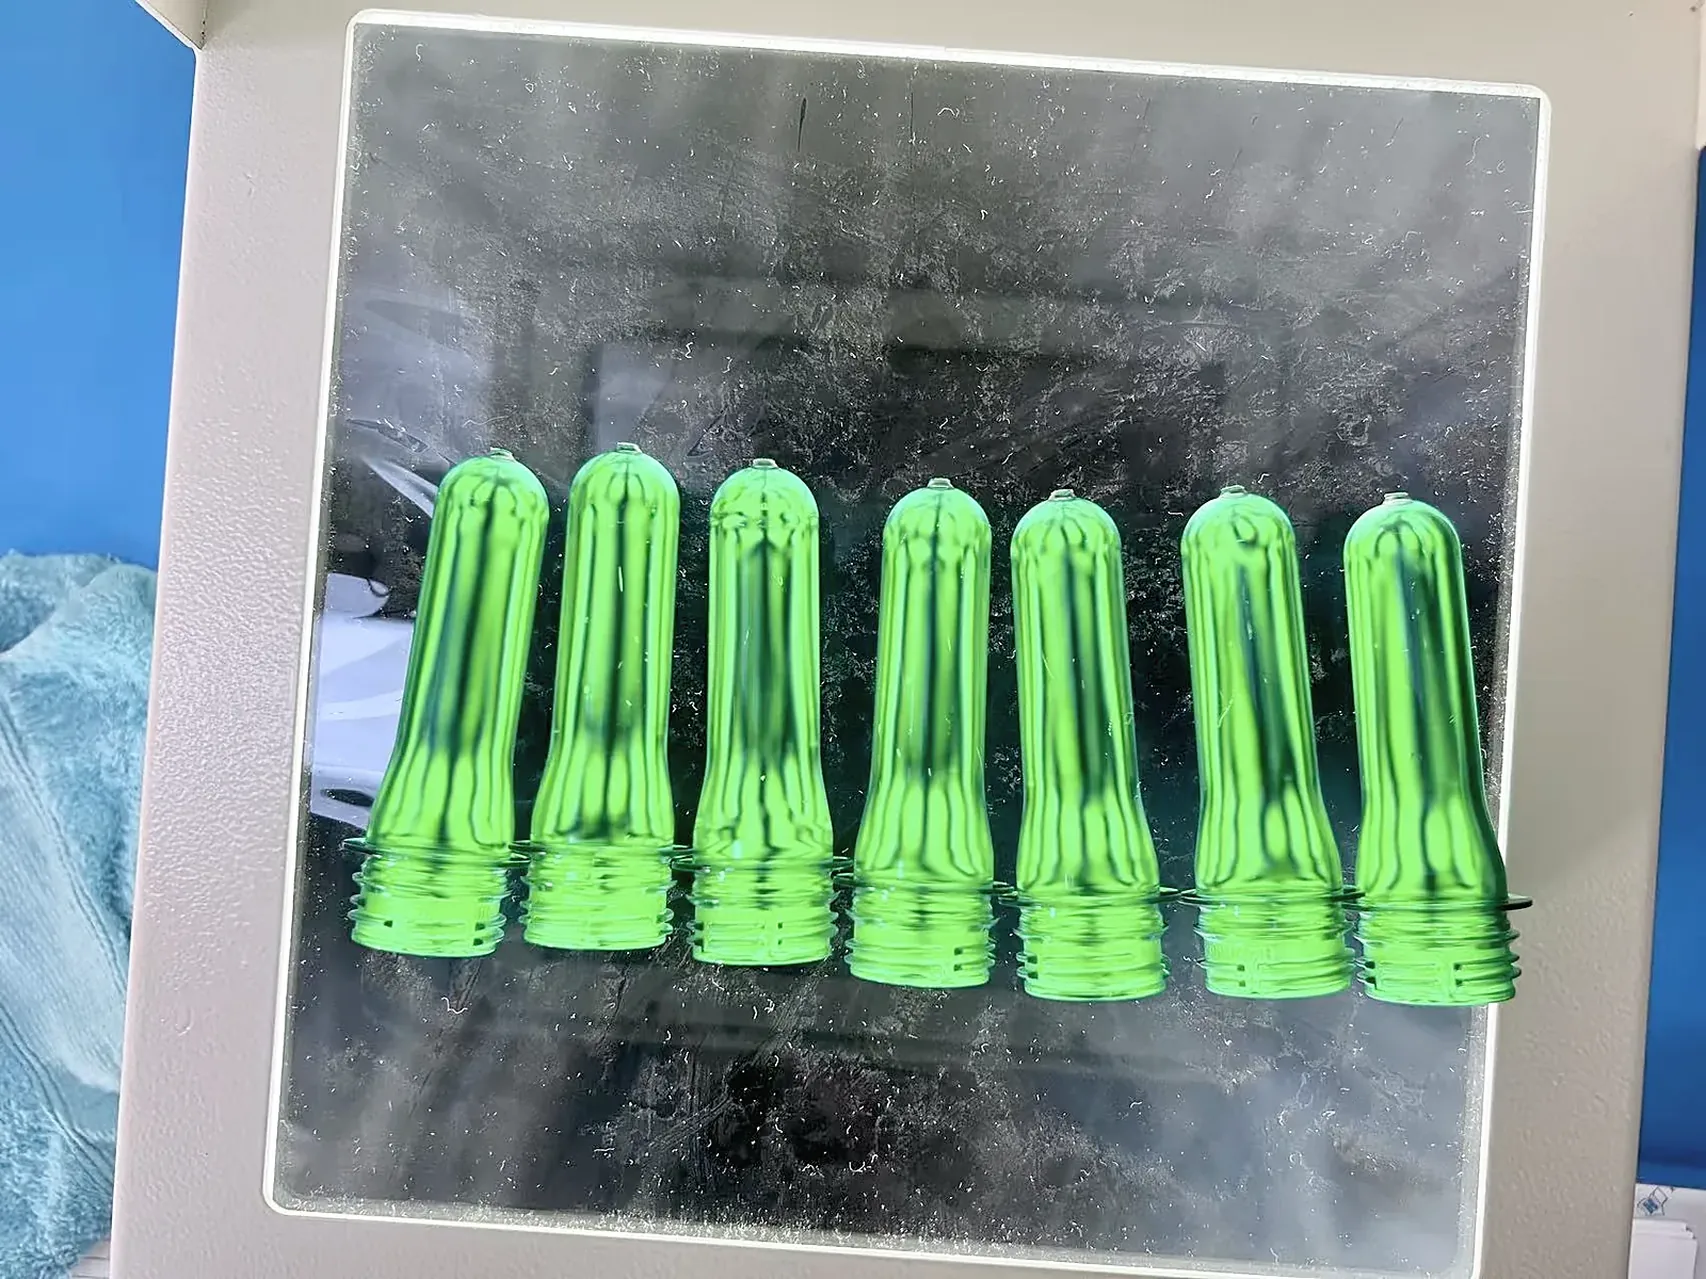
Defectos de preformas PET: material y secado
Un mismo síntoma puede tener varios orígenes. Las tablas siguientes indican dónde mirar primero, no una causa única. Cuando un defecto requiere ajustar el proceso, la guía de moldeo por inyección de PET trata la resolución de problemas del proceso.
| Defecto | Qué se ve | Dónde mirar primero |
|---|---|---|
| Burbujas o rayas plateadas | Pequeñas burbujas en la pared, vetas plateadas en la superficie | Humedad de la resina y rendimiento del secador |
| Velo en toda la preforma | Cuerpo turbio, pérdida de transparencia en todas las cavidades | Secado, cambios de lote de resina y proporción de molido |
| Preformas frágiles | Grietas en el punto de inyección o el cuello al caer o apretar | Humedad de la resina, exceso de molido, fundido sobrecalentado |
| Amarilleamiento | Tono amarillo respecto a la muestra aprobada | Temperatura y tiempo de secado, molido, historial térmico del fundido |
| Vetas de color | Vetas o diferencias de tono | Dosificación de masterbatch, compatibilidad del soporte y mezcla |
| Partículas extrañas | Inclusiones visibles en la pared | Almacenamiento de la resina, recipientes abiertos, molido y transporte |
Defectos de preformas PET: máquina y proceso
| Defecto | Qué se ve | Dónde mirar primero |
|---|---|---|
| Llenado incompleto | Rosca o anillo de soporte incompletos en todas las cavidades | Dosis, ajustes de inyección y de conmutación |
| Variación del peso de la inyectada | El peso total cambia de una inyectada a otra | Recuperación del husillo, estado del anillo antirretorno, presión de mantenimiento |
| Puntos negros | Partículas oscuras, a menudo tras paradas o cambios de color | Material degradado en el cilindro o la cámara caliente, tiempo de residencia, purga |
| Quemaduras | Marcas marrones o amarillas cerca del punto de inyección | Temperatura del fundido, tiempo de residencia, cizalla en la boquilla |
| Rebaba en todas las cavidades | Láminas finas en la línea de partición o en el cuello | Fuerza de cierre frente a la presión de inyección y de mantenimiento |
| Zonas blancas cristalizadas | Zonas blancas opacas en el cuerpo o en el punto de inyección | Tiempo de enfriamiento y temperatura del agua fría |
| Preformas ovaladas | Cuerpo o cuello no redondos | Tiempo de enfriamiento y manipulación con la preforma aún caliente |
Defectos de preformas PET: molde
| Defecto | Qué se ve | Dónde mirar primero |
|---|---|---|
| Desequilibrio de peso entre cavidades | Las mismas cavidades siempre pesan más o menos | Temperaturas de las zonas de la cámara caliente, estado de boquillas y obturadores |
| Desplazamiento del macho, pared desigual | Pared más gruesa en un lado; paredes de botella desiguales | Alineación del macho, refrigeración del macho, desgaste de los conos de centrado |
| Defectos del punto de inyección | Punto de inyección largo, hilos, agujero o mancha blanca | Estado del obturador y de la punta de la boquilla, refrigeración del punto de inyección |
| Rebaba en el cuello o rosca dañada | Láminas en la línea de partición de la rosca, rosca deformada | Desgaste, daño o alineación de las mordazas de cuello |
| Marcas de agua | Ondulaciones o marcas en la superficie | Condensación en superficies frías del molde con aire húmedo |
| Arañazos | Líneas en el cuerpo o en el cuello | Expulsión, anillo extractor y manipulación en la extracción |
Un defecto que aparece en una o pocas cavidades suele apuntar al molde o a la cámara caliente; un defecto en todas las cavidades suele apuntar al material o a los ajustes de la máquina.
Muestreo: con qué frecuencia y cuántas piezas
Siga la norma de su cliente cuando exista. Cuando no la hay, la mayoría de las plantas organiza el plan en torno a estos momentos:
- En el arranque
- Una inyectada completa, revisada cavidad por cavidad, antes de liberar la producción.
- Durante cada turno
- Controles periódicos de peso y visuales, con controles dimensionales completos a intervalos fijos.
- Rotación de cavidades
- A lo largo de un día o una semana se revisan todos los números de cavidad, no solo los primeros.
- Tras cualquier cambio
- Nuevo lote de resina, cambio de color, mantenimiento del molde, parada o cambio de proceso.
- Muestras de retención
- Conserve muestras etiquetadas de cada lote para reclamaciones y comparaciones.
Lista de inspección de preformas PET
Imprima esta tabla y adapte las frecuencias y las tolerancias al plano de su preforma y a la norma de su cliente.
| Elemento | Método | Herramienta | Frecuencia (ejemplo) | Registro |
|---|---|---|---|---|
| Peso de la inyectada | Pesar la inyectada completa | Balanza de precisión | Arranque y después cada pocas horas | Peso, hora, lote |
| Peso por cavidad | Pesar por número de cavidad | Balanza de precisión | Arranque y rotación diaria | Peso por cavidad |
| Cuello | Medir rosca, superficie de sellado y anillo de soporte | Calibre, galgas pasa/no pasa | Arranque y cada turno | Conforme/no conforme o valores por cavidad |
| Longitud y pared | Medir la longitud y la pared en el contorno del cuerpo | Medidor de altura, medidor de pared | Arranque y a diario | Valores por cavidad |
| Aspecto | Velo, puntos, burbujas, color | Caja de luz | Continua | Defectos encontrados, número de cavidad |
| Punto de inyección | Longitud, agujeros, manchas blancas | Visual, calibre | Cada turno | Conforme/no conforme por cavidad |
| Tensiones | Comparar con la muestra aprobada | Polariscopio | Arranque y tras cambios | Conforme/no conforme, foto |
| Prueba de soplado | Soplar botellas de muestra | Sopladora | Molde nuevo, nuevo lote de resina, recepción | Resultados de la botella |
Inspección de preformas en pruebas de molde y recepción
Un molde o una máquina nuevos se aceptan en función de las preformas, por lo que el plan de inspección debe acordarse antes de la prueba. HWAMDA registra el peso de la preforma, el número de cavidades y el tiempo de ciclo durante las pruebas de molde de clientes antes del envío.
Acuerde de antemano estos puntos: el plano de la preforma y la tolerancia de peso, la norma del cuello y las galgas, el ciclo objetivo, el número de cavidades activas, cuántas inyectadas de muestra se conservan, cómo se identifican las cavidades y si se soplarán botellas de muestra.
FAQ
Preguntas frecuentes
¿Cómo se comprueba la calidad de una preforma PET?
Tome muestras de todas las cavidades y compruebe el peso, las dimensiones del cuello, el espesor de pared y la concentricidad, la transparencia y el color, la contaminación y el punto de inyección, y después sople botellas de muestra. Compare los resultados con el plano de la preforma y la norma del cliente, y regístrelos por número de cavidad.
¿Qué causa los puntos negros en las preformas PET?
La mayoría de los puntos negros son PET degradado que ha permanecido demasiado tiempo en una zona caliente, como el cilindro, el anillo antirretorno, la boquilla o la cámara caliente, y se desprende, a menudo tras paradas o cambios de color. La otra fuente habitual es la resina o el molido contaminados.
¿Por qué algunas preformas salen turbias o blancas cerca del punto de inyección?
El velo blanco en el punto de inyección suele ser PET cristalizado por falta de enfriamiento en esa zona o porque se mantiene demasiado caliente. El velo en toda la preforma apunta más a humedad, resina degradada o enfriamiento en general.
¿Por qué varía el peso de las preformas entre cavidades?
Si las mismas cavidades siempre pesan más o menos, revise las temperaturas de las zonas de la cámara caliente, el estado de boquillas y obturadores y la refrigeración de las cavidades. Si cambia el peso total de la inyectada, revise la máquina: recuperación del husillo, anillo antirretorno y presión de mantenimiento.
¿Para qué se usa un polariscopio en la inspección de preformas?
Un polariscopio muestra las tensiones internas del PET transparente como patrones de color u oscuros. Se usa para comparar las preformas de producción con una muestra aprobada, porque un cambio en el patrón puede revelar un cambio en el proceso o en el molde.
¿Con qué frecuencia deben inspeccionarse las preformas?
Siga la norma del cliente. Un enfoque habitual es un control completo cavidad por cavidad en el arranque, controles periódicos de peso y visuales en cada turno, una rotación que cubra todas las cavidades con el tiempo y un nuevo control tras cualquier cambio de lote de resina, color, molde o proceso.