 HWAMDA
Géométrie du seau et du couvercle
Les dimensions, l’emboîtement, les zones de poignée et le démoulage influencent l’étude du moule et de la manutention.

SÉRIE HMD M8SII
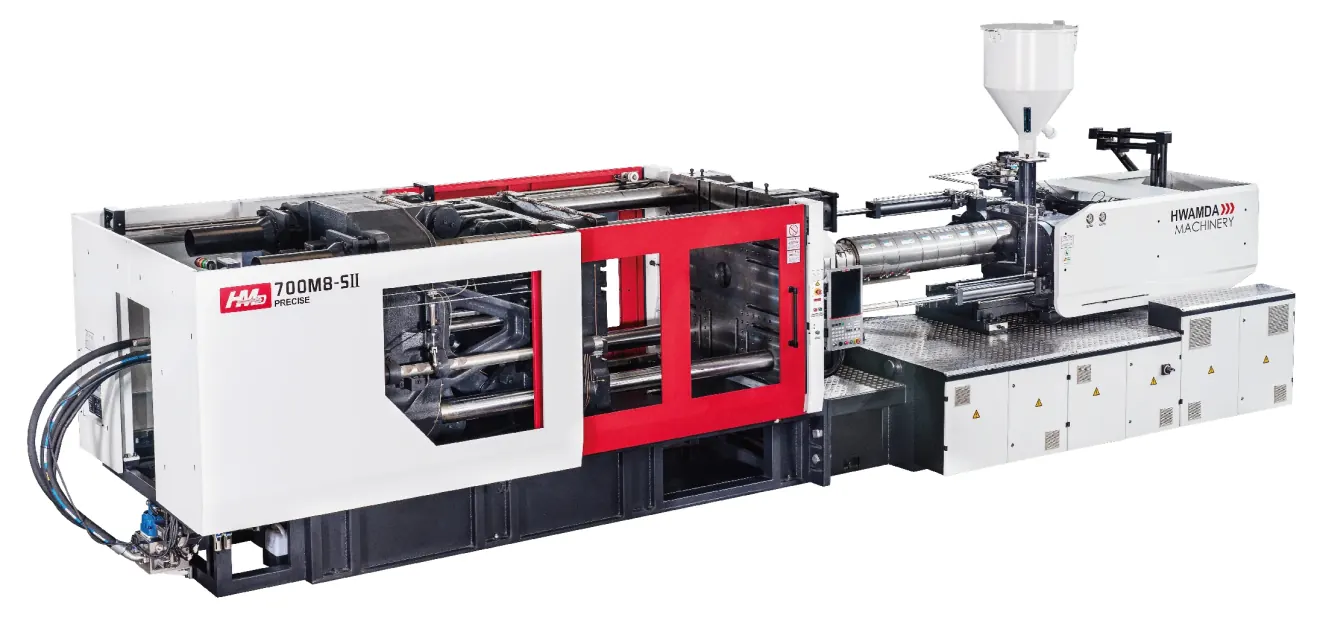
Configurations HMD M8SII développées pour la production de seaux de peinture et de couvercles de 10–33 L, avec dépose par robot trois axes ou étiquetage dans le moule. Nous adaptons la machine, le moule et l’automatisation à la conception de votre seau.
CAPACITÉ ET MANUTENTION
La dépose par robot trois axes et l’IML sont proposées comme deux groupes de configurations distincts, chacun avec sa plage de capacités de seau recommandée. Choisissez d’abord le mode de manutention, puis confirmez le modèle avec les données de votre seau et de votre moule.
Modèles recommandés pour la dépose standard par robot après moulage.
| Capacité du seau | Modèle | Force de fermeture | Masse injectable | Épaisseur du moule | Course d’ouverture | Passage entre colonnes | |
|---|---|---|---|---|---|---|---|
| 10L | HMD430M8-SII | 430 T | 1 646 g | 250–730 mm | 730 mm | 760×730 mm | Demander une étude |
| 15L | HMD500M8-SII | 500 T | 1 858 g | 300–820 mm | 810 mm | 830×830 mm | Demander une étude |
| 15–18L | HMD600M8-SII | 600 T | 2 324 g | 300–900 mm | 900 mm | 900×880 mm | Demander une étude |
| 18–25L | HMD700M8-SII | 700 T | 2 903 g | 350–960 mm | 970 mm | 970×930 mm | Demander une étude |
| 25–33L | HMD800M8-SII | 800 T | 3 225 g | 350–1 000 mm | 1 040 mm | 1 020×1 000 mm | Demander une étude |
Modèles recommandés pour les seaux étiquetés dans le moule.
| Capacité du seau | Modèle | Force de fermeture | Masse injectable | Épaisseur du moule | Course d’ouverture | Passage entre colonnes | |
|---|---|---|---|---|---|---|---|
| 10–15L | HMD500M8-SII | 500 T | 1 858 g | 300–820 mm | 810 mm | 830×830 mm | Demander une étude |
| 15–18L | HMD600M8-SII | 600 T | 2 324 g | 300–900 mm | 900 mm | 900×880 mm | Demander une étude |
| 18–22L | HMD700M8-SII | 700 T | 2 903 g | 350–960 mm | 970 mm | 970×930 mm | Demander une étude |
| 25–33L | HMD800M8-SII | 800 T | 3 225 g | 350–1 000 mm | 1 040 mm | 1 020×1 000 mm | Demander une étude |
Les plages de capacité sont un point de départ. Le modèle final est confirmé selon la géométrie du seau, la matière, les dimensions du moule et votre objectif de production.
EXIGENCES PRODUIT
La capacité seule ne détermine pas la presse. Partagez les données produit et moule disponibles ; les autres valeurs seront précisées lors de l’étude.
Les dimensions, l’emboîtement, les zones de poignée et le démoulage influencent l’étude du moule et de la manutention.
Indiquez le grade de résine et les masses réelles des pièces moulées. Les masses injectables des tableaux sont données en PS ; la masse réelle du seau en PP ou HDPE est donc nécessaire pour la sélection.
Précisez la dépose robotisée classique, l’IML ou un procédé de décoration encore indéterminé avant de définir l’interface d’automatisation.
Indiquez les dimensions du moule, les empreintes, le système d’alimentation et la cadence stable ou le cycle visé.
GAMME DE MODÈLES
Valeurs clés de la machine et de l’interface moule pour les cinq modèles pour seaux de peinture. Utilisez-les pour une présélection ; la configuration finale est confirmée dans votre devis.
| Paramètre | Unité | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Volume injectable théorique | cm³ | 1 809 | 2 042 | 2 554 | 3 190 | 3 544 |
| Masse injectable (PS) | g | 1 646 | 1 858 | 2 324 | 2 903 | 3 225 |
| Débit d’injection (PS) | g/s | 591 | 680 | 685 | 877 | 921 |
| Force de fermeture | kN | 4 300 | 5 000 | 6 000 | 7 000 | 8 000 |
| Course d’ouverture du moule | mm | 730 | 810 | 900 | 970 | 1 040 |
| Passage entre colonnes (H×V) | mm | 760×730 | 830×830 | 900×880 | 970×930 | 1 020×1 000 |
| Épaisseur du moule (min.–max.) | mm | 250–730 | 300–820 | 300–900 | 350–960 | 350–1 000 |
| Dimensions machine (L×l×H) | m | 8,0×2,0×2,6 | 8,3×2,1×2,6 | 9,9×2,3×2,5 | 10,4×2,4×2,7 | 11,5×2,5×3,3 |
Caractéristiques : catalogue HWAMDA des machines pour seaux de peinture, édition de juillet 2025.
Caractéristiques complètes d’injection, de fermeture, de puissance et générales de chaque modèle.
| Paramètre | Unité | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Volume injectable théorique | cm³ | 1 809 | 2 042 | 2 554 | 3 190 | 3 544 |
| Masse injectable (PS) | g | 1 646 | 1 858 | 2 324 | 2 903 | 3 225 |
| Masse injectable (PS) | oz | 58,1 | 65,6 | 82 | 102,4 | 113,8 |
| Débit d’injection (PS) | g/s | 591 | 680 | 685 | 877 | 921 |
| Diamètre de vis | mm | 80 | 85 | 85 | 95 | 95 |
| Pression d’injection | MPa | 158 | 155 | 174 | 166 | 181 |
| Rapport L/D de la vis | — | 22,5:1 | 22,8:1 | 23,3:1 | 24:1 | 23:1 |
| Course de vis | mm | 360 | 360 | 450 | 450 | 500 |
| Vitesse de rotation de vis | r/min | 0–173 | 0–165 | 0–160 | 0–180 | 0–181 |
| Paramètre | Unité | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Force de fermeture | kN | 4 300 | 5 000 | 6 000 | 7 000 | 8 000 |
| Course d’ouverture du moule | mm | 730 | 810 | 900 | 970 | 1 040 |
| Dimensions des plateaux | mm | 1 032×1 042 | 1 128×1 168 | 1 210×1 250 | 1 325×1 345 | 1 420×1 440 |
| Passage entre colonnes (H×V) | mm | 760×730 | 830×830 | 900×880 | 970×930 | 1 020×1 000 |
| Ouverture maximale entre plateaux | mm | 1 460 | 1 630 | 1 800 | 1 930 | 2 040 |
| Épaisseur du moule (min.–max.) | mm | 250–730 | 300–820 | 300–900 | 350–960 | 350–1 000 |
| Course d’éjection | mm | 185 | 210 | 240 | 265 | 280 |
| Force d’éjection | kN | 111 | 111 | 151 | 182 | 182 |
| Paramètre | Unité | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Pression du système hydraulique | MPa | 17,5 | 17,5 | 17,5 | 17,5 | 17,5 |
| Puissance du moteur de pompe | kW | 72 | 48+31 | 60+31 | 60+60 | 72+60 |
| Puissance de chauffage | kW | 47,8 | 51,6 | 56,2 | 61,6 | 61,4 |
| Nombre de zones de thermorégulation | — | 6 | 6 | 6 | 6 | 7 |
| Paramètre | Unité | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Réservoir d’huile | L | 500 | 590 | 550 | 680 | 1 000 |
| Dimensions machine (L×l×H) | m | 8,0×2,0×2,6 | 8,3×2,1×2,6 | 9,9×2,3×2,5 | 10,4×2,4×2,7 | 11,5×2,5×3,3 |
| Masse de la machine | Ton | 18 | 22 | 25 | 32 | 38 |
CONCEPTION ADAPTÉE À L’APPLICATION
Quatre caractéristiques de conception adaptent la plateforme M8SII aux moules de seaux profonds, aux injections lourdes et à une manutention rapide.
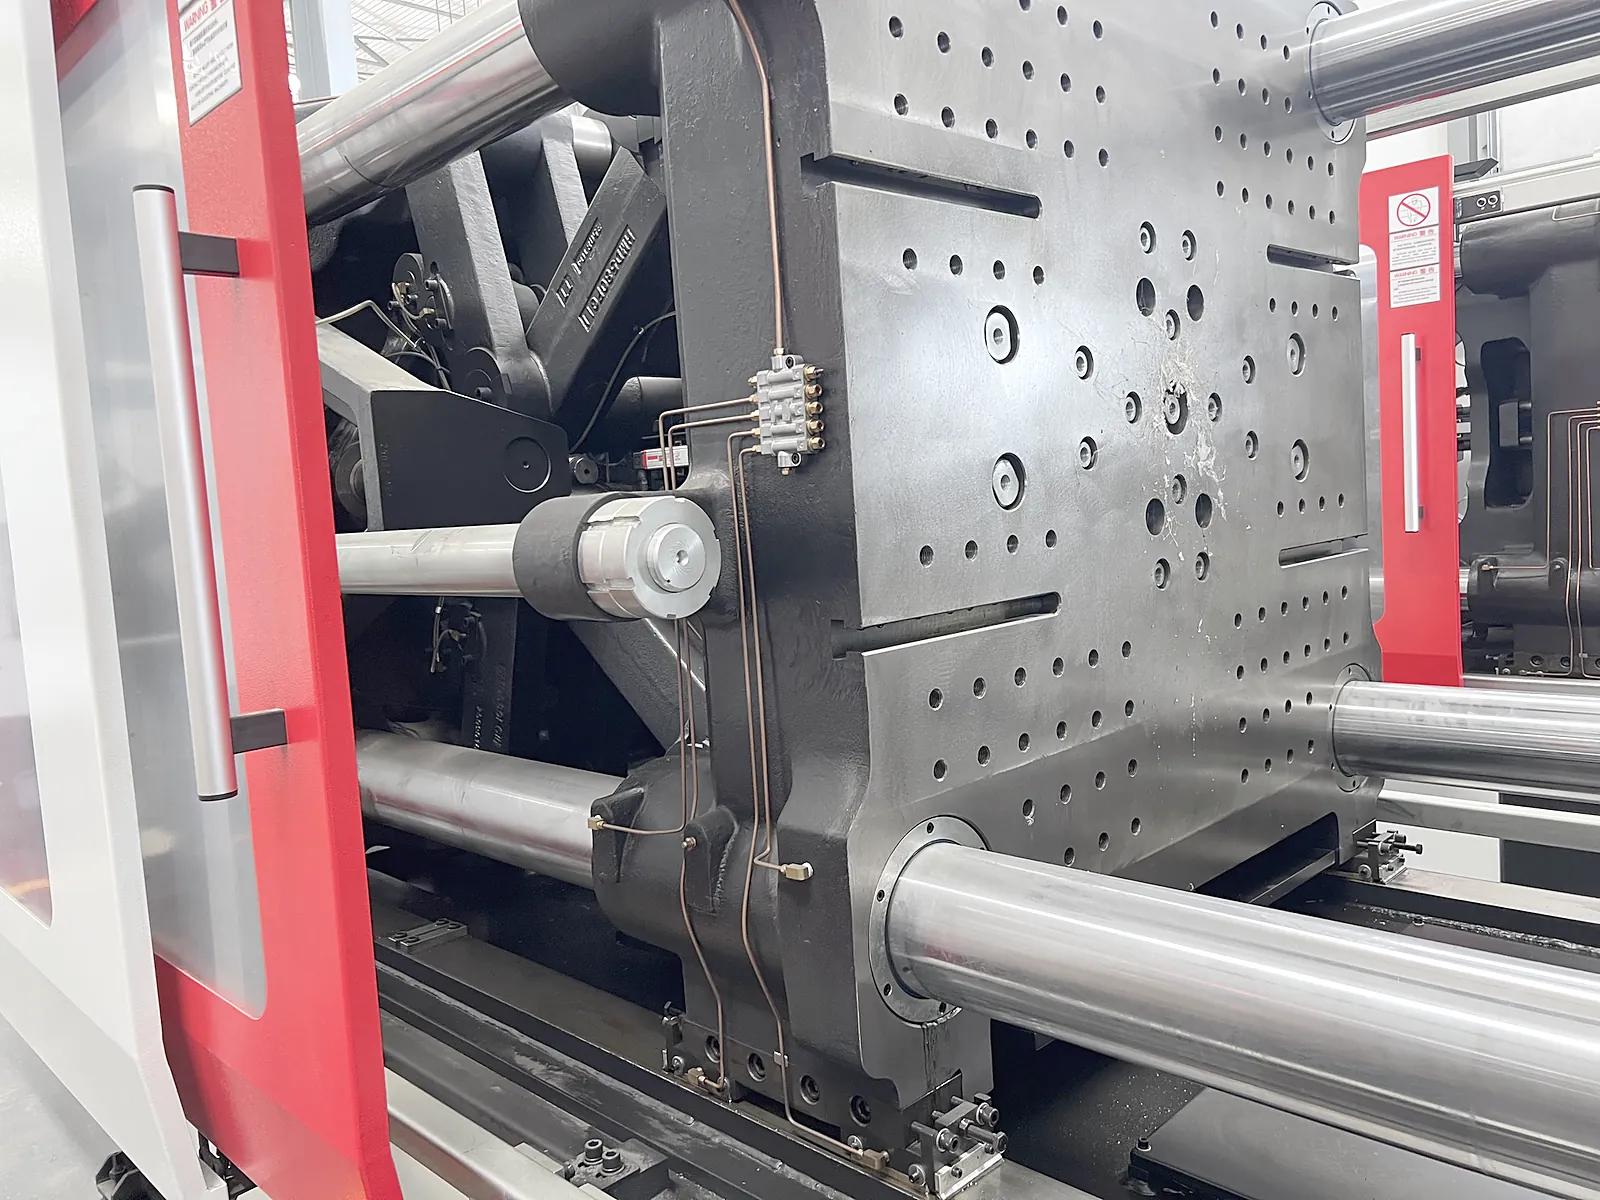
Les plateaux sont renforcés au centre, là où les moules de seaux profonds concentrent l’effort de fermeture, afin de bien soutenir le moule et de maintenir le plan de joint fermé.
Une vis spécifique aux seaux et un moteur de dosage à grande vitesse réduisent le temps de plastification pour les fortes injections de PP et de HDPE, afin que le dosage suive le rythme du cycle.
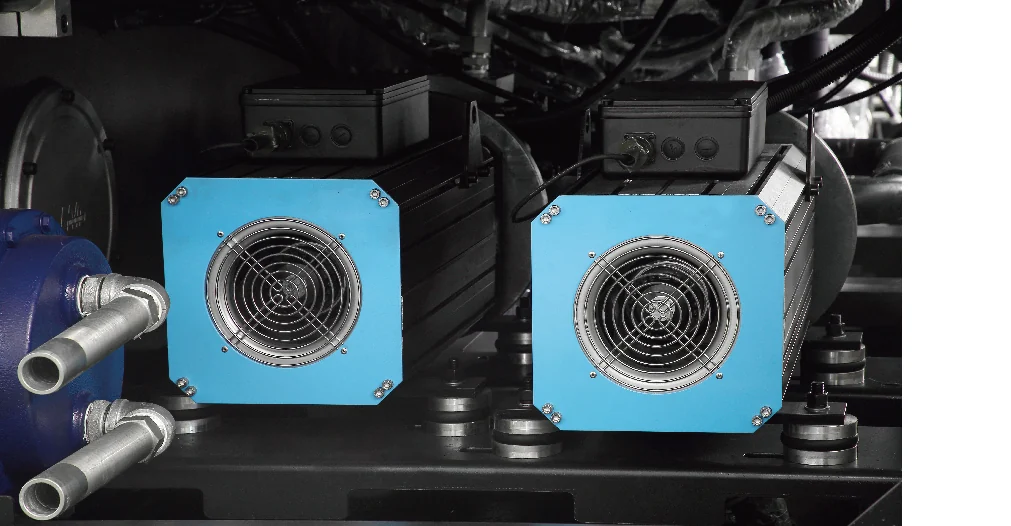
Un système à double pompe ou à servo renforcé permet d’effectuer simultanément l’ouverture du moule et l’éjection, ce qui raccourcit le cycle à vide sur la HMD500M8-SII et les modèles supérieurs.
Sauf HMD430M8-SII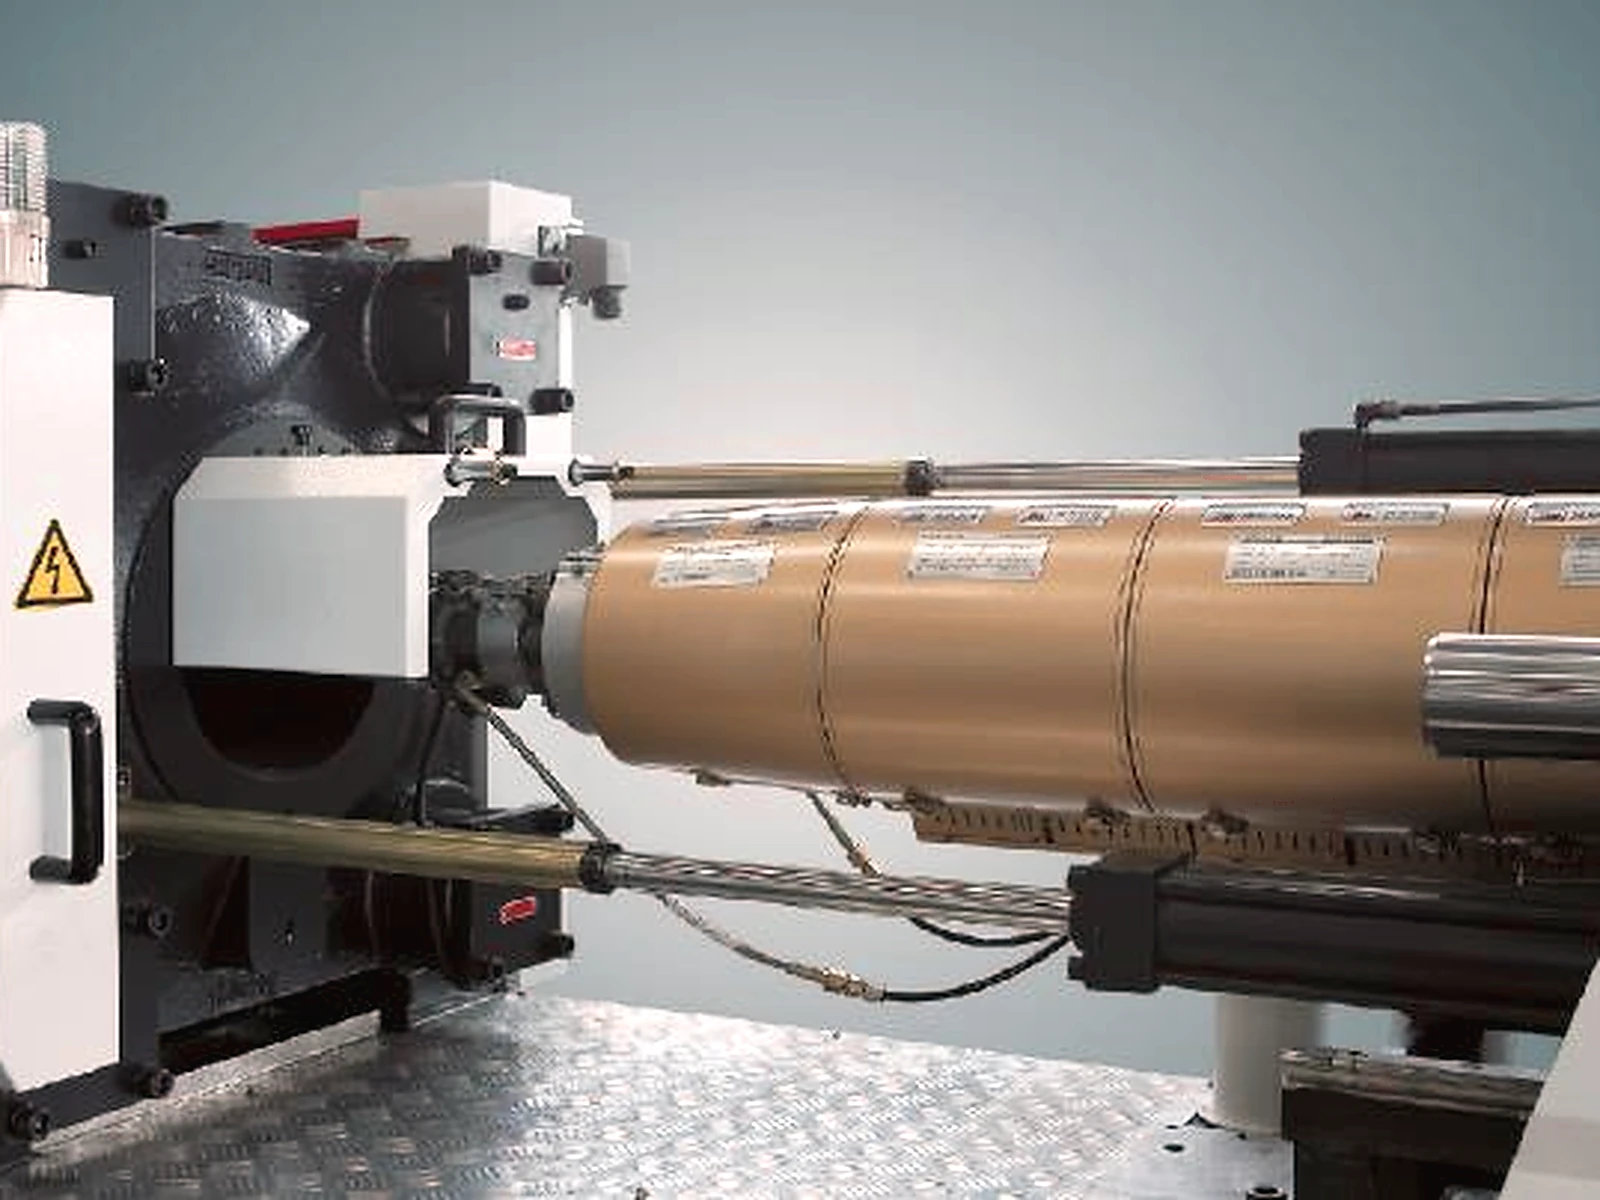
Un collecteur d’eau de refroidissement 15+1 Φ12 à raccords rapides simplifie les changements de moule, et le chauffage infrarouge transmet la chaleur directement au fourreau.
COMPATIBILITÉ MACHINE–MOULE
La capacité du seau n’est qu’un point de départ. L’adéquation de la machine est étudiée à partir du moule réel, des canaux d’alimentation, du produit et des interfaces d’automatisation.
Confirmez le passage pour le chargement, l’emprise de fixation et la position des raccordements.
Vérifiez l’installation, le dégagement de la pièce, l’accès du robot et l’espace de démoulage sécurisé.
Prenez en compte la dose totale des canaux et empreintes, la résine et le besoin de reprise de dosage, pas seulement le volume du seau.
Vérifiez la course et la force d’éjection, les circuits de refroidissement, les signaux du robot et les interfaces IML.
Séquence de l’étude technique
MANUTENTION, IML ET PÉRIMÈTRE PROJET
Choisissez une offre machine seule ou une cellule complète de production de seaux. Votre devis détaille chaque élément, du moule et du robot jusqu’à l’IML et aux périphériques.
Configuration machine du modèle confirmé
Interface robot et besoins de dépose
Dégagement, dépose et manutention en aval
Interface machine–moule pour IML
Exigences étiquette, robot et commande
Périmètre de placement, contrôle et empilage
Moule du seau de peinture et du couvercle
Robot ou équipement IML
Refroidissement et manutention matière
Périmètre d’installation, essais et réception
CATALOGUE ET ESSAI
Le catalogue PDF contient les tableaux complets des modèles, les capacités de seau recommandées et les caractéristiques de conception présentées sur cette page.
Avant expédition, la machine peut fonctionner avec votre moule de seau et de couvercle, le robot de dépose ou l’équipement IML, selon les conditions d’essai et de réception convenues pour votre projet.
CONFIGURATION ET PRIX DU PROJET
Envoyez la capacité du seau, le mode de manutention et les données produit ou moule disponibles. Les détails techniques manquants n’empêchent pas votre demande.
Plan ou échantillon du seau et du couvercle
Matière et masse réelle moulée
Dépose, IML ou à définir
Données du moule existant et cadence visée
QUESTIONS DES ACHETEURS
Avec dépose par robot trois axes, les cinq modèles couvrent les seaux de 10 L jusqu’à 25–33 L. Avec IML, quatre modèles couvrent de 10–15 L jusqu’à 25–33 L. Le modèle final est confirmé selon votre seau, votre moule et votre objectif de production.
L’IML ajoute la pose de l’étiquette ainsi qu’une séquence d’ouverture du moule et de robot différente. Par exemple, la HMD700M8-SII est recommandée pour des seaux de 18–25 L en dépose standard et de 18–22 L en IML.
La HMD430M8-SII est proposée en configuration dépose standard. Pour les seaux IML, la HMD500M8-SII et les modèles supérieurs constituent le point de départ habituel ; envoyez les détails de votre seau et de l’étiquette pour obtenir une recommandation.
Il s’agit de la masse injectable calculée pour le polystyrène (PS), matière de référence du secteur. Pour les seaux en PP ou HDPE, l’étude s’appuie sur la masse réelle de votre pièce et sur votre matière.
Cela peut être étudié après vérification des dimensions, de l’épaisseur, des canaux et de la dose, des plateaux et colonnes, de l’ouverture, de l’éjection, du refroidissement et des interfaces d’automatisation.
Seul le devis spécifique définit les éléments inclus. Machine, moule, robot ou IML, auxiliaires, essais et services sont confirmés séparément.
Le temps de cycle dépend de la taille du seau, de l’épaisseur de paroi, de la matière, du refroidissement du moule et du mode de manutention. Envoyez les données de votre seau et de votre moule : nous estimerons le cycle et le confirmerons lors de l’essai de la machine.