 HWAMDA
Revisión conjunta del espacio del molde
La distancia entre columnas, los platos, el espesor y la apertura se evalúan conjuntamente para comprobar el espacio del molde.

SERIE DU · PLATAFORMA DE DOS PLATOS
Compare la gama DU II por fuerza de cierre, espacio para molde y opciones de inyección. Envíe después los datos de pieza y molde para revisar la configuración.
ELECCIÓN ESTRUCTURAL
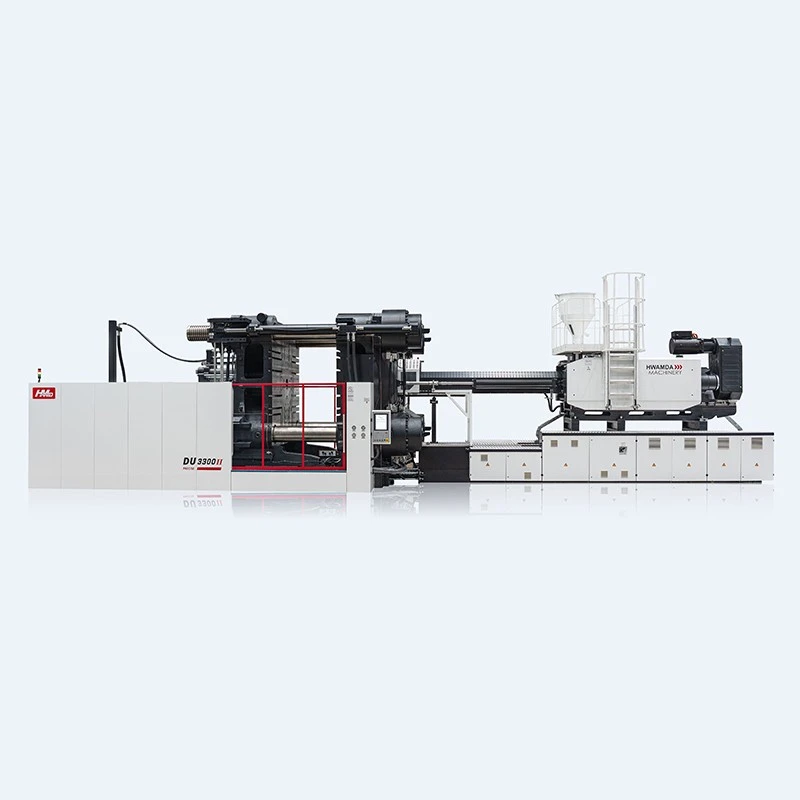
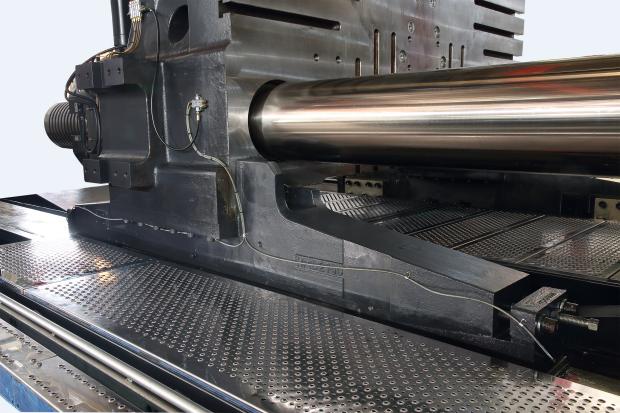
La máquina de dos platos aloja el molde entre el plato fijo y el móvil y genera el cierre de alta presión mediante el bloqueo de columnas. La elección depende del molde, la apertura y el conjunto de requisitos productivos.
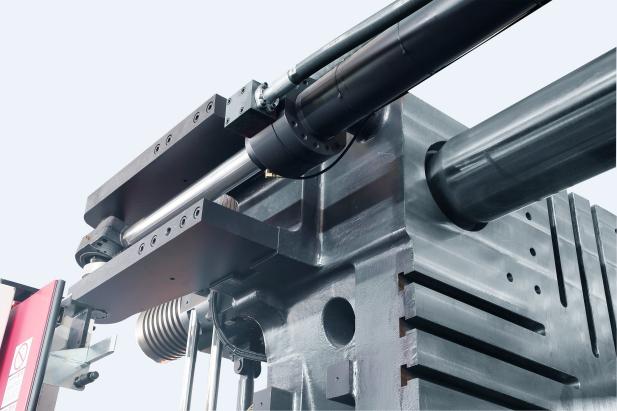
La distancia entre columnas, los platos, el espesor y la apertura se evalúan conjuntamente para comprobar el espacio del molde.
La plataforma DU utiliza cierre de dos platos sin rodillera trasera. La configuración se revisa según el movimiento y la carga requeridos por el molde.
La fuerza de cierre no basta: inyección, interfaz del molde, expulsión y distribución de planta forman parte de la misma revisión técnica.
CRITERIOS DE SELECCIÓN
No hay una arquitectura mejor para todos los casos. El espacio del molde, apertura, inyección y prioridades de producción definen qué plataforma conviene estudiar.
| Factor de selección | Dos platos | Tres platos / rodillera |
|---|---|---|
| Estructura de cierre | Dos platos principales con bloqueo de columnas y movimiento hidráulico. | Platos fijo, móvil y de soporte trasero con rodillera. |
| Revisión del espacio para molde | Suele evaluarse cuando un molde grande o una apertura larga determinan la selección. | Suele evaluarse cuando el molde cabe en una máquina convencional de rodillera. |
| Selección de máquina | Revise conjuntamente platos, columnas, espesor, apertura y unidad de inyección. | Contraste los mismos datos del proyecto con la ficha de la máquina de rodillera. |
| Siguiente paso recomendado | Envíe el plano real del molde para revisar la configuración DU. | Tras revisar el mismo molde, compárelo con la serie de tres placas. |
GAMA DU II ACTUAL
Empiece por la fuerza de cierre y el espacio para el molde de los seis modelos. Las opciones de unidad de inyección se comparan por separado más abajo.
| Modelo | Fuerza de cierre | Dimensiones del plato (H × V) | Distancia entre columnas (H × V) | Espesor del molde | Apertura máxima entre platos | Dimensiones de máquina (L × A × H) | Acción |
|---|---|---|---|---|---|---|---|
| DU650II | 6500 kN | 1420 × 1370 mm | 1060 × 930 mm | 400–950 mm | 1750 mm | 7.9 × 2.7 × 2.7 m | Consultar modelo |
| DU750II | 7500 kN | 1540 × 1440 mm | 1140 × 960 mm | 450–950 mm | 1850 mm | 8.1 × 2.9 × 2.7 m | Consultar modelo |
| DU900II | 9000 kN | 1560 × 1540 mm | 1180 × 1020 mm | 500–1100 mm | 2100 mm | 9.2 × 3.1 × 3.7 m | Consultar modelo |
| DU1200II | 12.000 kN | 1870 × 1760 mm | 1320 × 1200 mm | 600–1250 mm | 2650 mm | 10.2 × 3.4 × 3.8 m | Consultar modelo |
| DU1600II | 16.000 kN | 2200 × 2080 mm | 1560 × 1450 mm | 700–1550 mm | 3250 mm | 12.2 × 3.8 × 4.2 m | Consultar modelo |
| DU2400II | 24.000 kN | 2545 × 2335 mm | 1850 × 1620 mm | 800–1700 mm | 3800 mm | 14.1–15.4 × 4.4 × 4.2–4.4 · según unidad de inyección m | Consultar modelo |
Los valores de apertura del molde se indican con dos cifras para cada modelo; confirmamos la carrera de apertura disponible para su molde durante la revisión de ingeniería.
SELECCIÓN TÉCNICA
La gama de seis modelos es un punto de partida. La recomendación se basa en el producto, material, dimensiones del molde, movimientos e inyección reales.
SELECCIÓN DE INYECCIÓN
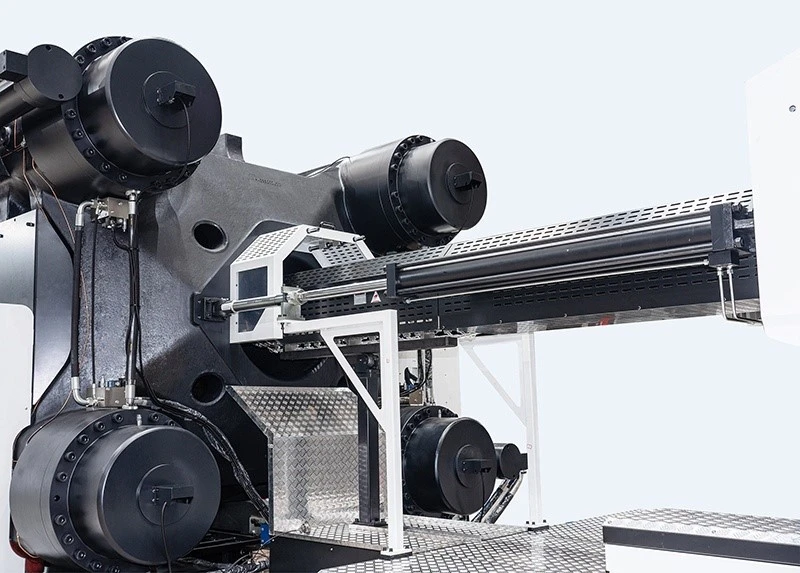
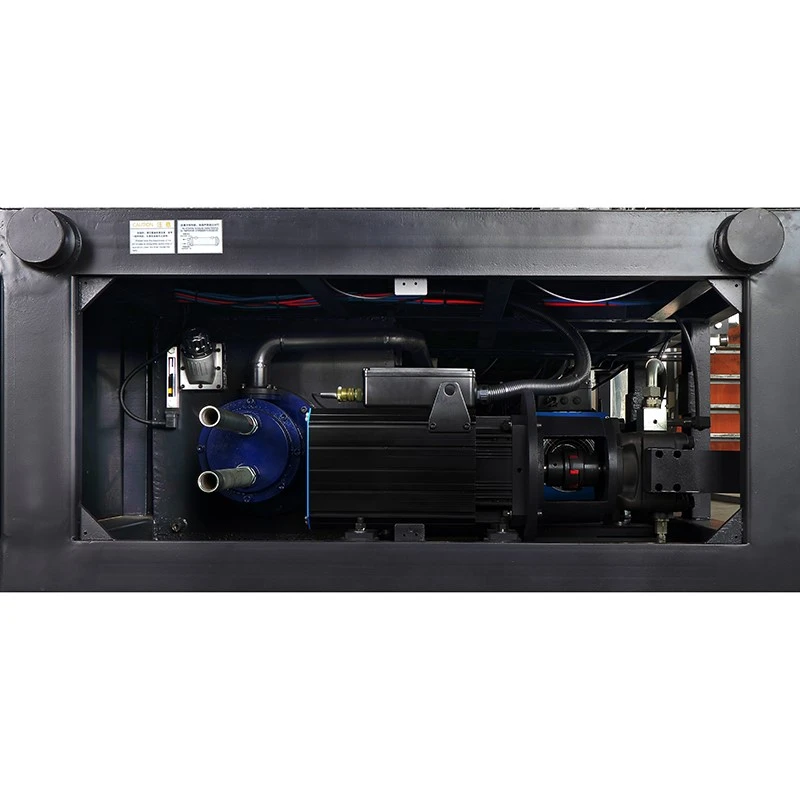
Cada fila reúne diámetro de husillo, volumen teórico, peso de referencia PS, caudal y presión. No combine el peso máximo de una opción con la presión de otra.
| Opción | Ø del husillo | Volumen teórico | Peso de inyección (PS) | Caudal de inyección | Presión de inyección |
|---|---|---|---|---|---|
| A | 85 mm | 2554 cm³ | 2324 g | 627 g/s | 208 MPa |
| B | 90 mm | 2863 cm³ | 2605 g | 702 g/s | 185 MPa |
| C | 95 mm | 3190 cm³ | 2903 g | 783 g/s | 166 MPa |
| D | 105 mm | 3896 cm³ | 3546 g | 956 g/s | 136 MPa |
| Opción | Ø del husillo | Volumen teórico | Peso de inyección (PS) | Caudal de inyección | Presión de inyección |
|---|---|---|---|---|---|
| A | 90 mm | 3308 cm³ | 3010 g | 646 g/s | 235 MPa |
| B | 100 mm | 4084 cm³ | 3717 g | 798 g/s | 190 MPa |
| C | 110 mm | 4942 cm³ | 4497 g | 965 g/s | 157 MPa |
| D | 120 mm | 5881 cm³ | 5352 g | 1149 g/s | 132 MPa |
| Opción | Ø del husillo | Volumen teórico | Peso de inyección (PS) | Caudal de inyección | Presión de inyección |
|---|---|---|---|---|---|
| A | 105 mm | 5022 cm³ | 4570 g | 886 g/s | 217 MPa |
| B | 115 mm | 6024 cm³ | 5482 g | 1063 g/s | 181 MPa |
| C | 125 mm | 7118 cm³ | 6477 g | 1256 g/s | 153 MPa |
| D | 135 mm | 8302 cm³ | 7555 g | 1465 g/s | 132 MPa |
| Opción | Ø del husillo | Volumen teórico | Peso de inyección (PS) | Caudal de inyección | Presión de inyección |
|---|---|---|---|---|---|
| A | 130 mm | 9291 cm³ | 8455 g | 1255 g/s | 207 MPa |
| B | 140 mm | 10.776 cm³ | 9806 g | 1455 g/s | 179 MPa |
| C | 150 mm | 12.370 cm³ | 11.257 g | 1670 g/s | 156 MPa |
| D | 160 mm | 14.074 cm³ | 12.808 g | 1901 g/s | 137 MPa |
| Designación internacional de tamaño | Opción | Ø del husillo | Volumen teórico | Peso de inyección (PS) | Caudal de inyección | Presión de inyección |
|---|---|---|---|---|---|---|
| 32000 / 2400 | A | 160 mm | 20.106 cm³ | 18.297 g | 1849 g/s | 158 MPa |
| 32000 / 2400 | B | 170 mm | 22.687 cm³ | 20.645 g | 2087 g/s | 140 MPa |
| 40000 / 2400 | A | 180 mm | 25.444 cm³ | 23.145 g | 1877 g/s | 156 MPa |
| 40000 / 2400 | B | 190 mm | 28.339 cm³ | 25.788 g | 2091 g/s | 140 MPa |
| 58000 / 2400 | A | 200 mm | 37.680 cm³ | 34.289 g | 2167 g/s | 154 MPa |
| 58000 / 2400 | B | 210 mm | 41.542 cm³ | 37.803 g | 2390 g/s | 140 MPa |
VALIDACIÓN DEL MOLDE
Utilice estos valores para una revisión preliminar. La compatibilidad final entre máquina y molde se confirma con el plano real de su molde y los datos de interfaz.
Dimensiones generales y espesor del molde
Peso del molde y requisitos de elevación
Interfaz de columnas y platos
Requisitos de apertura y expulsión
Extracción de núcleos o movimientos especiales
Requisitos de dosis, canales y material
APLICACIONES Y VALIDACIÓN
Revise las especificaciones y planos DU con su pieza y molde reales. Acuerde condiciones de prueba, controles de calidad y requisitos de aceptación del proyecto.
Evalúe la plataforma con el tamaño, espesor, trayectoria de apertura y área proyectada reales del molde.
Antes de confirmar compatibilidad se revisan interfaces, expulsor, movimientos, conexiones y requisitos de muestras.
Se revisan conjuntamente pieza, resina, molde y producción antes de cotizar modelo y unidad de inyección.
DATOS DEL PROYECTO DU
Empiece con los datos de pieza y molde. El precio depende del modelo DU, unidad de inyección, configuración, interfaz del molde, automatización, auxiliares y servicios.
Tres campos obligatorios para comenzar
Puede añadir detalles técnicos opcionales
Puede adjuntar archivos de pieza o molde
Los valores desconocidos se revisan tras la consulta
PREGUNTAS DE COMPRA
Es una inyectora cuya zona de cierre consta de un plato fijo y uno móvil. La fuerza se genera mediante el bloqueo de columnas y el sistema hidráulico de cierre.
La diferencia principal es el cierre. La máquina de dos platos prescinde del plato de soporte trasero y la rodillera de una máquina convencional de tres platos. La mejor opción depende del molde y la tarea productiva reales.
Empiece por pieza, material, área proyectada, dimensiones y espesor del molde, apertura, expulsión, inyección y objetivo productivo. HWAMDA revisará el modelo y la unidad adecuados.
Envíe el plano del molde y las interfaces. Se comprueban conjuntamente columnas, platos, espesor, apertura, expulsión, movimientos, peso e inyección.
Es el peso de inyección calculado para poliestireno (PS), el material de referencia del sector. El peso de inyección disponible para su resina se confirma en la revisión del proyecto.
Sí. Las fichas actuales ofrecen distintas unidades y husillos. Cada opción se evalúa como un conjunto de volumen, peso PS, caudal y presión.
La cotización depende del modelo DU, unidad de inyección, opciones, molde e interfaces, automatización o auxiliares, logística y servicios acordados.