 HWAMDA
Pré-forma
Peso, gargalo, desenho, resina e critérios de qualidade.
Informe o peso da pré-forma e o número de cavidades, e indicamos o modelo HMD-PET, a unidade de injeção e a interface do molde. Seis modelos de 2.180 a 6.000 kN.
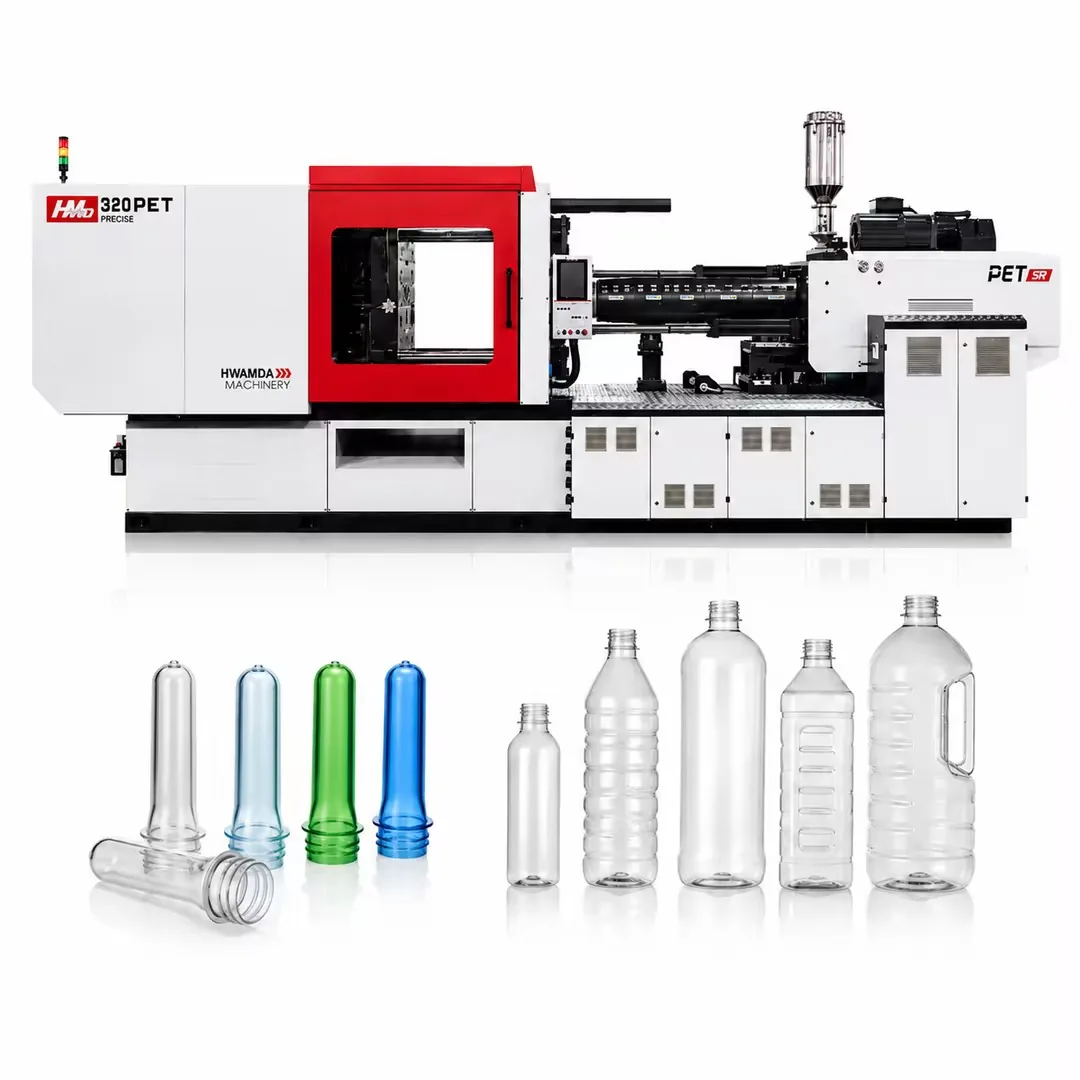
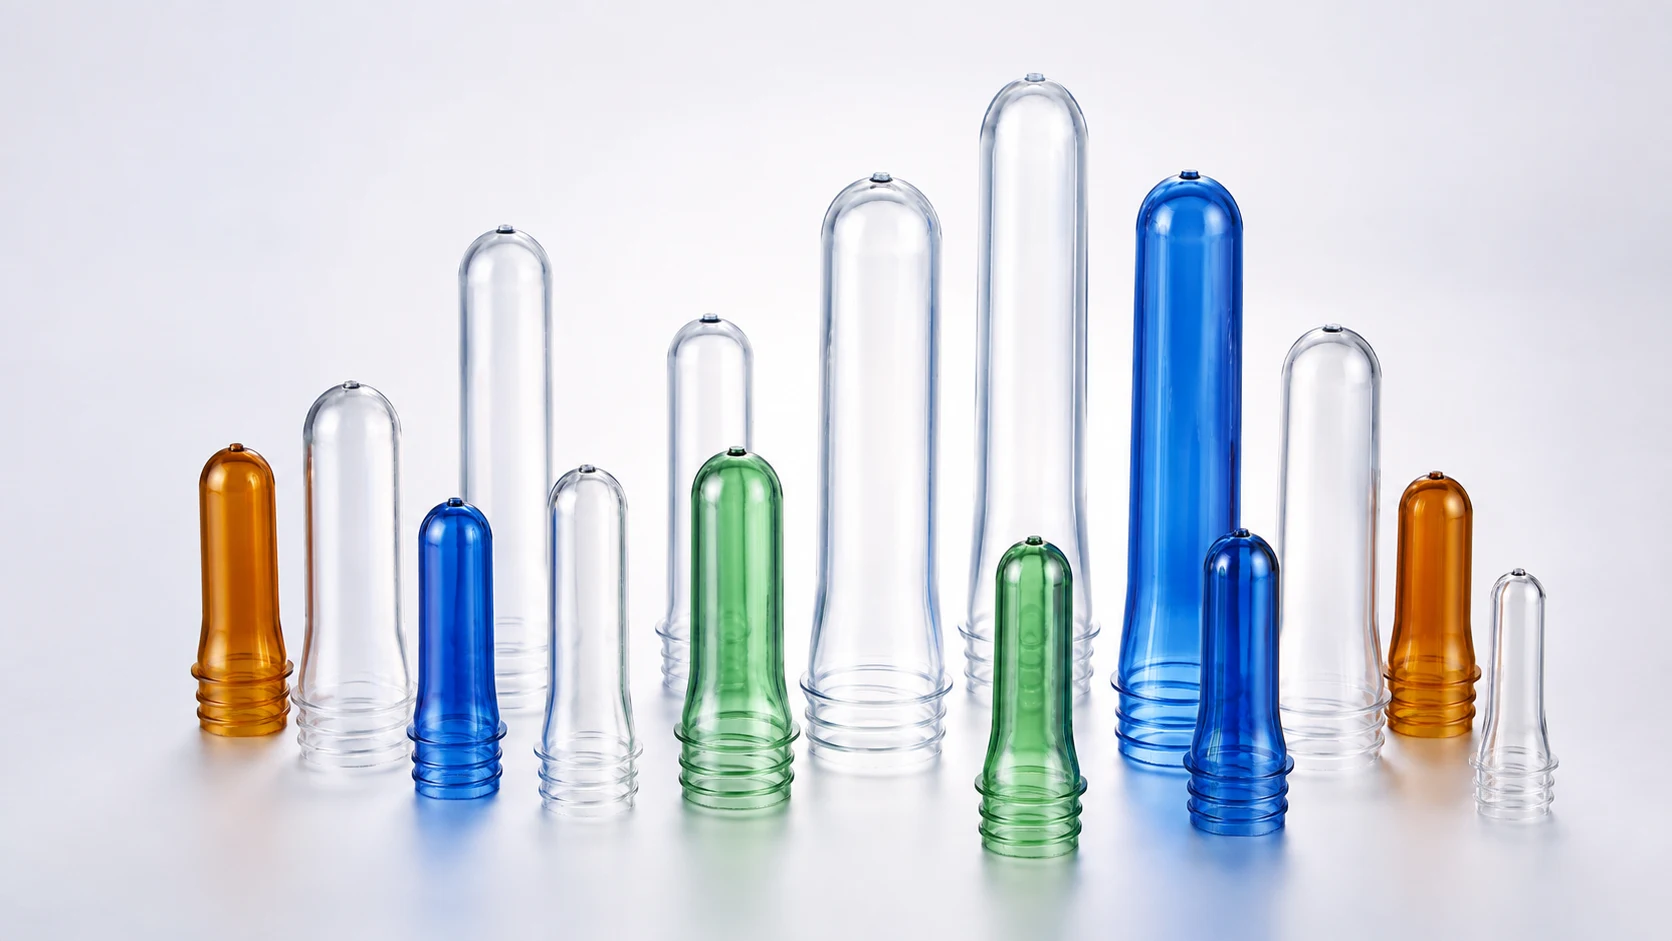
Esta linha cobre gargalos de 28 mm e outros acabamentos para água, bebidas gaseificadas, óleo, frascos de boca larga e grandes formatos. A seleção final depende do peso, das cavidades e da produção desejada.
Comece pela pré-forma e pela produção necessária, não apenas pela tonelagem. A HWAMDA verifica todos os dados antes de recomendar a máquina e a unidade de injeção.
Peso, gargalo, desenho, resina e critérios de qualidade.
Cavidades, dimensões, câmara quente, resfriamento e interfaces.
Ciclo, peças por hora, retirada e manuseio posterior.
Tensão, secagem, água, ar comprimido e layout.
Compare seis tamanhos de máquina para pré-formas PET de 2.180 a 6.000 kN e ajuste a unidade de injeção ao peso da pré-forma, às cavidades e à produção necessária.
Registrado em máquinas HMD-PET durante testes de moldes de clientes antes do embarque. Os resultados reais dependem do projeto da pré-forma, do molde e do resfriamento.
Pré-formas por hora = cavidades × 3.600 ÷ tempo de ciclo em segundos, antes de paradas e refugos.
As máquinas HWAMDA para pré-formas PET foram entregues a clientes no Quênia, Cazaquistão, Nigéria, Brasil e outros países.
Envie o peso da pré-forma e o número de cavidadesCada máquina usa a plataforma M8SII e é configurada para pré-formas de água, bebidas gaseificadas, óleo, boca larga e grandes formatos.
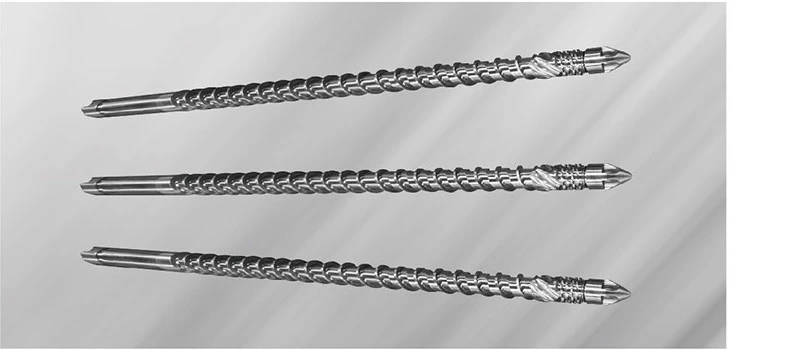
A relação de rosca dedicada melhora a plastificação e a transparência do PET.
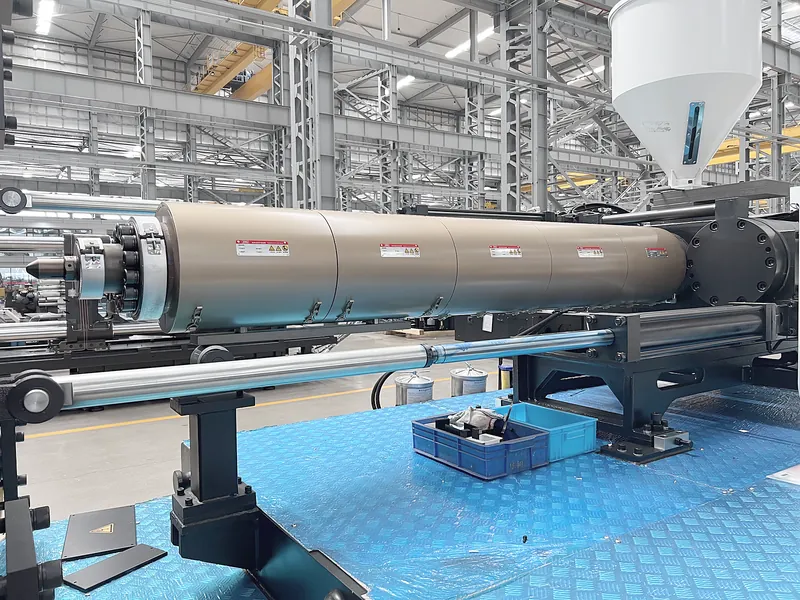
Guias lineares equilibram o movimento e estabilizam a injeção.
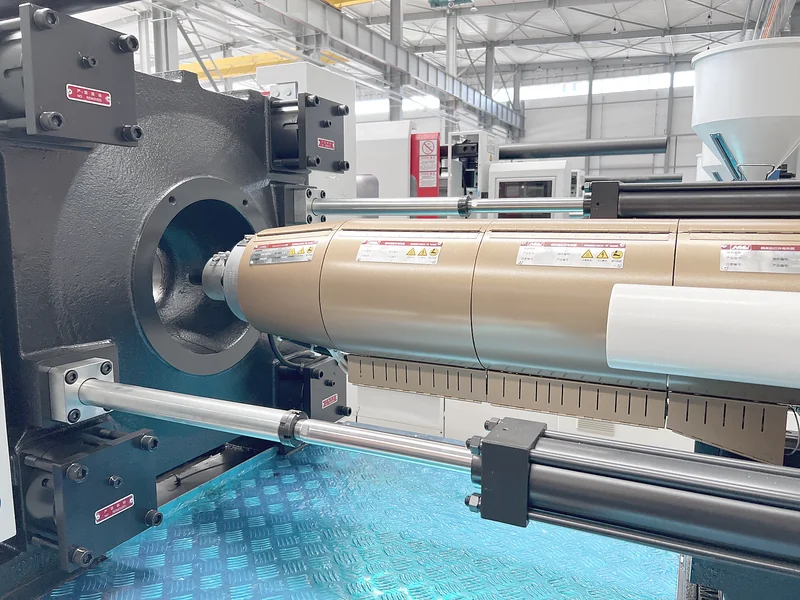
Os cilindros de injeção duplos reduzem a resistência de retorno durante a injeção de alta pressão.
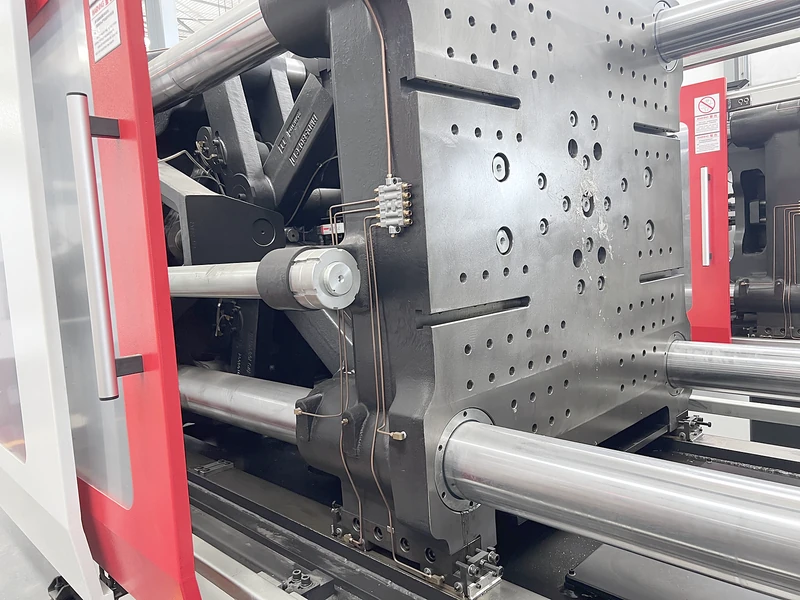
A estrutura de fechamento oferece movimento estável e ampla compatibilidade de moldes.
Maior curso e força de extração para moldes longos e multicavidade.
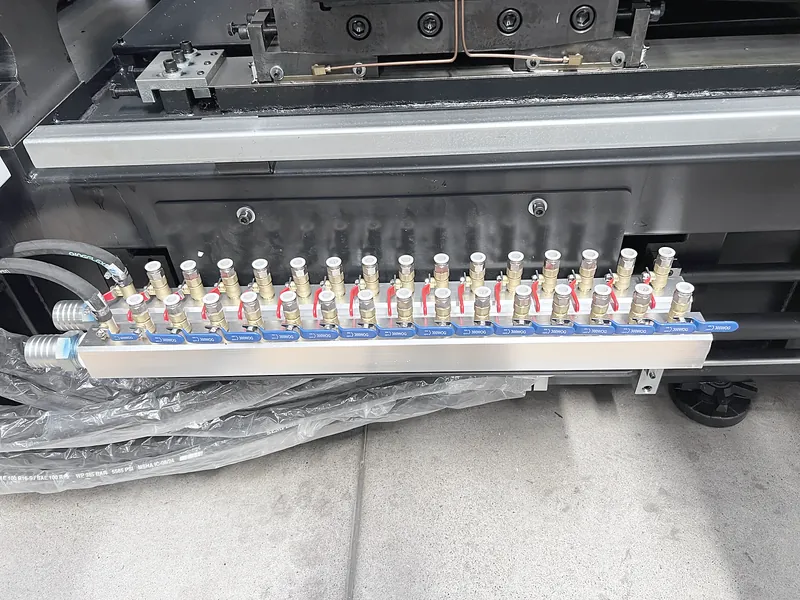
A lubrificação dosada reduz perdas de óleo e melhora a confiabilidade.
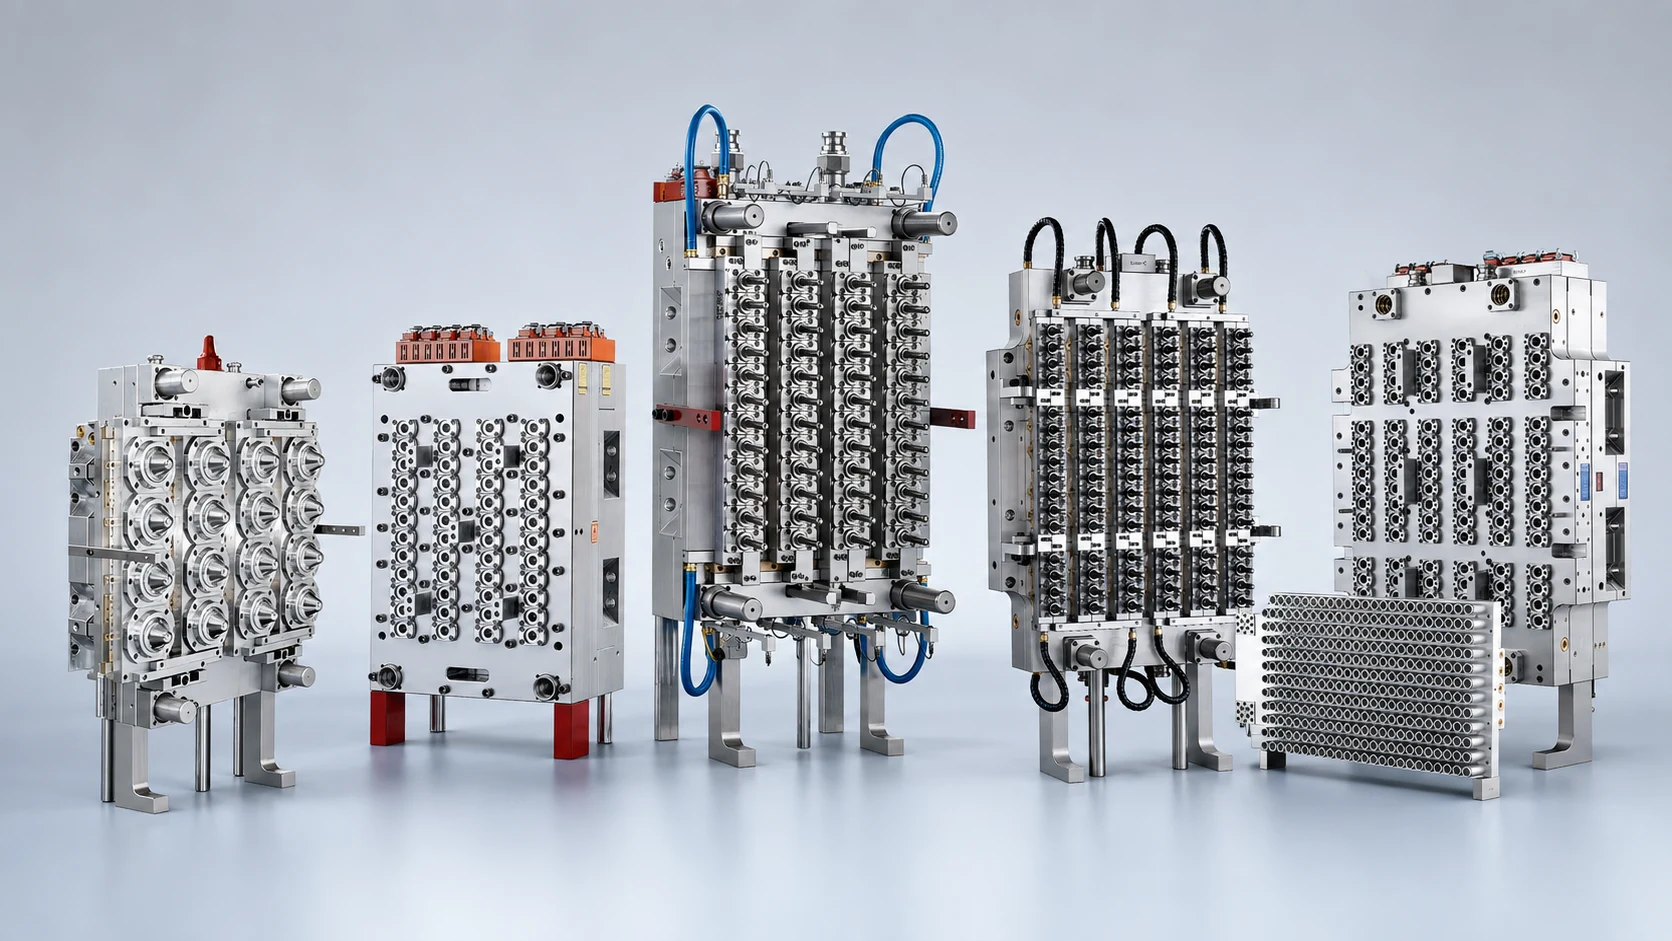
A linha aceita moldes de 16, 24, 32, 48, 64, 72 e 96 cavidades, além de gargalos de 28 mm, boca larga e grandes formatos. A compatibilidade final depende de mais que a força de fechamento.
Não existe um único ciclo para todos os projetos PET. A produção estável é estimada pela pré-forma, molde, resfriamento, recuperação da máquina e manuseio.
Mais cavidades podem elevar a produção, mas também alteram o tiro, o molde, o resfriamento e o investimento.
Pré-formas mais pesadas exigem maior capacidade de injeção, plastificação e tempo de resfriamento.
O projeto do molde, a temperatura e a vazão da água gelada influenciam muito o ciclo estável.
O robô e a transferência posterior devem acompanhar o ritmo sem danificar as pré-formas quentes.
Pré-formas por hora = cavidades × 3.600 ÷ tempo de ciclo em segundos, antes de paradas e refugos.
Exemplo da tabela de referência: uma HMD430PET com molde de 72 cavidades e ciclo de 9,9 s gera 72 × 3.600 ÷ 9,9 ≈ 26.180 pré-formas por hora. Aplique sua própria disponibilidade e taxa de refugo para planejar a produção diária.
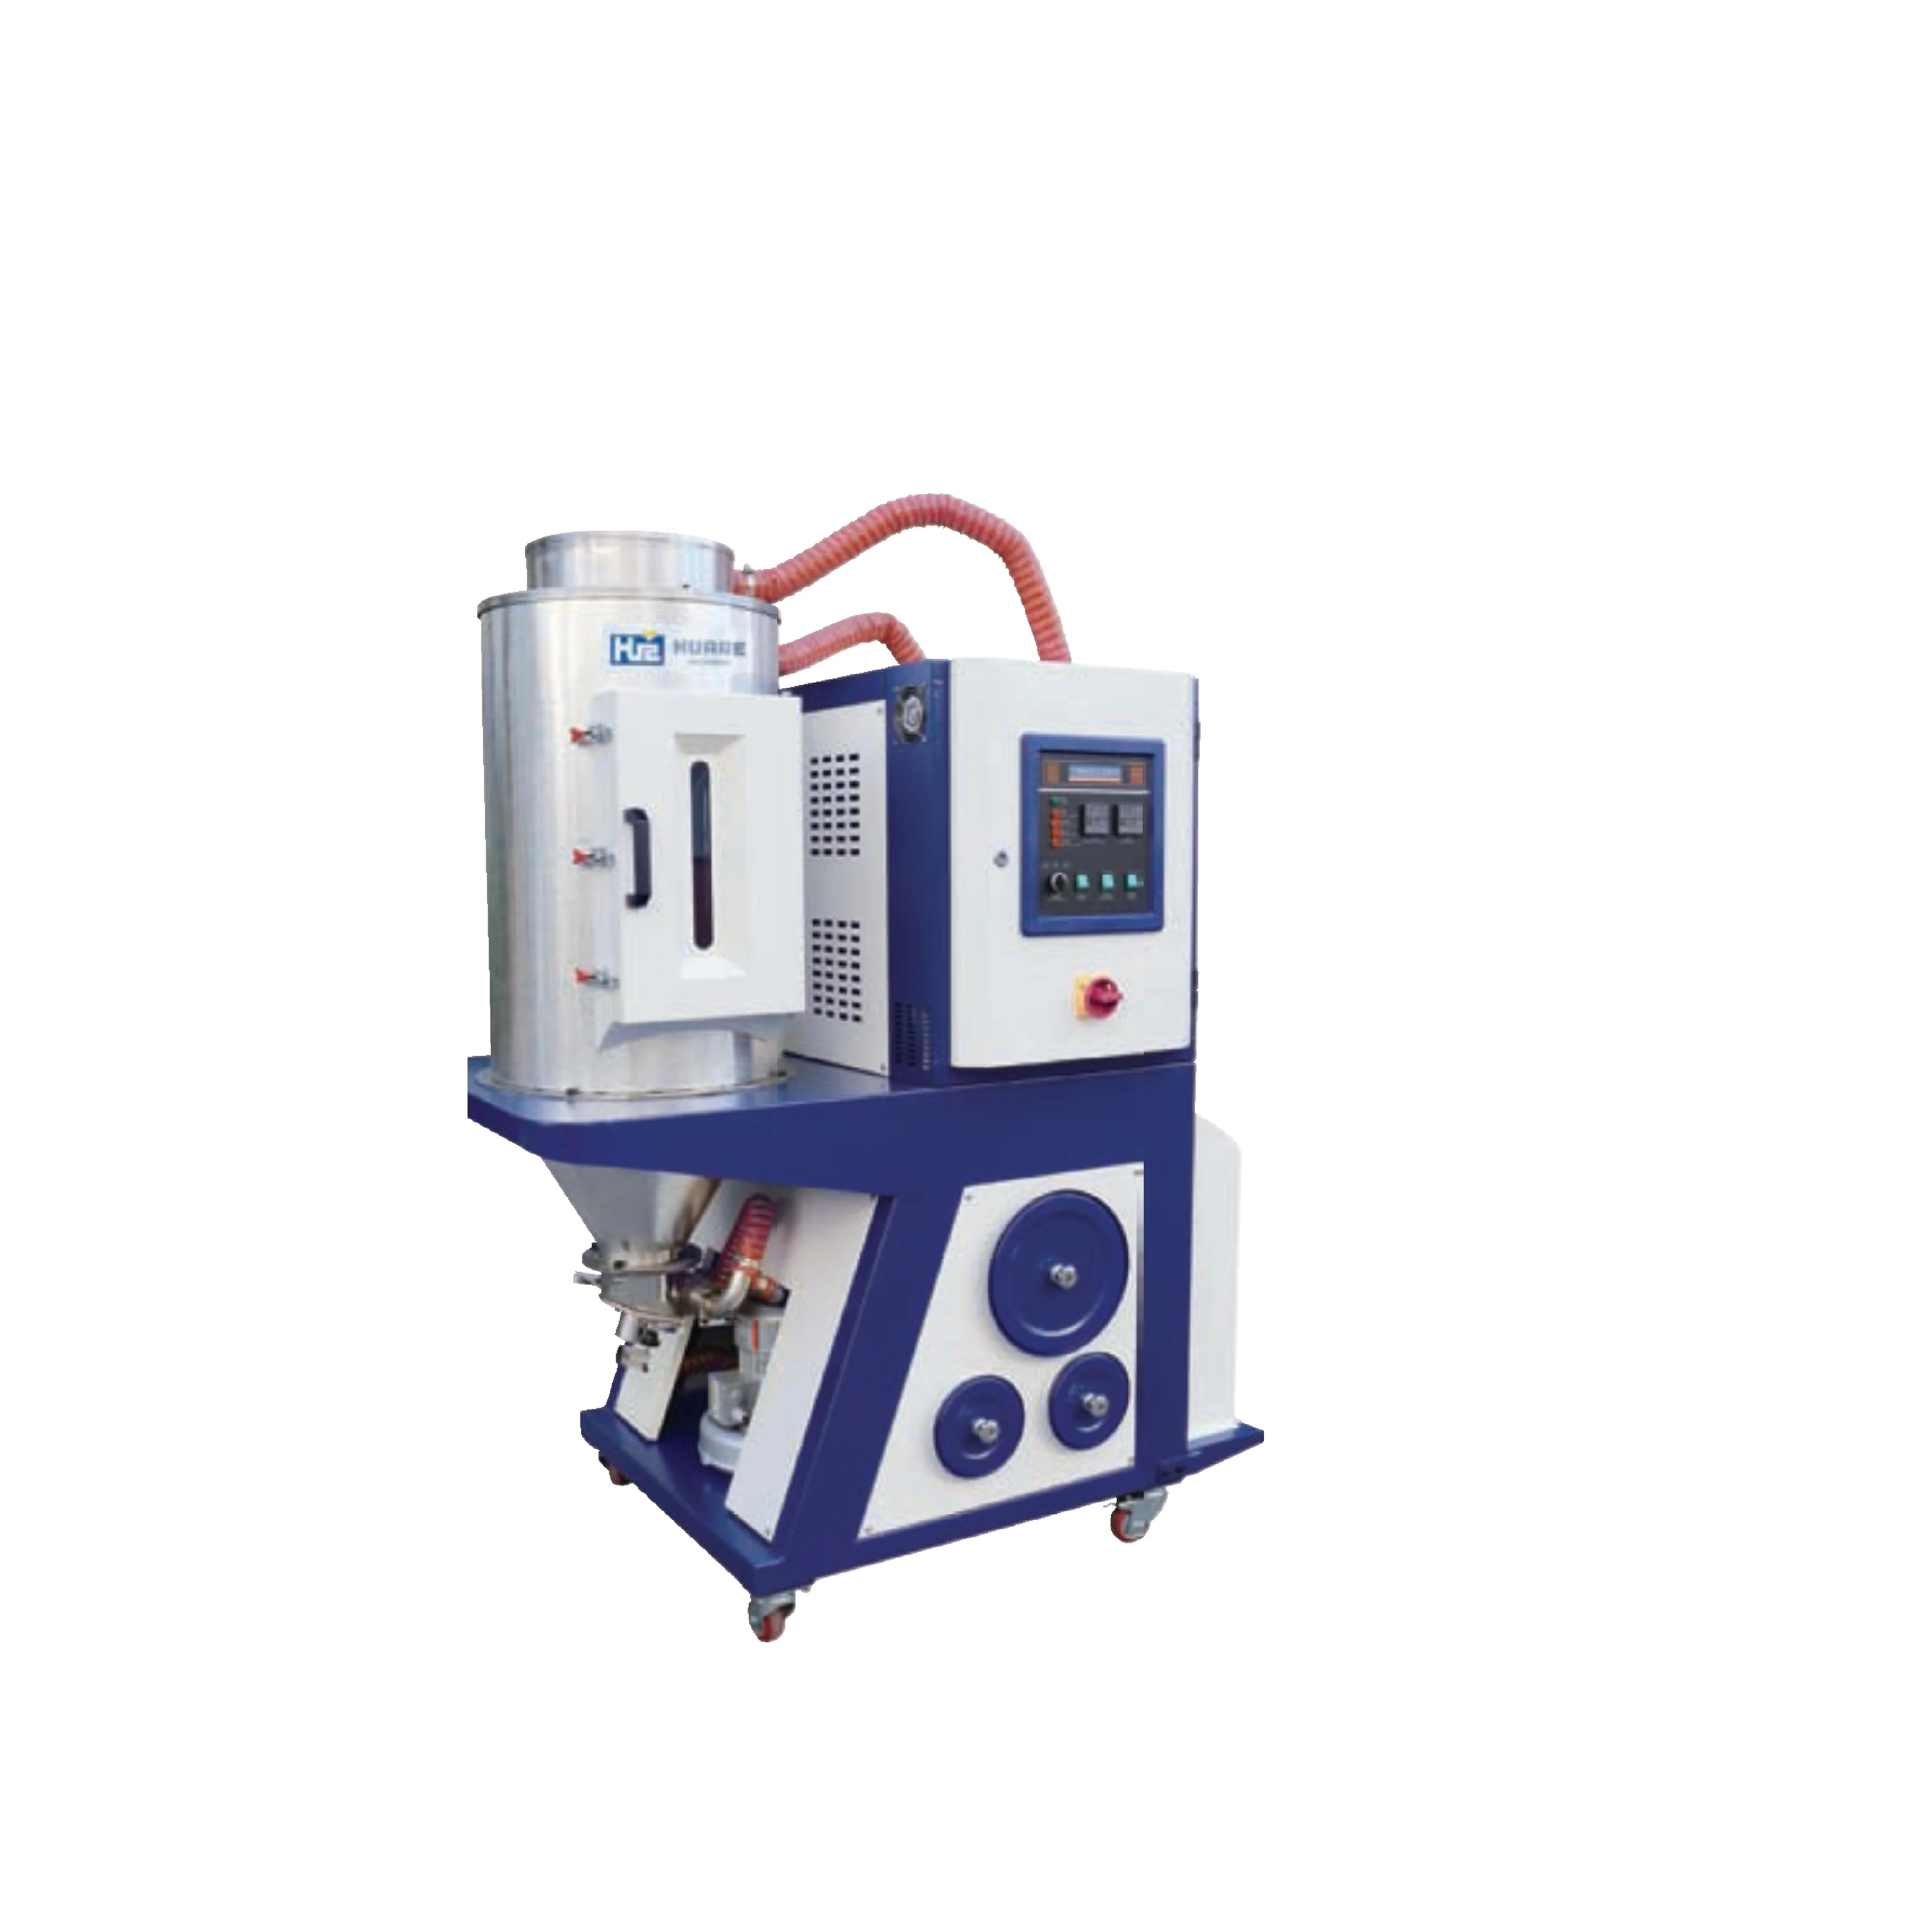
O PET absorve umidade do ar. Deve ser desumidificado, seco e transportado de forma controlada antes da rosca. Os ajustes finais seguem os dados do fornecedor e as condições verificadas.
Os auxiliares são dimensionados como parte da célula. A lista depende do consumo, resfriamento, dosagem, ar, retirada e condições da fábrica.
Um sistema três em um desumidifica, seca e carrega o PET antes da plastificação.
O chiller é combinado aos circuitos do molde, temperatura, vazão e carga térmica.
O ar da fábrica atende aos requisitos da máquina, válvulas e automação.
A dosagem de masterbatch e o robô são selecionados conforme a cor e o layout.
Secagem, resfriamento do molde, ar comprimido, retirada, planejamento da produção e requisitos da fábrica para toda a linha de pré-formas estão na página da linha de produção.
São opções de catálogo; a cotação deve incluir apenas as funções necessárias ao molde e processo.
Cobertura totalmente fechada da área de fechamento, com desumidificador de molde.
Tubulação de resfriamento integrada para instalação mais limpa.
A confirmação por sensor protege o molde antes do próximo ciclo.
Modos de válvula-agulha com temporização ajustável.
Sinais reservados para transporte, contagem e alarmes.
Sincronização opcional de plastificação e extração para ciclos mais curtos.
O preço depende da máquina e da unidade de injeção escolhidas, do peso da pré-forma, das cavidades do molde, dos auxiliares, da automação, das utilidades, da logística e do escopo de serviço. Cada cotação é preparada para o seu projeto.
O tamanho, diâmetro da rosca, tiro e plastificação definem a configuração base.
Cavidades, dimensões, câmara quente, resfriamento e extração afetam a integração.
Secagem, carga, dosagem, resfriamento, ar e robô são cotados conforme necessário.
Destino, tensão, instalação, teste, treinamento, logística e aceitação afetam a cotação final.
Registros de teste ajudam a avaliar aparência, peso e dimensões antes do envio.
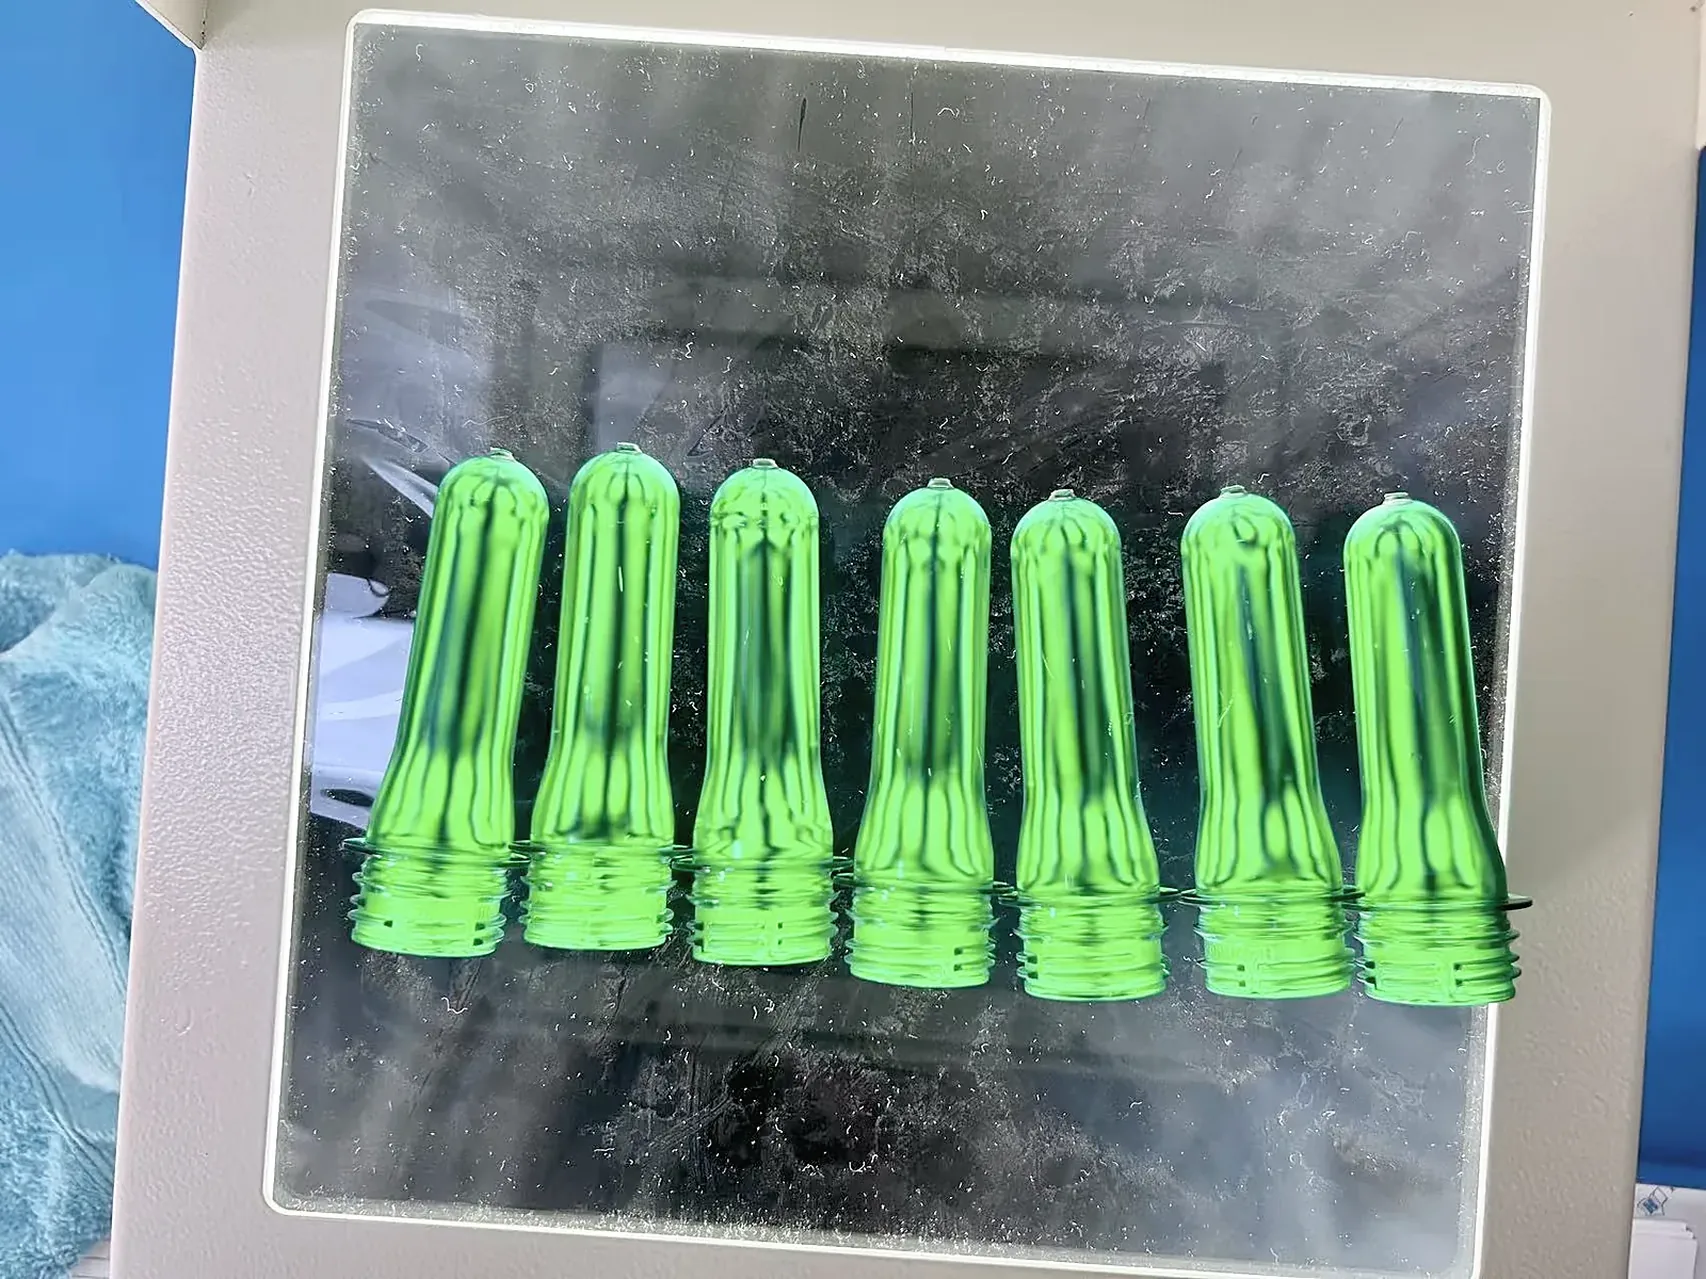
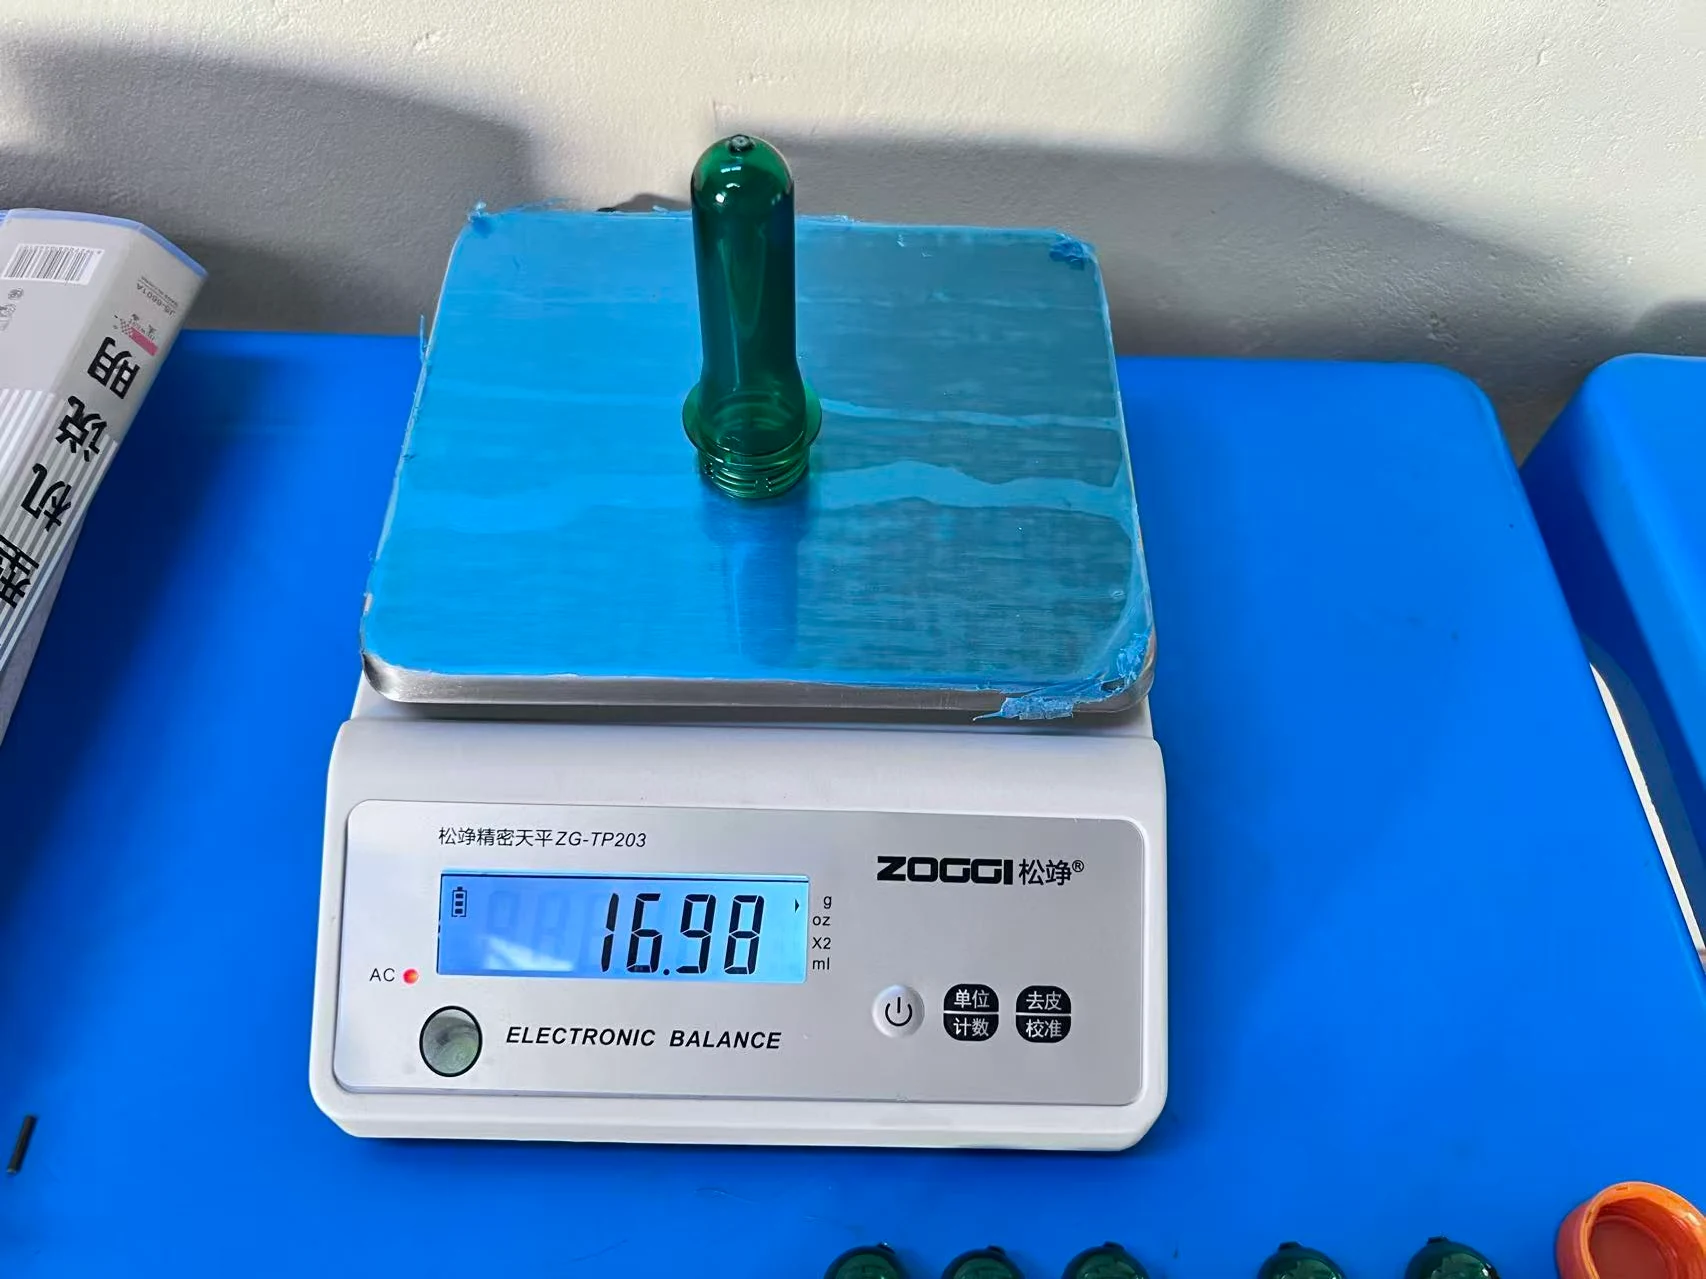
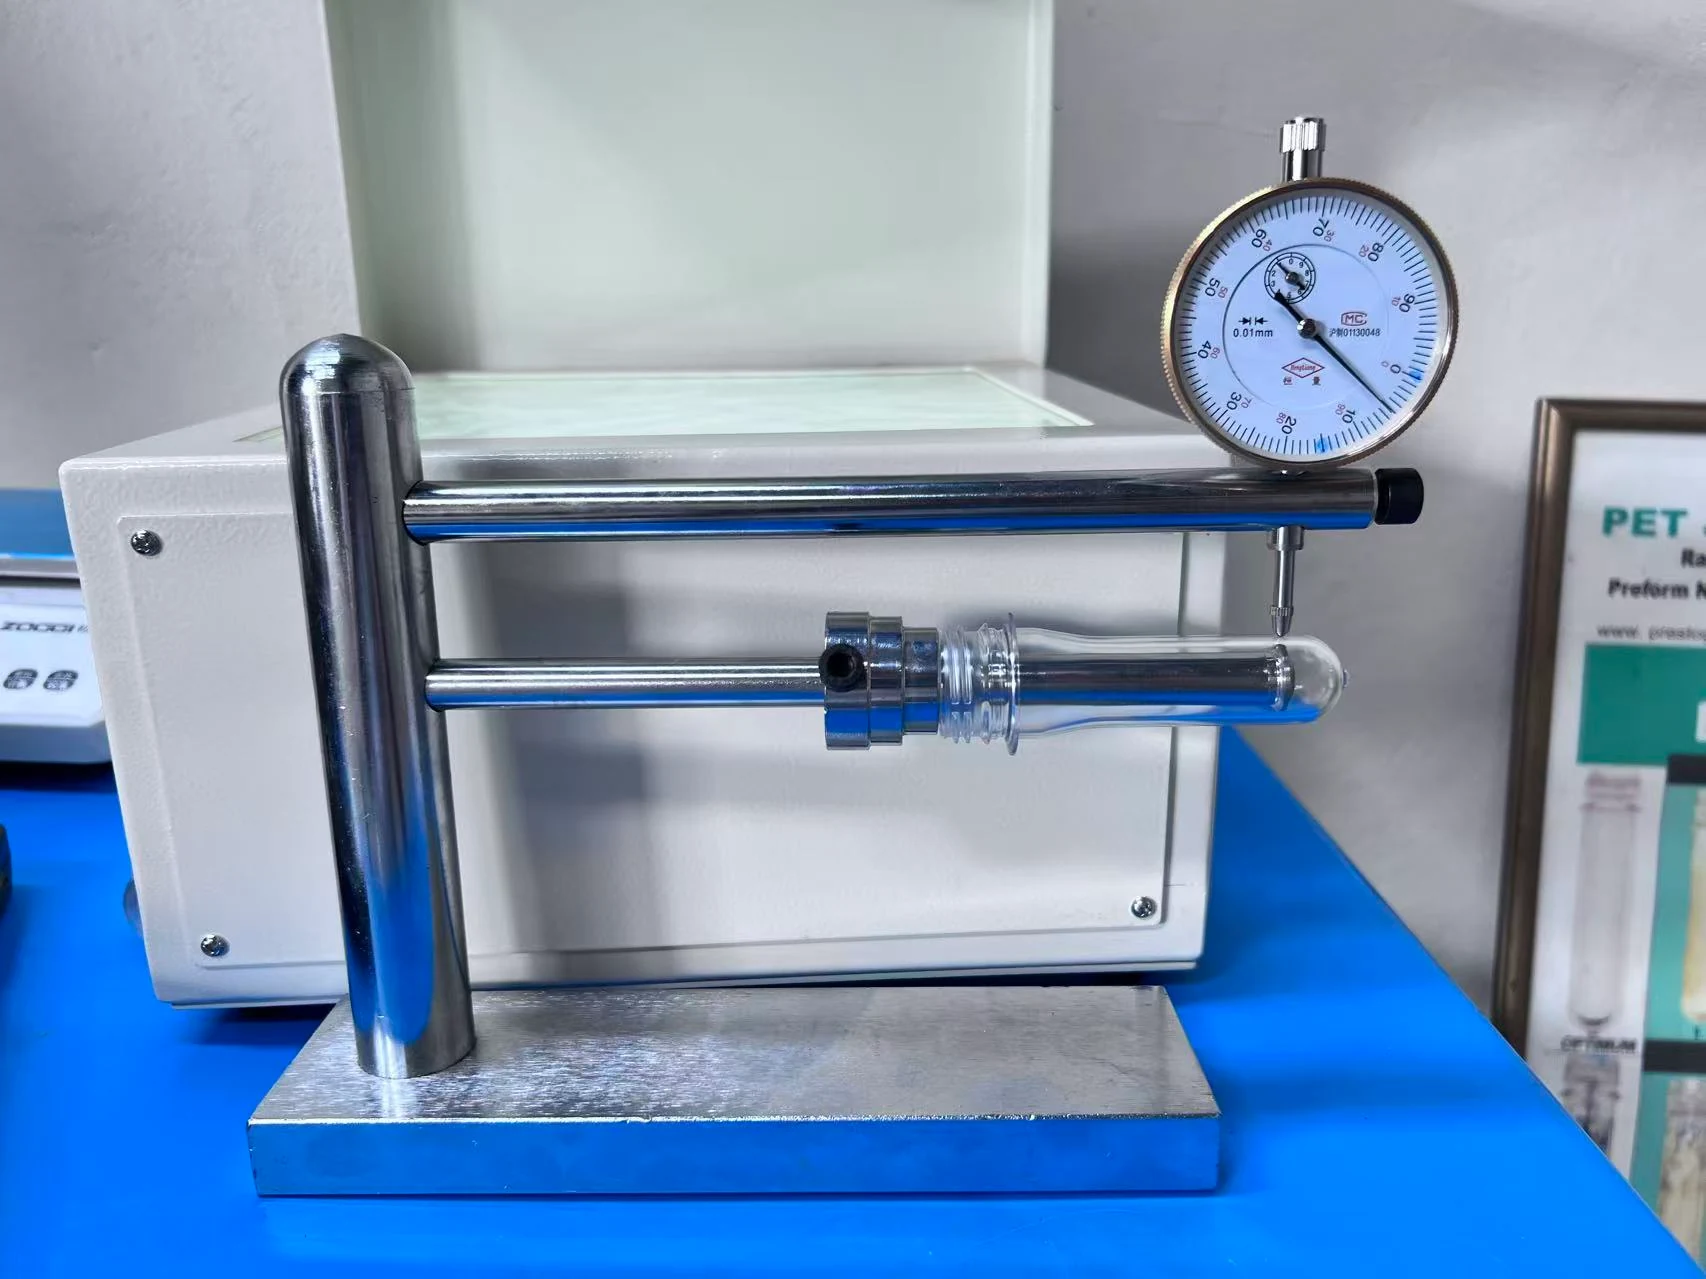
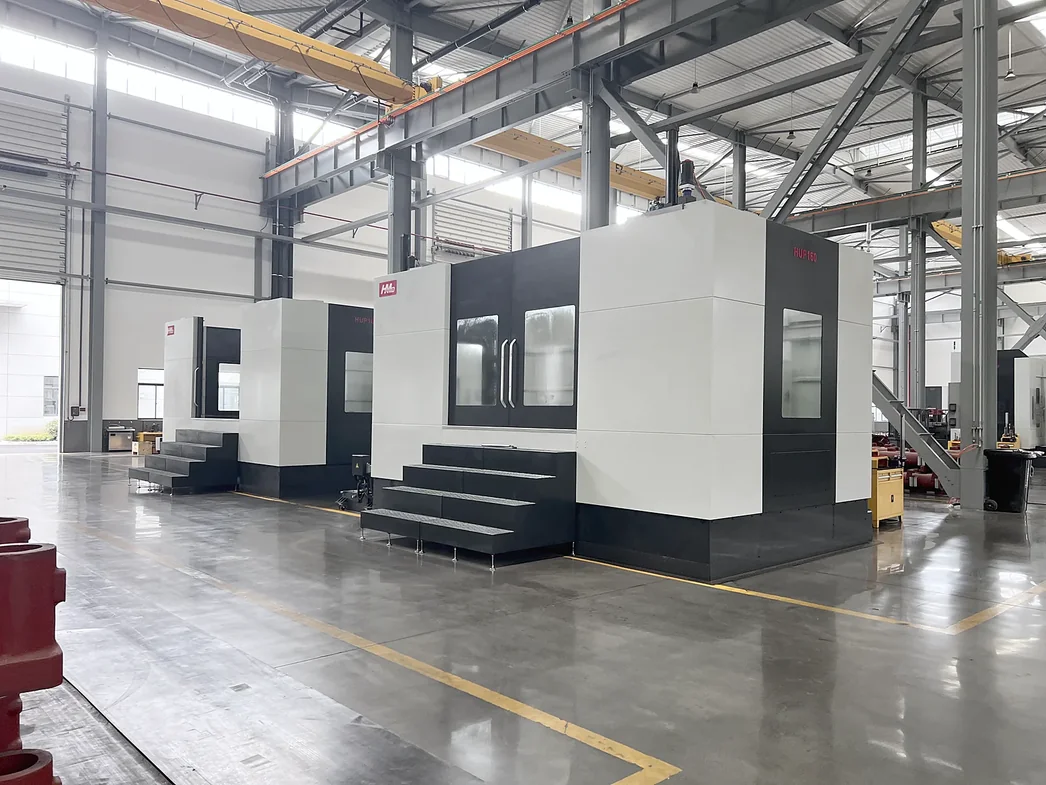
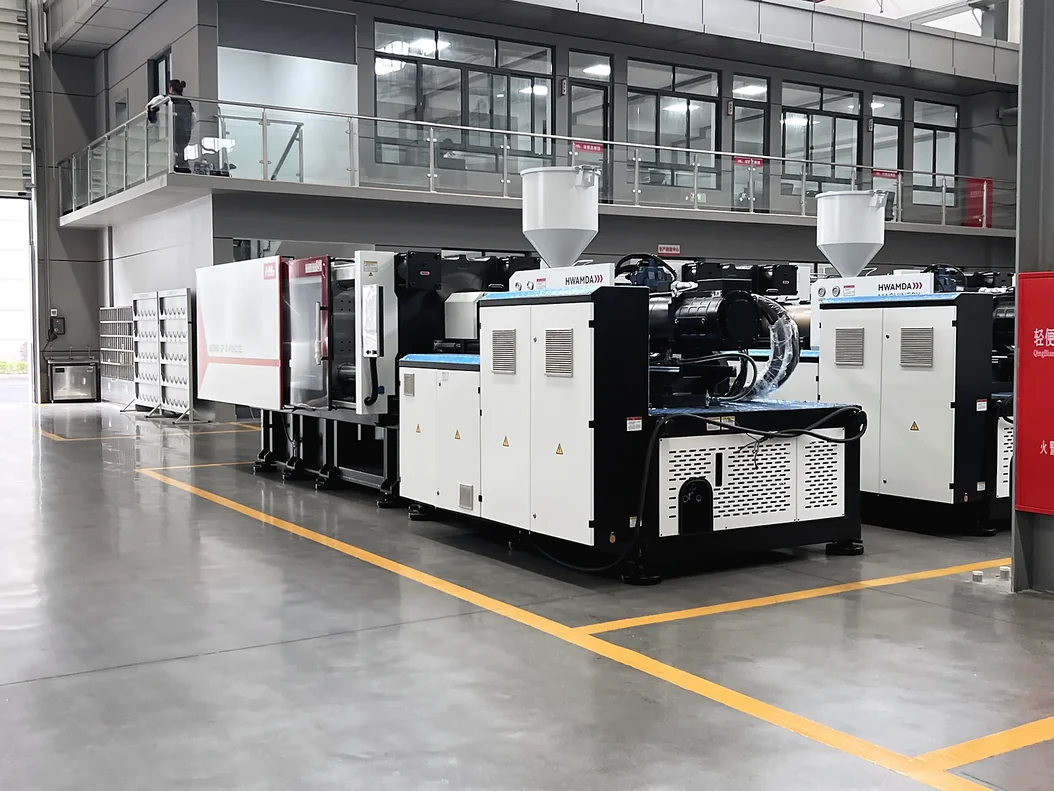
Avalie o fabricante com evidências reais de usinagem, montagem, inspeção e teste.
Use estas respostas para preparar os dados necessários a uma recomendação precisa.
Multiplique o peso da pré-forma pelo número de cavidades para obter o peso de injeção necessário, compare-o com o peso de injeção PET de cada modelo e verifique o molde quanto à distância entre colunas e à espessura. Em testes de moldes de clientes, a HMD320PET operou moldes de 48 × 15,2 g e 72 × 13 g, a HMD430PET de 72 × 16,5 g e a HMD500PET de 96 × 15,2 g. Envie os dados da pré-forma e do molde para receber uma recomendação de modelo.
Depende do peso da pré-forma e do tamanho do molde. As configurações de referência mostram 32 cavidades na HMD268PET, até 72 cavidades na HMD320PET e na HMD430PET e 96 cavidades na HMD500PET. Pré-formas mais pesadas exigem mais capacidade de injeção por cavidade: a HMD320PET opera 24 cavidades de 85 g e 12 cavidades de 135 g.
Envie o peso e o desenho da pré-forma, o padrão do gargalo, o número de cavidades ou a produção desejada, a resina, a tensão elétrica e as utilidades disponíveis. Dados desconhecidos podem ser analisados juntos.
O peso e a espessura de parede da pré-forma, as cavidades, o resfriamento do molde, a recuperação de plastificação e a retirada determinam o ciclo estável. Produção por hora = cavidades × 3.600 ÷ tempo de ciclo em segundos, antes de paradas e refugos. Por exemplo, 72 cavidades com ciclo de 9,9 s geram cerca de 26.180 pré-formas por hora.
O preço depende do modelo e da unidade de injeção, das cavidades e da interface do molde, dos auxiliares, da automação, das utilidades, da logística e do escopo de serviço. Os preços são cotados FOB Ningbo para cada projeto. Equipamentos auxiliares, instalação e treinamento são opcionais e cotados por projeto, e a cotação lista cada item incluído.
Sim, após verificar dimensões, placas, colunas, injeção, extrator, câmara quente, resfriamento e controles.
Sim. A HWAMDA pode incluir o molde de pré-formas PET no escopo do projeto e verificar máquina e molde juntos em um teste conjunto.
A lista final depende da resina e da produção. Normalmente são avaliados secagem e desumidificação, transporte, resfriamento do molde, ar comprimido e retirada. Todos os equipamentos auxiliares são opcionais e cotados por projeto.
O PET absorve umidade do ar. O PET úmido perde viscosidade na fusão, o que afeta a transparência e a resistência da pré-forma; por isso a resina é desumidificada e seca conforme os dados do fornecedor antes de chegar à rosca.
Sim. A HWAMDA coordena máquina, molde, preparação, resfriamento, dosagem, ar e retirada conforme o escopo confirmado.
O prazo de entrega da máquina é de 60 dias úteis. Os prazos do molde, dos equipamentos auxiliares e do transporte são confirmados na cotação do seu projeto.
Não. Esta máquina injeta a pré-forma; uma sopradora separada a reaquece e forma a garrafa.
Sim. A HWAMDA fornece máquinas novas para projetos internacionais, configuradas conforme a pré-forma, o molde, a produção desejada e as utilidades da fábrica.
Envie primeiro os dados básicos; nosso engenheiro confirmará máquina, molde e auxiliares.