 HWAMDA
Преформа
Масса, горловина, чертёж, сырьё и критерии качества.
Сообщите массу преформы и число гнёзд — мы подберём модель HMD-PET, узел впрыска и интерфейс формы. Шесть моделей от 2 180 до 6 000 кН.
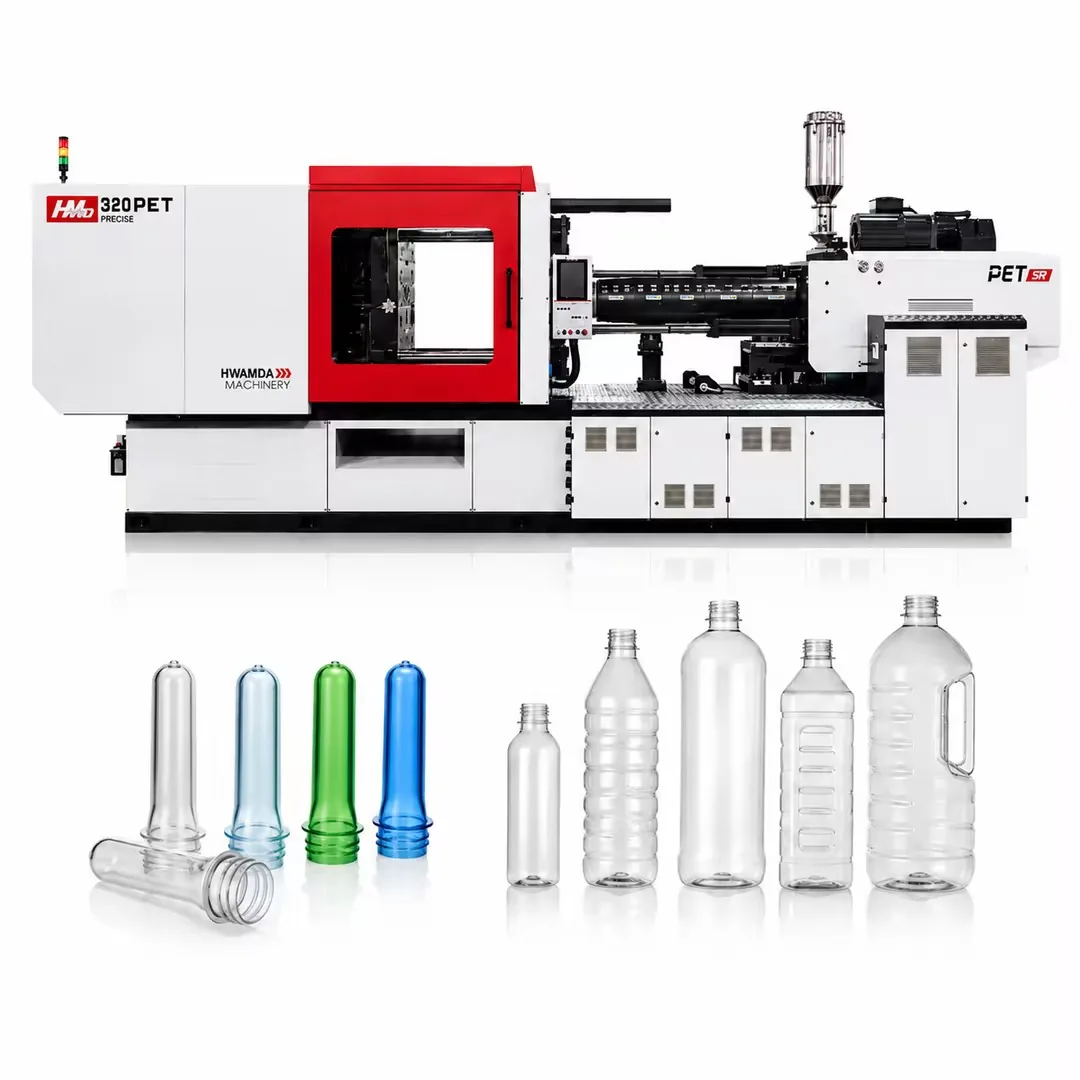
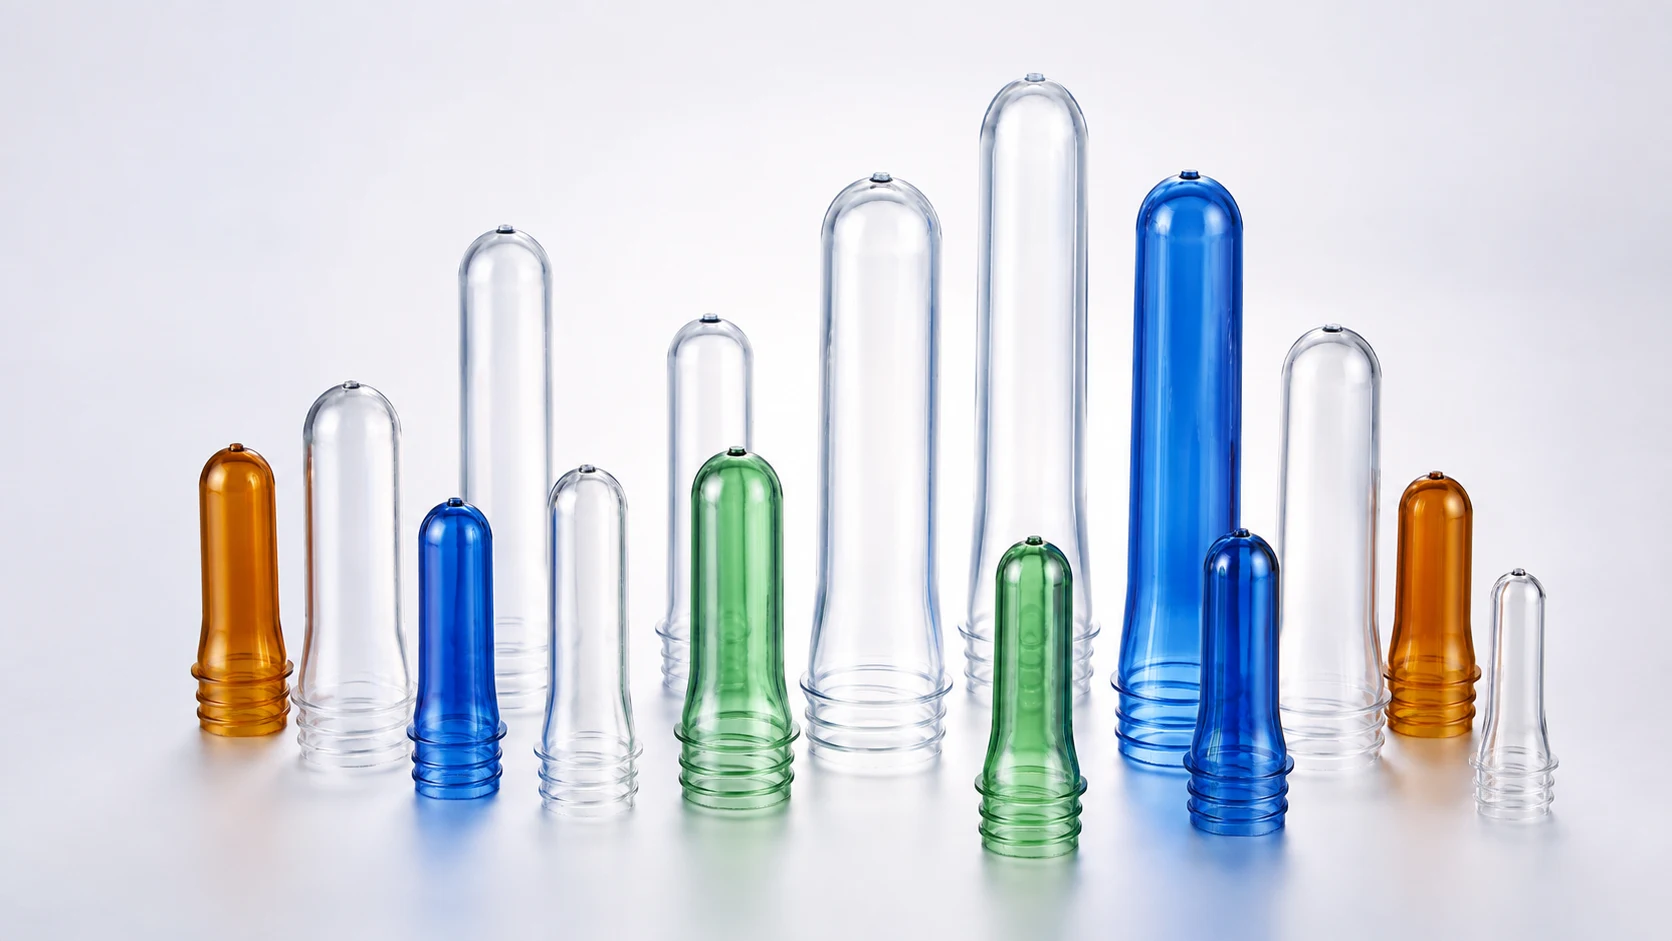
Линейка рассчитана на преформы с горловиной 28 мм и другими стандартами — для воды, газированных напитков, пищевого масла, широкогорлой и крупноформатной тары. Окончательный выбор зависит от массы преформы, числа гнёзд и требуемой производительности.
Начните с преформы и требуемого выпуска, а не только с усилия смыкания. HWAMDA проверяет все данные перед подбором машины и узла впрыска.
Масса, горловина, чертёж, сырьё и критерии качества.
Число гнёзд, размеры, горячий канал, охлаждение и интерфейсы.
Цикл, изделий в час, съём и последующая обработка.
Напряжение, сушка, вода, воздух и планировка.
Сравните шесть типоразмеров машин для ПЭТ-преформ от 2 180 до 6 000 кН и подберите узел впрыска по массе преформы, числу гнёзд и требуемому выпуску.
Данные зафиксированы на машинах HMD-PET при испытаниях форм заказчиков перед отгрузкой. Фактический результат зависит от конструкции преформы, формы и охлаждения.
Преформ в час = число гнёзд × 3 600 ÷ время цикла в секундах, без учёта простоев и брака.
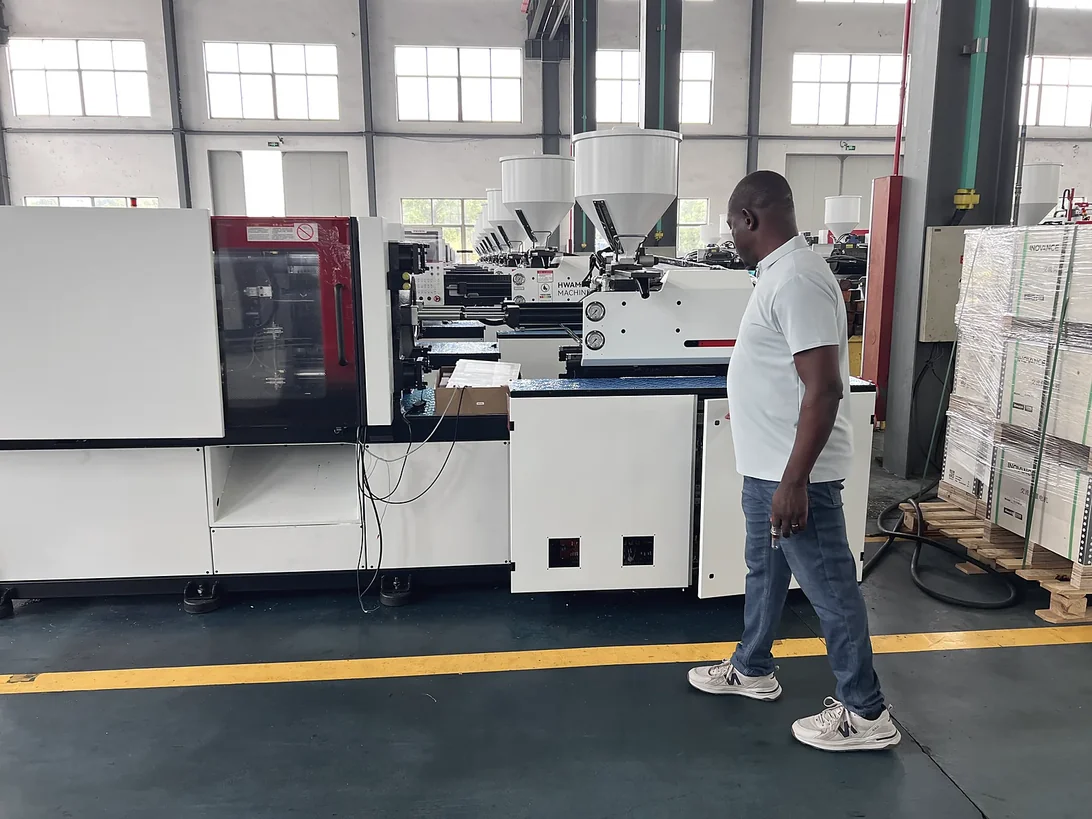
Машины HWAMDA для ПЭТ-преформ поставлены заказчикам в Кению, Казахстан, Нигерию, Бразилию и другие страны.
Отправьте массу преформы и число гнёздКаждая машина построена на платформе M8SII и настраивается для преформ воды, газированных напитков, масла, широкогорлых и крупных форматов.
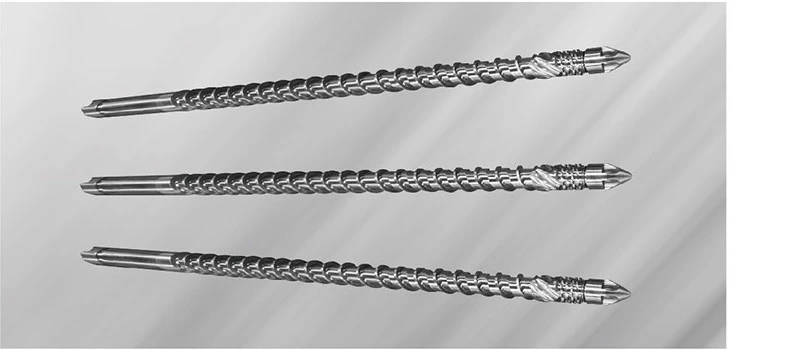
Специальное отношение L/D шнека 25:1 улучшает пластификацию и прозрачность ПЭТ.
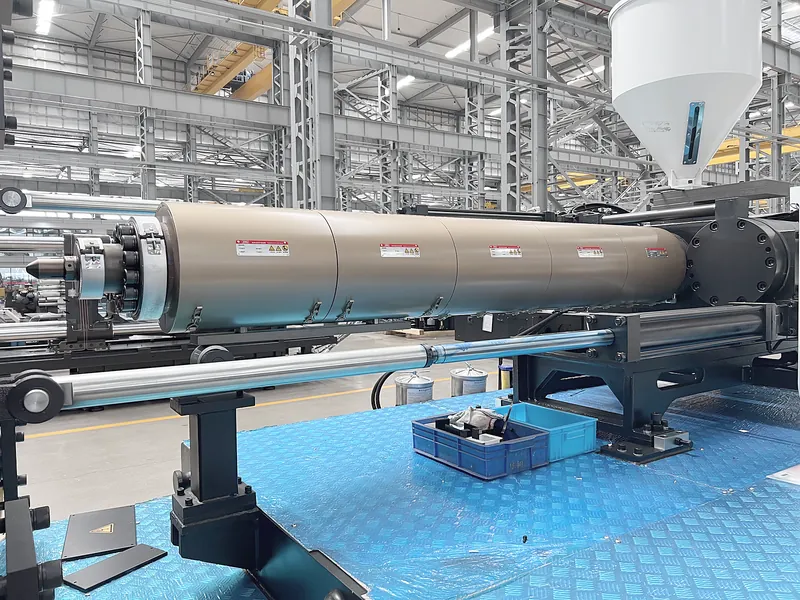
Линейные направляющие балансируют движение и повышают стабильность впрыска.
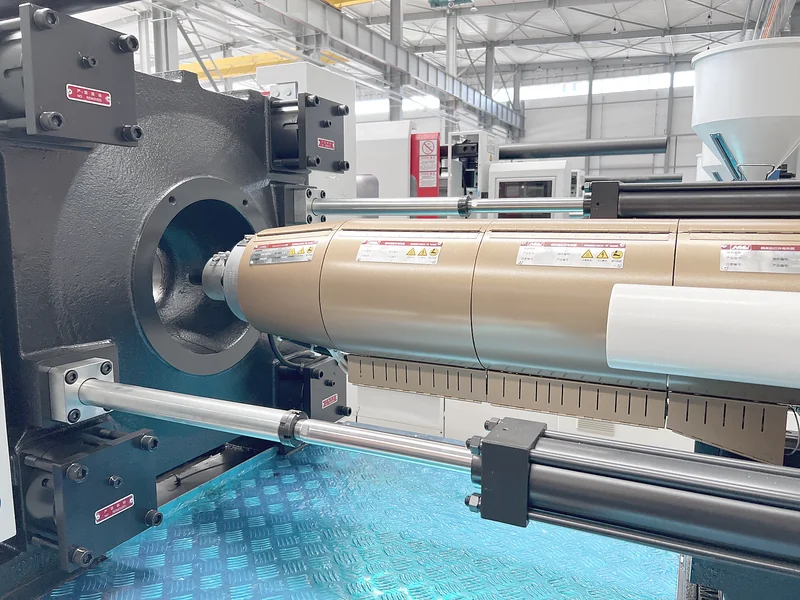
Два цилиндра снижают сопротивление при впрыске под высоким давлением.
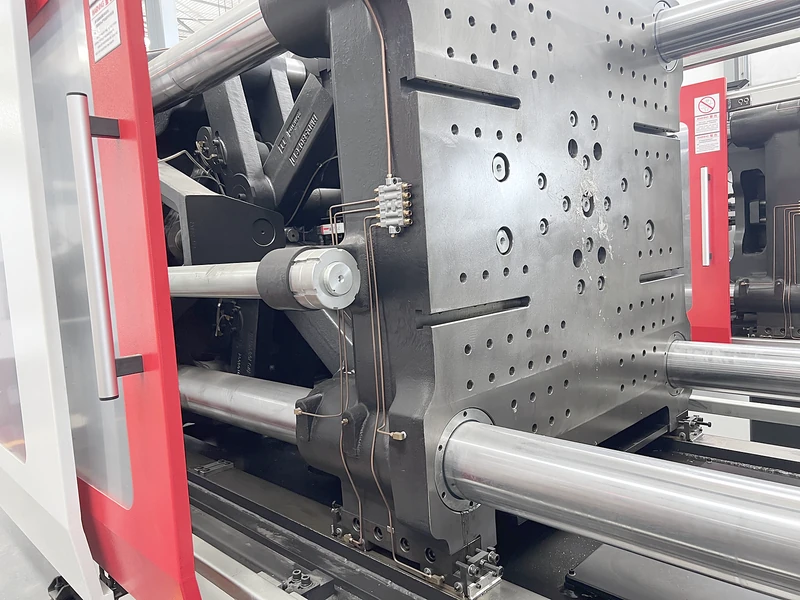
Узел смыкания обеспечивает стабильное движение и широкий диапазон форм.
Увеличенный ход и усилие выталкивателя для длинных и многогнёздных форм.
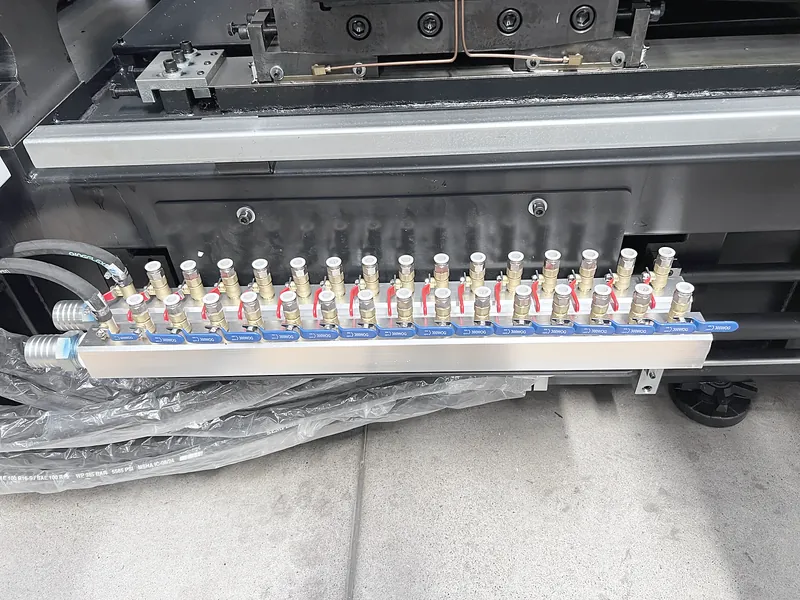
Дозированная смазка снижает потери масла и повышает надёжность.
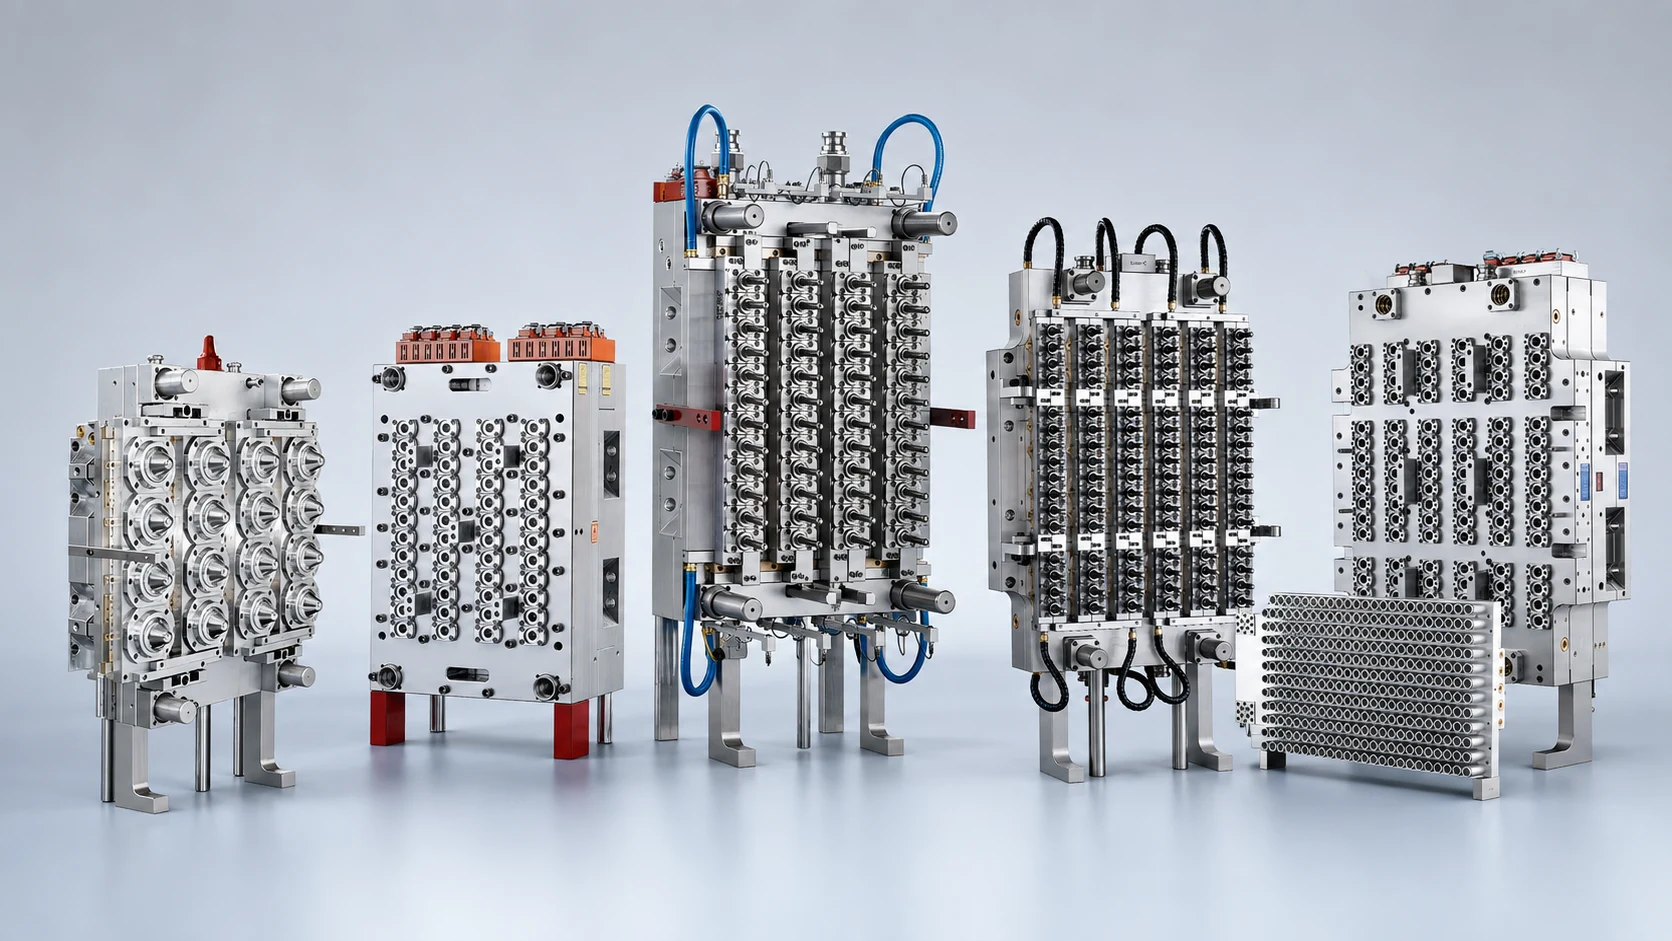
Линейка настраивается для форм на 16, 24, 32, 48, 64, 72 и 96 гнёзд, а также для горловины 28 мм, широкогорлых и крупноформатных изделий. Совместимость зависит не только от усилия смыкания.
Единого цикла для всех ПЭТ-проектов нет. Стабильный часовой выпуск рассчитывают по преформе, форме, охлаждению, набору дозы и съёму.
Больше гнёзд повышает выпуск, но меняет дозу впрыска, размер формы, охлаждение и инвестиции.
Тяжёлые преформы требуют большей мощности впрыска, пластикации и времени охлаждения.
Конструкция формы, температура и расход охлаждённой воды существенно влияют на стабильный цикл.
Робот и последующая передача должны поддерживать темп, не повреждая горячие преформы.
Преформ в час = число гнёзд × 3 600 ÷ время цикла в секундах, без учёта простоев и брака.
Пример из таблицы: HMD430PET с 72-гнёздной формой при цикле 9,9 с даёт 72 × 3 600 ÷ 9,9 ≈ 26 180 преформ в час. Для плана суточного выпуска учтите свой коэффициент готовности и долю брака.
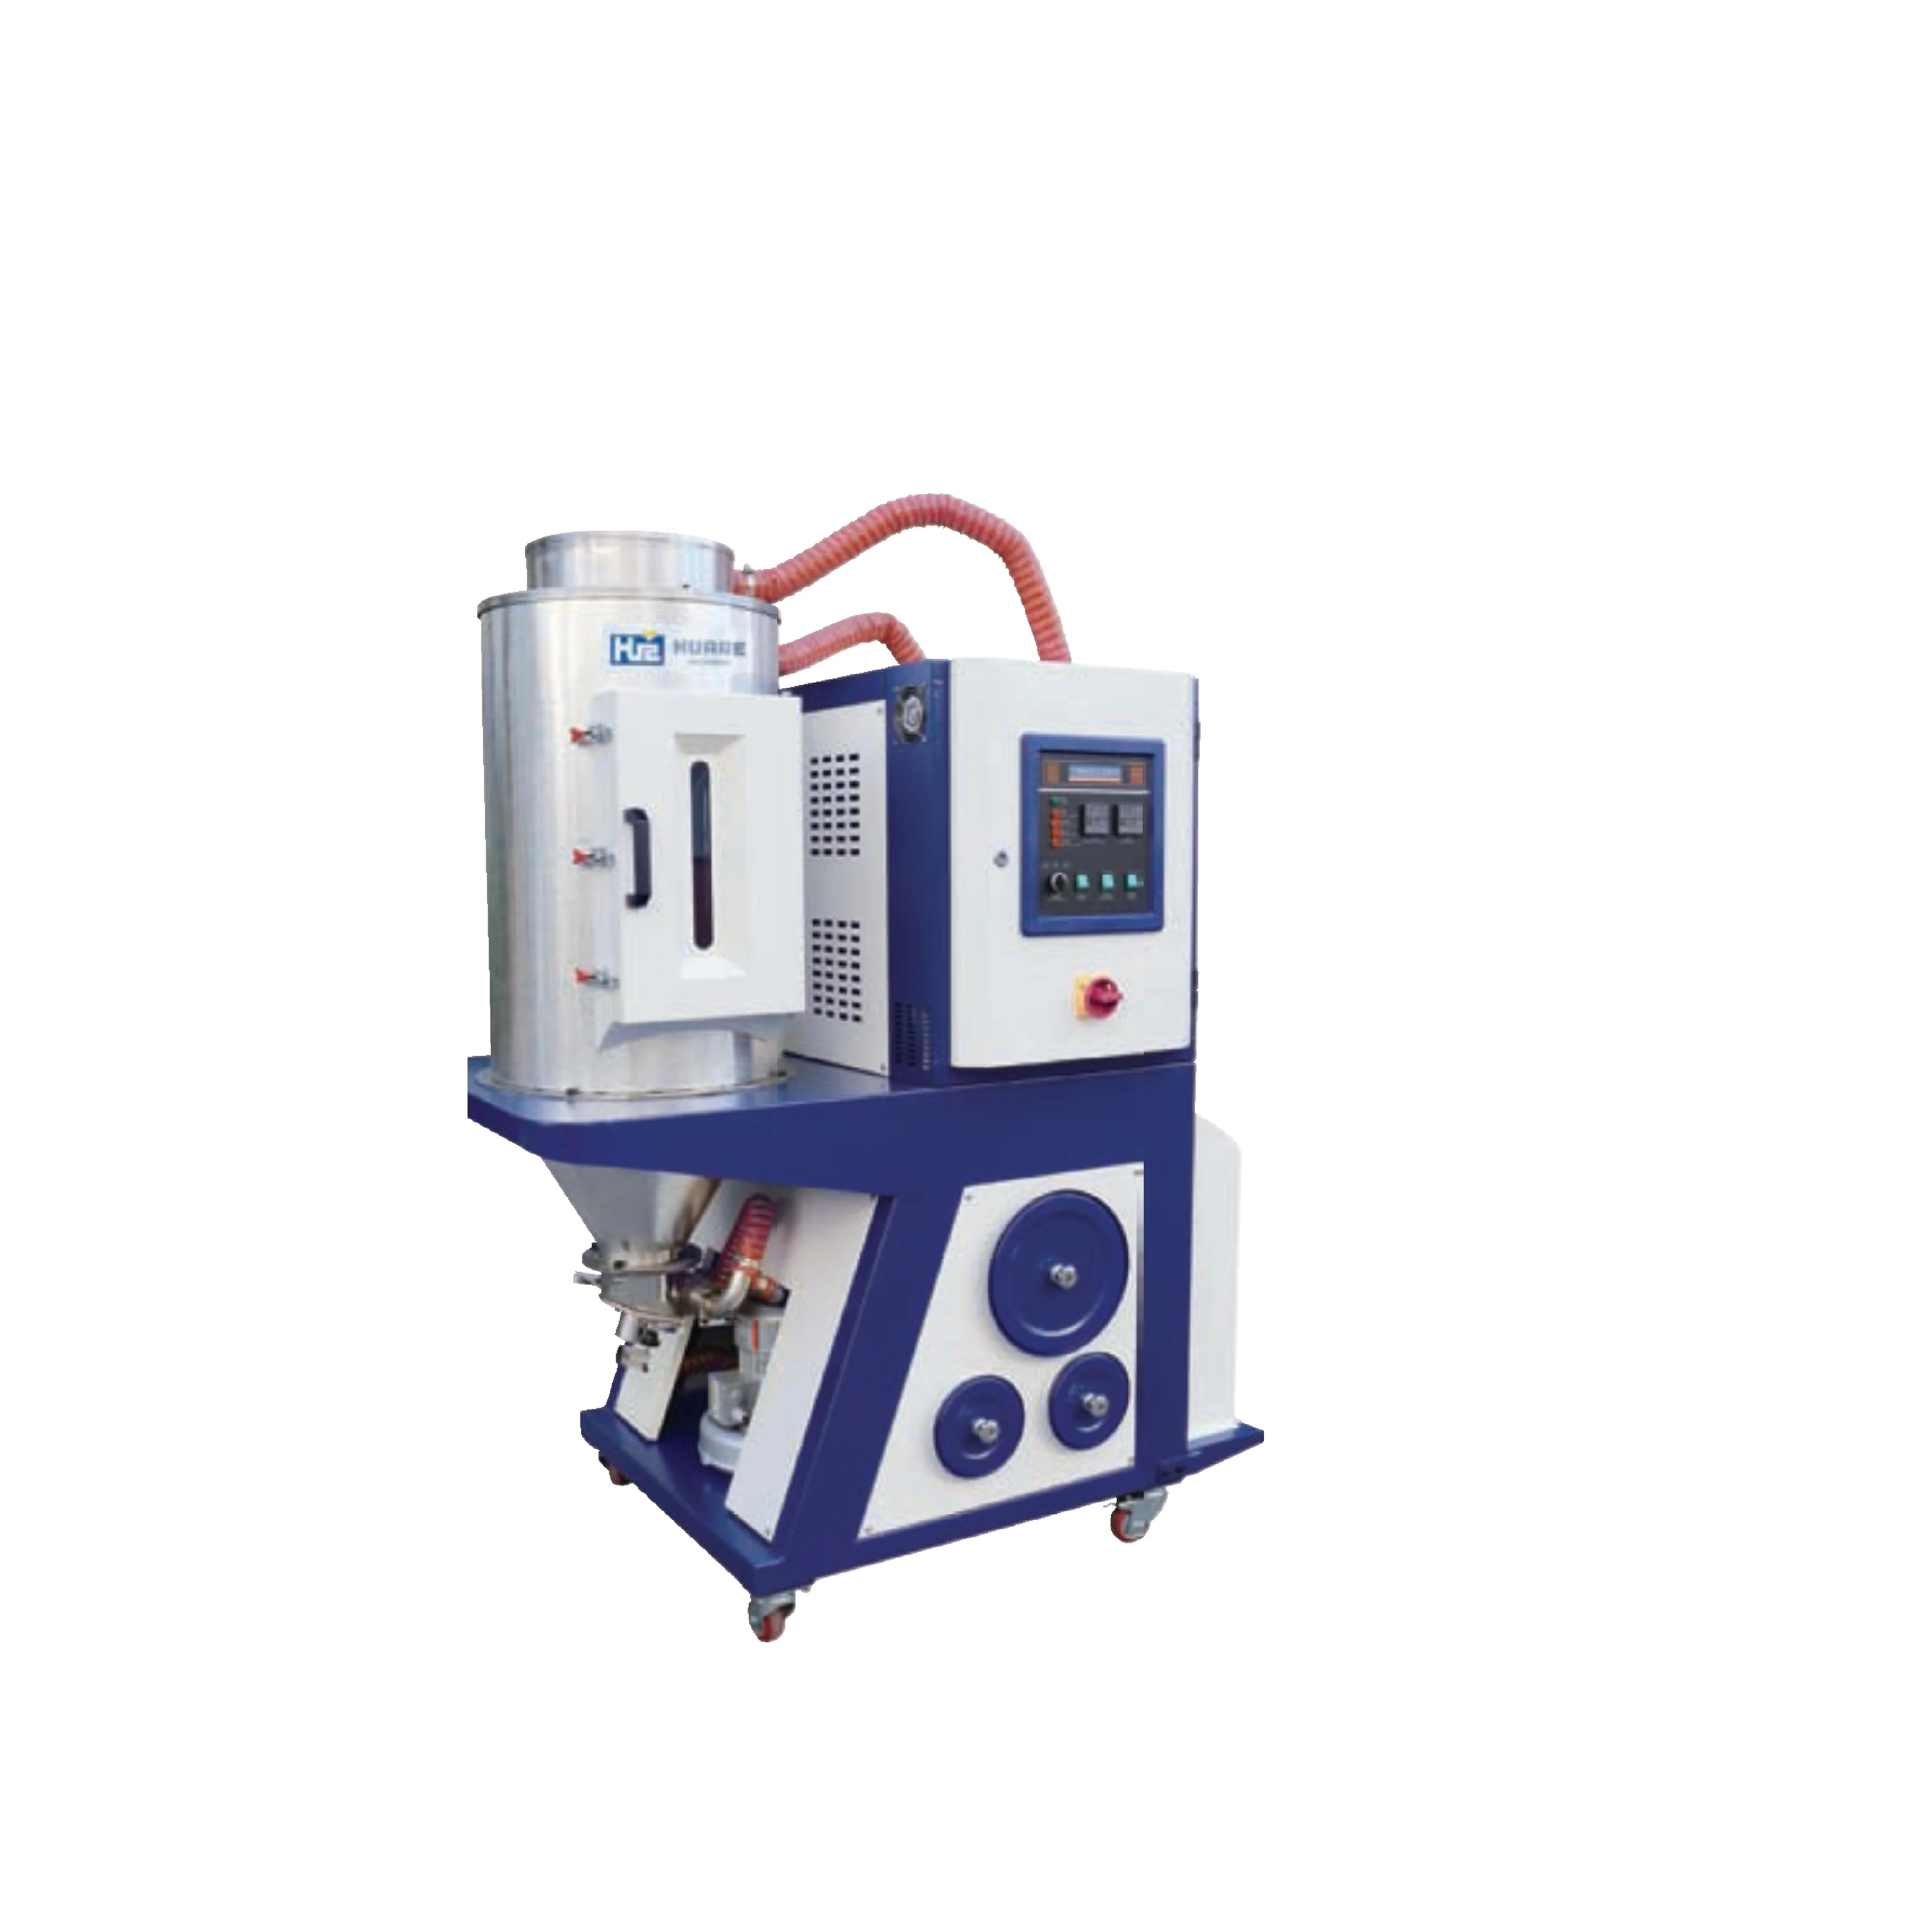
ПЭТ поглощает влагу из воздуха. До шнека сырьё необходимо осушить, высушить и подавать в контролируемых условиях. Конечные настройки определяют по данным поставщика и испытаниям.
Периферию рассчитывают как часть ячейки. Состав зависит от расхода сырья, охлаждения, дозирования, воздуха, съёма и условий площадки.
Система «три в одном» осушает, сушит и загружает ПЭТ перед пластикацией.
Чиллер подбирают по контурам формы, температуре, расходу и тепловой нагрузке.
Заводской воздух обеспечивает требования машины, клапанов и автоматизации.
Дозатор красителя и робот подбирают с учётом цвета и компоновки линии.
Сушка, охлаждение формы, сжатый воздух, съём, планирование производительности и требования к площадке для всей линии преформ описаны на странице линии производства.
Это опции каталога; в предложение включаются только функции подтверждённых формы и процесса.
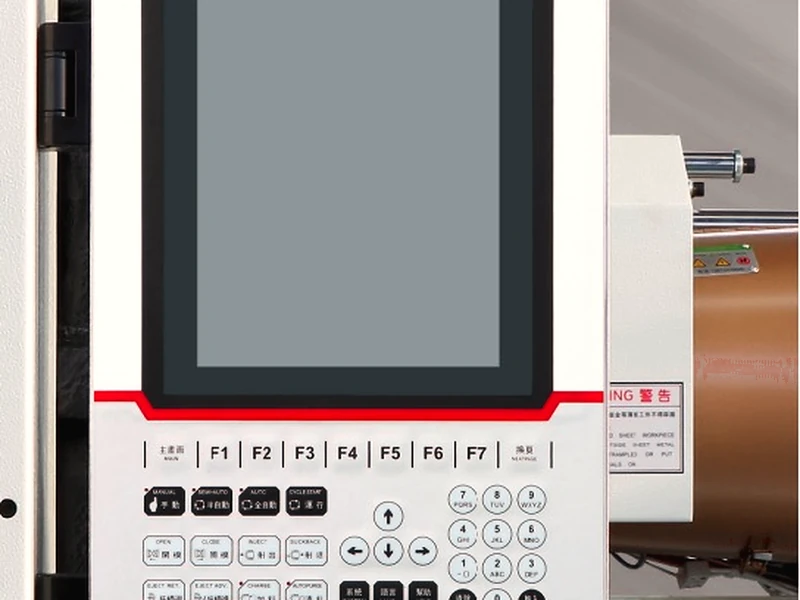
Полностью закрытая зона формы с осушителем.
Встроенные трубы охлаждения для аккуратного монтажа.
Фотодатчик защищает форму перед следующим циклом.
Режимы игольчатого клапана с настройкой времени.
Резервные сигналы для подачи, счёта и аварий.
Опциональная синхронизация пластикации и выталкивания сокращает цикл.
Цена зависит от выбранной машины и узла впрыска, массы преформы, числа гнёзд, вспомогательного оборудования, автоматизации, инженерных сетей, логистики и объёма сервиса. Каждое предложение готовится под ваш проект.
Типоразмер, диаметр шнека, доза и пластикация задают базовую конфигурацию.
Гнёзда, размеры, горячий канал, охлаждение и выталкивание влияют на интеграцию.
Сушку, загрузку, дозирование, охлаждение, воздух и робот рассчитывают по необходимости.
Страна назначения, напряжение, монтаж, испытания, обучение, логистика и приёмка влияют на итоговое предложение.
Протоколы испытаний помогают оценить внешний вид, массу и размеры до отгрузки.
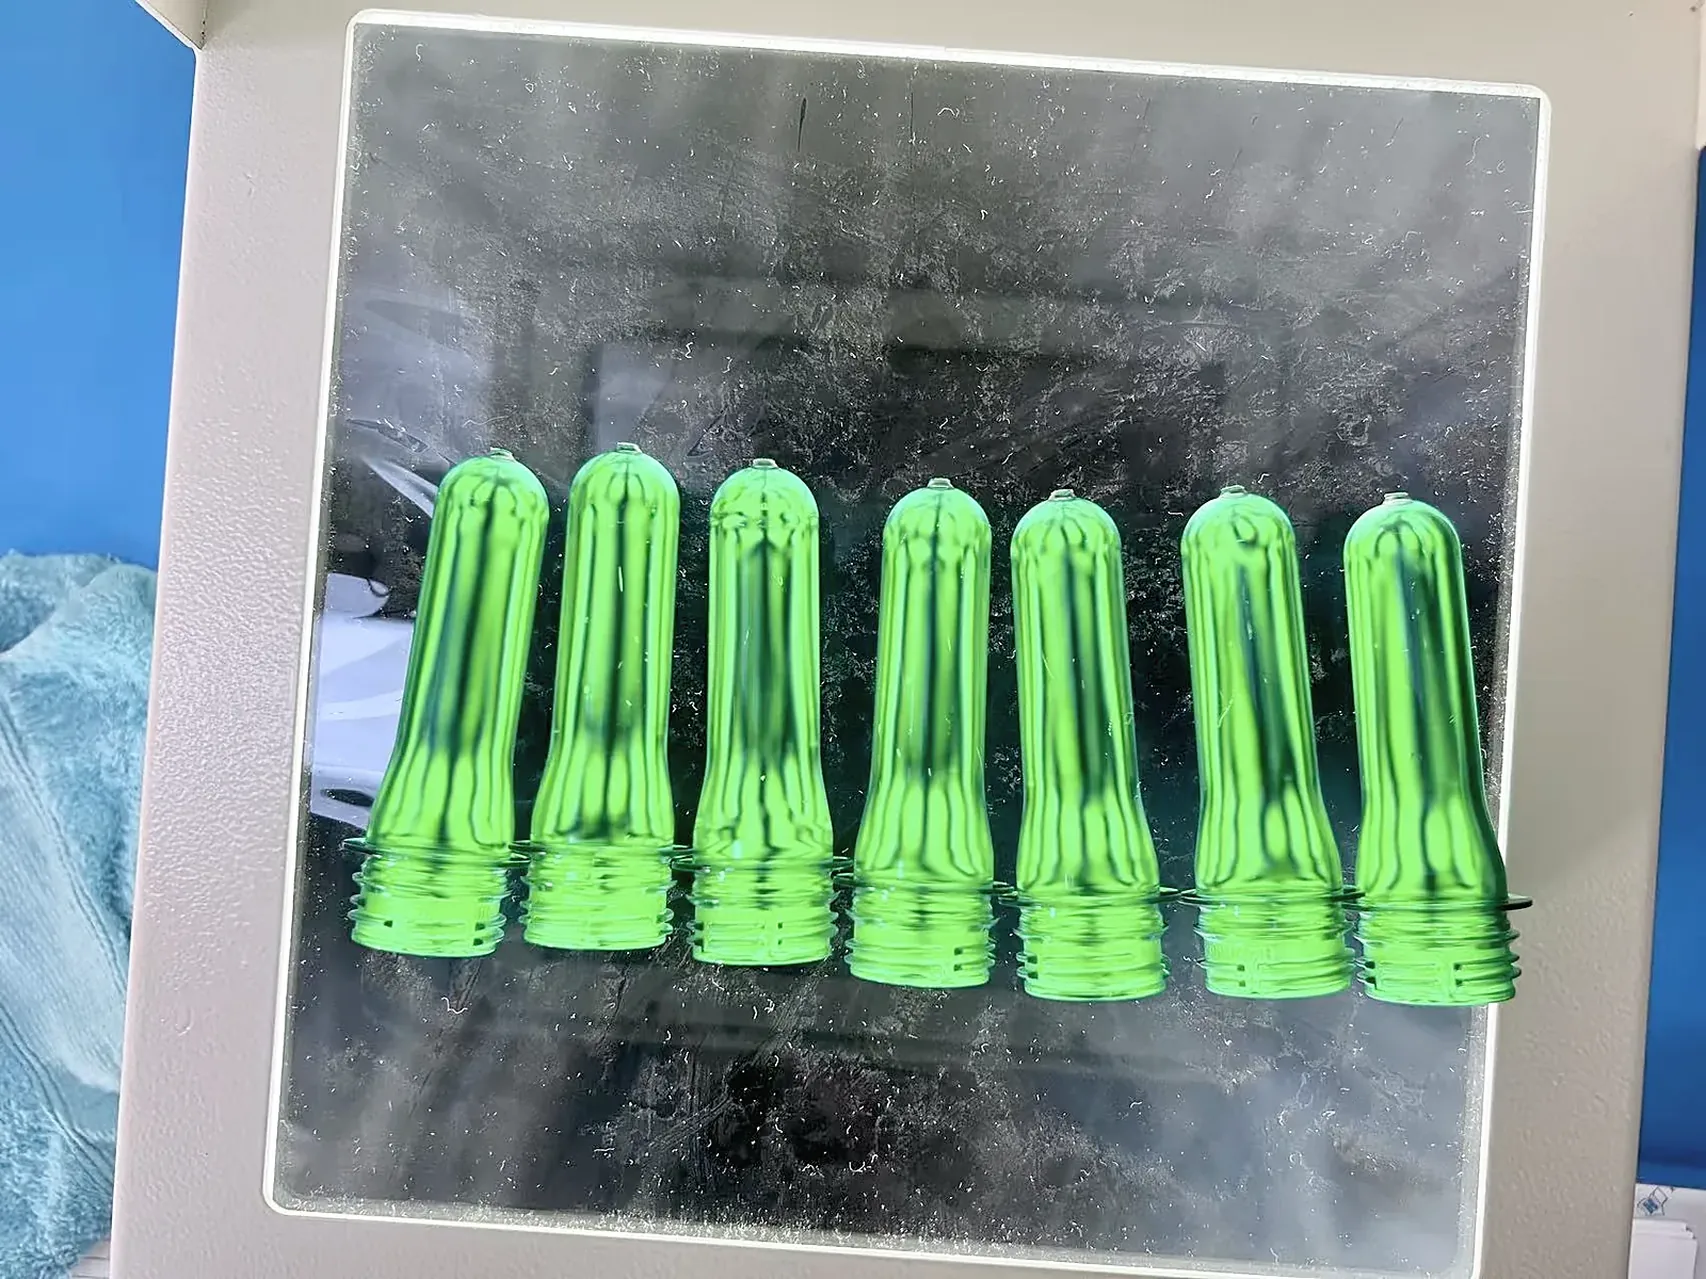
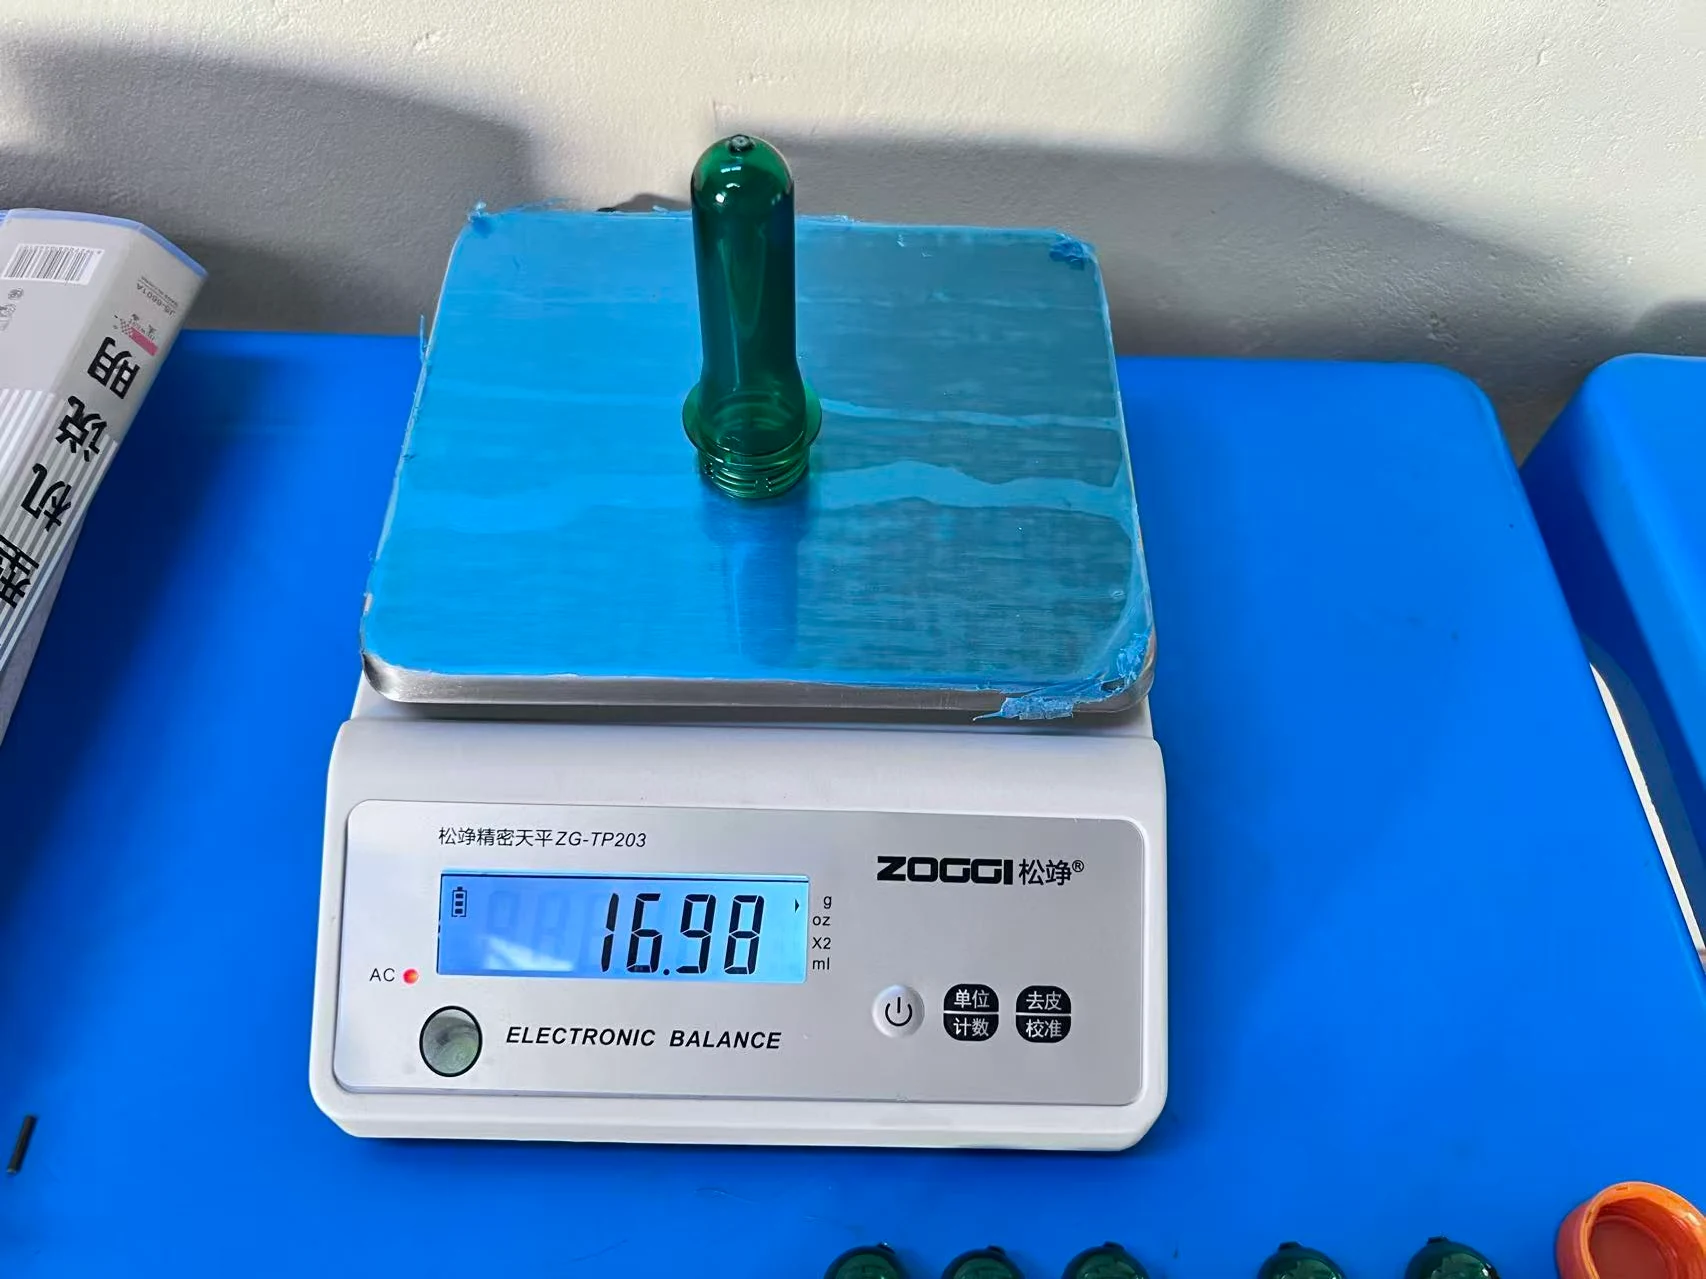
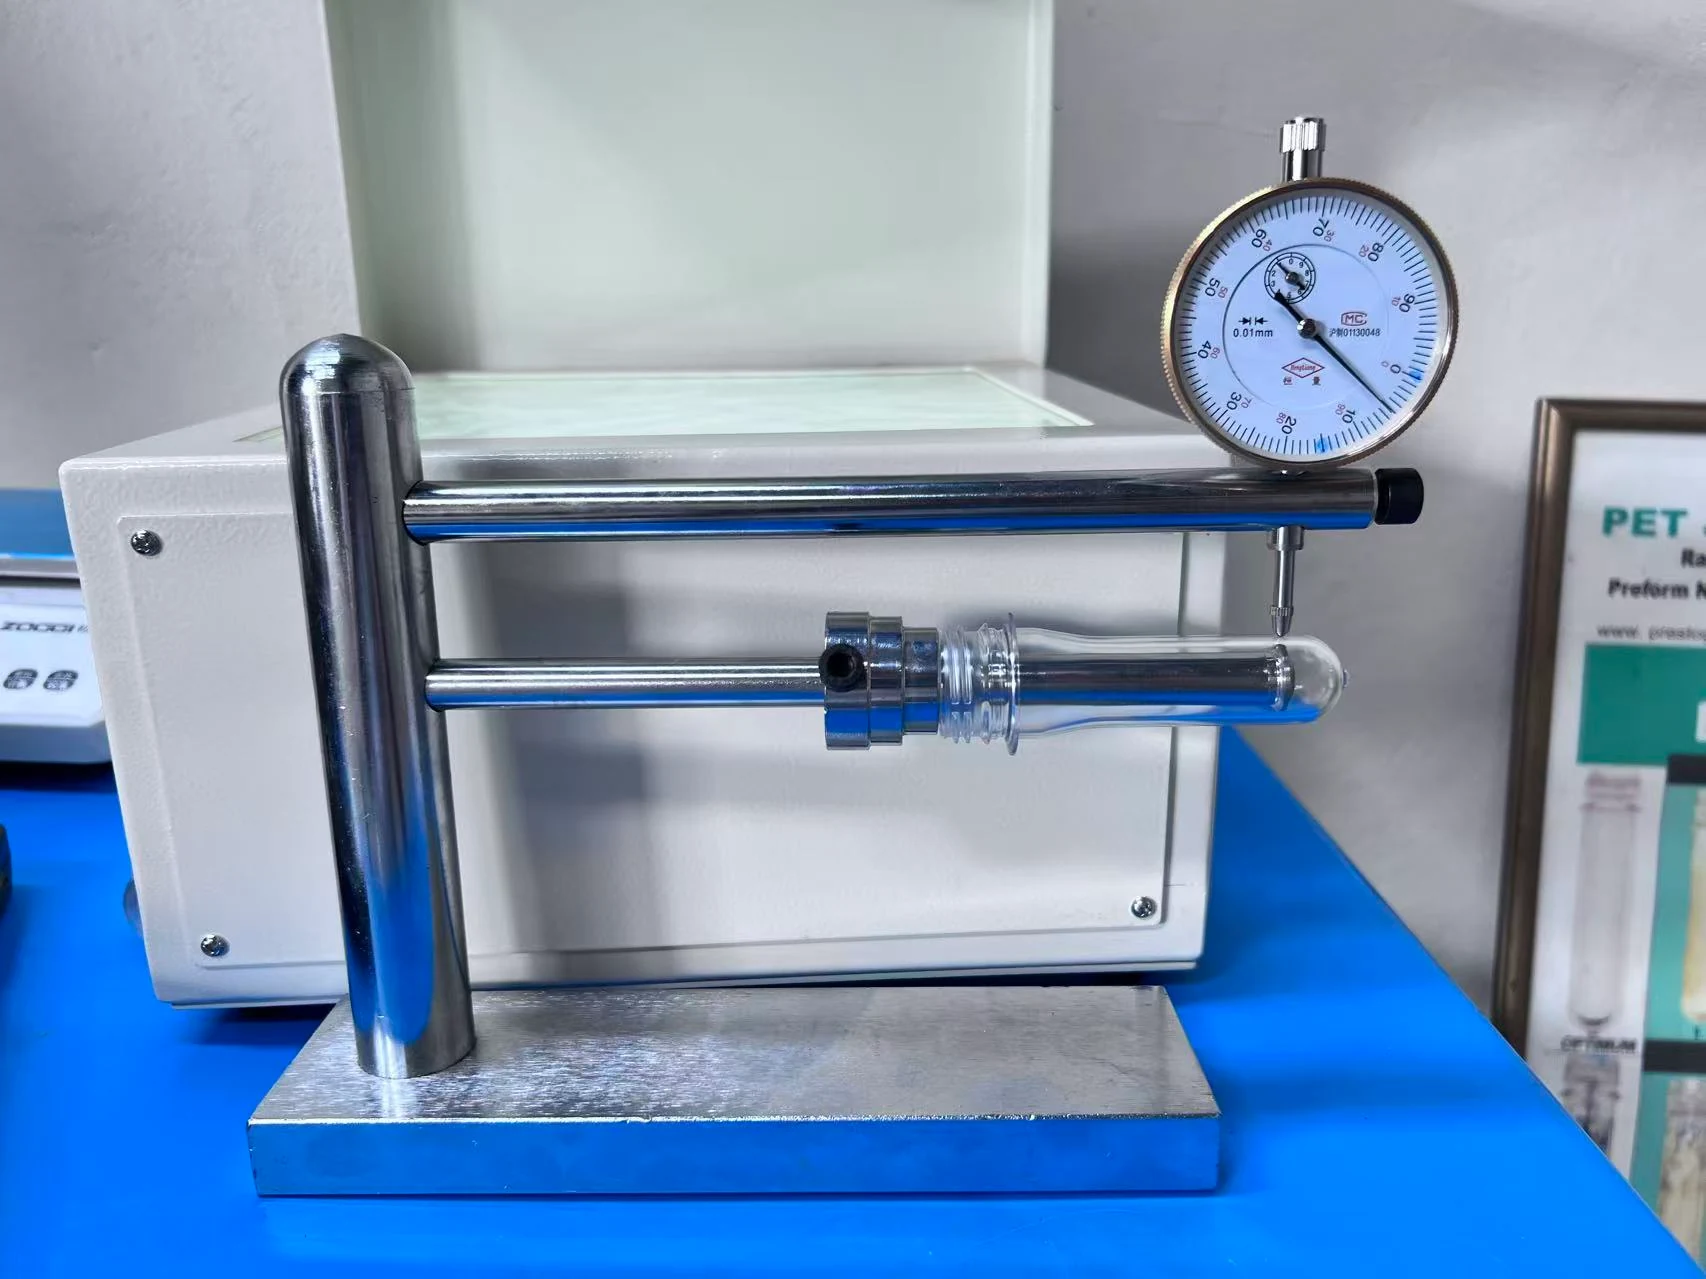
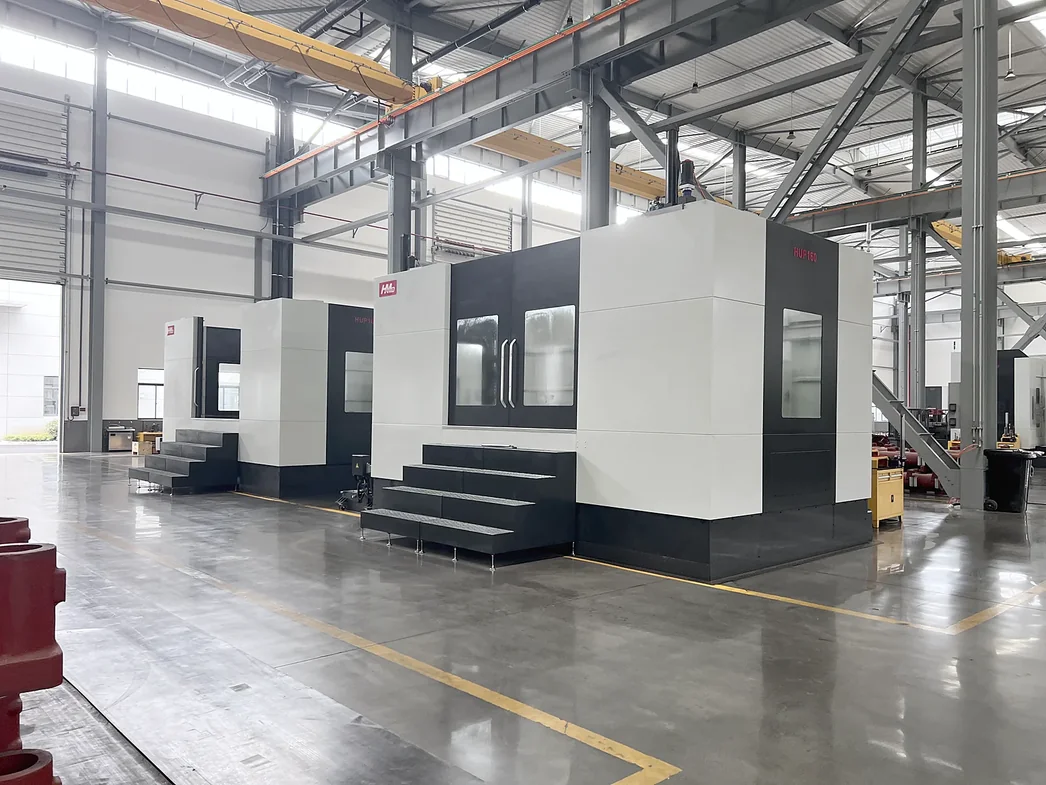
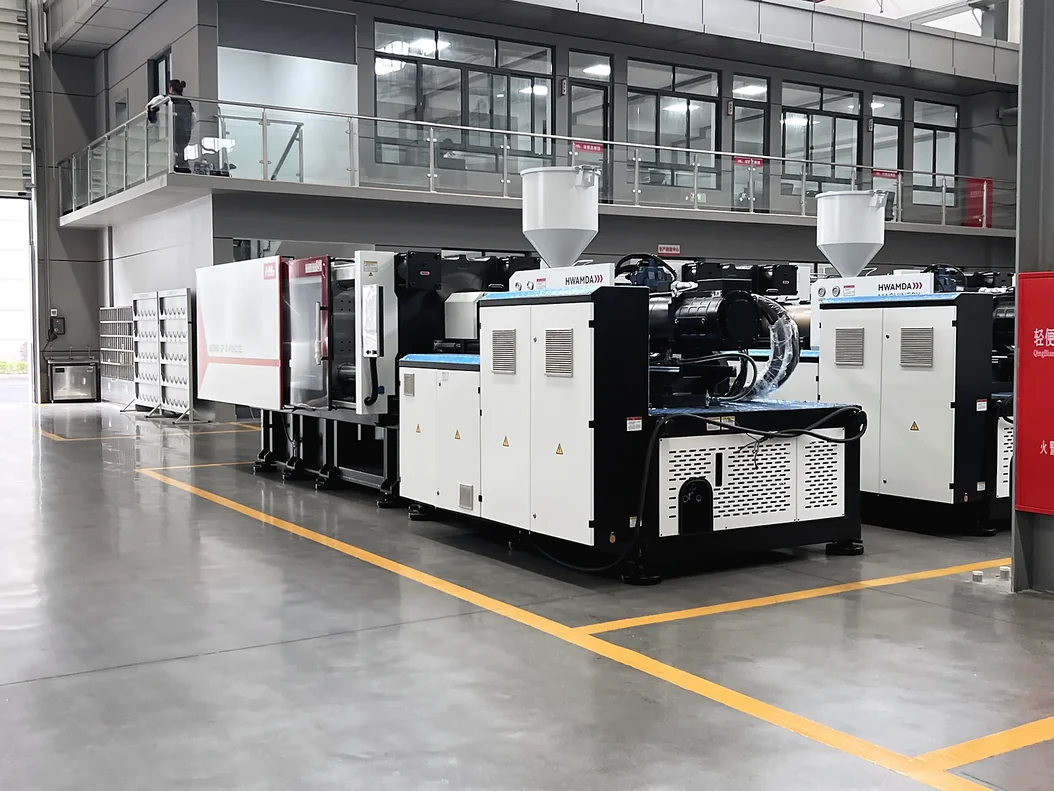
Оценивайте производителя по реальным данным обработки, сборки, контроля и испытаний.
Эти ответы помогут подготовить данные для точной рекомендации.
Умножьте массу преформы на число гнёзд, чтобы получить требуемую массу впрыска, сравните её с массой впрыска ПЭТ каждой модели и проверьте форму по расстоянию между колоннами и высоте. На испытаниях форм заказчиков HMD320PET работала с формами 48 × 15,2 г и 72 × 13 г, HMD430PET — 72 × 16,5 г, HMD500PET — 96 × 15,2 г. Пришлите данные преформы и формы, чтобы получить рекомендацию по модели.
Это зависит от массы преформы и размера формы. В эталонных конфигурациях — 32 гнезда на HMD268PET, до 72 гнёзд на HMD320PET и HMD430PET и 96 гнёзд на HMD500PET. Более тяжёлым преформам нужно больше объёма впрыска на гнездо: HMD320PET работает с 24 гнёздами по 85 г и 12 гнёздами по 135 г.
Отправьте массу и чертёж, горловину, число гнёзд или выпуск, сырьё, напряжение и доступные сети. Неизвестные данные уточняются совместно.
Стабильный цикл определяют масса и толщина стенки преформы, число гнёзд, охлаждение формы, время пластикации и съём. Часовой выпуск = число гнёзд × 3 600 ÷ время цикла в секундах, без учёта простоев и брака. Например, 72 гнезда при цикле 9,9 с дают около 26 180 преформ в час.
Цена зависит от модели и узла впрыска, числа гнёзд и интерфейса формы, вспомогательного оборудования, автоматизации, инженерных сетей, логистики и объёма сервиса. Цены указываются на условиях FOB Нинбо для каждого проекта. Вспомогательное оборудование, монтаж и обучение опциональны и рассчитываются под проект, а в предложении перечислена каждая позиция.
Да, после проверки размеров, плит и колонн, впрыска, выталкивателя, горячего канала, охлаждения и управления.
Да. HWAMDA может включить пресс-форму для ПЭТ-преформ в объём проекта и проверить машину и форму вместе на совместном испытании.
Окончательный список зависит от сырья и выпуска. Обычно рассматриваются сушка и осушение, транспортировка, охлаждение формы, сжатый воздух и съём. Всё вспомогательное оборудование опционально и рассчитывается под проект.
ПЭТ поглощает влагу из воздуха. Влажный ПЭТ теряет вязкость при плавлении, что ухудшает прозрачность и прочность преформы, поэтому сырьё осушают и сушат по данным поставщика до подачи в шнек.
Да. HWAMDA согласует машину с формой, подготовкой сырья, охлаждением, дозированием, воздухом и съёмом согласно проекту.
Срок изготовления машины — 60 рабочих дней. Сроки по форме, вспомогательному оборудованию и доставке подтверждаются в предложении по вашему проекту.
Нет. Эта машина отливает преформу; отдельная выдувная машина нагревает её и формует бутылку.
Да. HWAMDA поставляет новые машины для международных проектов с учётом преформы, формы, выпуска и инженерных сетей.
Сначала отправьте основные данные; инженер уточнит машину, форму и вспомогательное оборудование.