 HWAMDA
Preforma
Peso, cuello, plano, resina y criterios de calidad.
Indíquenos el peso de la preforma y el número de cavidades, y elegimos el modelo HMD-PET, la unidad de inyección y la interfaz del molde. Seis modelos de 2.180 a 6.000 kN.
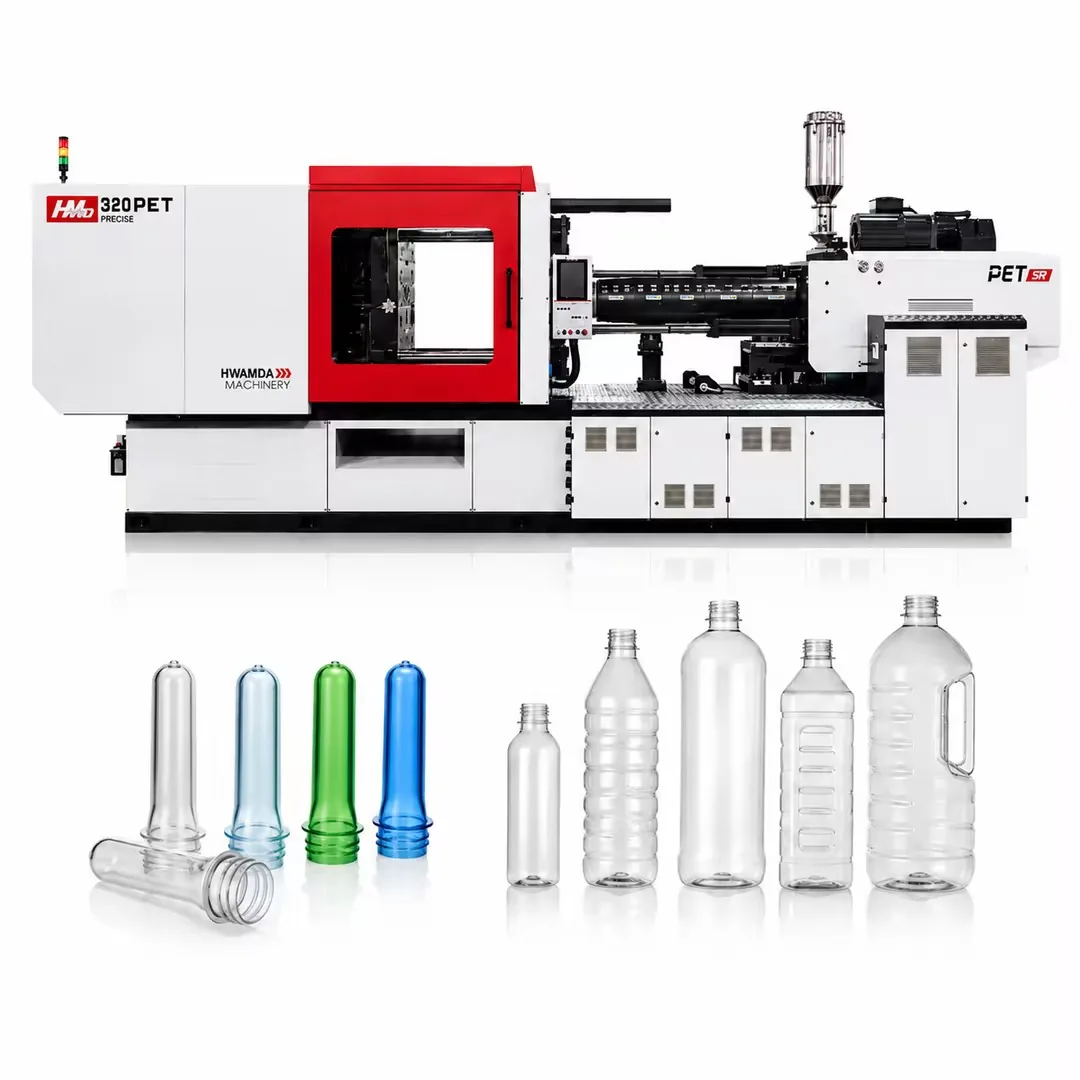
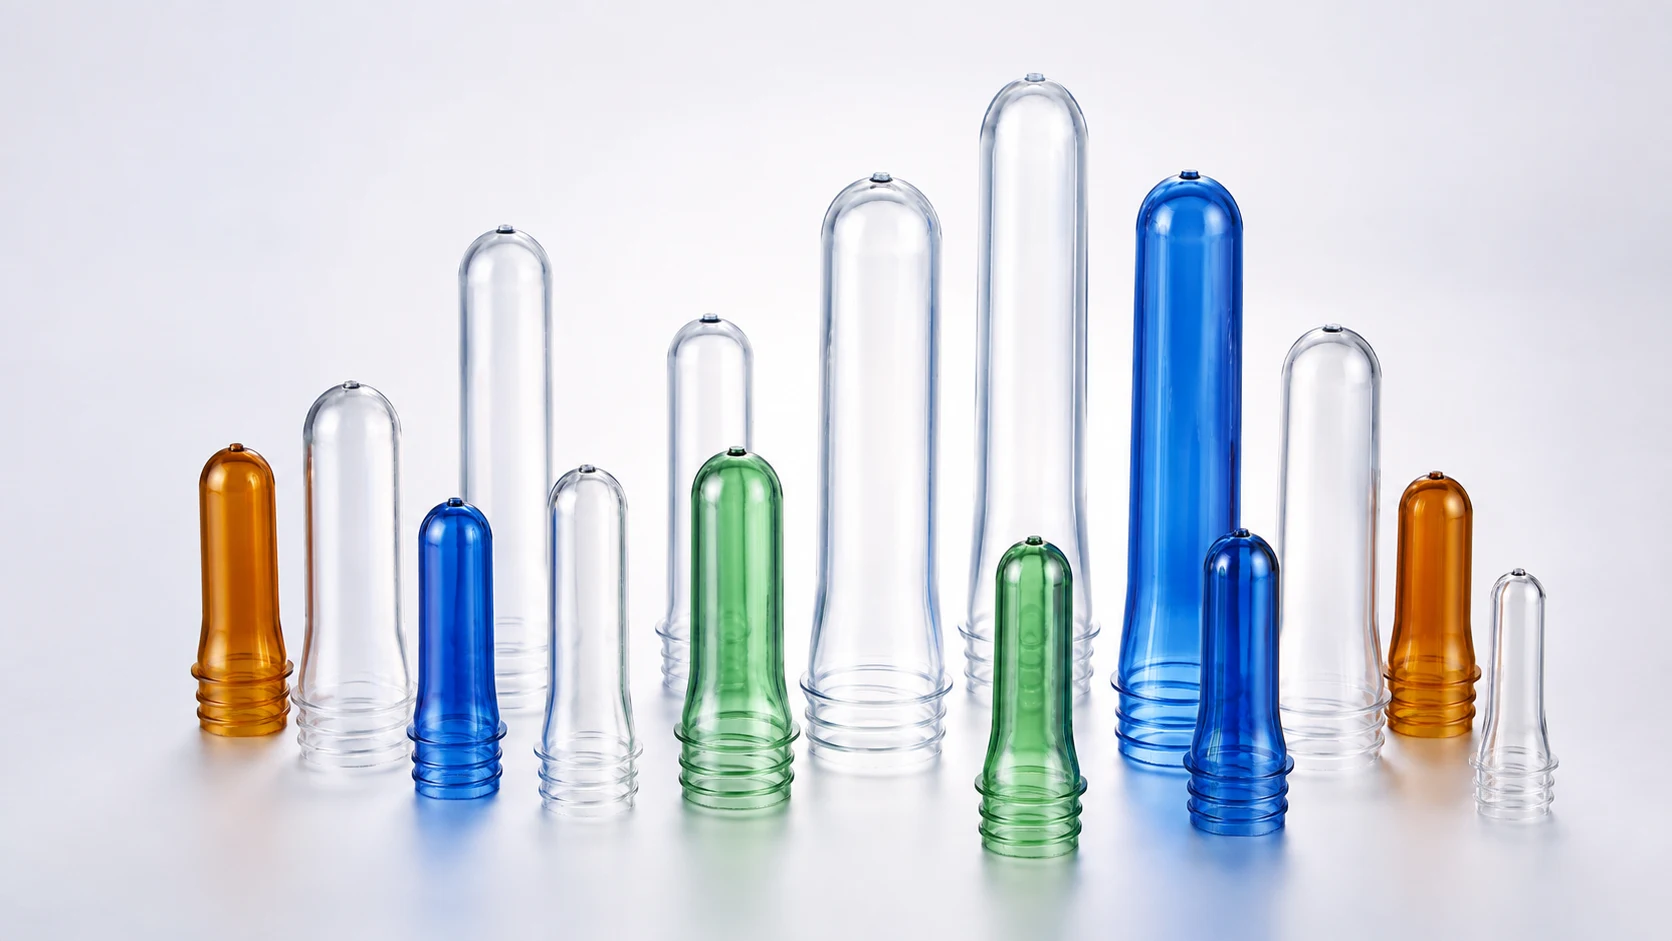
Esta gama cubre cuellos de 28 mm y otros acabados para agua, bebidas gaseosas, aceite, envases de boca ancha y grandes formatos. La selección final depende del peso, las cavidades y la producción objetivo.
Empiece por la preforma y la producción requerida, no solo por el tonelaje. HWAMDA revisa todos los datos antes de recomendar la máquina y la unidad de inyección.
Peso, cuello, plano, resina y criterios de calidad.
Cavidades, dimensiones, canal caliente, refrigeración e interfaces.
Ciclo objetivo, piezas por hora, extracción y manipulación posterior.
Tensión, secado, agua de refrigeración, aire comprimido y distribución.
Compare seis tamaños de máquina para preformas PET de 2.180 a 6.000 kN y ajuste la unidad de inyección al peso de la preforma, las cavidades y la producción requerida.
Registrado en máquinas HMD-PET durante pruebas de moldes de clientes antes del envío. Los resultados reales dependen del diseño de la preforma, el molde y la refrigeración.
Preformas por hora = cavidades × 3.600 ÷ tiempo de ciclo en segundos, antes de paradas y rechazos.
Las máquinas HWAMDA para preformas PET se han entregado a clientes en Kenia, Kazajistán, Nigeria, Brasil y otros países.
Envíe el peso de la preforma y el número de cavidadesCada máquina se basa en la plataforma M8SII y se configura para preformas de agua, bebidas gaseosas, aceite, boca ancha y grandes formatos.
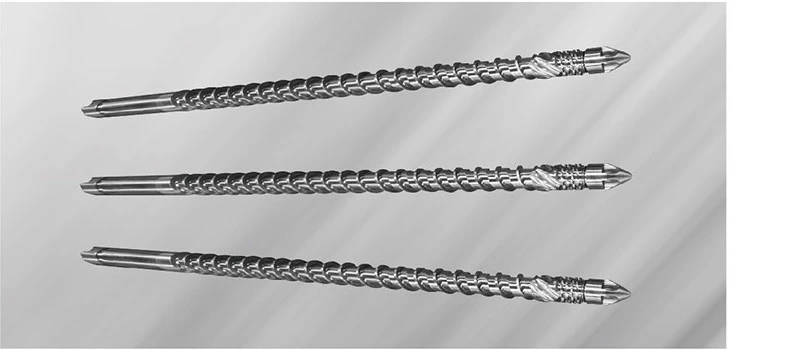
La relación L/D específica del husillo favorece la plastificación del PET y la transparencia de la preforma.
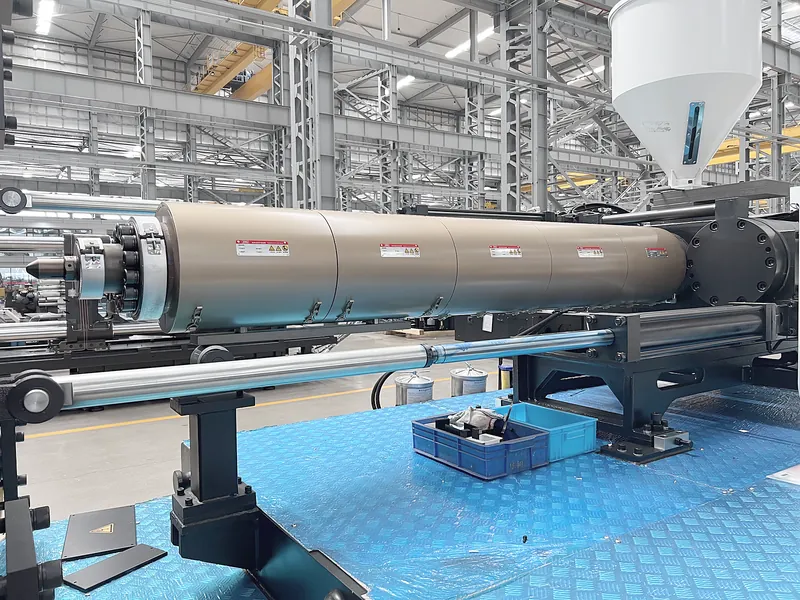
Las guías lineales equilibran el movimiento y estabilizan la inyección.
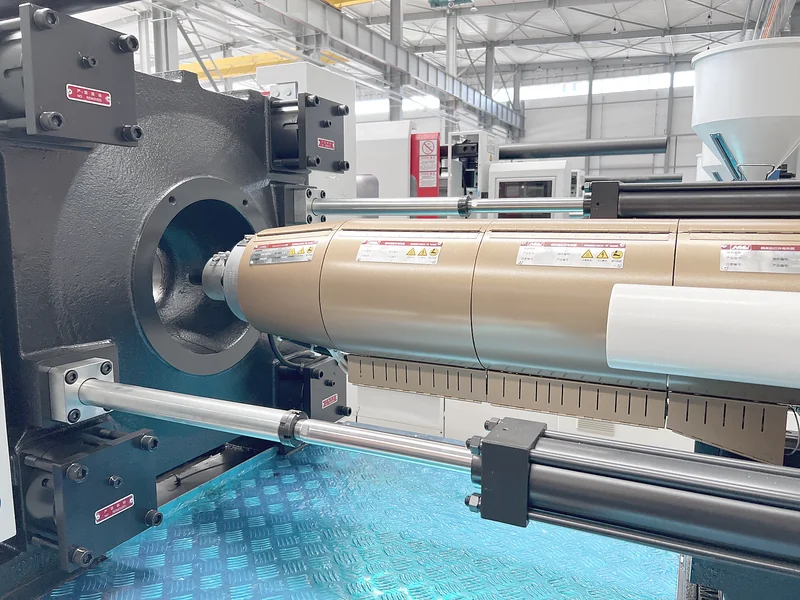
Los dos cilindros reducen la resistencia durante la inyección a alta presión.
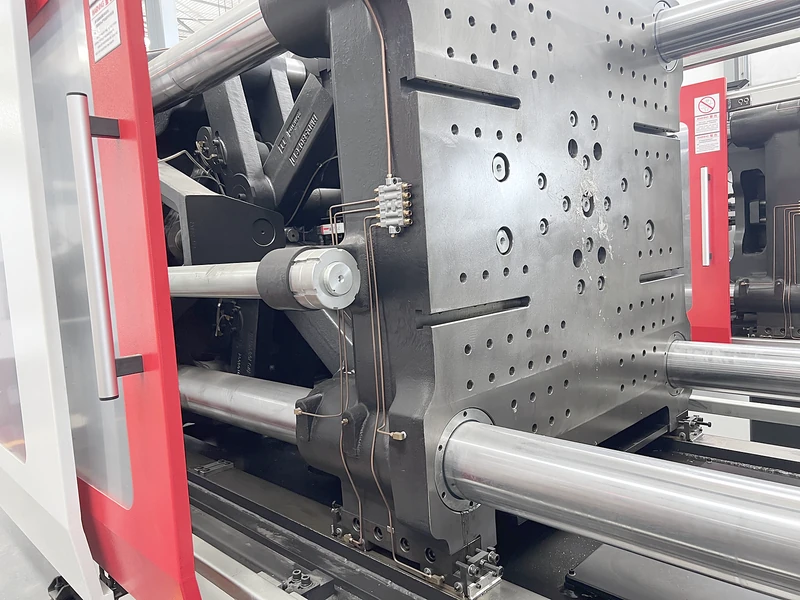
La estructura de cierre ofrece movimiento estable y admite una amplia gama de moldes.
Mayor carrera y fuerza de expulsión para moldes largos y multicavidad.
La lubricación dosificada reduce pérdidas de aceite y mejora la fiabilidad.
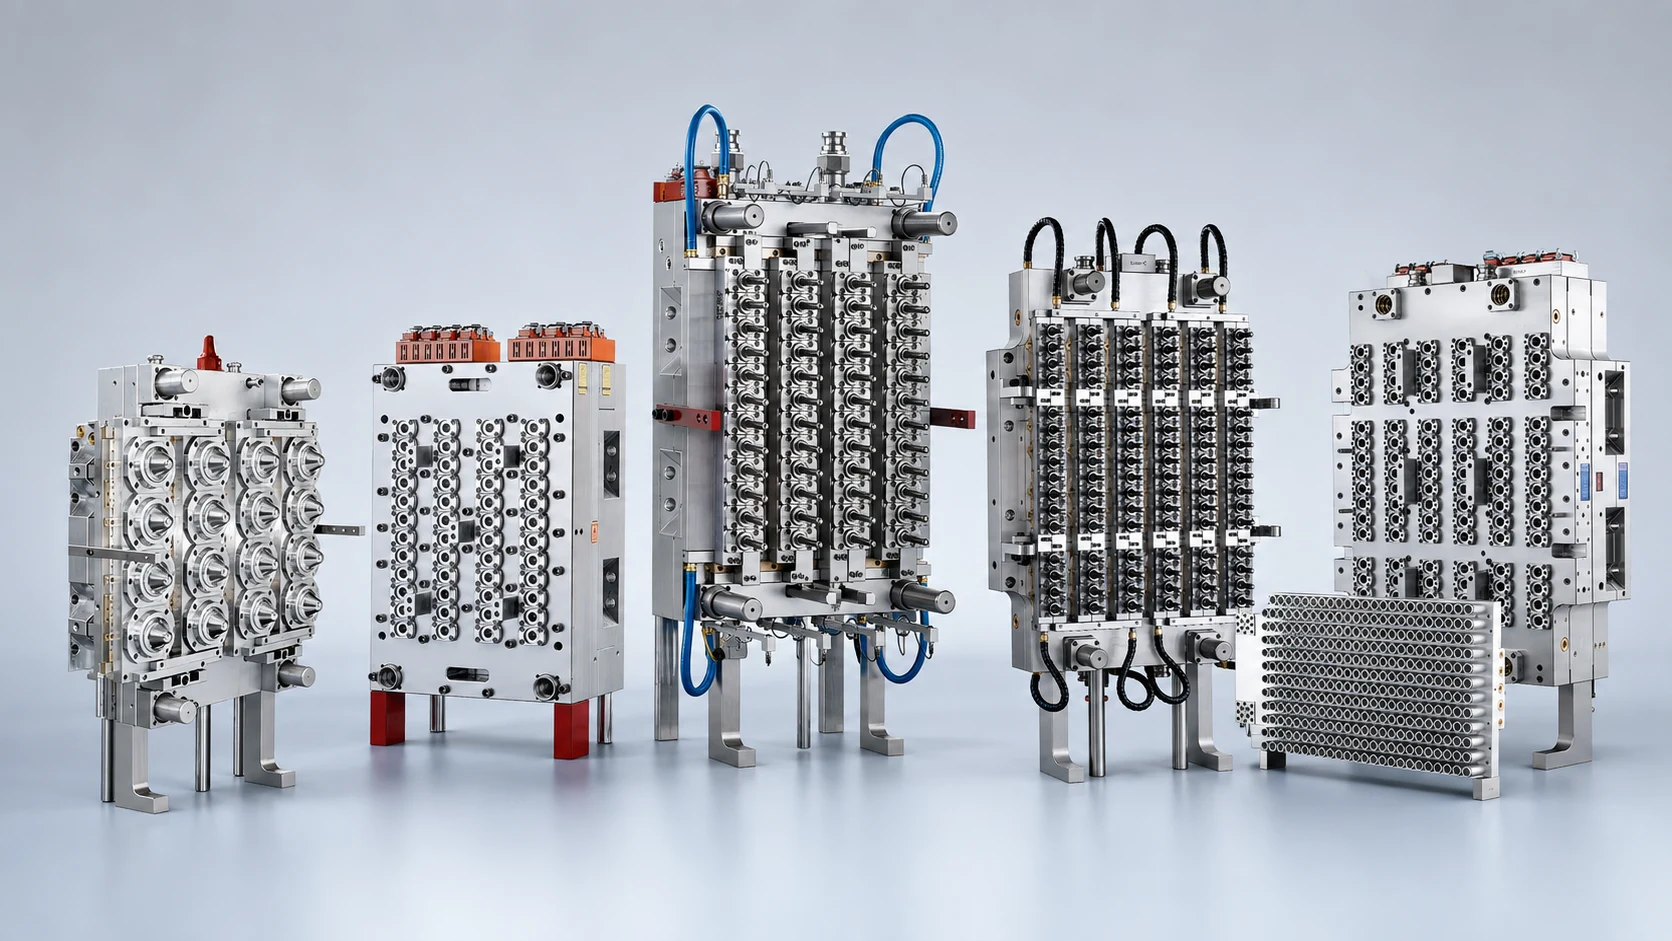
La gama admite moldes de 16, 24, 32, 48, 64, 72 y 96 cavidades, además de cuellos de 28 mm, boca ancha y grandes formatos. La compatibilidad final depende de más factores que la fuerza de cierre.
No existe un único ciclo para todos los proyectos PET. La producción estable se estima según la preforma, el molde, la refrigeración, la recuperación de la máquina y la manipulación.
Más cavidades pueden aumentar la producción, pero también cambian el peso de inyección, el molde, la refrigeración y la inversión.
Las preformas más pesadas requieren mayor capacidad de inyección, plastificación y tiempo de enfriamiento.
El diseño del molde, la temperatura y el caudal de agua fría influyen mucho en el ciclo estable.
El robot y la transferencia posterior deben seguir el ritmo sin dañar las preformas calientes.
Preformas por hora = cavidades × 3.600 ÷ tiempo de ciclo en segundos, antes de paradas y rechazos.
Ejemplo de la tabla de referencia: una HMD430PET con molde de 72 cavidades y ciclo de 9,9 s da 72 × 3.600 ÷ 9,9 ≈ 26.180 preformas por hora. Aplique su propia disponibilidad y tasa de rechazo para planificar la producción diaria.
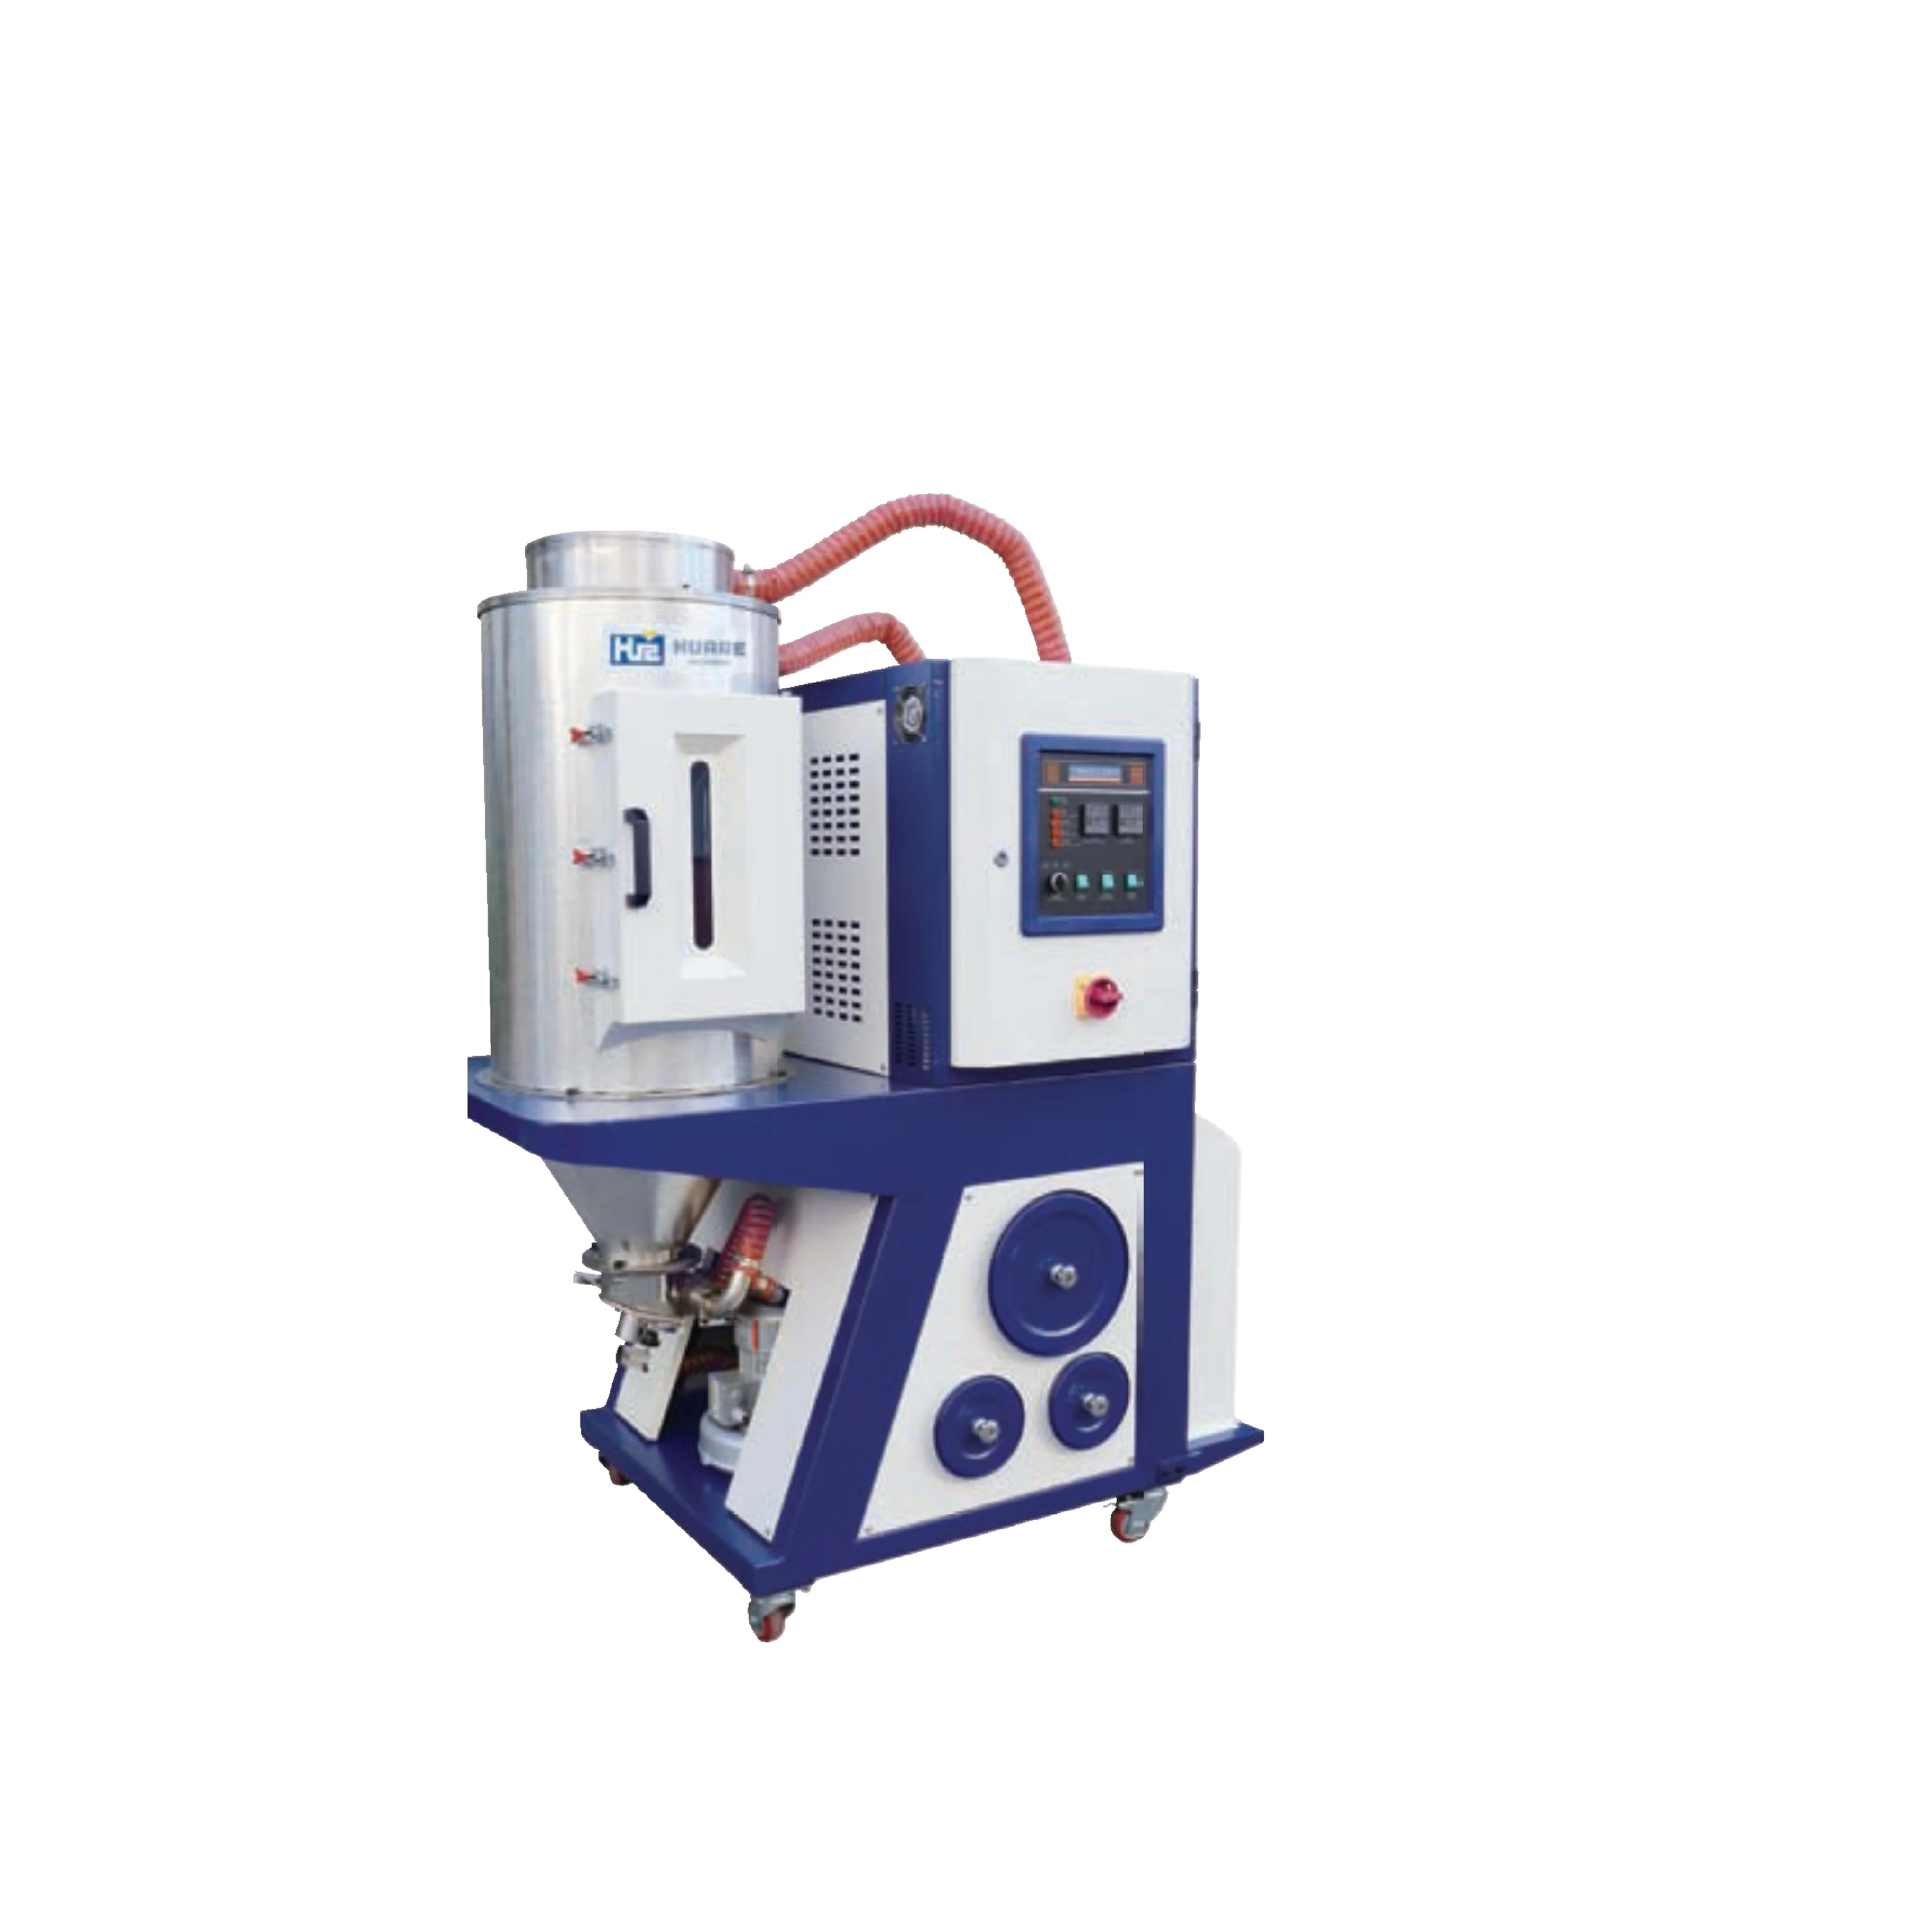
El PET absorbe humedad del aire. Debe deshumidificarse, secarse y transportarse de forma controlada antes del husillo. Los ajustes finales deben seguir los datos del proveedor y las condiciones verificadas.
Los auxiliares se dimensionan como parte de la célula. La lista final depende del consumo de resina, refrigeración, dosificación, aire, extracción y condiciones de planta.
Un sistema tres en uno deshumidifica, seca y carga el PET antes de plastificar.
El enfriador se adapta a los circuitos del molde, temperatura, caudal y carga térmica.
El aire de planta cubre los requisitos de máquina, válvulas y automatización.
La dosificación de masterbatch y el robot se seleccionan según el color y la disposición de producción.
El secado, la refrigeración del molde, el aire comprimido, la extracción, la planificación de la producción y los requisitos de planta de toda la línea de preformas se tratan en la página de la línea de producción.
Son opciones de catálogo; la oferta debe incluir solo las funciones necesarias para el molde y proceso confirmados.
Cubierta completamente cerrada de la zona de molde con deshumidificador.
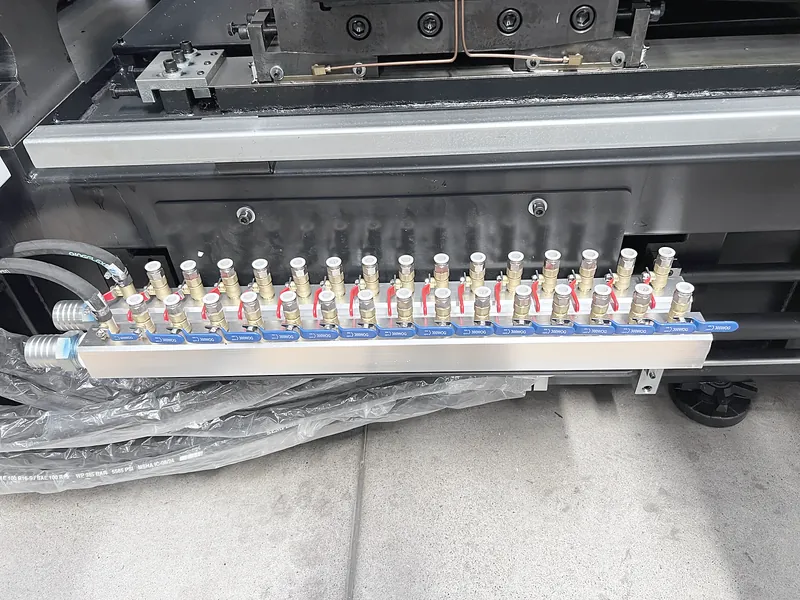
Tuberías de refrigeración integradas para una instalación más limpia.
La confirmación por fotosensor protege el molde antes del siguiente ciclo.
Modos de válvula de aguja con temporización ajustable.
Señales reservadas para transporte, conteo y alarmas.
Sincronización opcional de plastificación y expulsión para ciclos más cortos.
El precio depende de la máquina y la unidad de inyección elegidas, el peso de la preforma, las cavidades del molde, los auxiliares, la automatización, los servicios, la logística y el alcance del servicio. Cada cotización se prepara para su proyecto.
El tamaño, diámetro de husillo, peso de inyección y plastificación definen la configuración base.
Las cavidades, dimensiones, canal caliente, refrigeración y expulsión afectan la integración.
El secado, carga, dosificación, refrigeración, aire y robot se cotizan según necesidad.
Destino, voltaje, instalación, prueba, formación, logística y aceptación afectan la cotización final.
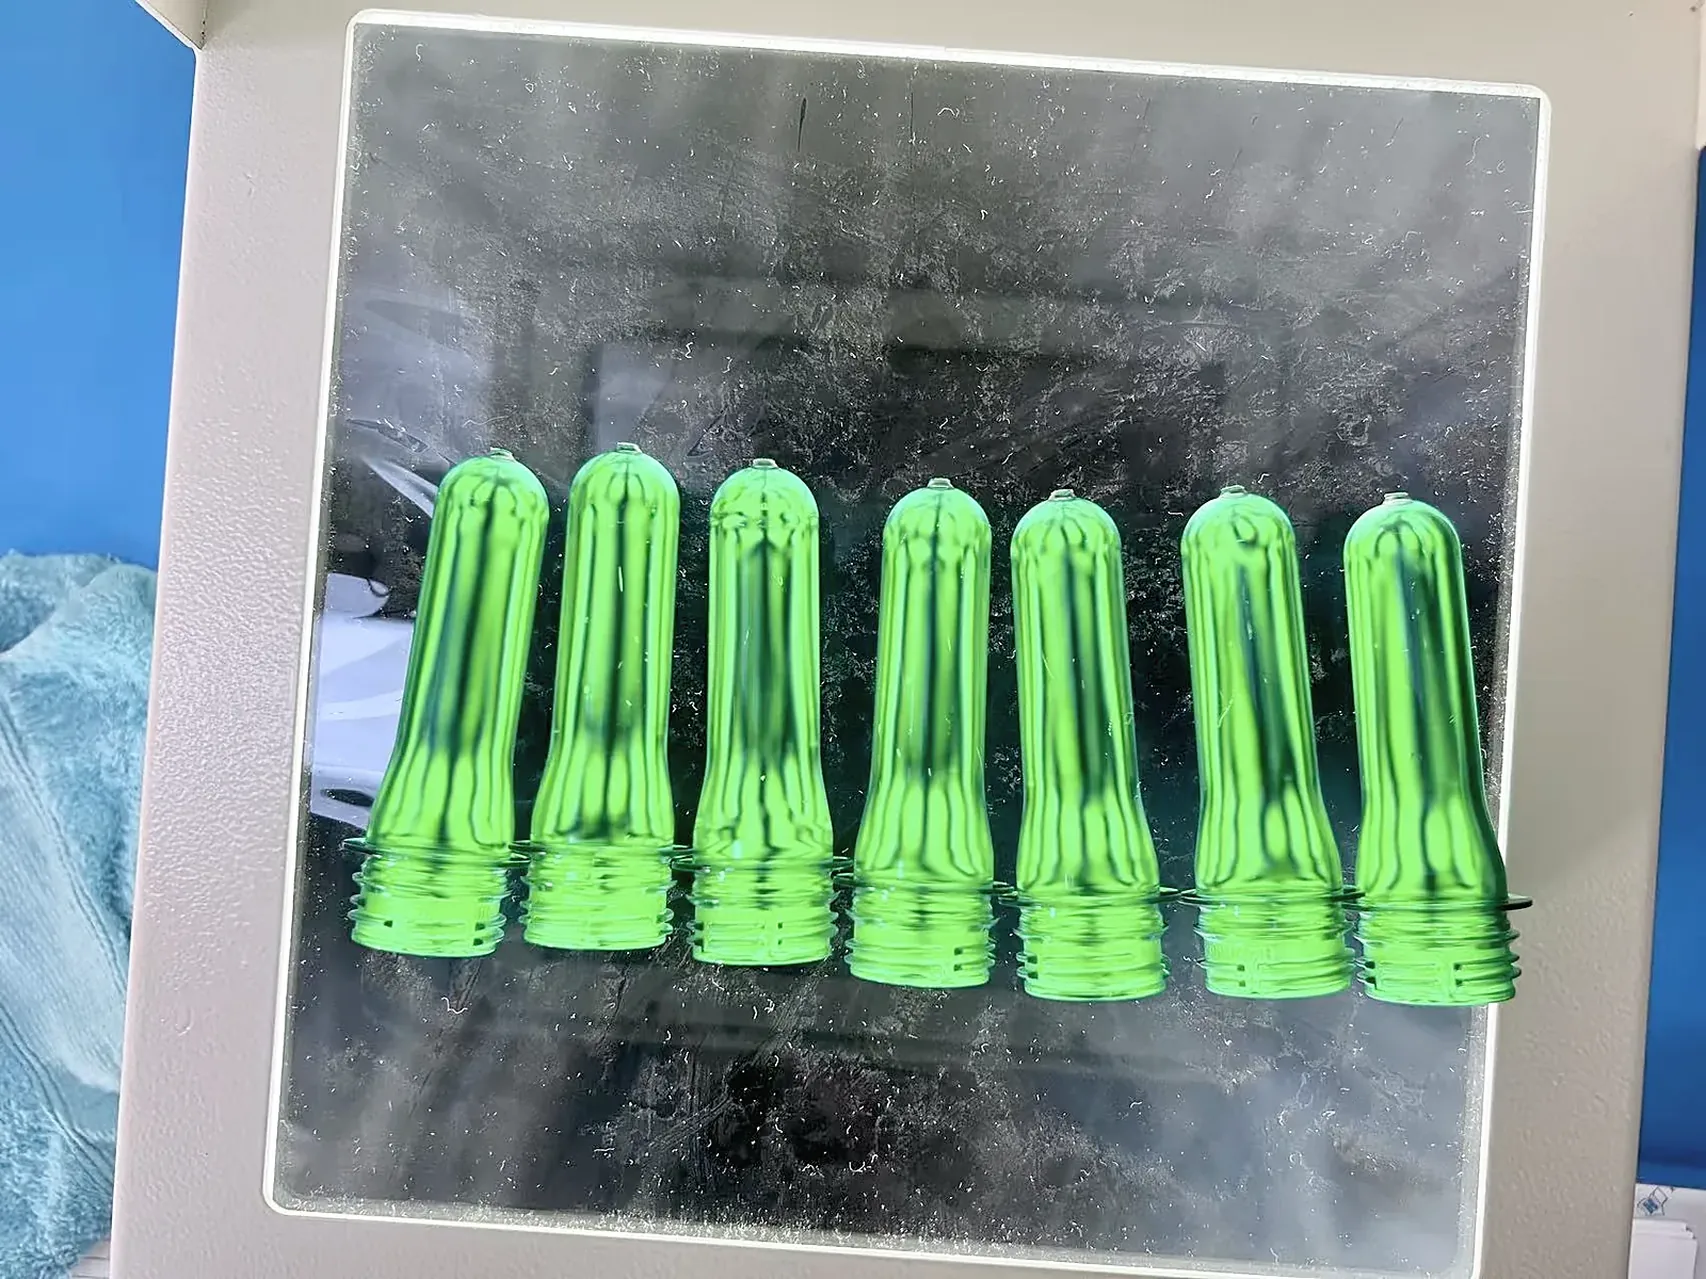
Los registros de prueba ayudan a evaluar aspecto, peso y dimensiones críticas antes del envío.
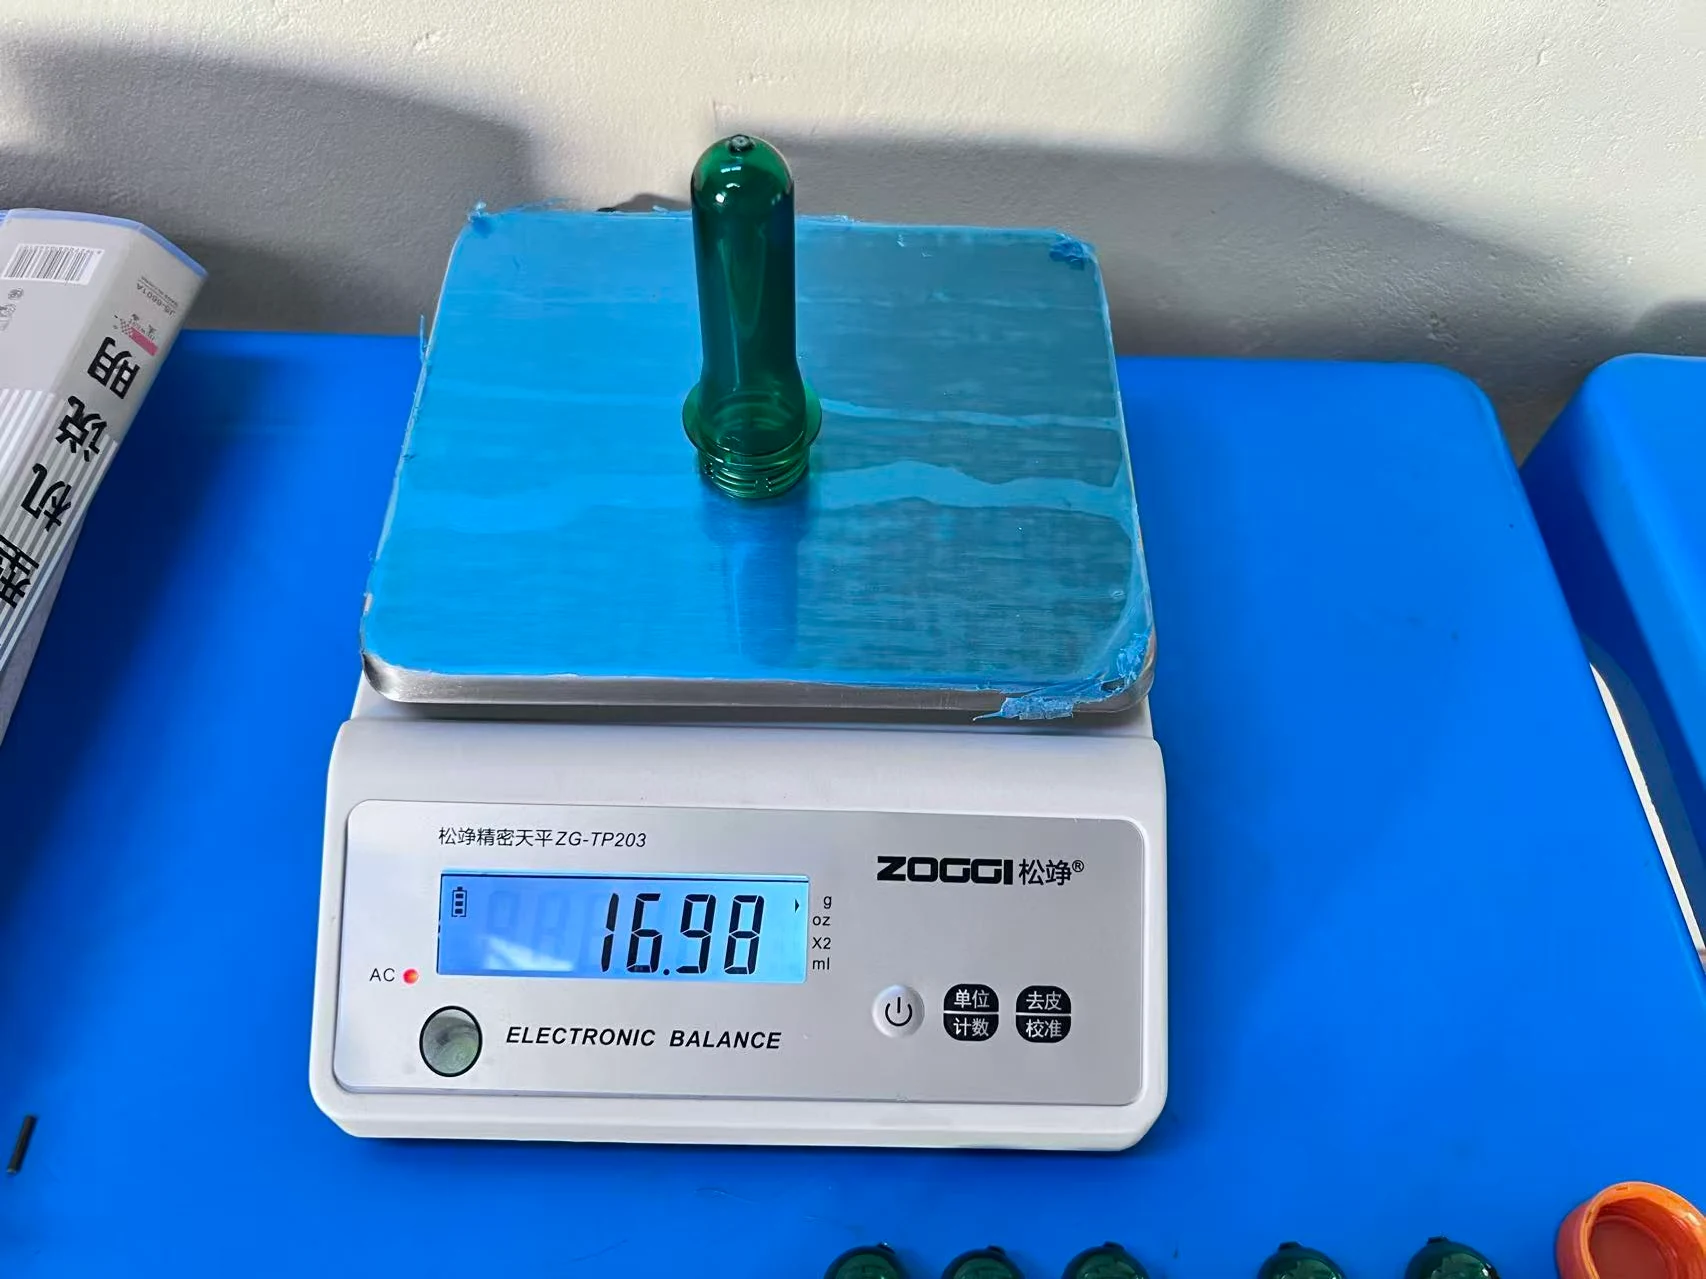
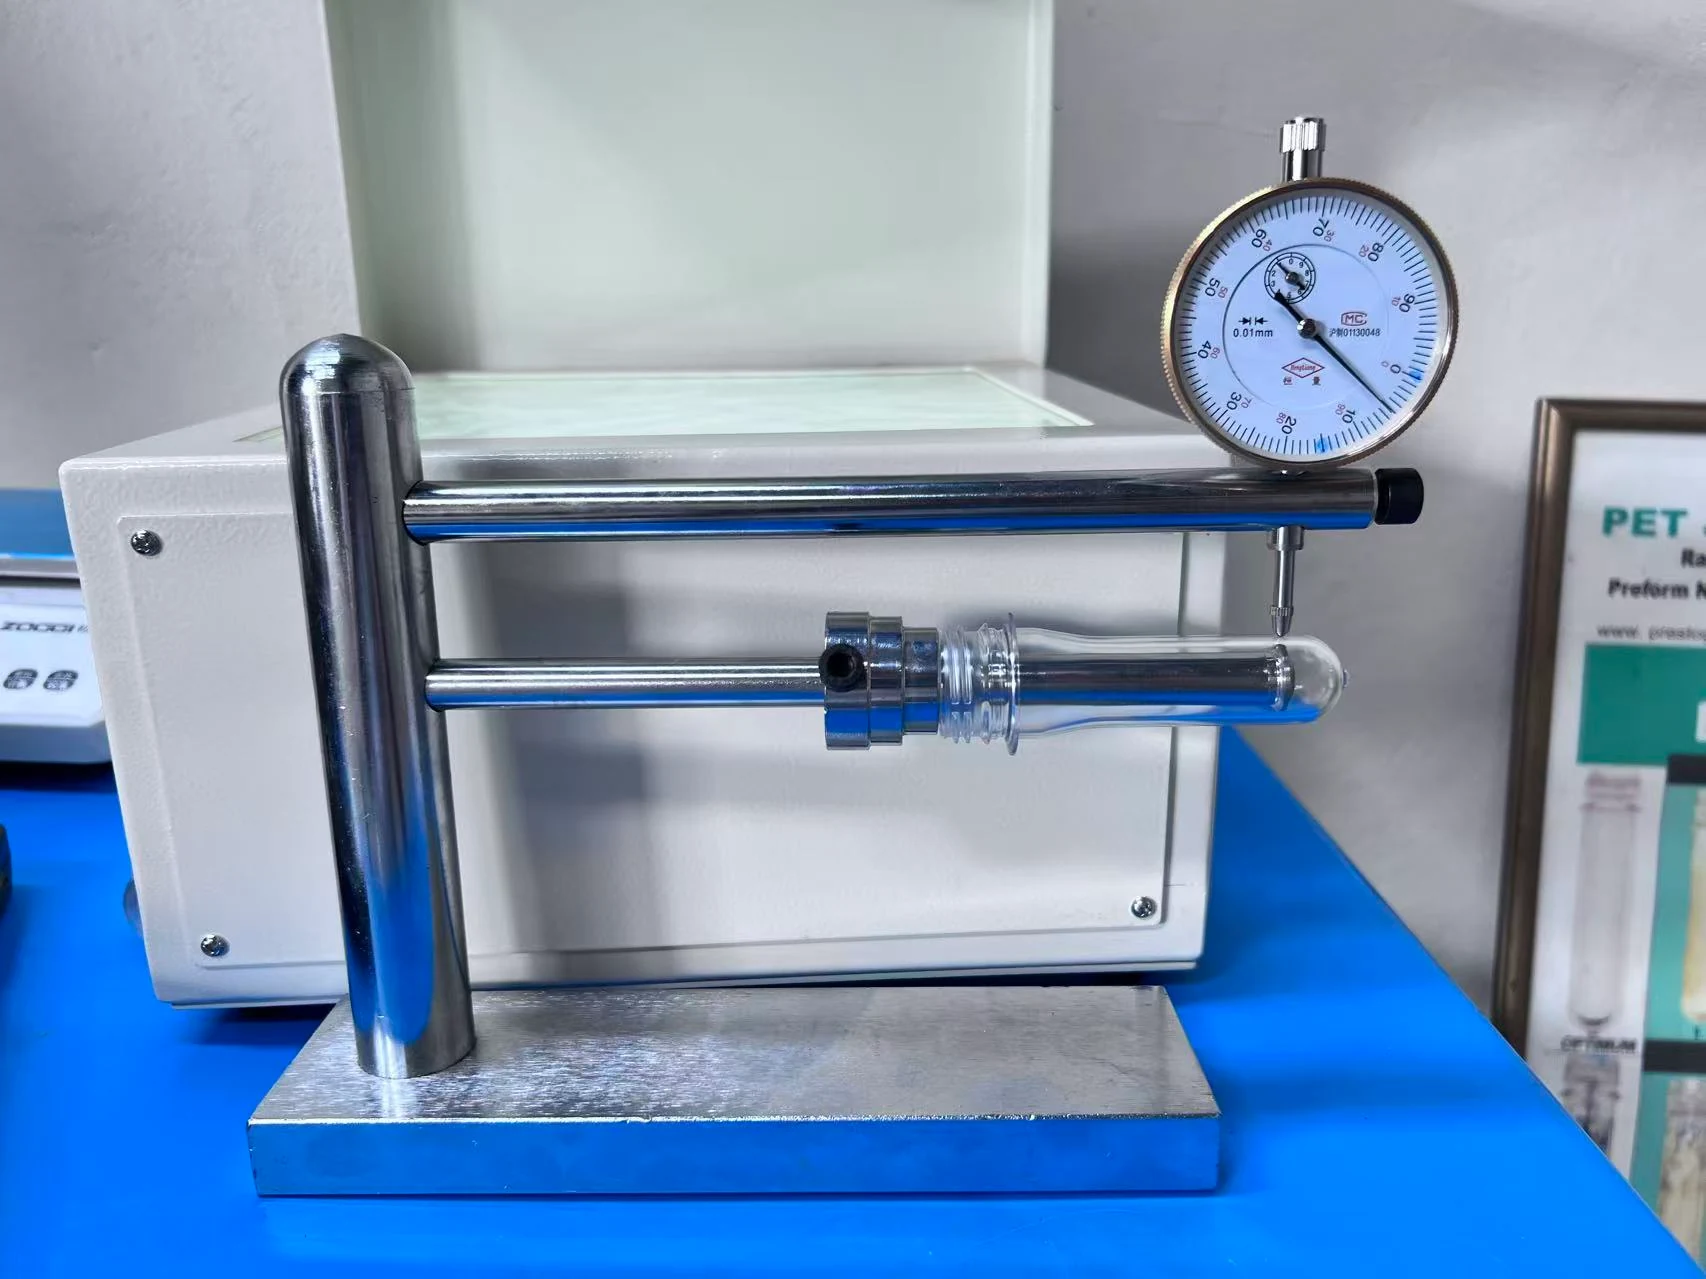
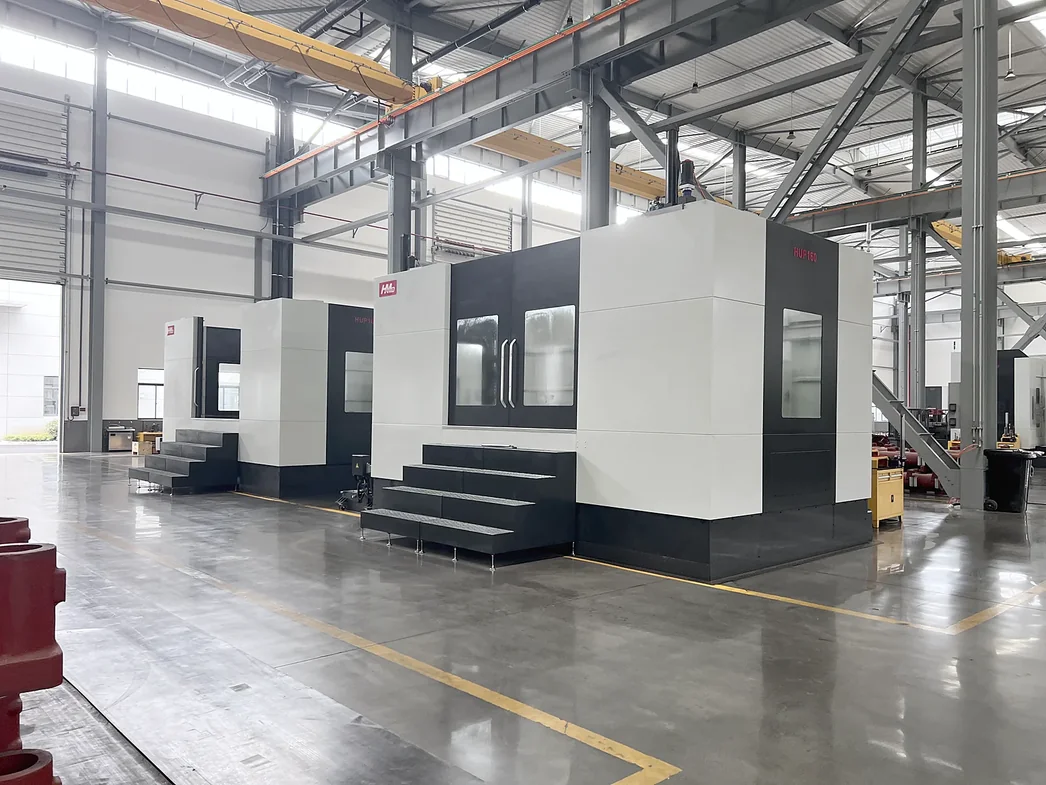
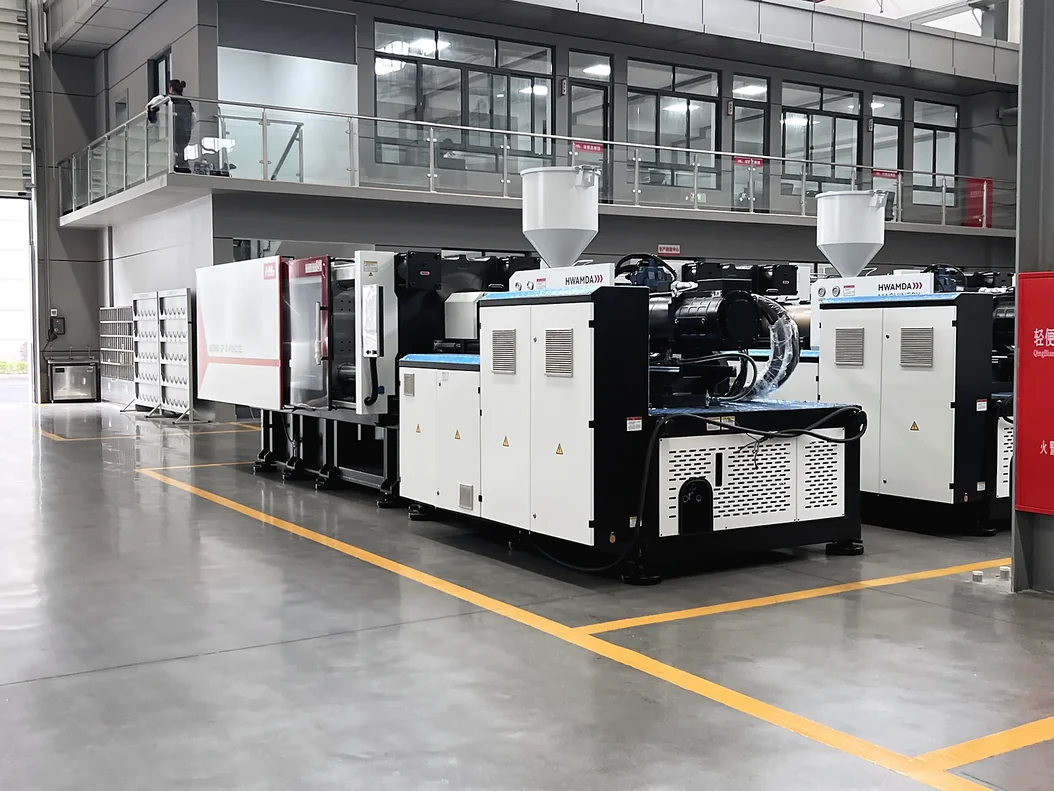
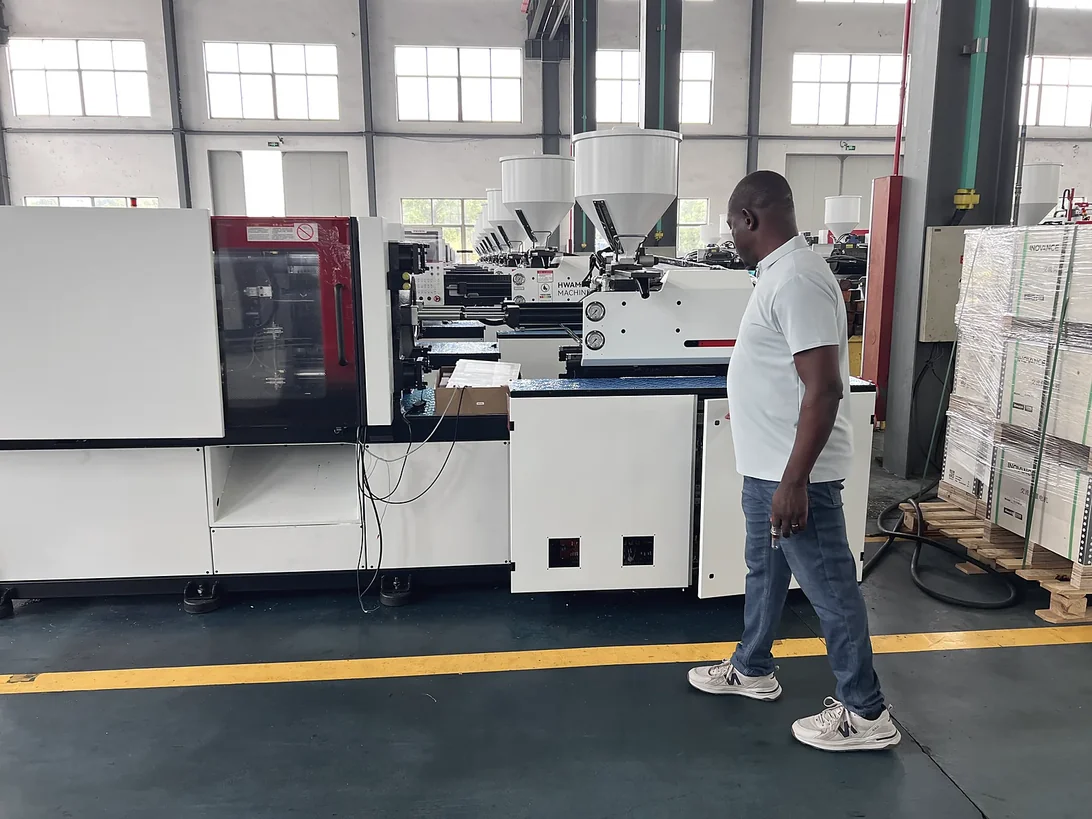
Evalúe al fabricante con evidencias reales de mecanizado, montaje, inspección y prueba.
Use estas respuestas para preparar los datos necesarios para una recomendación precisa.
Multiplique el peso de la preforma por el número de cavidades para obtener el peso de inyección necesario, compárelo con el peso de inyección PET de cada modelo y verifique el molde frente a la distancia entre columnas y el espesor. En pruebas de moldes de clientes, la HMD320PET ha trabajado con moldes de 48 × 15,2 g y 72 × 13 g, la HMD430PET con 72 × 16,5 g y la HMD500PET con 96 × 15,2 g. Envíe los datos de su preforma y molde para recibir una recomendación de modelo.
Depende del peso de la preforma y del tamaño del molde. Las configuraciones de referencia muestran 32 cavidades en la HMD268PET, hasta 72 cavidades en la HMD320PET y la HMD430PET, y 96 cavidades en la HMD500PET. Las preformas más pesadas requieren más capacidad de inyección por cavidad: la HMD320PET trabaja 24 cavidades de 85 g y 12 cavidades de 135 g.
Envíe peso y plano, cuello, cavidades o producción, resina, voltaje y servicios disponibles. Los datos desconocidos pueden revisarse juntos.
El peso y el espesor de pared de la preforma, las cavidades, la refrigeración del molde, la recuperación de plastificación y la extracción determinan el ciclo estable. Producción por hora = cavidades × 3.600 ÷ tiempo de ciclo en segundos, antes de paradas y rechazos. Por ejemplo, 72 cavidades con un ciclo de 9,9 s dan unas 26.180 preformas por hora.
El precio depende del modelo y la unidad de inyección, las cavidades y la interfaz del molde, los auxiliares, la automatización, los servicios, la logística y el alcance del servicio. Los precios se cotizan FOB Ningbo para cada proyecto. Los equipos auxiliares, la instalación y la formación son opcionales y se cotizan por proyecto, y la cotización detalla cada elemento incluido.
Sí, tras comprobar las dimensiones del molde, el ajuste a platos y columnas, la inyección, el expulsor, la cámara caliente, la refrigeración y los controles.
Sí. HWAMDA puede incluir el molde de preformas PET en el alcance del proyecto y verificar máquina y molde juntos en una prueba conjunta.
La lista final depende de la resina y la producción. Normalmente se revisan secado y deshumidificación, transporte, refrigeración del molde, aire comprimido y extracción. Todos los equipos auxiliares son opcionales y se cotizan por proyecto.
El PET absorbe humedad del aire. El PET húmedo pierde viscosidad al fundirse, lo que afecta a la transparencia y la resistencia de la preforma, por eso la resina se deshumidifica y se seca según los datos del proveedor antes de llegar al husillo.
Sí. HWAMDA coordina máquina, molde, preparación de resina, refrigeración, dosificación, aire y extracción según el alcance confirmado.
El plazo de entrega de la máquina es de 60 días hábiles. Los plazos del molde, los equipos auxiliares y el envío se confirman en la cotización de su proyecto.
No. Esta máquina inyecta la preforma; una sopladora separada la recalienta y forma la botella final.
Sí. HWAMDA suministra máquinas nuevas para proyectos internacionales, configuradas según la preforma, el molde, la producción objetivo y los servicios de planta.
Envíe primero los datos básicos; nuestro ingeniero confirmará la máquina, el molde y los auxiliares.