 HWAMDA
Geometria do balde e da tampa
Dimensões gerais, encaixe entre baldes, regiões da alça e detalhes de desmoldagem influenciam o molde e o manuseio.

SÉRIE HMD M8SII
Configurações HMD M8SII desenvolvidas para a produção de baldes de tinta e tampas de 10–33 L, com extração por robô de três eixos ou rotulagem no molde. Adequamos a máquina, o molde e a automação ao projeto do seu balde.
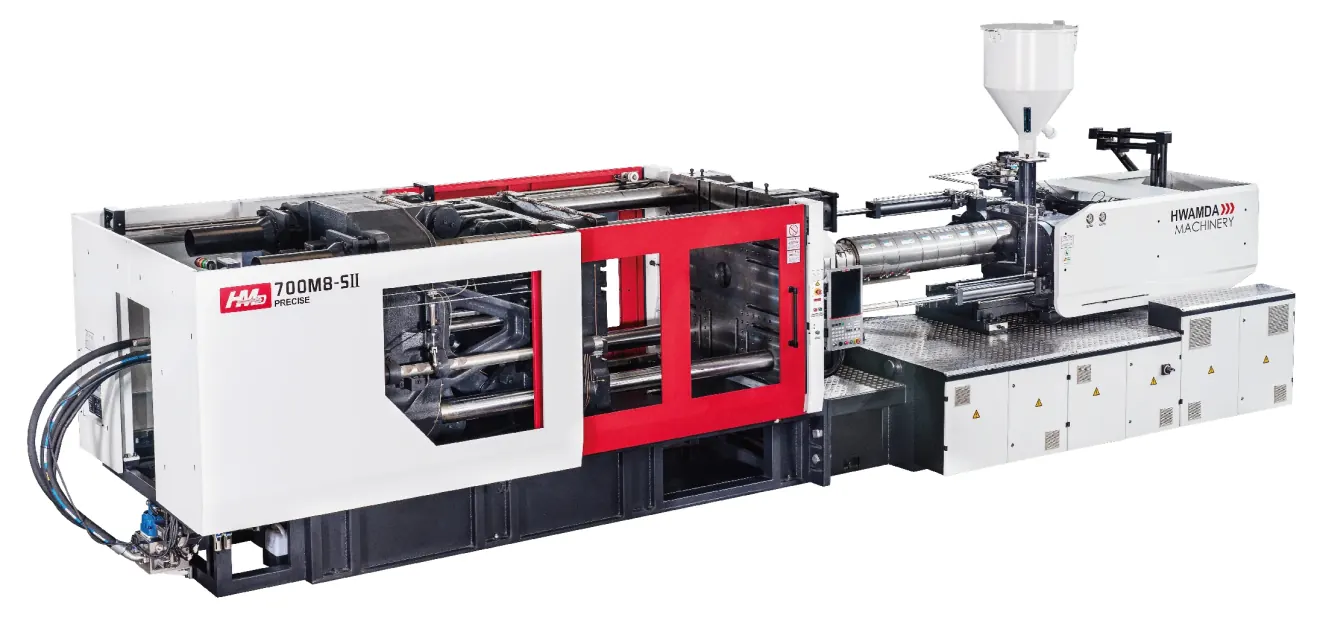
CAPACIDADE E MANUSEIO
A extração por robô de três eixos e o IML são oferecidos como grupos de configuração separados, cada um com sua faixa recomendada de capacidade de balde. Escolha primeiro o método de manuseio e depois confirme o modelo com os dados do seu balde e do molde.
Modelos recomendados para a extração padrão por robô após a moldagem.
| Capacidade do balde | Modelo | Força de fechamento | Peso de injeção | Espessura do molde | Curso de abertura | Distância entre colunas | |
|---|---|---|---|---|---|---|---|
| 10L | HMD430M8-SII | 430 T | 1.646 g | 250–730 mm | 730 mm | 760×730 mm | Solicitar análise |
| 15L | HMD500M8-SII | 500 T | 1.858 g | 300–820 mm | 810 mm | 830×830 mm | Solicitar análise |
| 15–18L | HMD600M8-SII | 600 T | 2.324 g | 300–900 mm | 900 mm | 900×880 mm | Solicitar análise |
| 18–25L | HMD700M8-SII | 700 T | 2.903 g | 350–960 mm | 970 mm | 970×930 mm | Solicitar análise |
| 25–33L | HMD800M8-SII | 800 T | 3.225 g | 350–1.000 mm | 1.040 mm | 1.020×1.000 mm | Solicitar análise |
Modelos recomendados para baldes com rotulagem no molde.
| Capacidade do balde | Modelo | Força de fechamento | Peso de injeção | Espessura do molde | Curso de abertura | Distância entre colunas | |
|---|---|---|---|---|---|---|---|
| 10–15L | HMD500M8-SII | 500 T | 1.858 g | 300–820 mm | 810 mm | 830×830 mm | Solicitar análise |
| 15–18L | HMD600M8-SII | 600 T | 2.324 g | 300–900 mm | 900 mm | 900×880 mm | Solicitar análise |
| 18–22L | HMD700M8-SII | 700 T | 2.903 g | 350–960 mm | 970 mm | 970×930 mm | Solicitar análise |
| 25–33L | HMD800M8-SII | 800 T | 3.225 g | 350–1.000 mm | 1.040 mm | 1.020×1.000 mm | Solicitar análise |
As faixas de capacidade são um ponto de partida. O modelo final é confirmado com a geometria do balde, o material, as dimensões do molde e a meta de produção.
REQUISITOS DO PRODUTO
A capacidade, isoladamente, não define a máquina. Envie os dados disponíveis do produto e do molde; os demais valores podem ser confirmados durante a análise.
Dimensões gerais, encaixe entre baldes, regiões da alça e detalhes de desmoldagem influenciam o molde e o manuseio.
Informe o grau da resina e os pesos reais das peças moldadas. Os pesos de injeção das tabelas usam o PS como referência, por isso o peso real do balde de PP ou HDPE é necessário para a seleção.
Confirme a extração convencional, a rotulagem no molde ou a decoração ainda indefinida antes de definir a interface de automação.
Envie as dimensões do molde, as cavidades, o sistema de canais e a produção estável ou o ciclo desejado.
LINHA DE MODELOS
Valores principais da máquina e da interface do molde para os cinco modelos para baldes de tinta. Use-os na seleção preliminar; a configuração final é confirmada na sua proposta.
| Parâmetro | Unidade | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Volume teórico de injeção | cm³ | 1.809 | 2.042 | 2.554 | 3.190 | 3.544 |
| Peso de injeção (PS) | g | 1.646 | 1.858 | 2.324 | 2.903 | 3.225 |
| Vazão de injeção (PS) | g/s | 591 | 680 | 685 | 877 | 921 |
| Força de fechamento | kN | 4.300 | 5.000 | 6.000 | 7.000 | 8.000 |
| Curso de abertura do molde | mm | 730 | 810 | 900 | 970 | 1.040 |
| Distância entre colunas (H×V) | mm | 760×730 | 830×830 | 900×880 | 970×930 | 1.020×1.000 |
| Espessura do molde (mín.–máx.) | mm | 250–730 | 300–820 | 300–900 | 350–960 | 350–1.000 |
| Dimensões da máquina (C×L×A) | m | 8,0×2,0×2,6 | 8,3×2,1×2,6 | 9,9×2,3×2,5 | 10,4×2,4×2,7 | 11,5×2,5×3,3 |
Especificações: catálogo HWAMDA de máquinas para baldes de tinta, edição de julho de 2025.
Especificações completas de injeção, fechamento, potência e gerais de cada modelo.
| Parâmetro | Unidade | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Volume teórico de injeção | cm³ | 1.809 | 2.042 | 2.554 | 3.190 | 3.544 |
| Peso de injeção (PS) | g | 1.646 | 1.858 | 2.324 | 2.903 | 3.225 |
| Peso de injeção (PS) | oz | 58,1 | 65,6 | 82 | 102,4 | 113,8 |
| Vazão de injeção (PS) | g/s | 591 | 680 | 685 | 877 | 921 |
| Diâmetro da rosca | mm | 80 | 85 | 85 | 95 | 95 |
| Pressão de injeção | MPa | 158 | 155 | 174 | 166 | 181 |
| Relação L/D da rosca | — | 22,5:1 | 22,8:1 | 23,3:1 | 24:1 | 23:1 |
| Curso da rosca | mm | 360 | 360 | 450 | 450 | 500 |
| Velocidade de rotação da rosca | r/min | 0–173 | 0–165 | 0–160 | 0–180 | 0–181 |
| Parâmetro | Unidade | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Força de fechamento | kN | 4.300 | 5.000 | 6.000 | 7.000 | 8.000 |
| Curso de abertura do molde | mm | 730 | 810 | 900 | 970 | 1.040 |
| Dimensões das placas | mm | 1.032×1.042 | 1.128×1.168 | 1.210×1.250 | 1.325×1.345 | 1.420×1.440 |
| Distância entre colunas (H×V) | mm | 760×730 | 830×830 | 900×880 | 970×930 | 1.020×1.000 |
| Distância máxima entre placas | mm | 1.460 | 1.630 | 1.800 | 1.930 | 2.040 |
| Espessura do molde (mín.–máx.) | mm | 250–730 | 300–820 | 300–900 | 350–960 | 350–1.000 |
| Curso de extração | mm | 185 | 210 | 240 | 265 | 280 |
| Força de extração | kN | 111 | 111 | 151 | 182 | 182 |
| Parâmetro | Unidade | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Pressão do sistema hidráulico | MPa | 17,5 | 17,5 | 17,5 | 17,5 | 17,5 |
| Potência do motor da bomba | kW | 72 | 48+31 | 60+31 | 60+60 | 72+60 |
| Potência de aquecimento | kW | 47,8 | 51,6 | 56,2 | 61,6 | 61,4 |
| Número de zonas de controle de temperatura | — | 6 | 6 | 6 | 6 | 7 |
| Parâmetro | Unidade | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Tanque de óleo | L | 500 | 590 | 550 | 680 | 1.000 |
| Dimensões da máquina (C×L×A) | m | 8,0×2,0×2,6 | 8,3×2,1×2,6 | 9,9×2,3×2,5 | 10,4×2,4×2,7 | 11,5×2,5×3,3 |
| Peso da máquina | Ton | 18 | 22 | 25 | 32 | 38 |
ENGENHARIA ESPECÍFICA DA APLICAÇÃO
Quatro características de projeto adaptam a plataforma M8SII a moldes profundos de baldes, injeções pesadas e manuseio rápido.
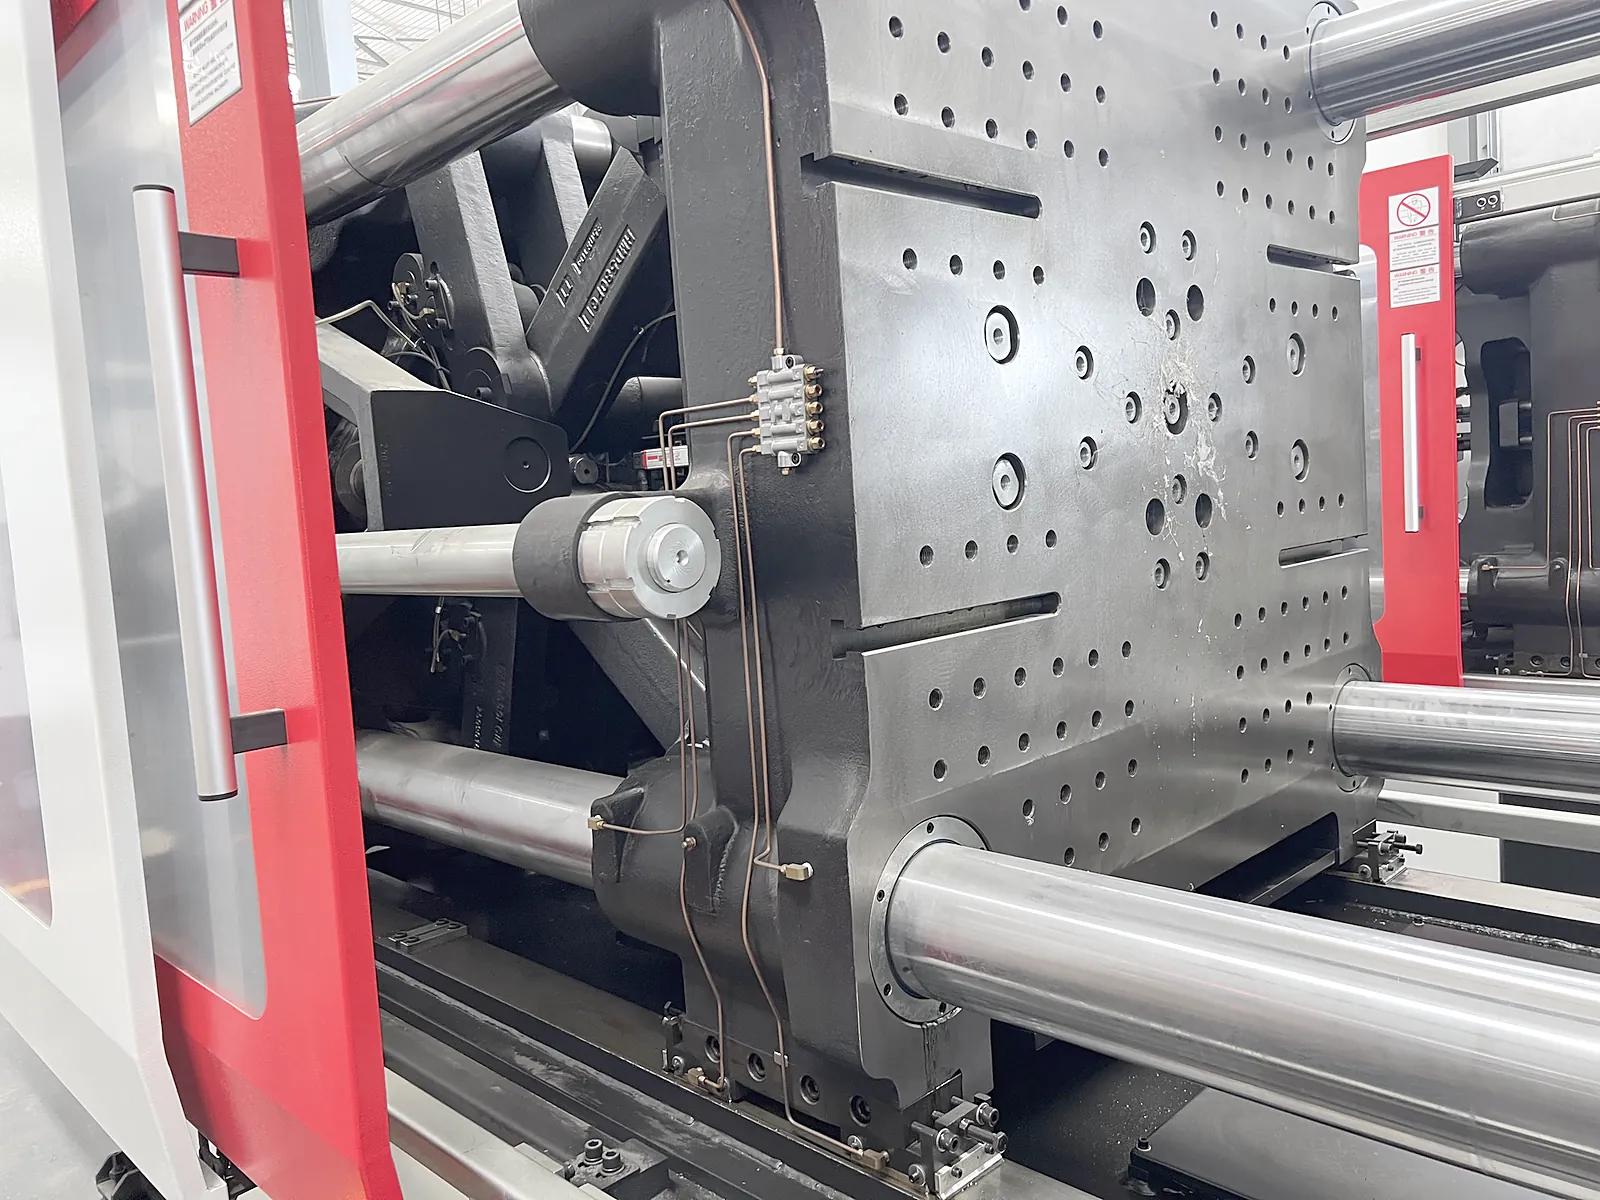
As placas são reforçadas no centro, onde os moldes profundos de baldes concentram a carga de fechamento, para manter o molde apoiado e a linha de partição fechada.
Uma rosca específica para baldes e um motor de dosagem de alta velocidade reduzem o tempo de plastificação em injeções grandes de PP e HDPE, para que a dosagem acompanhe o ciclo.
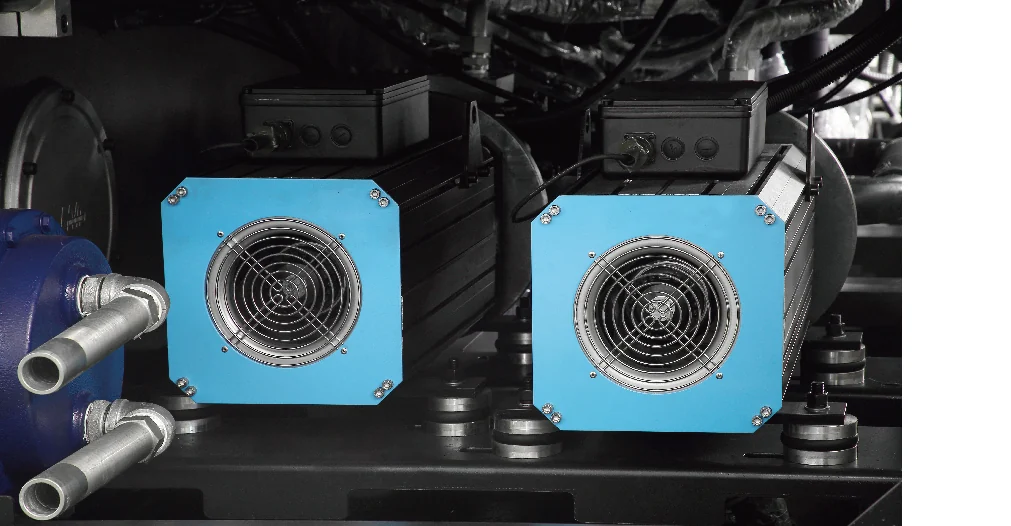
Um sistema de bomba dupla ou servo ampliado permite executar a abertura do molde e a extração simultaneamente, reduzindo o ciclo a seco na HMD500M8-SII e em modelos maiores.
Exceto HMD430M8-SII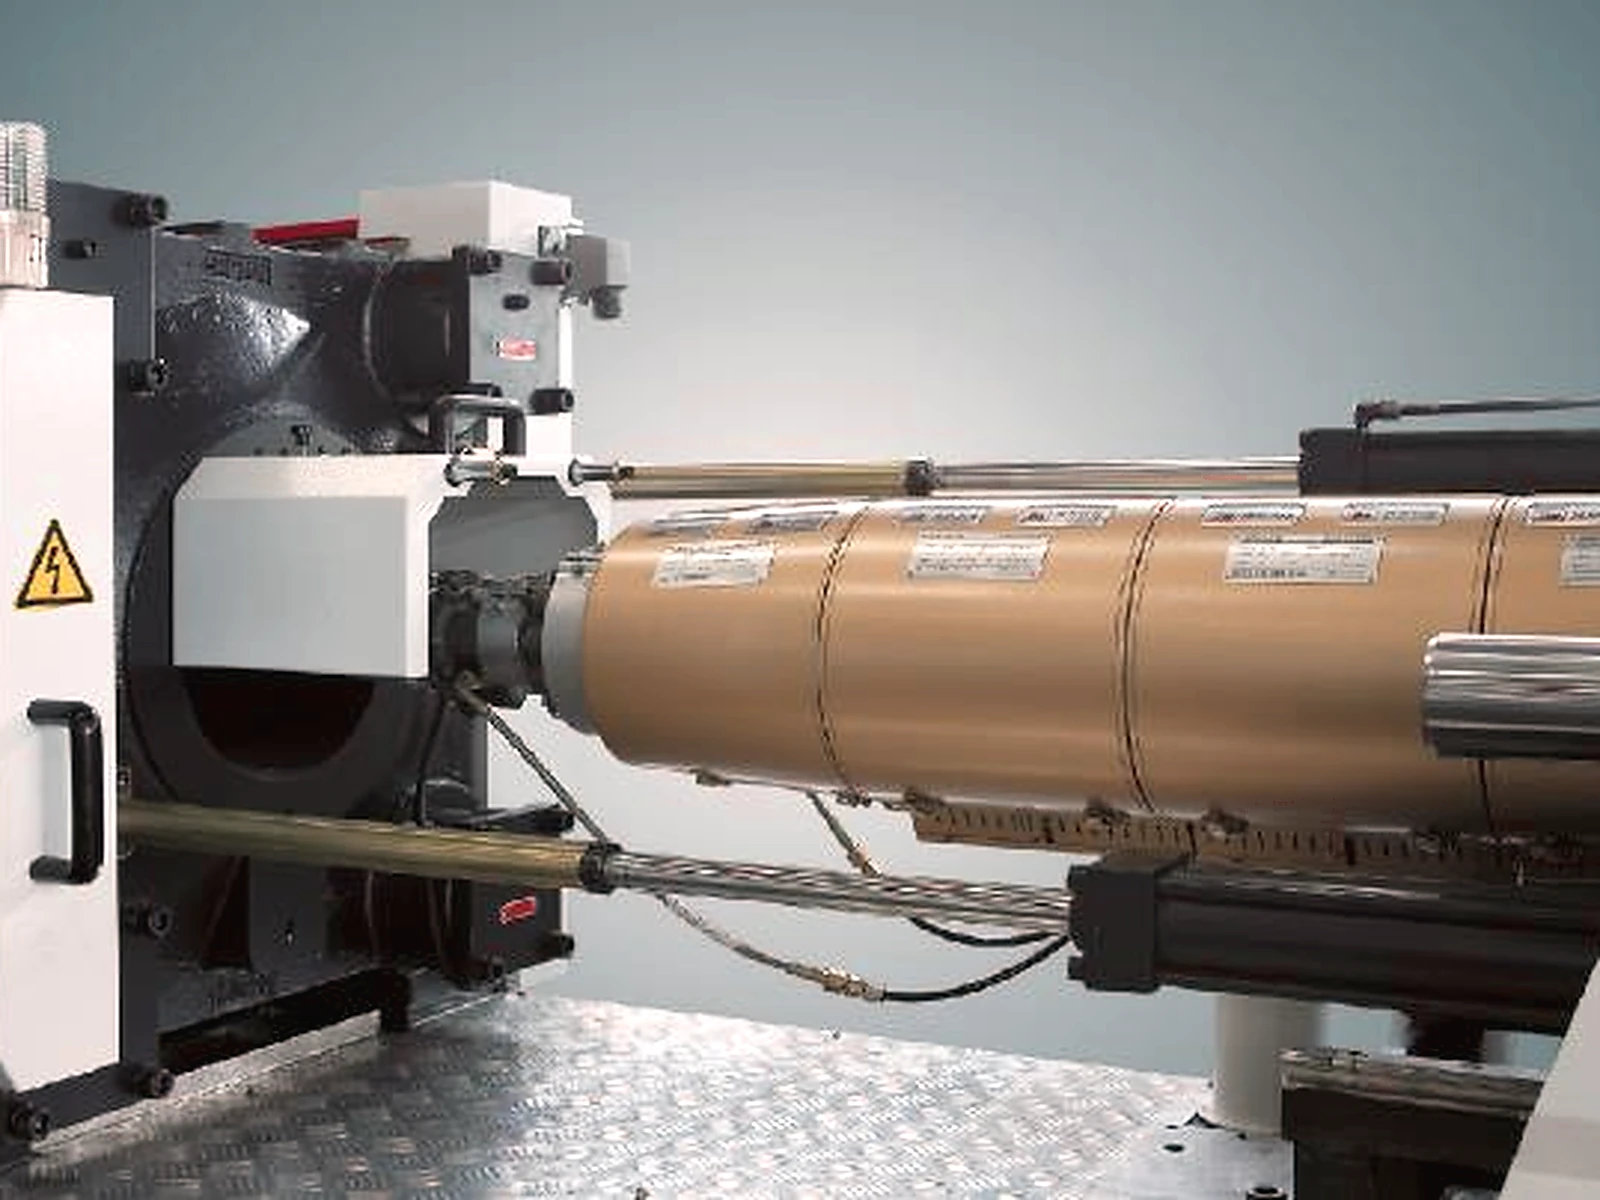
Um coletor de água de refrigeração 15+1 Φ12 com engates rápidos simplifica a troca de moldes, e o aquecimento infravermelho transfere o calor diretamente ao cilindro.
COMPATIBILIDADE MÁQUINA–MOLDE
A capacidade do balde é apenas um ponto de partida. A adequação da máquina é analisada a partir do molde real, do sistema de alimentação, do produto e das interfaces de automação.
Confirme as folgas de instalação, a área de fixação e as posições das conexões.
Verifique a instalação, a liberação da peça, o acesso do robô e o espaço seguro de desmoldagem.
Considere a dose total dos canais e cavidades, a resina e a recuperação da dosagem, não apenas o volume do balde.
Revise o curso e a força de extração, os circuitos de refrigeração, os sinais do robô e as interfaces IML.
Sequência de análise de engenharia
MANUSEIO, IML E ESCOPO DO PROJETO
Escolha uma proposta apenas da máquina ou uma célula completa de produção de baldes. Sua proposta lista cada item, do molde e robô ao IML e aos periféricos.
Configuração da máquina para o modelo confirmado
Interface do robô e requisitos de extração
Liberação, posicionamento e manuseio posterior da peça
Interface máquina–molde para IML
Requisitos de rótulo, robô e controle
Escopo de posicionamento, inspeção e empilhamento
Molde do balde de tinta e da tampa
Robô ou equipamento IML
Refrigeração e manuseio de material
Escopo de instalação, testes e aceitação
CATÁLOGO E TESTE
O catálogo em PDF contém as tabelas completas de modelos, as capacidades de balde recomendadas e as características de projeto apresentadas nesta página.
Antes do embarque, a máquina pode operar com o seu molde de balde e tampa, o robô de extração ou o equipamento IML, nas condições de teste e aceitação acordadas no seu projeto.
CONFIGURAÇÃO E PREÇO DO PROJETO
Envie a capacidade do balde, o método de manuseio e os dados disponíveis do produto ou molde. A falta de alguns detalhes técnicos não impede a consulta.
Desenho ou amostra do balde e da tampa
Material e peso real moldado
Extração, IML ou a definir
Dados do molde existente e produção desejada
DÚVIDAS DOS COMPRADORES
Com extração por robô de três eixos, os cinco modelos cobrem baldes de 10 L até 25–33 L. Com IML, quatro modelos cobrem de 10–15 L até 25–33 L. O modelo final é confirmado com base no seu balde, molde e meta de produção.
O IML acrescenta a colocação do rótulo e uma sequência diferente de abertura do molde e do robô. Por exemplo, a HMD700M8-SII é recomendada para baldes de 18–25 L com extração padrão e de 18–22 L com IML.
A HMD430M8-SII é oferecida na configuração com extração padrão. Para baldes com IML, a HMD500M8-SII e modelos maiores são o ponto de partida habitual; envie os dados do balde e do rótulo para receber uma recomendação.
É o peso de injeção calculado para poliestireno (PS), o material de referência do setor. Para baldes de PP ou HDPE, a análise usa o peso real da peça e o seu material.
Pode ser avaliado após verificar dimensões e espessura do molde, canais e dose, placas e colunas, abertura, extração, refrigeração e interfaces de automação.
Somente a proposta específica define os itens incluídos. Máquina, molde, robô ou IML, auxiliares, testes e serviços devem ser confirmados separadamente.
O tempo de ciclo depende do tamanho do balde, da espessura da parede, do material, da refrigeração do molde e do método de manuseio. Envie os dados do balde e do molde e estimaremos o ciclo e o confirmaremos no teste da máquina.