 HWAMDA
Geometría del cubo y la tapa
Las dimensiones generales, el encajado, las zonas del asa y los detalles de desmoldeo influyen en el molde y la manipulación.

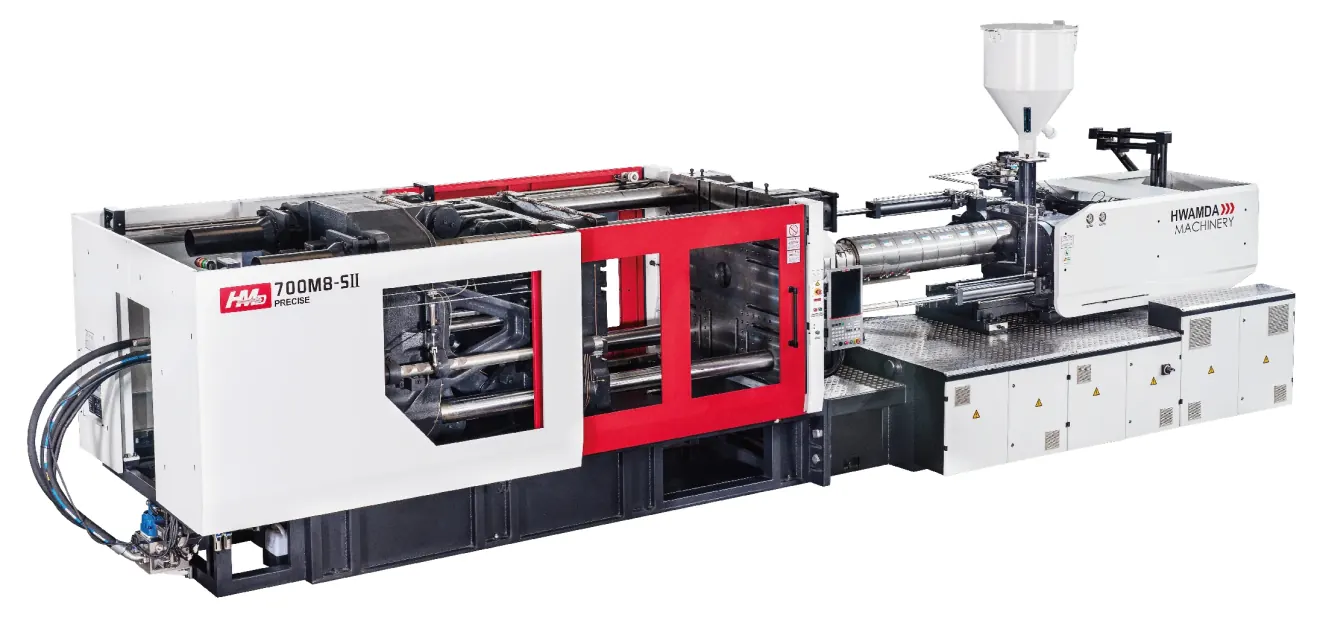
SERIE HMD M8SII
Configuraciones HMD M8SII desarrolladas para producir cubos de pintura y tapas de 10–33 L, con extracción por robot de tres ejes o etiquetado en molde. Adaptamos la máquina, el molde y la automatización al diseño de su cubo.
CAPACIDAD Y MANIPULACIÓN
La extracción por robot de tres ejes y el IML se ofrecen como grupos de configuración independientes, cada uno con su propio rango recomendado de capacidad de cubo. Elija primero el sistema de manipulación y luego confirme el modelo con los datos de su cubo y su molde.
Modelos recomendados para la extracción estándar por robot tras el moldeo.
| Capacidad del cubo | Modelo | Fuerza de cierre | Peso de inyección | Espesor del molde | Carrera de apertura | Distancia entre columnas | |
|---|---|---|---|---|---|---|---|
| 10L | HMD430M8-SII | 430 T | 1646 g | 250–730 mm | 730 mm | 760×730 mm | Solicitar revisión |
| 15L | HMD500M8-SII | 500 T | 1858 g | 300–820 mm | 810 mm | 830×830 mm | Solicitar revisión |
| 15–18L | HMD600M8-SII | 600 T | 2324 g | 300–900 mm | 900 mm | 900×880 mm | Solicitar revisión |
| 18–25L | HMD700M8-SII | 700 T | 2903 g | 350–960 mm | 970 mm | 970×930 mm | Solicitar revisión |
| 25–33L | HMD800M8-SII | 800 T | 3225 g | 350–1000 mm | 1040 mm | 1020×1000 mm | Solicitar revisión |
Modelos recomendados para cubos con etiquetado en molde.
| Capacidad del cubo | Modelo | Fuerza de cierre | Peso de inyección | Espesor del molde | Carrera de apertura | Distancia entre columnas | |
|---|---|---|---|---|---|---|---|
| 10–15L | HMD500M8-SII | 500 T | 1858 g | 300–820 mm | 810 mm | 830×830 mm | Solicitar revisión |
| 15–18L | HMD600M8-SII | 600 T | 2324 g | 300–900 mm | 900 mm | 900×880 mm | Solicitar revisión |
| 18–22L | HMD700M8-SII | 700 T | 2903 g | 350–960 mm | 970 mm | 970×930 mm | Solicitar revisión |
| 25–33L | HMD800M8-SII | 800 T | 3225 g | 350–1000 mm | 1040 mm | 1020×1000 mm | Solicitar revisión |
Los rangos de capacidad son un punto de partida. El modelo final se confirma con la geometría del cubo, el material, las dimensiones del molde y su objetivo de producción.
REQUISITOS DEL PRODUCTO
La capacidad por sí sola no determina la máquina. Comparta los datos disponibles del producto y del molde; lo que falte puede confirmarse durante la revisión.
Las dimensiones generales, el encajado, las zonas del asa y los detalles de desmoldeo influyen en el molde y la manipulación.
Indique el grado de resina y los pesos reales de las piezas moldeadas. Los pesos de inyección de las tablas toman el PS como referencia, por lo que la selección requiere el peso real del cubo de PP o HDPE.
Confirme la extracción convencional, el etiquetado en molde o una decoración aún por decidir antes de definir la interfaz de automatización.
Comparta las dimensiones del molde, las cavidades, el sistema de canales y la producción estable o el ciclo objetivo.
GAMA DE MODELOS
Valores clave de la máquina y de la interfaz del molde para los cinco modelos para cubos de pintura. Úselos para una selección preliminar; la configuración final se confirma en su oferta.
| Parámetro | Unidad | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Volumen de inyección teórico | cm³ | 1809 | 2042 | 2554 | 3190 | 3544 |
| Peso de inyección (PS) | g | 1646 | 1858 | 2324 | 2903 | 3225 |
| Caudal de inyección (PS) | g/s | 591 | 680 | 685 | 877 | 921 |
| Fuerza de cierre | kN | 4300 | 5000 | 6000 | 7000 | 8000 |
| Carrera de apertura del molde | mm | 730 | 810 | 900 | 970 | 1040 |
| Distancia entre columnas (H×V) | mm | 760×730 | 830×830 | 900×880 | 970×930 | 1020×1000 |
| Espesor del molde (mín.–máx.) | mm | 250–730 | 300–820 | 300–900 | 350–960 | 350–1000 |
| Dimensiones de máquina (L×A×H) | m | 8,0×2,0×2,6 | 8,3×2,1×2,6 | 9,9×2,3×2,5 | 10,4×2,4×2,7 | 11,5×2,5×3,3 |
Especificaciones: catálogo HWAMDA de máquinas para cubos de pintura, edición de julio de 2025.
Especificaciones completas de inyección, cierre, potencia y generales de cada modelo.
| Parámetro | Unidad | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Volumen de inyección teórico | cm³ | 1809 | 2042 | 2554 | 3190 | 3544 |
| Peso de inyección (PS) | g | 1646 | 1858 | 2324 | 2903 | 3225 |
| Peso de inyección (PS) | oz | 58,1 | 65,6 | 82 | 102,4 | 113,8 |
| Caudal de inyección (PS) | g/s | 591 | 680 | 685 | 877 | 921 |
| Diámetro del husillo | mm | 80 | 85 | 85 | 95 | 95 |
| Presión de inyección | MPa | 158 | 155 | 174 | 166 | 181 |
| Relación L/D del husillo | — | 22,5:1 | 22,8:1 | 23,3:1 | 24:1 | 23:1 |
| Carrera del husillo | mm | 360 | 360 | 450 | 450 | 500 |
| Velocidad del husillo | r/min | 0–173 | 0–165 | 0–160 | 0–180 | 0–181 |
| Parámetro | Unidad | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Fuerza de cierre | kN | 4300 | 5000 | 6000 | 7000 | 8000 |
| Carrera de apertura del molde | mm | 730 | 810 | 900 | 970 | 1040 |
| Dimensiones de las placas | mm | 1032×1042 | 1128×1168 | 1210×1250 | 1325×1345 | 1420×1440 |
| Distancia entre columnas (H×V) | mm | 760×730 | 830×830 | 900×880 | 970×930 | 1020×1000 |
| Distancia máxima entre placas | mm | 1460 | 1630 | 1800 | 1930 | 2040 |
| Espesor del molde (mín.–máx.) | mm | 250–730 | 300–820 | 300–900 | 350–960 | 350–1000 |
| Carrera del expulsor | mm | 185 | 210 | 240 | 265 | 280 |
| Fuerza de expulsión | kN | 111 | 111 | 151 | 182 | 182 |
| Parámetro | Unidad | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Presión del sistema hidráulico | MPa | 17,5 | 17,5 | 17,5 | 17,5 | 17,5 |
| Potencia del motor de bomba | kW | 72 | 48+31 | 60+31 | 60+60 | 72+60 |
| Potencia de calentamiento | kW | 47,8 | 51,6 | 56,2 | 61,6 | 61,4 |
| Número de zonas de control de temperatura | — | 6 | 6 | 6 | 6 | 7 |
| Parámetro | Unidad | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Depósito de aceite | L | 500 | 590 | 550 | 680 | 1000 |
| Dimensiones de máquina (L×A×H) | m | 8,0×2,0×2,6 | 8,3×2,1×2,6 | 9,9×2,3×2,5 | 10,4×2,4×2,7 | 11,5×2,5×3,3 |
| Peso de la máquina | Ton | 18 | 22 | 25 | 32 | 38 |
INGENIERÍA ESPECÍFICA PARA LA APLICACIÓN
Cuatro características de diseño adaptan la plataforma M8SII a moldes profundos de cubos, inyecciones de gran peso y una manipulación rápida.
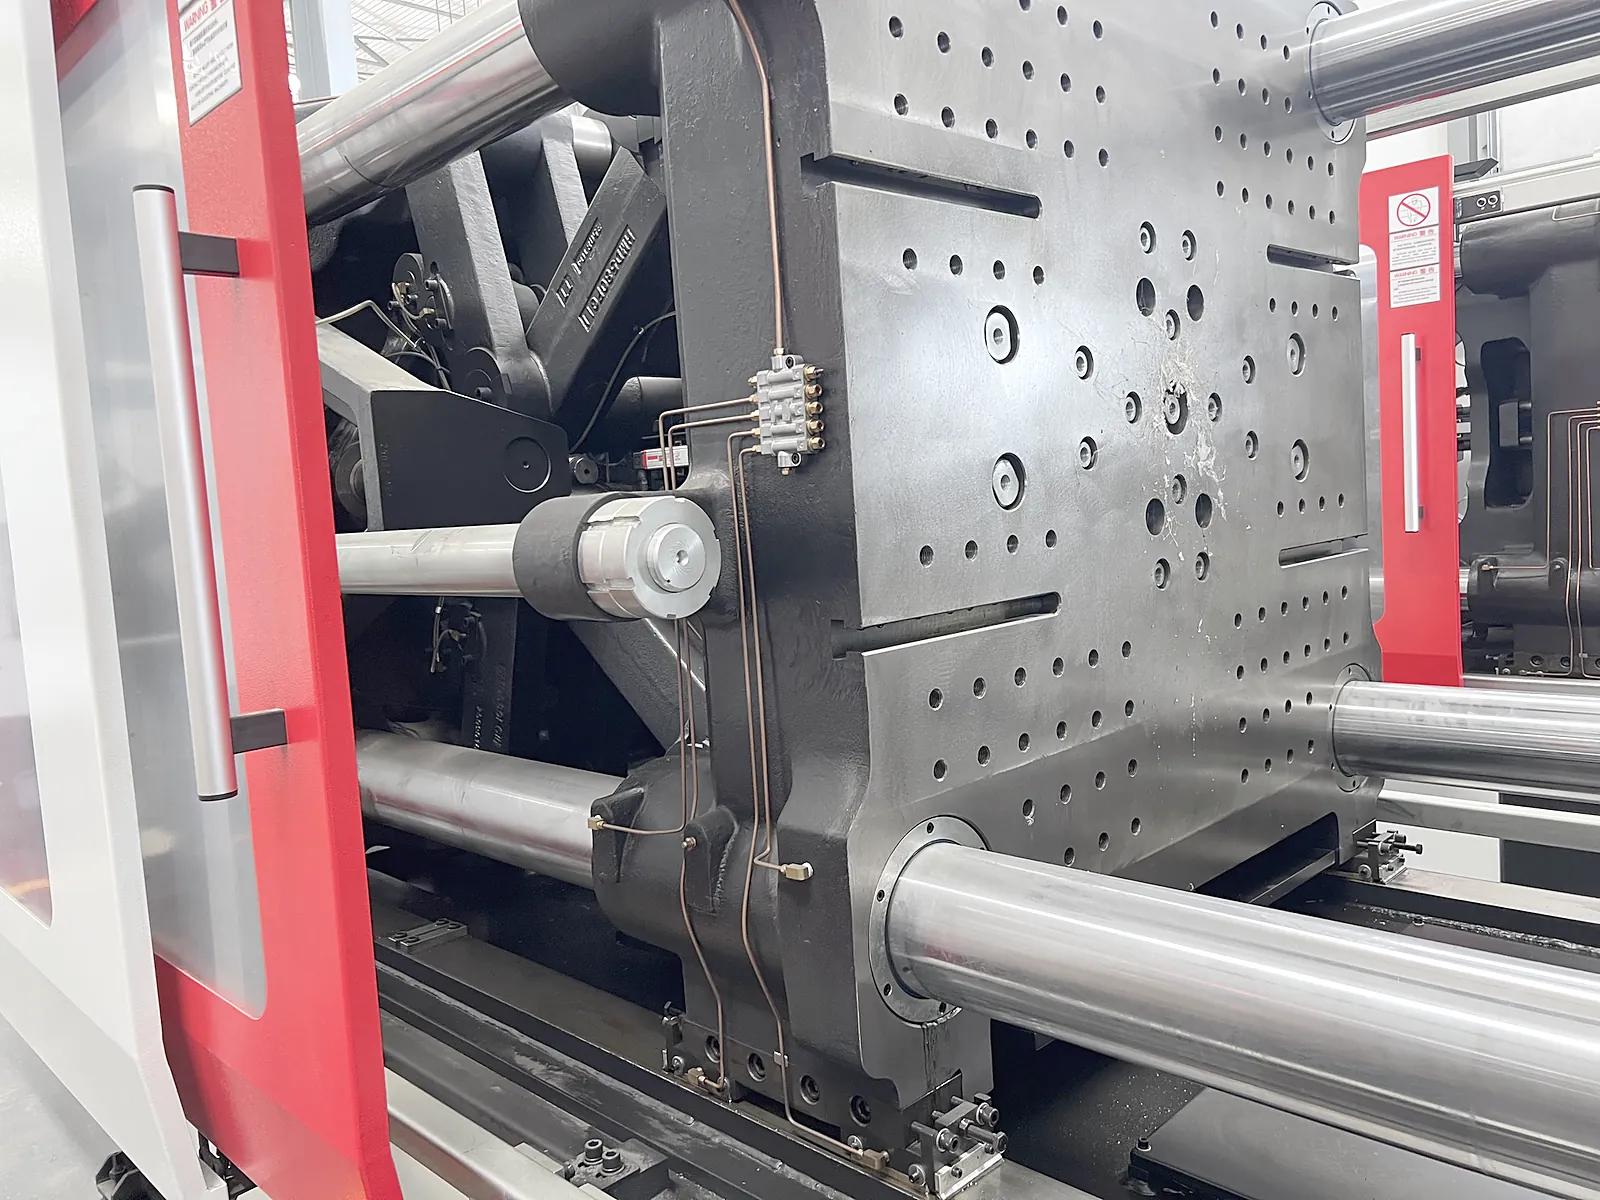
Las placas están reforzadas en el centro, donde los moldes profundos de cubos concentran la carga de cierre, para mantener el molde bien apoyado y la línea de partición cerrada.
Un husillo específico para cubos y un motor de dosificación de alta velocidad acortan la recuperación de plastificación en inyecciones grandes de PP y HDPE, para que la dosificación siga el ritmo del ciclo.
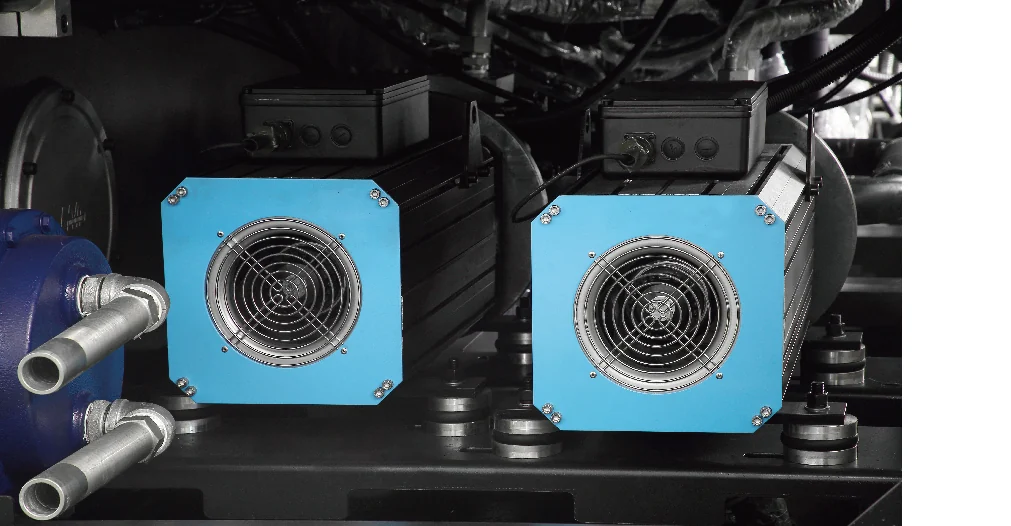
Un sistema de doble bomba o servo ampliado permite simultanear la apertura del molde y la expulsión, lo que acorta el ciclo en vacío en la HMD500M8-SII y modelos mayores.
Excepto HMD430M8-SII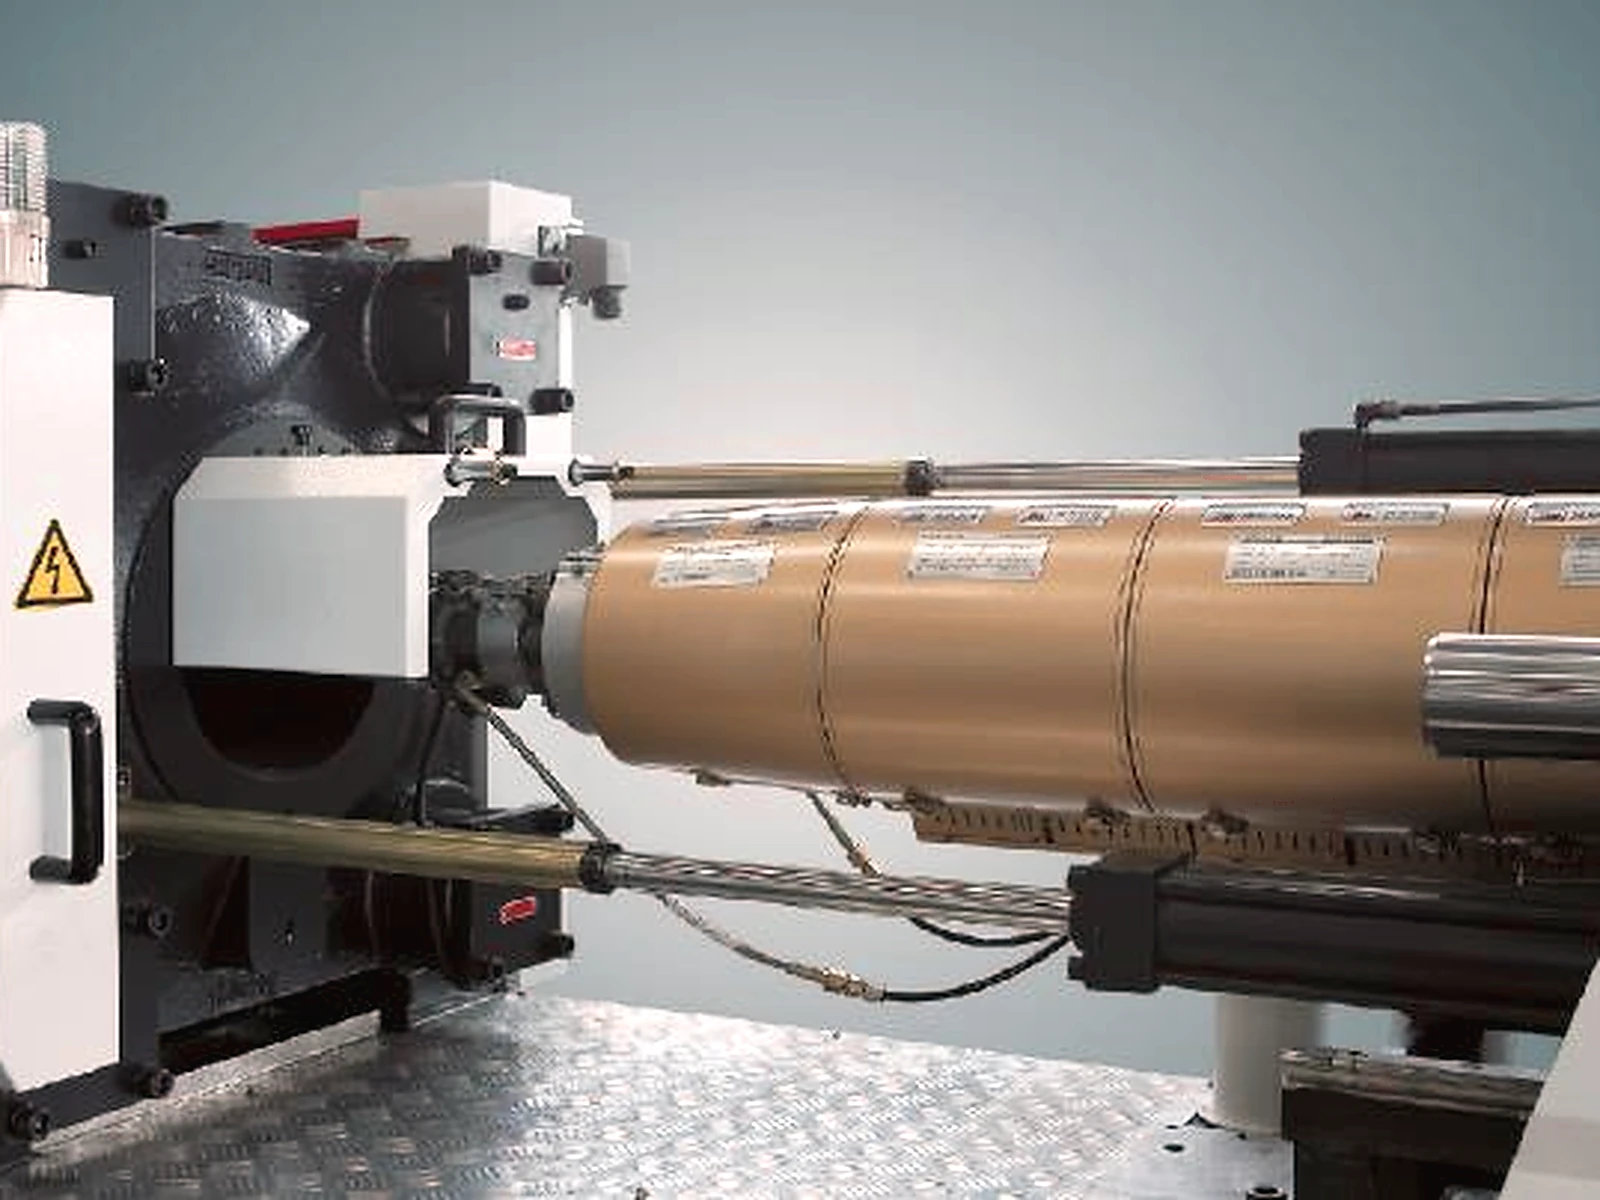
Un colector de agua de refrigeración 15+1 Φ12 con conexiones rápidas simplifica los cambios de molde, y el calentamiento infrarrojo transfiere el calor directamente al cilindro.
COMPATIBILIDAD MÁQUINA–MOLDE
La capacidad del cubo es solo un punto de partida. La compatibilidad de la máquina se revisa a partir del molde real, el sistema de alimentación, el producto y las interfaces de automatización.
Confirme la holgura de carga, la superficie de montaje y la posición de las conexiones.
Compruebe la instalación, la liberación de la pieza, el acceso del robot y el espacio de desmoldeo seguro.
Considere la inyección total de canales y cavidades, la resina de referencia y la recuperación de dosis, no solo el volumen del cubo.
Revise la carrera y fuerza del expulsor, los circuitos de refrigeración, las señales del robot y las interfaces IML.
Secuencia de revisión de ingeniería
MANIPULACIÓN, IML Y ALCANCE DEL PROYECTO
Elija una oferta solo de máquina o una célula completa de producción de cubos. Su oferta detalla cada elemento, desde el molde y el robot hasta el IML y los periféricos.
Configuración de máquina para el modelo confirmado
Interfaz del robot y requisitos de extracción
Liberación, colocación y manipulación posterior de piezas
Interfaz máquina–molde para IML
Requisitos de etiqueta, robot y control
Alcance de colocación, inspección y apilado
Molde del cubo de pintura y la tapa
Robot o equipo IML
Refrigeración y manejo de material
Alcance de instalación, pruebas y aceptación
CATÁLOGO Y PRUEBA
El catálogo en PDF contiene las tablas completas de modelos, las capacidades de cubo recomendadas y las características de diseño que se muestran en esta página.
Antes del envío, la máquina puede funcionar con su molde de cubo y tapa, con el robot de extracción o el equipo IML, según las condiciones de prueba y aceptación acordadas en su proyecto.
CONFIGURACIÓN Y PRECIO DEL PROYECTO
Envíe la capacidad del cubo, el método de manipulación y los datos disponibles del producto o molde. Puede consultar aunque falten detalles de ingeniería.
Plano o muestra del cubo y la tapa
Material y peso real moldeado
Extracción, IML o por definir
Datos del molde existente y producción objetivo
PREGUNTAS DEL COMPRADOR
Con extracción por robot de tres ejes, los cinco modelos cubren cubos desde 10 L hasta 25–33 L. Con IML, cuatro modelos cubren de 10–15 L hasta 25–33 L. El modelo final se confirma según su cubo, su molde y su objetivo de producción.
El IML añade la colocación de la etiqueta y una secuencia distinta de apertura del molde y del robot. Por ejemplo, la HMD700M8-SII se recomienda para cubos de 18–25 L con extracción estándar y de 18–22 L con IML.
La HMD430M8-SII se ofrece en configuración de extracción estándar. Para cubos con IML, el punto de partida habitual es la HMD500M8-SII o un modelo mayor; envíe los datos de su cubo y su etiqueta para recibir una recomendación.
Es el peso de inyección calculado para poliestireno (PS), el material de referencia del sector. Para cubos de PP o HDPE, la revisión utiliza el peso real de su pieza y su material.
Puede evaluarse tras comprobar dimensiones y espesor del molde, canales y dosis, placas y columnas, apertura, expulsión, refrigeración e interfaces de automatización.
Solo la oferta específica define lo incluido. Máquina, molde, robot o IML, auxiliares, pruebas y servicios deben confirmarse por separado.
El tiempo de ciclo depende del tamaño del cubo, el espesor de pared, el material, la refrigeración del molde y el sistema de manipulación. Envíe los datos de su cubo y su molde: estimaremos el ciclo y lo confirmaremos en la prueba de la máquina.