 HWAMDA
Геометрия ведра и крышки
Габариты, вложение изделий друг в друга, зоны ручки и особенности извлечения влияют на выбор пресс-формы и системы съема.

СЕРИЯ HMD M8SII
Конфигурации HMD M8SII для производства ведер под краску и крышек объемом 10–33 л со съемом трехосевым роботом или этикетированием в пресс-форме. Мы подбираем машину, пресс-форму и автоматизацию под конструкцию вашего ведра.
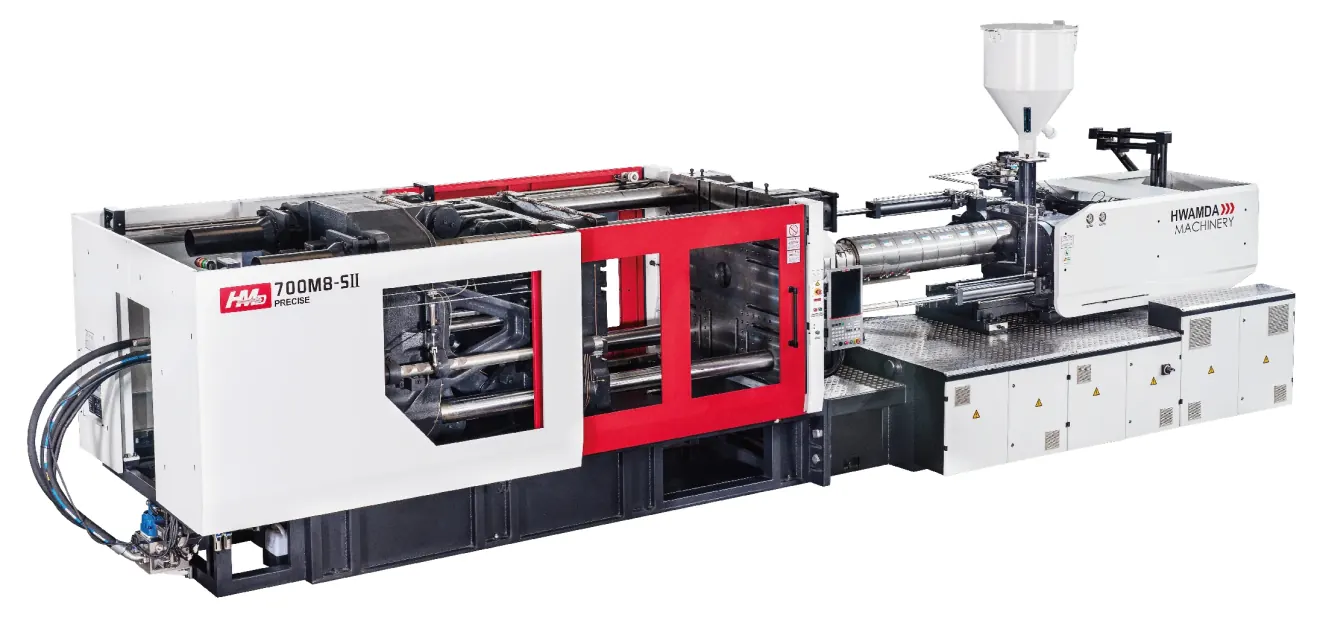
ОБЪЕМ И СЪЕМ ИЗДЕЛИЙ
Съем трехосевым роботом и IML предлагаются как отдельные группы конфигураций, у каждой — свой рекомендуемый диапазон объема ведер. Сначала выберите способ съема, затем подтвердите модель по данным ведра и пресс-формы.
Рекомендуемые модели для стандартного съема изделий роботом после формования.
| Объем ведра | Модель | Усилие смыкания | Масса впрыска | Толщина пресс-формы | Ход раскрытия | Расстояние между колоннами | |
|---|---|---|---|---|---|---|---|
| 10 л | HMD430M8-SII | 430 т | 1 646 г | 250–730 мм | 730 мм | 760×730 мм | Запросить проверку |
| 15 л | HMD500M8-SII | 500 т | 1 858 г | 300–820 мм | 810 мм | 830×830 мм | Запросить проверку |
| 15–18 л | HMD600M8-SII | 600 т | 2 324 г | 300–900 мм | 900 мм | 900×880 мм | Запросить проверку |
| 18–25 л | HMD700M8-SII | 700 т | 2 903 г | 350–960 мм | 970 мм | 970×930 мм | Запросить проверку |
| 25–33 л | HMD800M8-SII | 800 т | 3 225 г | 350–1 000 мм | 1 040 мм | 1 020×1 000 мм | Запросить проверку |
Рекомендуемые модели для ведер с этикетированием в пресс-форме.
| Объем ведра | Модель | Усилие смыкания | Масса впрыска | Толщина пресс-формы | Ход раскрытия | Расстояние между колоннами | |
|---|---|---|---|---|---|---|---|
| 10–15 л | HMD500M8-SII | 500 т | 1 858 г | 300–820 мм | 810 мм | 830×830 мм | Запросить проверку |
| 15–18 л | HMD600M8-SII | 600 т | 2 324 г | 300–900 мм | 900 мм | 900×880 мм | Запросить проверку |
| 18–22 л | HMD700M8-SII | 700 т | 2 903 г | 350–960 мм | 970 мм | 970×930 мм | Запросить проверку |
| 25–33 л | HMD800M8-SII | 800 т | 3 225 г | 350–1 000 мм | 1 040 мм | 1 020×1 000 мм | Запросить проверку |
Диапазоны объема — отправная точка. Окончательная модель подтверждается по геометрии ведра, материалу, размерам пресс-формы и целевой производительности.
ТРЕБОВАНИЯ К ИЗДЕЛИЮ
Один только объем не определяет выбор машины. Передайте имеющиеся данные изделия и пресс-формы; недостающие параметры можно уточнить при рассмотрении проекта.
Габариты, вложение изделий друг в друга, зоны ручки и особенности извлечения влияют на выбор пресс-формы и системы съема.
Укажите марку материала и фактическую массу изделий. Масса впрыска в таблицах приведена по PS, поэтому для подбора нужна фактическая масса ведра из PP или HDPE.
До определения интерфейсов автоматизации уточните обычный роботизированный съем, IML или пока не выбранный способ декорирования.
Передайте размеры пресс-формы, число гнезд, схему литников и требуемую стабильную производительность или время цикла.
МОДЕЛЬНЫЙ РЯД
Основные параметры машины и сопряжения с пресс-формой для пяти моделей для ведер под краску. Используйте их для предварительного подбора; окончательная конфигурация подтверждается в коммерческом предложении.
| Параметр | Единица | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Теоретический объем впрыска | см³ | 1 809 | 2 042 | 2 554 | 3 190 | 3 544 |
| Масса впрыска (PS) | г | 1 646 | 1 858 | 2 324 | 2 903 | 3 225 |
| Производительность впрыска (PS) | г/с | 591 | 680 | 685 | 877 | 921 |
| Усилие смыкания | кН | 4 300 | 5 000 | 6 000 | 7 000 | 8 000 |
| Ход раскрытия пресс-формы | мм | 730 | 810 | 900 | 970 | 1 040 |
| Расстояние между колоннами (Г×В) | мм | 760×730 | 830×830 | 900×880 | 970×930 | 1 020×1 000 |
| Толщина пресс-формы (мин.–макс.) | мм | 250–730 | 300–820 | 300–900 | 350–960 | 350–1 000 |
| Габариты машины (Д×Ш×В) | м | 8,0×2,0×2,6 | 8,3×2,1×2,6 | 9,9×2,3×2,5 | 10,4×2,4×2,7 | 11,5×2,5×3,3 |
Характеристики: каталог HWAMDA машин для ведер под краску, издание июля 2025 г.
Полные характеристики узла впрыска, узла смыкания, силовой установки и общие данные по каждой модели.
| Параметр | Единица | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Теоретический объем впрыска | см³ | 1 809 | 2 042 | 2 554 | 3 190 | 3 544 |
| Масса впрыска (PS) | г | 1 646 | 1 858 | 2 324 | 2 903 | 3 225 |
| Масса впрыска (PS) | oz | 58,1 | 65,6 | 82 | 102,4 | 113,8 |
| Производительность впрыска (PS) | г/с | 591 | 680 | 685 | 877 | 921 |
| Диаметр шнека | мм | 80 | 85 | 85 | 95 | 95 |
| Давление впрыска | МПа | 158 | 155 | 174 | 166 | 181 |
| Отношение L/D шнека | — | 22,5:1 | 22,8:1 | 23,3:1 | 24:1 | 23:1 |
| Ход шнека | мм | 360 | 360 | 450 | 450 | 500 |
| Частота вращения шнека | об/мин | 0–173 | 0–165 | 0–160 | 0–180 | 0–181 |
| Параметр | Единица | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Усилие смыкания | кН | 4 300 | 5 000 | 6 000 | 7 000 | 8 000 |
| Ход раскрытия пресс-формы | мм | 730 | 810 | 900 | 970 | 1 040 |
| Размеры плит | мм | 1 032×1 042 | 1 128×1 168 | 1 210×1 250 | 1 325×1 345 | 1 420×1 440 |
| Расстояние между колоннами (Г×В) | мм | 760×730 | 830×830 | 900×880 | 970×930 | 1 020×1 000 |
| Максимальное расстояние между плитами | мм | 1 460 | 1 630 | 1 800 | 1 930 | 2 040 |
| Толщина пресс-формы (мин.–макс.) | мм | 250–730 | 300–820 | 300–900 | 350–960 | 350–1 000 |
| Ход выталкивателя | мм | 185 | 210 | 240 | 265 | 280 |
| Усилие выталкивания | кН | 111 | 111 | 151 | 182 | 182 |
| Параметр | Единица | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Давление гидросистемы | МПа | 17,5 | 17,5 | 17,5 | 17,5 | 17,5 |
| Мощность двигателя насоса | кВт | 72 | 48+31 | 60+31 | 60+60 | 72+60 |
| Мощность нагревателей | кВт | 47,8 | 51,6 | 56,2 | 61,6 | 61,4 |
| Количество зон терморегулирования | — | 6 | 6 | 6 | 6 | 7 |
| Параметр | Единица | 430 | 500 | 600 | 700 | 800 |
|---|---|---|---|---|---|---|
| Объем маслобака | л | 500 | 590 | 550 | 680 | 1 000 |
| Габариты машины (Д×Ш×В) | м | 8,0×2,0×2,6 | 8,3×2,1×2,6 | 9,9×2,3×2,5 | 10,4×2,4×2,7 | 11,5×2,5×3,3 |
| Масса машины | т | 18 | 22 | 25 | 32 | 38 |
ИНЖИНИРИНГ ПОД ПРИМЕНЕНИЕ
Четыре конструктивные особенности адаптируют платформу M8SII к глубоким пресс-формам ведер, большим впрыскам и быстрому съему.
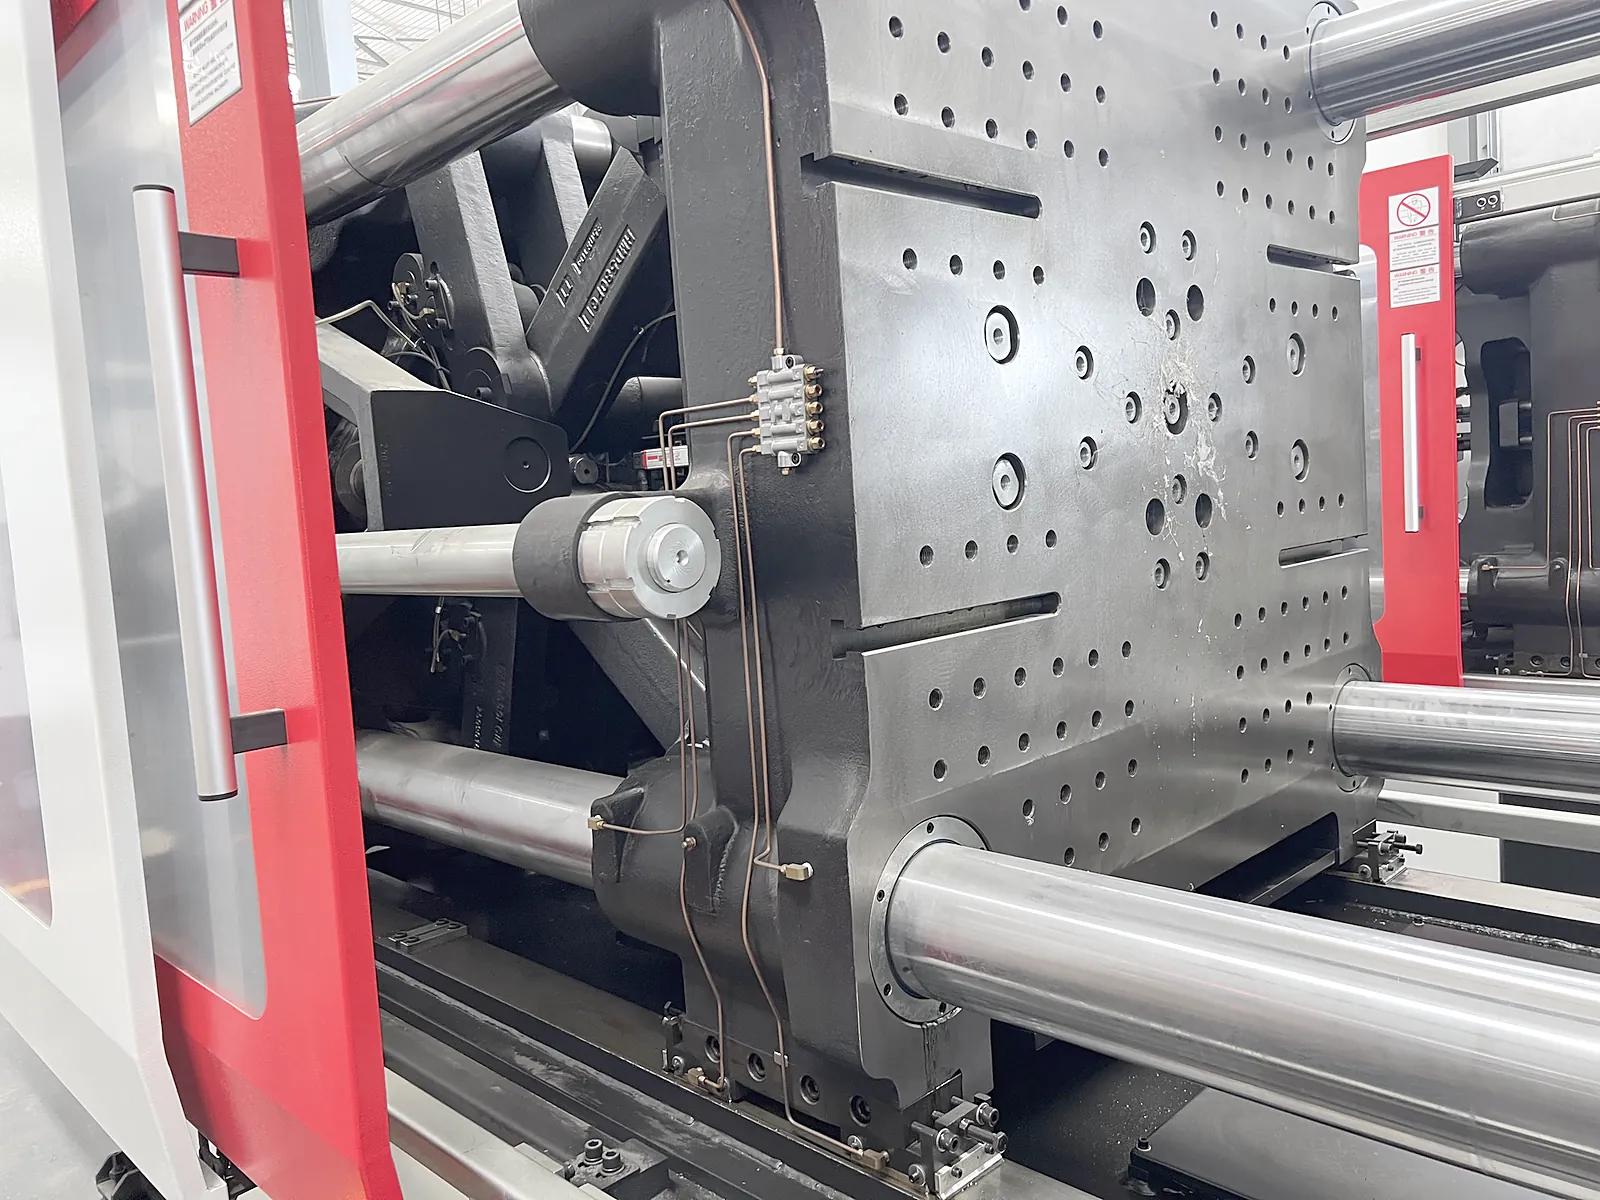
Плиты усилены в центре, где глубокие пресс-формы ведер концентрируют нагрузку смыкания, чтобы пресс-форма имела надежную опору, а линия разъема оставалась сомкнутой.
Специальный шнек для ведер и высокоскоростной привод пластикации сокращают время набора дозы для больших впрысков PP и HDPE, чтобы пластикация успевала за циклом.
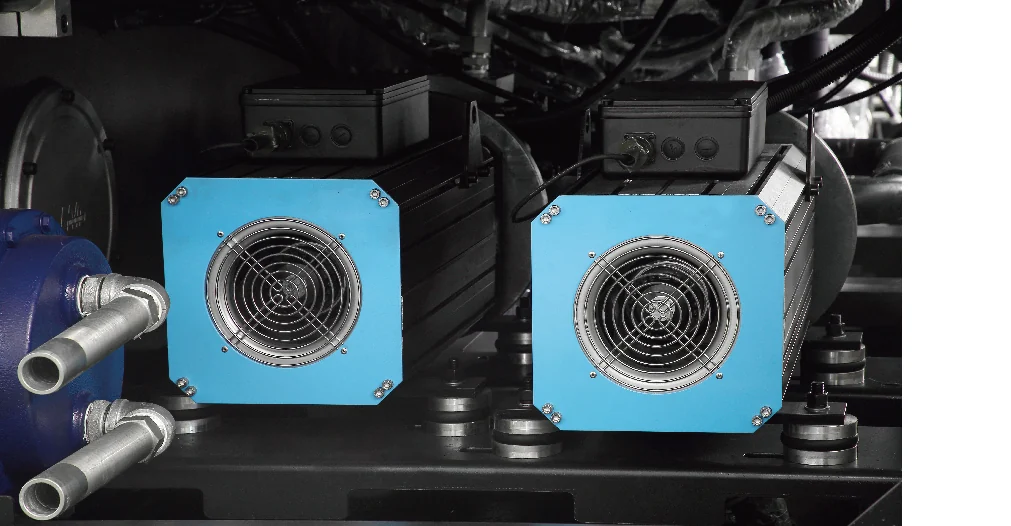
Двухнасосная или усиленная сервосистема позволяет совмещать раскрытие пресс-формы и выталкивание, сокращая холостой цикл на HMD500M8-SII и более крупных моделях.
Кроме HMD430M8-SII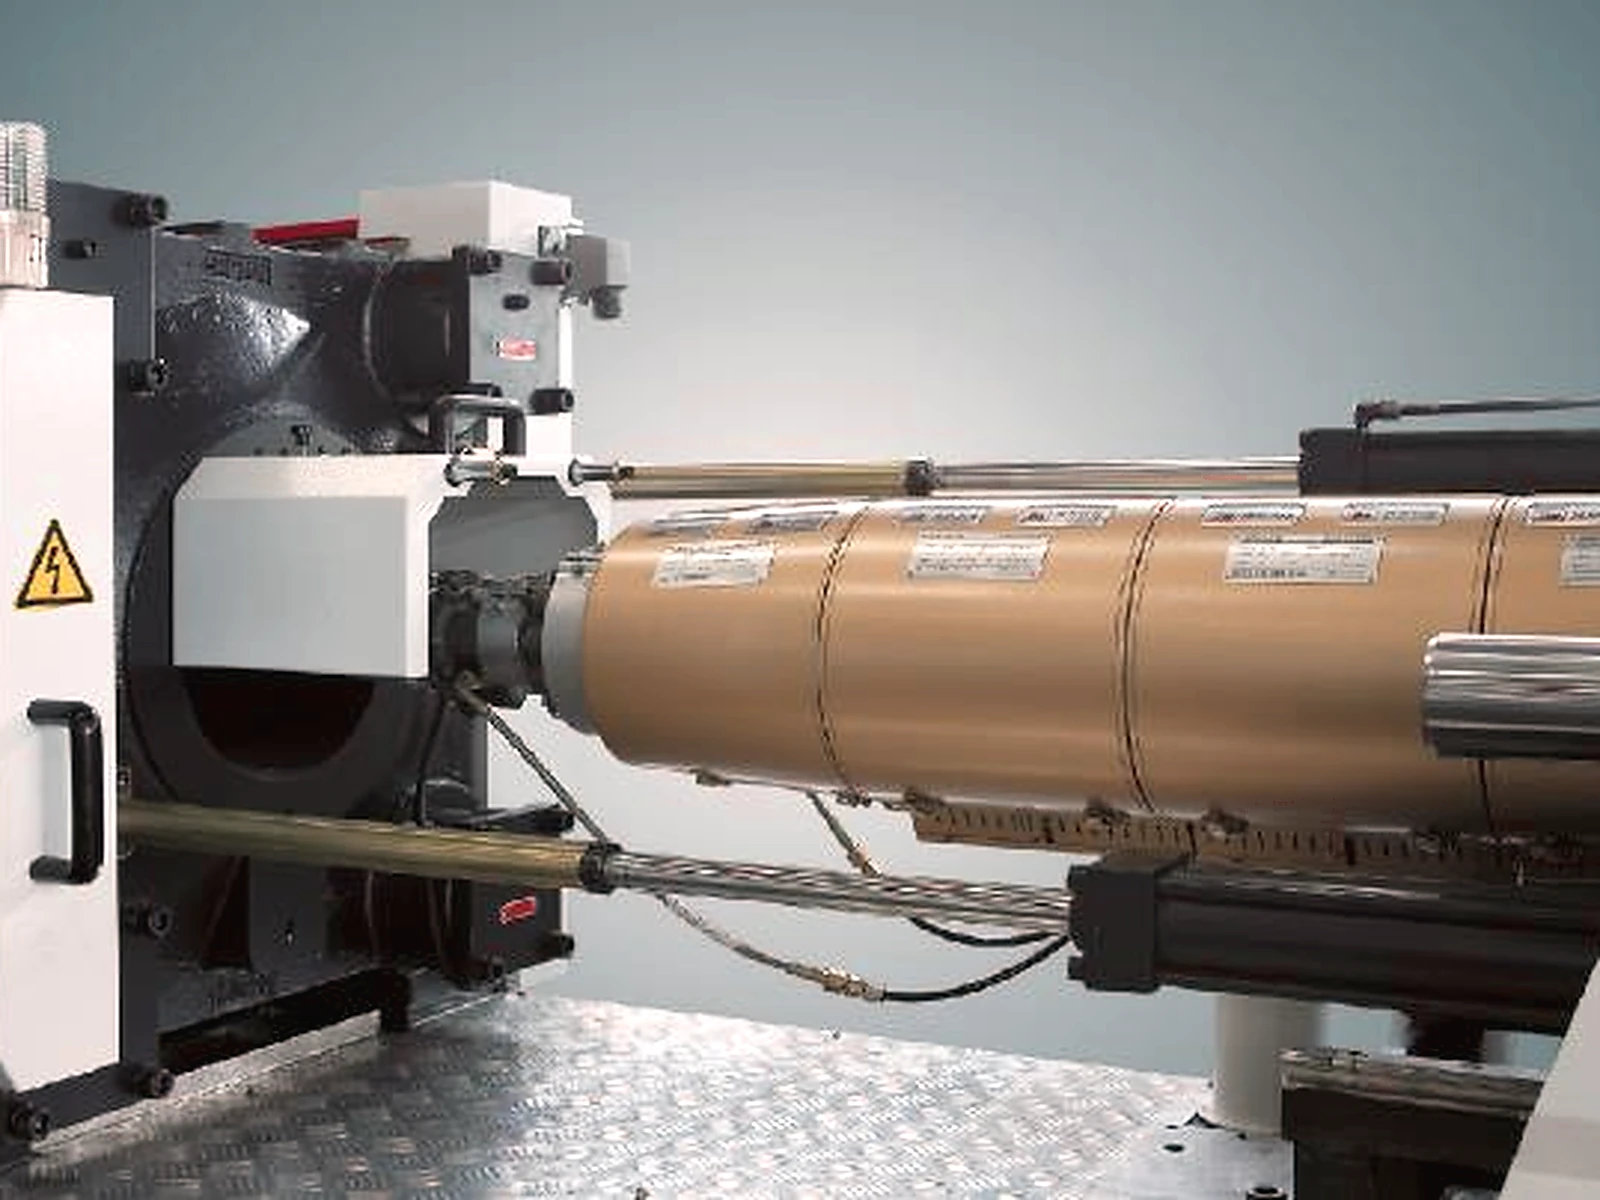
Коллектор охлаждающей воды 15+1 Φ12 с быстроразъемными соединениями упрощает смену пресс-форм, а инфракрасный нагрев передает тепло непосредственно цилиндру.
СОГЛАСОВАНИЕ МАШИНЫ И ПРЕСС-ФОРМЫ
Объем ведра — лишь отправная точка. Соответствие машины проверяется по фактической пресс-форме, литниковой системе, изделию и интерфейсам автоматизации.
Уточните зазоры при установке, монтажную площадь и расположение подключений.
Проверьте установку, освобождение изделия, доступ робота и безопасное пространство для извлечения.
Учитывайте полную дозу для литников и гнезд, материал и время набора дозы, а не только объем ведра.
Проверьте ход и усилие выталкивателя, контуры охлаждения, сигналы робота и интерфейсы IML.
Последовательность инженерной проверки
СЪЕМ, IML И СОСТАВ ПРОЕКТА
Выберите поставку только машины или полную ячейку для производства ведер. В коммерческом предложении указывается каждая позиция — от пресс-формы и робота до IML и периферийного оборудования.
Конфигурация машины выбранной модели
Интерфейс робота и требования к съему
Освобождение, укладка и последующее перемещение изделий
Интерфейс машины и пресс-формы для IML
Требования к этикеткам, роботу и управлению
Состав операций укладки, контроля и штабелирования
Пресс-форма ведра под краску и крышки
Робот или оборудование IML
Охлаждение и подача материала
Границы монтажа, испытаний и приемки
КАТАЛОГ И ИСПЫТАНИЕ
PDF-каталог содержит полные таблицы моделей, рекомендуемые объемы ведер и конструктивные особенности, представленные на этой странице.
Перед отгрузкой машину можно запустить с вашей пресс-формой ведра и крышки, роботом съема или оборудованием IML на условиях испытания и приемки, согласованных в проекте.
КОНФИГУРАЦИЯ И СТОИМОСТЬ ПРОЕКТА
Передайте объем ведра, способ съема и имеющиеся данные изделия или пресс-формы. Отсутствие отдельных инженерных параметров не мешает отправить запрос.
Чертеж или образец ведра и крышки
Материал и фактическая масса отливки
Съем, IML или пока не определено
Данные имеющейся пресс-формы и плановый выпуск
ВОПРОСЫ ПОКУПАТЕЛЕЙ
Со съемом трехосевым роботом пять моделей охватывают ведра от 10 л до 25–33 л. С IML четыре модели охватывают диапазон от 10–15 л до 25–33 л. Окончательная модель подтверждается по вашему ведру, пресс-форме и целевой производительности.
IML добавляет укладку этикетки и иную последовательность раскрытия пресс-формы и движения робота. Например, HMD700M8-SII рекомендуется для ведер 18–25 л со стандартным съемом и 18–22 л с IML.
HMD430M8-SII предлагается в конфигурации со стандартным съемом. Для ведер с IML обычно начинают с HMD500M8-SII и более крупных моделей; пришлите данные ведра и этикетки, чтобы получить рекомендацию.
Это масса впрыска, рассчитанная для полистирола (PS) — отраслевого эталонного материала. Для ведер из PP или HDPE расчет ведется по фактической массе изделия и материалу.
Это можно оценить после проверки размеров и толщины пресс-формы, литников и дозы, совместимости плит и колонн, раскрытия, выталкивателя, охлаждения и автоматизации.
Состав поставки определяется конкретным предложением. Машина, пресс-форма, робот или IML, вспомогательное оборудование, испытания и услуги согласуются отдельно.
Время цикла зависит от размера ведра, толщины стенки, материала, охлаждения пресс-формы и способа съема. Пришлите данные ведра и пресс-формы — мы оценим цикл и подтвердим его при испытании машины.